
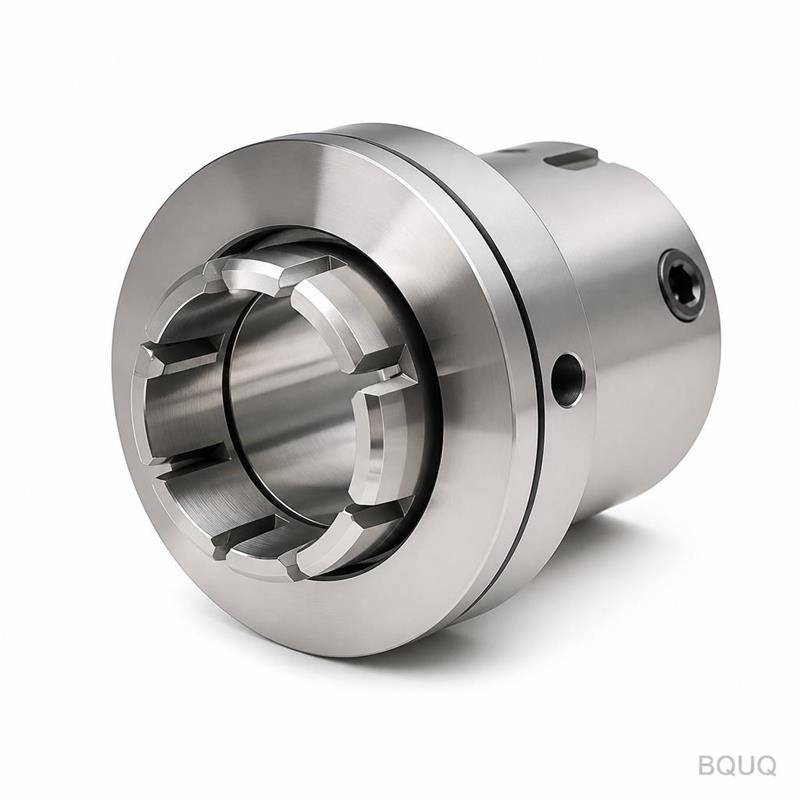
Dụng cụ quay sống trong tiện CNC: Phay trên máy tiện
Câu trả lời ngắn gọn: dụng cụ quay sống biến máy tiện CNC thành trung tâm tiện có khả năng phay, khoan, tarô và rãnh mà không cần gá thứ hai. Một chi tiết có sáu mặt phẳng phay, một lỗ ngang và một mặt đầu tarô có thể được hoàn thành trong một chu trình, đạt ±0.005 mm trên đường kính tiện và khoảng ±0.02 mm trên các đặc điểm phay. Dụng cụ quay sống chiếm ưu thế khi chi tiết của bạn chủ yếu là tròn và phay là thứ yếu — nó thường giảm 15–40% chi phí so với việc chia công việc giữa máy tiện và máy phay, nhưng chỉ khi hình học thực sự phù hợp.
Hầu hết các chi tiết không hoàn toàn tròn và cũng không hoàn toàn phẳng. Một trục động cơ có cổ trục tiện, rãnh then phay và đầu tarô. Một khớp thủy lực có ren, lục giác và lỗ khoan ngang. Nếu bạn tiện các đặc điểm tròn trên máy tiện rồi gá lại cho các đặc điểm phay, bạn phải trả gấp đôi cho việc gá, và mỗi lần kẹp lại thêm một lớp sai số tích lũy. Dụng cụ quay sống ra đời để loại bỏ lần gá thứ hai đó.
Dụng cụ quay sống trên máy tiện CNC là gì?
Dụng cụ quay sống — còn gọi là dụng cụ dẫn động — là một đầu kẹp dụng cụ trên ổ dao máy tiện có động cơ riêng và quay mũi phay, mũi khoan hoặc tarô trong khi trục chính chính dừng, phân độ hoặc quay chậm. Dụng cụ tiện tiêu chuẩn đứng yên và cắt vì phôi quay. Dụng cụ quay sống tự quay dao cắt, nên máy tiện có thể thực hiện các nguyên công phay như trung tâm gia công. Yếu tố cho phép là trục C: trục chính chính trở thành trục quay lập trình được, có thể giữ vị trí góc, nên một mặt phẳng được phay bởi dụng cụ quay sống nằm ở góc xác định so với chuẩn chi tiết. Không có trục C, dụng cụ quay sống không có cách nào phân độ đến đúng mặt.
Dụng cụ quay sống trục C so với trục Y
Đây là sự khác biệt lớn nhất trong phay trên máy tiện, và nó thay đổi những chi tiết bạn có thể làm.
Máy chỉ có trục C tiếp cận chi tiết theo hướng kính. Bạn có thể khoan và tarô trên đường kính và phay mặt phẳng, nhưng không thể di chuyển dao ra khỏi đường tâm máy, điều này hạn chế các hốc và đặc điểm lệch tâm. Ổ dao trục Y di chuyển lên xuống lệch tâm, nên dao có thể được định vị ở bất kỳ đâu trên mặt chi tiết. Điều đó mở khóa các hốc, rãnh và mặt phẳng không chạy qua đường tâm, và loại bỏ cách xử lý khó khăn là giả lập các đặc điểm lệch tâm bằng cách nội suy X và C cùng nhau. Đầu phay-tiện trục B xoay và thêm các đặc điểm góc và đường viền gần năm trục trong một lần gá.
| Cấu hình | Độ tự do phay | Dung sai đặc điểm điển hình | Chi tiết phù hợp nhất |
|---|---|---|---|
| Máy tiện 2 trục + nguyên công thứ hai trên máy phay | Không giới hạn trên máy phay | ±0.02–0.05 mm sau khi gá lại | Sản lượng thấp, phay phức tạp |
| Dụng cụ quay sống trục C | Khoan/tarô hướng kính, mặt phẳng | ±0.02–0.03 mm | Lỗ ngang, lục giác, mặt phẳng đơn giản |
| Dụng cụ quay sống trục Y | Hốc lệch tâm, rãnh, mặt phẳng | ±0.01–0.02 mm | Hầu hết chi tiết tròn có phay |
| Phay-tiện trục B | Đặc điểm góc và đường viền | ±0.005–0.01 mm | Chi tiết một lần gá giá trị cao |
Dụng cụ quay sống thực sự có thể làm gì?
Danh sách nguyên công rộng hơn hầu hết người mua mong đợi. Đây là những gì một máy tiện dụng cụ quay sống được thiết lập tốt xử lý, và những gì nó thực tế giữ được.
| Nguyên công | Dung sai điển hình | Ghi chú |
|---|---|---|
| Khoan ngang trên đường kính | Vị trí ±0.05 mm | Dễ hơn với trục Y; cần một mặt phẳng hoặc khoan mồi trước |
| Khoan dọc trên mặt đầu | Vị trí ±0.02 mm | Khoan mồi để ngăn lệch |
| Phay mặt phẳng hoặc lục giác | ±0.02 mm trên các mặt phẳng | Phân độ trục C đặt góc |
| Rãnh | Chiều rộng ±0.02 mm | Đường kính dao và độ cứng chi phối |
| Tarô động lực | Thường cấp 6H | Tarô cứng tránh trôi tarô |
| Khắc hoặc đánh dấu mặt | Trang trí | Miễn phí công suất, không cần gá thứ hai |
Một quy tắc quan trọng hơn cả: giữ lượng dư phay nhẹ. Đầu kẹp dụng cụ quay sống kém cứng vững hơn trục chính máy phay, nên phay nặng cần nhiều lát cắt nông và làm mòn dao nhanh. Khi một đặc điểm cần loại bỏ kim loại nghiêm túc, máy phay thực sự vẫn là câu trả lời trung thực. Quy tắc thứ hai là lập kế hoạch thay dao. Mỗi đầu kẹp dẫn động chiếm một trạm ổ dao, và nếu một chi tiết cần bốn dụng cụ quay sống khác nhau, bạn có thể hết trạm trước khi hết đặc điểm. Người lập trình giỏi nhóm nguyên công theo dụng cụ, không theo thứ tự bản vẽ, để trục C phân độ ít lần nhất có thể.
Khi dụng cụ quay sống vượt trội so với máy phay riêng
Dụng cụ quay sống chiếm ưu thế khi các đặc điểm phay là thứ yếu so với một chi tiết cơ bản là tiện. Giá trị là loại bỏ gá và toàn vẹn chuẩn, không phải công suất phay thô. Nếu một chi tiết là tròn với vài chi tiết phay nhỏ, một chu trình dụng cụ quay sống vượt trội hai nguyên công trên hai máy cả về chi phí và độ chính xác. Nếu chi tiết là một khối phẳng với một lỗ khoan duy nhất, máy phay rẻ hơn và đơn giản hơn. Điểm giao thường là khi thời gian phay trên máy tiện vượt quá khoảng một phần tư tổng chu trình.
Cũng có lập luận về chất lượng. Mỗi lần một chi tiết rời khỏi mâm cặp và được kẹp lại, bạn đưa vào một sai số căn chỉnh mới. Độ đồng tâm giữa đường kính tiện và lỗ phay dễ kiểm soát hơn nhiều khi cả hai được cắt trong cùng một lần kẹp. Người mua theo đuổi vị trí thực giữa các đặc điểm tròn và phẳng nên yêu cầu nhà cung cấp báo giá chi tiết như một nguyên công dụng cụ quay sống duy nhất trước khi chấp nhận kế hoạch hai máy.
Một ví dụ cụ thể làm rõ kinh tế hơn. Giả sử một trục thép không gỉ 40 mm cần một lỗ ngang 6 mm, hai mặt phẳng phay và một đầu M5 tarô. Là hai nguyên công, đó là một lần gá máy tiện, một đồ gá máy phay, hai lần xử lý và hai điểm kiểm tra. Là một chu trình dụng cụ quay sống, đó là đưa thanh vào, lấy chi tiết hoàn chỉnh ra, với lỗ ngang và mặt phẳng chia sẻ cùng chuẩn với đường kính tiện. Ở vài trăm chi tiết, sự khác biệt về nhân công gá thường đủ bù cho giá máy cao hơn, và tỷ lệ phế phẩm do kẹp lại cũng giảm theo.
Ghi chú về độ chính xác và độ hoàn thiện bề mặt
Đường kính tiện trên một máy tiện tốt đạt ±0.005 mm và Ra 0.8 µm không khó khăn. Các đặc điểm phay bằng dụng cụ quay sống lỏng hơn — khoảng ±0.02 mm và Ra 1.6 µm — vì đầu kẹp dụng cụ kém cứng vững hơn và độ nhô hiệu dụng của dao dài hơn. Cắt gián đoạn từ lỗ ngang hoặc mặt phẳng làm rung động dễ xảy ra hơn, nên bước tiến được đặt thận trọng. Nếu bản vẽ yêu cầu ±0.005 mm trên một hốc phay, điều đó thực sự khó trên dụng cụ quay sống và máy phay là con đường hợp lý. Hãy nghi ngờ bất kỳ xưởng nào hứa hẹn dung sai cấp máy phay trên dụng cụ dẫn động mà không xem bản vẽ.
Độ hoàn thiện bề mặt trên các mặt dụng cụ quay sống cũng phụ thuộc vào đường chạy dao. Dao phay mặt chạy một lát cắt để lại mặt phẳng sạch hơn so với dao phay ngón chạy bậc qua cùng chiều rộng. Đối với mặt phẳng trang trí, yêu cầu một lát cắt hoàn thiện với dao sắc và chiều sâu cắt nhẹ. Đối với mặt phẳng định vị chức năng, ưu tiên độ phẳng và vị trí hơn độ hoàn thiện trang trí — một đường chạy dao hơi thấy trên mặt lắp không ảnh hưởng đến hiệu suất chi tiết, và trả tiền cho một mặt ẩn hoàn hảo về mặt trang trí là tiền lãng phí.
Chi phí và thời gian chu trình: sự đánh đổi thực sự
Dụng cụ quay sống không miễn phí. Đầu kẹp dụng cụ tốn kém hơn, lập trình phức tạp hơn, và giá máy cao hơn. Những gì bạn nhận lại là một lần gá thay vì hai, ít xử lý hơn, ít đồ gá hơn và kiểm soát chuẩn chặt hơn. Đối với một chi tiết ở 500–5.000 chiếc, sự khác biệt đó thường nằm trong khoảng 15–40% trên chi phí đơn vị. Ở số lượng nguyên mẫu, tiết kiệm gá lớn hơn theo tỷ lệ, nhưng chi phí lập trình có thể xóa sạch nó.
Cách rõ ràng nhất để quyết định là hỏi hai câu hỏi. Thứ nhất, phần trăm chu trình của chi tiết là phay là bao nhiêu? Thứ hai, mối quan hệ giữa các đặc điểm tiện và phay chặt chẽ đến mức nào? Nhiều nội dung phay và mối quan hệ lỏng lẻo ủng hộ máy phay hoặc phay-tiện. Ít nội dung phay và mối quan hệ chặt chẽ ủng hộ dụng cụ quay sống. Gửi cho chúng tôi bản vẽ và chúng tôi sẽ báo giá cả hai con đường thay vì âm thầm chọn con đường lấp đầy lịch trình của chúng tôi.
Quy tắc thiết kế cho chi tiết dùng dụng cụ quay sống
Ghi nhớ những điều này và một xưởng gia công có thể báo giá cho bạn một cách tự tin. Giảm thiểu số mặt chi tiết cần phay, vì mỗi mặt tiêu tốn một lần phân độ trục C và thường là một lần thay dao. Tránh các hốc quá sâu cần dao nhỏ đường kính dài — chúng rung và gãy. Cung cấp cho mình một chuẩn rõ ràng; một vai tiện là tham chiếu tuyệt vời cho các đặc điểm phay. Chỉ định dung sai phay bằng dụng cụ quay sống một cách trung thực thay vì mặc định mọi đặc điểm là ±0.005 mm, vì dung sai quá chặt là chi phí thuần túy. Và nếu chi tiết thực sự cần phay nặng, hãy thiết kế nó như một chi tiết phay và ngừng cố ép nó lên máy tiện.
Câu hỏi thường gặp
H: Dụng cụ quay sống có giống máy phay-tiện không?
Đ: Không, mặc dù chúng chồng chéo. Dụng cụ quay sống nghĩa là một dụng cụ có động cơ trên ổ dao của máy tiện, thường có trục C. Một máy phay-tiện thực sự có trục B hoặc trục chính thứ hai và có thể tiếp cận chi tiết từ nhiều góc hơn với công suất phay lớn hơn nhiều. Nếu chi tiết của bạn chủ yếu là tiện với phay nhẹ, dụng cụ quay sống là công cụ rẻ hơn; nếu đó thực sự là công việc năm trục, bạn muốn máy phay-tiện.
H: Dụng cụ quay sống có thể giữ dung sai nào trên các đặc điểm phay?
Đ: Dự trù ±0.02 mm trên mặt phẳng và hốc phay và ±0.05 mm trên vị trí lỗ ngang cho một công việc bình thường. Các đặc điểm chặt chẽ, được hỗ trợ tốt có thể đạt ±0.01 mm, nhưng dụng cụ quay sống kém cứng vững hơn máy phay, nên hãy coi phay dưới ±0.01 mm là yêu cầu đặc biệt thay vì mặc định. Đường kính tiện vẫn giữ ±0.005 mm.
H: Dụng cụ quay sống tiết kiệm bao nhiêu so với hai lần gá?
Đ: Thường 15–40% ở 500–5.000 chiếc, nhờ loại bỏ gá và ít xử lý hơn. Tiết kiệm đến từ việc loại bỏ máy thứ hai, đồ gá thứ hai và lần kẹp thứ hai, không phải từ việc máy tiện cắt nhanh hơn. Ở sản lượng rất thấp, chi phí lập trình có thể lớn hơn tiết kiệm gá, nên sản lượng quan trọng.
H: Bạn có thể phay rãnh then bằng dụng cụ quay sống không?
Đ: Có. Một rãnh hoặc rãnh then trên trục là một trong những công việc dụng cụ quay sống phổ biến nhất, giữ khoảng ±0.02 mm cho chiều rộng. Đối với rãnh then dài hoặc dung sai thành bên chặt, máy phay với dao ngắn phù hợp có thể đáng tin cậy hơn, và chúng tôi sẽ nói như vậy trên báo giá thay vì ép nó lên máy tiện.
H: Bạn cần chi tiết bản vẽ nào để báo giá chi tiết dùng dụng cụ quay sống?
Đ: Một tệp STEP hoặc bản vẽ 2D có kích thước, vật liệu, số lượng, hoàn thiện và bất kỳ chú thích vị trí thực nào giữa các đặc điểm tròn và phay. Những chú thích mối quan hệ đó là những gì quyết định liệu chi tiết thuộc máy tiện dụng cụ quay sống hay máy phay. Gửi chúng đến sc@bquq.com và chúng tôi trả lời báo giá trong vòng 12 giờ làm việc.
Tài nguyên liên quan
- Tiện CNC so với phay: chọn đúng quy trình — cách quyết định khi nào một chi tiết thuộc máy tiện, máy phay, hoặc cả hai.
- Dịch vụ gia công CNC — tiện, phay và công việc máy tiện một lần gá từ nhà máy nguồn tại Dongguan.
- Về BQUQ — nhà máy nguồn ISO9001 vận hành dây chuyền CNC, dập, lò xo và tản nhiệt dưới một mái nhà.
- Liên hệ với chúng tôi — gửi bản vẽ của bạn để được báo giá trong vòng 12 giờ làm việc.
Được viết bởi Đội ngũ Kỹ thuật BQUQ. BQUQ là nhà máy nguồn được chứng nhận ISO9001 tại Dongguan, Trung Quốc, vận hành các dây chuyền gia công CNC, dập kim loại, lò xo theo yêu cầu, tản nhiệt và collet dưới một mái nhà. Gửi bản vẽ đến sc@bquq.com hoặc WhatsApp +86 13713157787 để được báo giá trong vòng 12 giờ làm việc. www.bquq.com


