
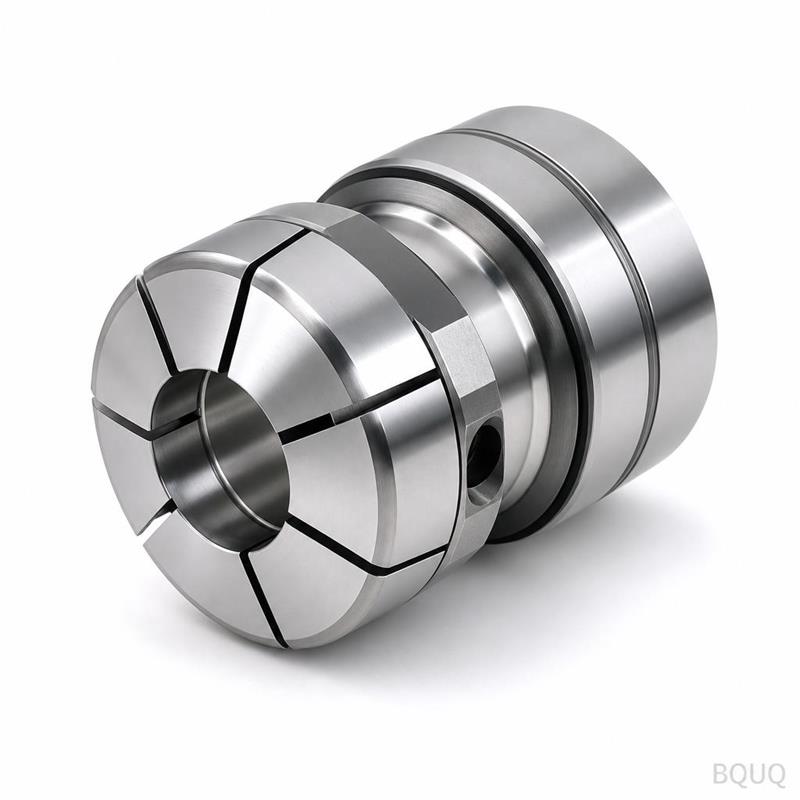
Khớp nối khí nén và chất lỏng gia công CNC
Câu trả lời ngắn: Gia công CNC sản xuất khớp nối khí nén và chất lỏng bằng cách tiện thân và ren, sau đó phay các cổng ngang, mặt vát lục giác hoặc đế gắn để đạt hình học kín, lặp lại. Khả năng gia công điển hình là ±0.005 mm trên đường kính quan trọng, Ra 0.4–0.8 µm trên bề mặt làm kín, và kiểm tra ren theo ISO 228 hoặc SAE J1926. Thân thường là nhôm 6061-T6, thép không gỉ 303/316 hoặc đồng thau C3604. Thời gian giao hàng cho mẫu đầu tiên thường là 5–10 ngày làm việc sau khi phát hành bản vẽ; BQUQ trả báo giá trong 12 giờ làm việc và giữ MOQ linh hoạt, vì vậy lô thử 50 chiếc là thực tế trước khi cam kết dụng cụ hoặc khối lượng lớn.
Khớp nối trông đơn giản trên bản vẽ và gây rắc rối không cân xứng trong thực tế. Một khớp nối khí nén rò rỉ ở 8 bar, một bộ chuyển đổi thủy lực bị kẹt sau 200 chu kỳ nhiệt, một cổng manifold chỉ rò rỉ trên một trong sáu khoang — đây là vấn đề gia công và chỉ định, không phải vấn đề lắp ráp. Bài viết này trình bày cách chỉ định, gia công và kiểm tra khớp nối khí nén và chất lỏng để chi tiết hoạt động giống nhau ở chiếc thứ 1 và chiếc thứ 10.000.
Thế nào là khớp nối khí nén hoặc chất lỏng?
Trong thuật ngữ gia công, khớp nối là bất kỳ chi tiết nào có nhiệm vụ nối hai đường dẫn chất lỏng — lỏng hoặc khí — trong khi giữ áp suất và ngăn rò rỉ. Điều này bao gồm một họ rộng, và chiến lược gia công thay đổi theo từng loại.
| Họ | Chức năng điển hình | Quy trình gia công chính | Đặc điểm quan trọng |
|---|---|---|---|
| Khớp nối ống gai | Ống mềm đẩy vào, áp suất thấp | Tiện + tạo gai/khía | Đường kính đỉnh gai, vát dẫn hướng |
| Khớp nối đẩy để kết nối | Kết nối ống tức thì, khí nén | Tiện + phay (rãnh nhả) | Độ tròn lỗ, độ sâu rãnh O-ring |
| Khớp nối loe JIC / SAE | Thủy lực, áp suất cao | Tiện, côn 37° hoặc 45° | Góc côn và độ hoàn thiện bề mặt |
| ORFS / O-ring boss | Thủy lực, làm kín mặt | Tiện + tạo rãnh mặt | Chiều rộng rãnh, độ phẳng mặt |
| Banjo / bu lông banjo | Thủy lực không gian hạn chế | Tiện + khoan ngang | Loại bỏ ba via lỗ ngang, diện tích dòng chảy |
| Khối manifold | Phân phối nhiều mạch | Phay + khoan + tarô | Vị trí cổng-cổng, độ sâu ren |
| Thân khớp nối tháo nhanh | Kết nối/ngắt thường xuyên | Tiện + phay + mài | Lỗ ống lót, độ đồng tâm mặt làm kín |
Điểm chung: mỗi chi tiết này được xác định bởi giao diện làm kín. Mọi thứ khác — mặt vát lục giác, khe hở cờ lê, hình học gai ống, tai gắn — là thứ yếu. Nếu bạn chỉ giữ chặt một thứ, hãy giữ chặt làm kín.
Nên chọn vật liệu nào cho khớp nối?
Lựa chọn vật liệu được thúc đẩy bởi môi trường, áp suất, nhiệt độ và chi phí, theo thứ tự đó. Khả năng tương thích với chất lỏng làm việc quan trọng hơn độ bền trong hầu hết công việc khí nén áp suất thấp.
| Vật liệu | Phù hợp nhất cho | Khả năng chịu áp suất | Ghi chú |
|---|---|---|---|
| Nhôm 6061-T6 | Khí nén, thủy lực áp suất thấp, dụng cụ khí | Thấp đến trung bình | Anod hóa để chống ăn mòn; tránh nhôm trần với môi trường kiềm |
| Nhôm 2024 | Khớp nối hàng không độ bền cao hơn | Trung bình đến cao | Khả năng chống ăn mòn kém khi không phủ; thường được mạ |
| Đồng thau C3604 | Không khí, nước, khí trơ, khí nén thông dụng | Thấp đến trung bình | Khả năng gia công tuyệt vời, chống ăn mòn tự nhiên |
| Thép không gỉ 303 | Nước, hóa chất nhẹ, đường ống tiếp xúc thực phẩm | Trung bình | Gia công tự do; khả năng chống ăn mòn thấp hơn 316 một chút |
| Thép không gỉ 316/316L | Hóa chất ăn mòn, hàng hải, khí y tế | Trung bình đến cao | Khó gia công hơn; chỉ định dụng cụ sắc và bước tiến chậm hơn |
| Thép carbon (12L14, 1215) | Bộ chuyển đổi thủy lực áp suất cao | Cao | Cần mạ kẽm/niken; độ dày mạ ảnh hưởng đến ren |
| PPSU / PEEK (nhựa gia công) | Cách điện, nhẹ, trơ về mặt hóa học | Thấp đến trung bình | Gia công, không đúc, cho khối lượng thấp |
Hai quy tắc thực tế. Thứ nhất, không bao giờ kết hợp thân nhôm trần với ren thép không gỉ trong môi trường ẩm ướt — ăn mòn điện hóa sẽ làm kẹt mối nối. Sử dụng thân mạ, hợp chất chống kẹt, hoặc miếng cách điện nhựa. Thứ hai, khi khách hàng chỉ định "thép không gỉ" cho đường khí nén chạy khí dụng cụ khô, 303 thường đủ và gia công nhanh hơn 316 khoảng 30–40%, điều này thể hiện trực tiếp trong đơn giá.
Làm thế nào để gia công một khớp nối thực sự kín?
Hiệu suất làm kín được tạo ra bởi ba yếu tố: hình học làm kín, độ hoàn thiện bề mặt và độ đồng tâm. Cả ba đều là quyết định gia công.
Hình học mặt làm kín
Đối với cổng O-ring boss, độ sâu và chiều rộng rãnh kiểm soát tỷ lệ nén. Mục tiêu điển hình là nén 15–25% trên tiết diện O-ring. Nếu rãnh sâu hơn 0.05 mm, O-ring không bao giờ chịu tải; nông hơn 0.05 mm và nó bị đùn dưới áp suất. Đây là dung sai bạn phải nêu rõ ràng, không để cho dung sai chung.
Đối với khớp nối loe, góc côn là làm kín. Một côn JIC 37° giữ trong ±0.5° và độ hoàn thiện bề mặt Ra 0.8 µm hoặc tốt hơn sẽ ngồi đáng tin cậy. Một côn gia công ở 38° với bề mặt bị rách sẽ rò rỉ ở áp suất cao bất kể người lắp ráp siết chặt đến đâu.
Độ hoàn thiện bề mặt trên bề mặt làm kín
| Phương pháp làm kín | Độ hoàn thiện yêu cầu điển hình | Tại sao |
|---|---|---|
| Làm kín mặt O-ring | Ra 0.4–0.8 µm | Ngăn đùn làm kín và đường rò rỉ |
| Côn loe (JIC/SAE) | Ra 0.8 µm hoặc tốt hơn | Tiếp xúc kim loại-kim loại phải liên tục |
| Chất làm kín ren (NPT) | Ra 1.6 µm chấp nhận được | Biến dạng ren thực hiện làm kín |
| Vòng đệm liên kết / Dowty | Ra 1.6 µm chấp nhận được | Vòng đệm biến dạng để lấp đầy bề mặt |
| Mặt gasket (mặt bích) | Ra 1.6–3.2 µm | Gasket phù hợp; quá nhẵn có thể tệ hơn |
Lưu ý hàng cuối. Đối với mối nối gasket mềm, mặt được đánh bóng cực mịn không tự động tốt hơn — một số kết cấu bề mặt giúp gasket bám. Chỉ định quá mức độ hoàn thiện làm tăng chi phí mà không tăng tính toàn vẹn làm kín.
Độ đồng tâm và căn chỉnh ren-lỗ
Trên khớp nối đẩy để kết nối, lỗ ống và ren phải chia sẻ một trục. Nếu chúng lệch quá khoảng 0.05 mm, ống đi vào ở góc, collet kẹp không đều, và khớp nối rò rỉ hoặc nhả dưới rung động. Cách khắc phục là quy trình, không phải kiểm tra: tiện thân, lỗ và ren trong một lần gá, hoặc sử dụng mâm cặp collet giữ đường kính ngoài đã tiện làm datum cho nguyên công thứ hai. BQUQ chạy hệ thống mâm cặp collet vì lý do chính xác này — gá lại trên mâm cặp ba chấu thường thêm 0.03–0.08 mm độ lệch, đủ để trượt kiểm tra rò rỉ khí nén.
Loại bỏ ba via cổng ngang bên trong
Các cổng khoan ngang giao với lỗ chính và để lại vòng ba via tại giao điểm. Ba via đó rơi hạt vào đường dẫn chất lỏng và có thể ngăn làm kín ngồi. Chỉ định loại bỏ ba via rõ ràng — loại bỏ ba via nhiệt, dòng mài mòn, hoặc loại bỏ ba via thủ công có kiểm soát với kiểm tra bằng ống soi. "Loại bỏ ba via tất cả các cạnh" trên bản vẽ quá mơ hồ; nêu rõ cạnh nào và theo tiêu chuẩn nào.
Ren: nơi hầu hết các hỏng hóc khớp nối bắt đầu
Ren trên khớp nối không phải là ốc vít. Chúng là ranh giới áp suất, và chúng tuân theo các tiêu chuẩn khác nhau.
- NPT / NPTF (côn): làm kín bằng biến dạng ren. Cần chất làm kín hoặc băng keo. Không trộn lẫn kỳ vọng NPT và NPTF — NPTF là biến thể làm kín khô và cần kiểm soát dụng cụ chặt hơn.
- G / BSPP (song song): làm kín bằng vòng đệm liên kết hoặc O-ring, không phải ren. Phổ biến trong thiết bị khí nén châu Âu.
- UNF / SAE J1926 (ren thẳng O-ring boss): làm kín trên O-ring tại đáy ren. Vị trí đế O-ring là quan trọng.
- Song song hệ mét (ISO 6149): nguyên tắc tương tự SAE ORB, kích thước hệ mét.
- Loe JIC 37°: làm kín trên côn, ren chỉ cung cấp lực kẹp.
Một sai lầm thường gặp và tốn kém là chỉ định ren côn khi ý định là ren song song với O-ring, hoặc ngược lại. Các chi tiết trông giống nhau trong ảnh và không tương thích trong sử dụng. Luôn nêu tiêu chuẩn đầy đủ trên bản vẽ, không chỉ "1/4 inch."
Kiểm tra ren nên bằng dưỡng, không phải thước cặp. Dưỡng vòng go/no-go cho ren ngoài và dưỡng nút cho ren trong bắt được lỗi đường kính bước và bước ren mà thước cặp không thấy. BQUQ kiểm tra ren khớp nối theo tiêu chuẩn chỉ định và ghi lại kết quả theo lô.
Quy tắc thiết kế để sản xuất giúp giảm chi phí khớp nối
Hầu hết chi phí khớp nối nằm ở thiết lập và nguyên công phụ, không phải vật liệu. Một vài thay đổi thường tự hoàn vốn.
1. Hợp nhất về một tiêu chuẩn ren cho mỗi cụm. Cổng NPT và BSPP hỗn hợp trên cùng một manifold buộc hai bộ dụng cụ, hai bộ dưỡng và hai quy trình kiểm tra.
2. Tránh lỗ ngang sâu, đường kính nhỏ. Lỗ ngang với tỷ lệ sâu-đường kính trên 6:1 cần khoan peck, có xu hướng lệch, và khó loại bỏ ba via. Định hướng lại cổng nếu thiết kế cho phép.
3. Chỉ định mặt vát lục giác theo kích thước cờ lê tiêu chuẩn. Kích thước lục giác tùy chỉnh thêm thời gian phay và không cho kỹ thuật viên hiện trường dụng cụ tiêu chuẩn để sử dụng.
4. Giữ rãnh làm kín tránh khỏi cắt gián đoạn. Một rãnh cắt qua mặt phay hoặc lỗ ngang sẽ có ba via tại mỗi gián đoạn.
5. Sử dụng một datum cho các đặc điểm làm kín. Nếu rãnh O-ring và mặt gắn được đo từ các datum khác nhau, tích lũy dung sai cuối cùng sẽ tạo ra rò rỉ.
6. Dung sai chỉ ở nơi quan trọng. Dung sai chung ±0.1 mm trên các đặc điểm không làm kín và ±0.005 mm trên đường kính làm kín là sự phân chia bình thường, hiệu quả về chi phí. Siết chặt mọi thứ đến ±0.005 mm có thể nhân thời gian gia công mà không có lợi ích chức năng.
Để xem sâu hơn về cách lựa chọn dung sai ảnh hưởng đến chi phí, xem phân tích của chúng tôi về ví dụ thiết kế lại DFM.
Kiểm tra và thử rò rỉ
Một khớp nối đo đúng vẫn có thể rò rỉ, vì vậy kiểm tra kích thước và thử chức năng đều cần thiết.
| Kiểm tra | Phương pháp | Tần suất điển hình |
|---|---|---|
| Hình dạng ren và đường kính bước | Dưỡng go/no-go | 100% hoặc theo AQL |
| Độ sâu/chiều rộng rãnh làm kín | Kính so sánh quang học, CMM | Mẫu đầu tiên + lấy mẫu |
| Độ tròn lỗ và độ đồng tâm | CMM, dưỡng khí | Mẫu đầu tiên + lấy mẫu |
| Độ hoàn thiện bề mặt trên mặt làm kín | Máy đo profil | Mẫu đầu tiên + định kỳ |
| Cổng trong không ba via | Ống soi, thị giác | Theo lô |
| Tính toàn vẹn rò rỉ | Thử suy giảm khí hoặc thủy tĩnh | Theo lô hoặc 100% cho chi tiết quan trọng |
Thử suy giảm khí ở 1.5× áp suất làm việc là sàng lọc sản xuất tiêu chuẩn cho khớp nối khí nén. Đối với chi tiết thủy lực, thử nghiệm thủy tĩnh đến 1.5–2× áp suất định mức là phổ biến. Cả hai không phá hủy gì ngoài lịch trình — dự trù thời gian thử vào thời gian giao hàng thay vì coi đó là suy nghĩ sau.
Nếu bạn đang chỉ định dung dịch cắt cho gia công các chi tiết này, đặc biệt thép không gỉ và đồng thau, hướng dẫn của chúng tôi về lựa chọn dung dịch cắt bao gồm khía cạnh tương thích môi trường, điều này quan trọng khi dung dịch còn lại trên thân khớp nối có thể làm ô nhiễm đường khí.
Tại sao nên mua khớp nối từ một nhà máy duy nhất?
Khớp nối hiếm khi là một quy trình duy nhất. Một khớp nối khí nén điển hình cần tiện, phay cho rãnh nhả hoặc đế gắn, cán hoặc cắt ren, loại bỏ ba via, xử lý bề mặt và thử rò rỉ. Khi các bước đó nằm ở các nhà cung cấp khác nhau, tích lũy dung sai vượt qua ranh giới công ty và không ai chịu trách nhiệm cho làm kín cuối cùng.
Chạy tiện, phay, loại bỏ ba via và kiểm tra dưới một mái nhà ở Dongguan có nghĩa là datum được thiết lập trên máy tiện là datum được sử dụng tại kiểm tra cuối cùng. BQUQ vận hành bốn dây chuyền sản xuất trong một nhà máy ISO9001 bao gồm gia công CNC đến ±0.005 mm, dập kim loại, lò xo tùy chỉnh và sản xuất tản nhiệt. Đối với công việc khớp nối, khả năng liên quan là tiện và phay trên cùng một sàn, với gá kẹp mâm cặp collet cho độ đồng tâm và xác minh ren bằng dưỡng.
Đối với người mua, lợi ích thực tế là vòng lặp ngắn hơn giữa "nó rò rỉ" và "đây là lý do." Đối với kỹ sư, đó là một điểm trách nhiệm duy nhất cho giao diện làm kín.
Khám phá các quy trình liên quan: gia công CNC, chi tiết tiện CNC và chi tiết phay CNC. Nếu khớp nối của bạn được ren vào vỏ gia công, ghi chú của chúng tôi về thông số ren bao gồm các yêu cầu phía đối tiếp.
Câu hỏi thường gặp
H: Tôi nên chỉ định dung sai nào trên rãnh làm kín khớp nối?
Đ: Độ sâu và chiều rộng rãnh nên được dung sai trực tiếp, thường ±0.025 mm hoặc chặt hơn tùy thuộc vào tiết diện O-ring và áp suất. Không dựa vào dung sai chung cho các đặc điểm làm kín. Tỷ lệ nén 15–25% là mục tiêu thông thường. Nêu kích thước rãnh như kích thước cơ bản tham chiếu đến tiêu chuẩn O-ring bạn đang thiết kế, và để thợ gia công giữ chúng độc lập với phần còn lại của chi tiết.
H: Gia công CNC có thể sản xuất khớp nối khí nén đẩy để kết nối một cách kinh tế ở khối lượng thấp không?
Đ: Có. Dưới khoảng 5.000–10.000 chiếc mỗi năm, gia công thường rẻ hơn đúc phun khi tính khấu hao dụng cụ. BQUQ giữ MOQ linh hoạt, vì vậy lô thử 50–500 chiếc là thực tế. Các yếu tố chi phí chính là số lần gá, nguyên công phay rãnh nhả, và liệu bạn yêu cầu thử rò rỉ 100% hay lấy mẫu.
H: Loại nào tốt hơn cho khớp nối thủy lực, thép không gỉ 316 hay thép carbon mạ?
Đ: Phụ thuộc vào môi trường, không phải áp suất. Thép carbon mạ xử lý áp suất cao tốt và chi phí thấp hơn, nhưng lớp mạ có thể bong ở cạnh ren và để lộ thép trần cho ăn mòn. Thép không gỉ 316 chống lại môi trường ăn mòn và điều kiện hàng hải nhưng gia công chậm hơn và tốn kém hơn. Đối với hầu hết hệ thống thủy lực trong nhà, thép carbon mạ là lựa chọn kinh tế; chỉ định 316 cho nhiệm vụ hóa chất, ngoài khơi hoặc rửa trôi.
H: Làm thế nào để ngăn ăn mòn điện hóa giữa thân nhôm và chi tiết đối tiếp thép không gỉ?
Đ: Tách kim loại hoặc kiểm soát môi trường. Các lựa chọn bao gồm anod hóa cứng thân nhôm, chỉ định loại thép không gỉ với miếng chèn nhôm mạ, áp dụng hợp chất chống kẹt khi lắp ráp, hoặc sử dụng vòng đệm cách điện nhựa. Trong dịch vụ ẩm ướt hoặc tiếp xúc muối, tránh hoàn toàn tiếp xúc trực tiếp nhôm trần-thép không gỉ, vì nhôm sẽ ăn mòn ưu tiên tại mối nối.
H: Tôi nên mong đợi thời gian giao hàng nào cho mẫu đầu tiên khớp nối?
Đ: Đối với khớp nối tiện đơn giản với một nguyên công phay phụ, mẫu đầu tiên thường mất 5–10 ngày làm việc sau khi phát hành bản vẽ, bao gồm mua vật liệu và kiểm tra. Manifold với nhiều cổng và thử rò rỉ chạy lâu hơn. BQUQ trả báo giá trong 12 giờ làm việc, vì vậy vòng phản hồi xem xét bản vẽ và DFM bắt đầu cùng ngày bạn gửi tệp.
Tài nguyên liên quan
- Về BQUQ và nhà máy Dongguan: /about/
- Khả năng gia công CNC, tiện và phay: /cnc-machining/
- Thêm bài viết kỹ thuật cho kỹ sư thiết kế: /bquq-blog/
- Xu hướng ngành trong sản xuất chính xác: /industry-dynamics/
- Câu hỏi thường gặp về nguồn cung và dung sai: /faq/
- Nghiên cứu điển hình dự án: /case/
- Gửi bản vẽ để báo giá trong 12 giờ: /contact/
Được viết bởi Đội ngũ Kỹ thuật BQUQ. BQUQ (Dongguan) vận hành gia công CNC (±0.005 mm), dập kim loại, lò xo tùy chỉnh và sản xuất tản nhiệt trong một nhà máy ISO9001. Nguồn trực tiếp từ Dongguan, Trung Quốc — báo giá trong 12 giờ: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


