
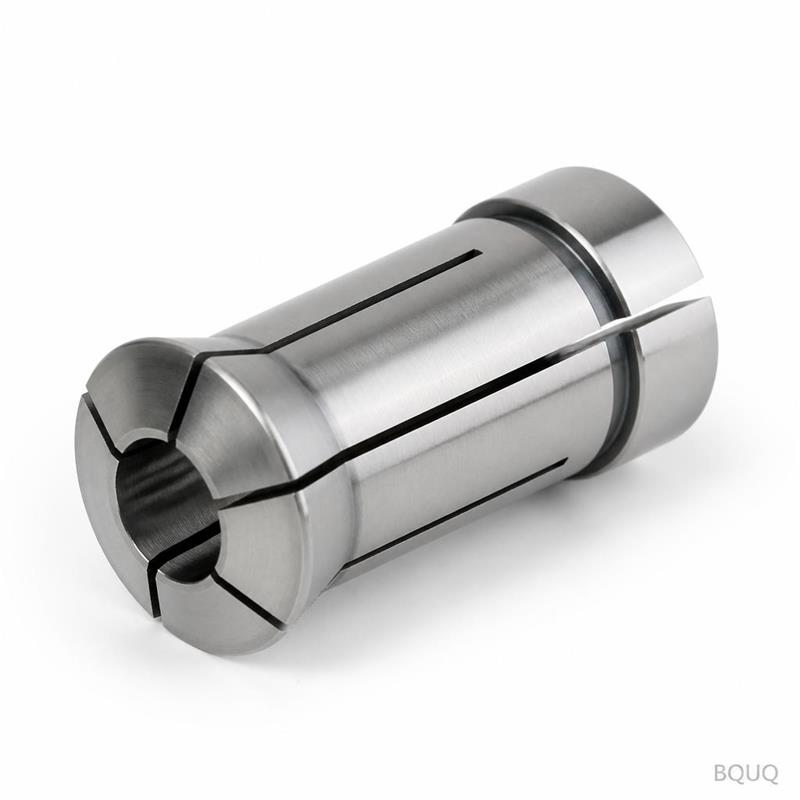
Đầu kẹp collet cho phay: Độ cứng vững dưới tải trọng ngang
Trả lời ngắn gọn: Đầu kẹp collet chỉ giữ dao phay một cách cứng vững khi ba yếu tố khớp nhau — chiều dài kẹp bằng 2/3 lỗ khoan trên chuôi dao, mô-men siết đai ốc đúng, và collet tròn và sạch. Dưới tải trọng ngang, một đầu kẹp ER32 với chuôi 20 mm ở chiều dài đo 60 mm thường võng 10-25 µm dưới lực hướng kính 1 kN, và độ võng đó tăng gần như theo lũy thừa bậc ba của chiều dài nhô ra. Đẩy cùng dao đó ra 90 mm và độ võng có thể tăng gấp ba. Người mua nên chỉ định TIR (0,005-0,010 mm điển hình cho cấp chính xác), mô-men siết đai ốc, và chiều dài kẹp, không chỉ "ER32". BQUQ gia công và mài các đầu kẹp này trong một nhà máy ISO9001 tại Dongguan và báo giá trong 12 giờ làm việc.
Tại sao tải trọng ngang là câu hỏi sai cần hỏi trước tiên
Phay không phải là khoan. Mũi khoan chủ yếu đẩy dọc theo trục của nó, vì vậy nhiệm vụ của collet phần lớn là kẹp theo trục. Dao phay chịu lực cắt hướng kính thay đổi hướng theo từng lưỡi cắt, và lực đó tác động như một mô-men uốn lên toàn bộ cụm: chuôi dao, collet, đai ốc, thân đầu kẹp, côn trục chính.
Mô-men uốn đó là điều các kỹ sư gọi là "tải trọng ngang". Nó không làm gãy collet. Nó làm cong cụm lắp ráp, và sự uốn cong thể hiện qua:
- Độ võng dao tại lưỡi cắt — nguyên nhân chính gây sai số kích thước và rung động.
- Trượt vi mô giữa chuôi dao và lỗ collet — nguyên nhân gây tuột dao và trôi TIR dần dần.
- Tải trọng lưỡi cắt không đều — một lưỡi cắt làm việc nhiều hơn các lưỡi khác, làm dao mòn nhanh hơn và làm xấu bề mặt gia công.
Vì vậy câu hỏi hữu ích không phải là "đầu kẹp collet có chịu được tải trọng ngang không?" Mà là "cụm đầu kẹp cụ thể này võng bao nhiêu, và bao nhiêu tải trọng truyền đến lỗ collet thay vì mặt trục chính?"
Hình học thực sự kiểm soát độ cứng vững
Chiều dài kẹp: quy tắc 2/3
Collet kẹp dọc theo lỗ của nó. Nếu chuôi dao chỉ vào một phần ba phía trước của collet, phần phía sau của collet sẽ co vào trong mà không tiếp xúc với gì, collet bị nghiêng trong đai ốc, và cụm mất cả độ đồng tâm và độ cứng vững.
Quy tắc làm việc trong hầu hết các xưởng: đưa chuôi dao vào sao cho nó chiếm ít nhất hai phần ba lỗ collet, và không bao giờ ngắn hơn đường kính chuôi. Đối với collet ER32 (tổng thể 46 mm, lỗ khả dụng khoảng 40 mm), chuôi 20 mm nên vào sâu 26-30 mm.
| Kích thước collet | Dải lỗ danh nghĩa | Chiều dài kẹp khả dụng điển hình | Chiều dài kẹp tối thiểu cho chuôi 12 mm |
|---|---|---|---|
| ER16 | 1-10 mm | ~24 mm | 12-16 mm |
| ER20 | 1-13 mm | ~30 mm | 12-16 mm |
| ER25 | 1-16 mm | ~34 mm | 14-18 mm |
| ER32 | 2-20 mm | ~40 mm | 16-22 mm |
| ER40 | 3-26 mm | ~46 mm | 18-26 mm |
Các số liệu là điển hình cho collet tiêu chuẩn DIN 6499; hãy kiểm tra lại với bản vẽ của nhà cung cấp cụ thể.
Chiều dài nhô ra: hình phạt bậc ba
Độ võng của một thanh công xôn tỷ lệ với lũy thừa bậc ba của chiều dài không được hỗ trợ. Từ 50 mm lên 75 mm chiều dài đo là tăng chiều dài 1,5 lần và tăng độ võng lý thuyết 3,4 lần với cùng lực. Đây là lý do tại sao một đầu kẹp collet ngắn thường hoạt động tốt hơn một đầu kẹp dài hơn, được cho là "cứng vững" hơn.
Hệ quả thực tế: chọn đầu kẹp ngắn nhất có thể vượt qua phôi và đồ gá. Nếu bạn phải với sâu, hãy chấp nhận rằng bạn đang đánh đổi độ cứng vững để lấy tầm với và giảm chiều sâu cắt hướng kính cho phù hợp.
Loại đai ốc và vòng bi
Đai ốc làm hai nhiệm vụ: đẩy collet vào côn 16° của đầu kẹp, và phải làm điều đó mà không xoắn collet. Đai ốc trơn cọ xát vào mặt collet và có thể xoay nó một chút khi siết. Đai ốc có vòng bi (kim hoặc bi) tách chuyển động quay khỏi lực kẹp, do đó cùng một mô-men siết bằng tay tạo ra lực kẹp cao hơn và nhất quán hơn.
| Loại đai ốc | Lực kẹp ở cùng mô-men | Độ nhất quán TIR | Sử dụng tốt nhất |
|---|---|---|---|
| Đai ốc trơn | Cơ sở | Khá | Gia công tinh nhẹ, sản lượng thấp |
| Đai ốc vòng bi cầu | ~1,3-1,6× cơ sở | Tốt | Phay thông dụng |
| Đai ốc vòng bi kim | ~1,5-1,8× cơ sở | Rất tốt | Phay thô nặng, RPM cao |
Hệ số nhân là các dải chỉ dẫn từ dữ liệu nhà cung cấp điển hình, không phải giá trị được đảm bảo.
TIR thực sự gây tốn kém gì trong một mẻ phay
Tổng độ đảo hướng kính là tổng của sai số côn đầu kẹp, sai số collet, sai số lắp đai ốc, và sai số chuôi dao. TIR 0,010 mm tại mặt collet có thể trở thành 0,020-0,030 mm tại đầu dao khi thêm chiều dài nhô ra.
Trong phay, độ đảo có nghĩa là một lưỡi cắt làm phần lớn công việc. Với dao 4 lưỡi và độ đảo 0,020 mm, lưỡi cao có thể chịu tải phoi nhiều hơn 40-60% so với trung bình. Lưỡi đó sứt trước, nóng trước, và đặt giới hạn mài mòn cho toàn bộ dao.
Để có hướng dẫn sâu hơn về đo lường và kiểm soát điều này, xem hướng dẫn của chúng tôi về cách đo và kiểm soát TIR của collet.
Áp lực kẹp: bao nhiêu là đủ, và khi nào là quá nhiều
Nhiều mô-men hơn không tự động tốt hơn. Siết quá chặt collet vượt quá giới hạn đàn hồi của nó sẽ làm biến dạng miệng lỗ vĩnh viễn, sau đó nó không bao giờ kẹp đều nữa — ngay cả ở mô-men đúng. Siết quá yếu cho phép chuôi dao trượt dưới tải trọng ngang xen kẽ.
Cách tiếp cận thực tế cho collet ER:
1. Làm sạch lỗ collet, côn đầu kẹp, và ren đai ốc. Một mảnh phoi trong côn có thể thêm 0,01 mm TIR.
2. Đặt collet vào đai ốc trước, sau đó vặn vào đầu kẹp — không bao giờ ấn collet đã nạp vào côn.
3. Siết đến mô-men định mức của nhà sản xuất đầu kẹp bằng cờ lê lực, không phải bằng cảm giác.
4. Kiểm tra lại sau 30 phút cắt đầu tiên; các cụm mới thường ổn định.
Chúng tôi đề cập đến cơ chế của điều này trong áp lực kẹp collet ảnh hưởng đến độ chính xác và tuổi thọ dao như thế nào.
Kết hợp thiết kế đầu kẹp với công việc phay
Bản thân thân đầu kẹp rất quan trọng. Độ dày thành tại côn, độ chính xác của góc 16°, độ cứng của bề mặt côn, và độ đồng tâm của ren đai ốc đều góp phần vào kết quả cuối cùng. Một đầu kẹp được mài sau khi xử lý nhiệt giữ hình học lâu hơn nhiều so với một đầu kẹp được mài trước.
Để có phân tích đầy đủ về các biến số này, xem thiết kế đầu kẹp collet: côn, đai ốc và hình học thân.
| Nguyên công phay | Đầu kẹp đề xuất | Chiều dài kẹp | Mục tiêu TIR điển hình |
|---|---|---|---|
| Gia công tinh, dao phay ngón nhỏ | Đầu kẹp collet ER16 / ER20 | ≥2/3 lỗ | 0,005-0,010 mm |
| Phay thông dụng | Đầu kẹp collet ER32 | ≥2/3 lỗ | 0,008-0,015 mm |
| Phay thô nặng | Đầu kẹp collet ER40 hoặc TG100 | ≥2/3 lỗ | 0,010-0,020 mm |
| Tầm với sâu | Đầu kẹp collet kéo dài, giảm chiều sâu cắt | ≥2/3 lỗ | 0,015-0,025 mm |
| Sản xuất khối lượng lớn | Đầu kẹp collet thay nhanh | ≥2/3 lỗ | 0,005-0,010 mm |
Mục tiêu TIR là giá trị điển hình cho đầu kẹp cấp chính xác; cấp thông dụng có thể lỏng hơn.
Khi đầu kẹp collet là lựa chọn sai
Đầu kẹp collet là loại đa dụng tuyệt vời, nhưng không phải lúc nào cũng là giải pháp cứng vững:
- Tải trọng hướng kính rất cao với chiều dài nhô ra ngắn — đầu kẹp shrink-fit hoặc thủy lực thường thắng về độ cứng vững và TIR.
- Chuôi dao có mặt phẳng hoặc đầu weldon — collet kẹp chuôi tròn; đầu kẹp khóa ngang được thiết kế cho mặt phẳng.
- Thay dao lặp lại ở khối lượng lớn — hệ thống thay nhanh giảm sai số cài đặt, nhưng thêm các giao diện mà mỗi cái phải được kiểm soát.
Tuy nhiên, đối với hầu hết các xưởng gia công và sản xuất khối lượng trung bình, một đầu kẹp collet ER hoặc TG được chế tạo tốt với chiều dài kẹp và mô-men đúng là sự cân bằng tốt nhất giữa chi phí, độ chính xác và tính linh hoạt.
Những gì cần chỉ định khi mua
Nếu bạn đang tìm nguồn đầu kẹp collet hoặc collet đi kèm, hãy đưa những điều này vào bản vẽ hoặc đơn đặt hàng:
- Dòng collet và kích thước lỗ, với cấp dung sai.
- Độ chính xác côn thân và yêu cầu mài sau xử lý nhiệt.
- Loại đai ốc (trơn, vòng bi cầu, vòng bi kim) và mô-men định mức.
- Giới hạn TIR đo tại khoảng cách xác định từ mặt.
- Vật liệu và độ cứng của thân và collet.
- Cấp cân bằng nếu ứng dụng vượt quá khoảng 15.000 RPM.
BQUQ sản xuất đầu kẹp collet và collet tương thích trên bốn dây chuyền sản xuất trong một nhà máy tại Dongguan, với gia công CNC đạt ±0,005 mm và kiểm soát chất lượng ISO9001. MOQ linh hoạt, điều này quan trọng nếu bạn đang xác nhận một đầu kẹp mới trước khi cam kết khối lượng lớn. Xem dải đầu kẹp collet cho đầu kẹp dao và dòng collet máy tiện tự động cho các kích thước chúng tôi sản xuất thường xuyên nhất.
Câu hỏi thường gặp
H: Tôi có thể sử dụng đầu kẹp collet ER cho phay nặng không?
Đ: Có, trong giới hạn. Một đầu kẹp ER32 hoặc ER40 với chiều dài kẹp đầy đủ, đai ốc vòng bi ở mô-men định mức, và chiều dài nhô ra ngắn xử lý hầu hết các nguyên công phay thô trong thép và nhôm. Hạn chế thường là độ võng, không phải độ kẹp. Nếu bạn cần độ cứng vững tối đa ở tầm với dài, đầu kẹp shrink-fit hoặc thủy lực sẽ hoạt động tốt hơn collet. Đối với phay thông dụng, một đầu kẹp collet được thiết lập đúng là hoàn toàn đủ.
H: Độ đảo bao nhiêu là chấp nhận được cho đầu kẹp collet phay?
Đ: Đối với gia công tinh, nhắm đến TIR 0,005-0,010 mm tại mặt collet. Đối với phay thông dụng, 0,010-0,015 mm là khả thi. Trên khoảng 0,020 mm, một lưỡi cắt bắt đầu chịu tải phoi không cân đối, làm giảm tuổi thọ dao và làm xấu bề mặt gia công. Luôn đo tại đầu dao, không chỉ tại collet, vì chiều dài nhô ra khuếch đại độ đảo.
H: Tại sao dao của tôi bị tuột khỏi collet trong khi phay?
Đ: Tuột dao hầu như luôn đến từ chiều dài kẹp không đủ hoặc lực kẹp không đủ. Nếu chuôi dao chỉ nằm trong một phần ba phía trước của collet, lỗ phía sau không bao giờ tiếp xúc với nó. Kết hợp với đai ốc trơn siết bằng cảm giác, và tải trọng ngang xen kẽ sẽ làm dao trượt ra. Làm sạch lỗ, đưa vào sâu hai phần ba, và siết đai ốc đến định mức của nhà sản xuất đầu kẹp.
H: Đai ốc vòng bi có thực sự cải thiện độ cứng vững khi phay không?
Đ: Nó cải thiện độ nhất quán của lực kẹp, điều này hỗ trợ độ cứng vững. Đai ốc vòng bi chuyển đổi nhiều mô-men siết của bạn thành lực kẹp dọc trục hơn là ma sát với mặt collet, thường nhiều hơn 1,3-1,8× ở cùng nỗ lực bằng tay. Điều đó có nghĩa là ít khả năng kẹp yếu hơn và ít khả năng xoắn collet khi siết. Thân đầu kẹp và côn vẫn đặt giới hạn độ cứng vững.
H: Bao lâu nên thay collet phay?
Đ: Thay khi TIR trôi vượt quá mục tiêu của bạn, khi lỗ có vết xước hoặc biến dạng miệng, hoặc khi collet không còn kẹp đều một chuôi dao đã biết là tốt. Trong sản xuất hỗn hợp, nhiều xưởng kiểm tra collet hàng quý và loại bỏ những cái dùng cho phay thô thường xuyên hơn. Collet là vật tư tiêu hao; một cái mòn âm thầm làm bạn tốn tuổi thọ dao và phế phẩm rất lâu trước khi nó hỏng rõ ràng.
Tài nguyên liên quan
- Về BQUQ và dấu ấn sản xuất tại Dongguan của chúng tôi: /about/
- Đầu kẹp collet, đầu kẹp dao và mâm cặp điện: /tool-holder-collet-chucks/
- Dòng collet máy tiện tự động cho máy Swiss-type và máy cam: /auto-lathe-collets/
- Mâm cặp điện và gá phôi Swiss-type: /power-chucks-swiss/
- Xu hướng ngành trong sản xuất chính xác: /industry-dynamics/
- Bài viết kỹ thuật và hướng dẫn kỹ thuật: /bquq-blog/
- Câu hỏi thường gặp: /faq/
- Nghiên cứu điển hình: /case/
- Liên hệ đội ngũ kỹ thuật: /contact/
Được viết bởi Đội ngũ Kỹ thuật BQUQ. BQUQ (Dongguan) vận hành gia công CNC (±0,005 mm), dập kim loại, lò xo theo yêu cầu, và sản xuất tản nhiệt trong một nhà máy ISO9001. Nguồn trực tiếp từ Dongguan, Trung Quốc — báo giá trong 12 giờ: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


