Tấm Làm Mát Nhôm BQUQ Cho Hệ Thống Tản Nhiệt Dạng Lỏng | Gia Công CNC Chính Xác
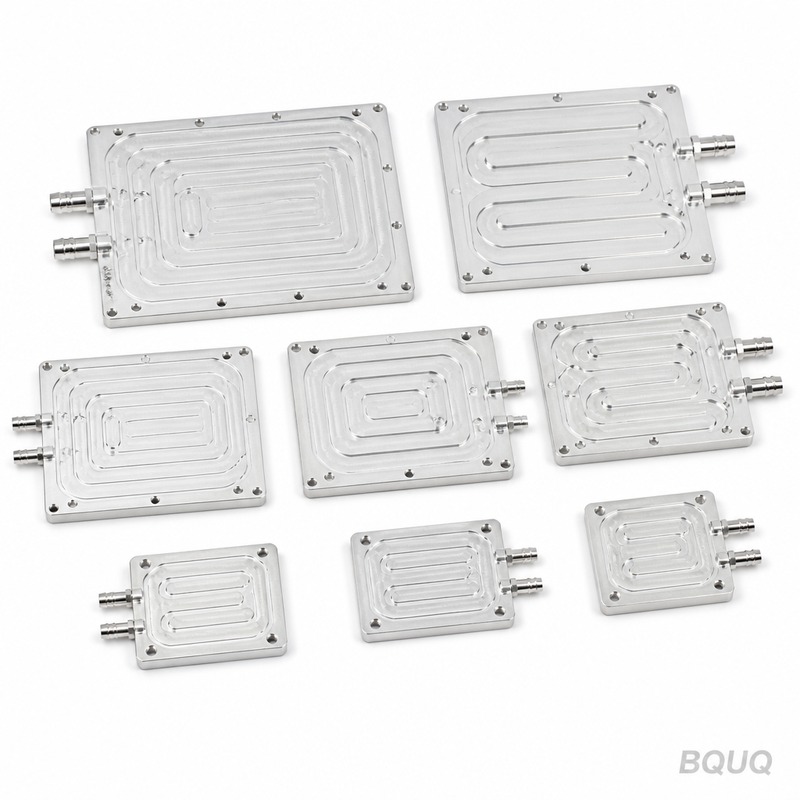
Tấm làm mát nhôm cho hệ thống tản nhiệt dạng lỏng là một đế nhôm được phay với các kênh dẫn kín để đưa chất làm mát trực tiếp xuống dưới IGBT, điốt laser hoặc mô-đun pin của bạn. Chúng tôi gia công
Báo giá nhanh cho chi tiết này
Gửi bản vẽ / số lượng / vật liệu — phản hồi trong 24 giờ.
Tấm làm mát nhôm cho hệ thống tản nhiệt dạng lỏng là một đế nhôm được phay với các kênh dẫn kín để đưa chất làm mát trực tiếp xuống dưới IGBT, điốt laser hoặc mô-đun pin của bạn. Chúng tôi gia công tấm phẳng với độ phẳng tổng thể 0.02 mm và duy trì dung sai độ sâu kênh ở mức ±0.05 mm, nhờ đó vật liệu tản nhiệt (TIM) của bạn được nén đều và nhiệt độ mối nối giảm từ 15–20°C so với tản nhiệt đùn ép tiêu chuẩn. Mỗi tấm đều được gia công CNC trong nhà máy 20 năm tuổi của chúng tôi tại Đông Quản, sau đó được kiểm tra áp suất ở mức 1.0 MPa trong 30 phút trước khi xuất xưởng.
Tại Sao Dung Sai Độ Sâu Kênh ±0.05 mm Lại Quan Trọng Đối Với Dòng Chảy Chất Làm Mát
Chất làm mát luôn chảy theo đường có ít lực cản nhất. Nếu một kênh sâu hơn 0.1 mm so với kênh khác, dòng chảy sẽ bị chia không đều, và điểm nóng dưới chip của bạn vẫn sẽ nóng. Chúng tôi gia công tất cả các kênh trong một lần kẹp cố định trên máy phay CNC 4 trục. Việc kẹp một lần này khóa chuẩn định vị của tấm, do đó độ biến thiên độ sâu kênh trên toàn bộ bề mặt luôn dưới ±0.05 mm. Bạn sẽ có được dòng chảy rối đồng đều và độ giảm áp có thể dự đoán được từ 0.2–0.3 bar ở tốc độ dòng chảy 6 L/phút, giúp việc tính toán kích thước bơm của bạn trở nên đơn giản.
Vật Liệu Chúng Tôi Gia Công Cho Tấm Làm Mát: 6061-T6 và 5052
Chúng tôi có sẵn hai loại hợp kim nhôm. 6061-T6 là lựa chọn mặc định: độ cứng 95 HBW, giới hạn chảy 276 MPa, và dễ dàng anodize. Sử dụng cho các tấm dày hơn 10 mm nơi cần độ cứng vững về kết cấu. 5052-H32 mềm hơn nhưng có khả năng chống ăn mòn tốt hơn, lý tưởng cho các vòng tuần hoàn chất làm mát hàng hải hoặc ô tô sử dụng hỗn hợp ethylene-glycol. Cả hai vật liệu đều có giấy chứng nhận từ nhà máy luyện kim, và chúng tôi kiểm tra độ cứng hàng loạt trên mỗi cuộn vật liệu nhập về. Nếu thiết kế của bạn yêu cầu lớp đế đồng hoặc miếng chèn thép không gỉ mạ niken, chúng tôi có thể hàn gắn sau khi gia công CNC—hãy cho chúng tôi biết thành phần hóa học của chất làm mát và chúng tôi sẽ tư vấn cặp vật liệu phù hợp.
Bịt Kín Đường Chất Làm Mát: Rãnh Vòng Đệm Làm Kín (O-Ring) và Bề Mặt Phẳng Gioăng
Tấm làm mát rò rỉ tại mối nối gioăng, chứ không phải xuyên qua nhôm. Chúng tôi gia công các rãnh vòng đệm làm kín theo kích thước tiêu chuẩn AS 568A, với độ nhám bề mặt Ra 0.8 µm ở đáy và thành rãnh. Bề mặt phẳng làm kín xung quanh rãnh được giữ ở độ phẳng 0.02 mm, do đó vòng đệm FKM 70 Shore A nén chính xác 25%—tỷ lệ nén khuyến nghị cho một vòng đệm tĩnh ở áp suất 1.0 MPa. Chúng tôi không phun bi hoặc làm sạch ba via các bề mặt này. Phun bi sẽ làm tròn cạnh sắc của rãnh, làm giảm độ bám của vòng đệm. Mỗi tấm được kiểm tra bằng máy đo độ nhám bề mặt (profilometer), và báo cáo được đính kèm trong thùng hàng.
Kiểm Tra Áp Suất và Kiểm Tra Thẩm Thấu Chất Lỏng Màu Trước Mỗi Lần Xuất Hàng
Chúng tôi kiểm tra từng tấm làm mát, không phải kiểm tra mẫu. Đầu tiên, chúng tôi bịt tất cả các cổng và tạo áp suất lên các kênh ở mức 1.0 MPa bằng khí khô. Tấm phải giữ áp suất đó trong 30 phút mà không bị giảm. Sau đó, chúng tôi tiến hành kiểm tra thẩm thấu chất lỏng màu trên tất cả các mối hàn và mối hàn vảy—nếu bạn thấy chất lỏng màu đỏ, bộ phận đó bị lỗi. Sau khi kiểm tra, chúng tôi xả sạch các kênh bên trong bằng dung dịch axit nitric 5% để loại bỏ cặn oxit, sau đó làm khô bằng khí đã lọc. Bạn sẽ nhận được giấy chứng nhận kiểm tra kèm số lô hàng và dấu của người vận hành. Đối với các đơn hàng sản xuất trên 500 chiếc, chúng tôi bổ sung thêm kiểm tra rò rỉ helium với máy dò được hiệu chuẩn ở mức 1x10⁻⁶ mbar·L/s.
Các Tùy Chọn Độ Nhám Bề Mặt: Ra 0.4 µm Cho Bề Mặt Tiếp Xúc Nhiệt, Ra 0.8 µm Cho Đường Chất Làm Mát
Bề mặt tiếp xúc với nguồn nhiệt của bạn cần đủ nhẵn để giảm thiểu các khe hở không khí với keo tản nhiệt. Chúng tôi gia công bề mặt đó với độ nhám Ra 0.4 µm (16 microinch) theo tiêu chuẩn. Thành kênh bên trong chỉ cần Ra 0.8 µm—nhẵn hơn mức đó sẽ làm tăng chi phí gia công mà không cải thiện khả năng truyền nhiệt. Nếu bạn sử dụng vật liệu chuyển pha (PCM) thay vì mỡ tản nhiệt, chúng tôi có thể mài nghiền bề mặt tiếp xúc đến Ra 0.2 µm. Việc mài nghiền làm tăng thêm 24 giờ vào thời gian giao hàng, nhưng giảm thêm 0.02°C·cm²/W điện trở nhiệt. Chúng tôi sẽ không phủ bất kỳ lớp phủ nào lên bề mặt tiếp xúc trừ khi bạn yêu cầu—anodize tạo thêm một lớp oxit dày 5 µm hoạt động như một chất cách nhiệt.
Thời Gian Giao Hàng và Chính Sách Không MOQ Cho Số Lượng Nguyên Mẫu và Sản Xuất
Chúng tôi gia công các tấm làm mát nguyên mẫu trong 7 ngày làm việc, bao gồm cả kiểm tra áp suất. Các đơn hàng sản xuất từ 100–500 chiếc được giao trong 15 ngày làm việc. Chúng tôi không có MOQ—đặt hàng một nguyên mẫu hoặc 5.000 đơn vị, đơn giá chỉ chênh lệch trong khoảng 15% vì thời gian thiết lập CNC của chúng tôi là như nhau. Đối với một tấm tiêu chuẩn 200 mm x 100 mm x 20 mm, đơn giá cho 10 chiếc là $85 FOB Thâm Quyến; ở số lượng 500 chiếc, giá giảm xuống còn $48. Giá này đã bao gồm các rãnh vòng đệm, hai cổng ren G1/4, và giấy chứng nhận kiểm tra áp suất. Chúng tôi không tính phí dụng cụ cho các kích thước cổng tiêu chuẩn.
Các Loại Cổng và Phụ Kiện Kết Nối Chúng Tôi Gia Công: G1/4, NPT, SAE và Cổng Gài (Barbed)
Bạn không cần một bộ chuyển đổi phụ kiện riêng. Chúng tôi gia công cổng trực tiếp vào tấm nhôm. Đối với ren G1/4 và NPT, chúng tôi sử dụng dao phay ren tạo ra ren dạng đầy đủ với dung sai đường kính bước ren 6H. Đối với cổng SAE O-ring boss (ORB), chúng tôi gia công bề mặt đầu nối đến Ra 0.8 µm và thêm một rãnh gia công cho vòng đệm chặn. Cổng gài cho ống silicone được cắt bằng dao tiện định hình một điểm, tạo ra một mặt dốc trơn tru không làm cắt ống từ bên trong. Nếu bạn không chắc chắn nên sử dụng loại cổng nào, hướng dẫn lựa chọn dao cắt CNC trên blog của chúng tôi trình bày chi tiết về hình dạng dao phay ren chúng tôi sử dụng cho từng loại cổng.
Cách Chúng Tôi Kiểm Soát Độ Phẳng Trên Các Tấm Lớn (Lên Đến 600 mm x 400 mm)
Các tấm lớn bị cong vênh khi bạn loại bỏ vật liệu không đều từ một phía. Chúng tôi kiểm soát điều này bằng cách xen kẽ các đường chạy dao: đầu tiên cắt mặt có kênh, sau đó lật tấm và cắt bề mặt tiếp xúc, sau đó lật lại và hoàn thiện độ sâu kênh. Việc loại bỏ vật liệu cân bằng này giữ cho ứng suất dư từ 6061-T6 không làm cong tấm. Sau khi gia công, chúng tôi khử ứng suất cho mọi tấm dài hơn 300 mm bằng cách nung ở 180°C trong 4 giờ, sau đó gia công 0.1 mm cuối cùng trên bề mặt tiếp xúc. Độ phẳng cuối cùng được đo trên bàn kiểm tra đá granite bằng đồng hồ so—chúng tôi loại bỏ bất kỳ sản phẩm nào có chỉ số dao động toàn phần (TIR) vượt quá 0.02 mm.
Thiết Bị Kiểm Tra Chúng Tôi Sử Dụng Để Xác Minh Kích Thước và Nhiệt Độ
Máy đo tọa độ CMM của chúng tôi kiểm tra tất cả các vị trí cổng và vị trí ren với dung sai ±0.01 mm. Máy đo độ nhám bề mặt xác minh Ra trên cả bề mặt tiếp xúc và thành kênh. Để xác minh nhiệt độ, chúng tôi xây dựng một bệ thử nghiệm với bộ gia nhiệt dạng hộp 50W và một cặp nhiệt điện gắn trên bề mặt tiếp xúc. Chúng tôi cho chất làm mát chảy ở 25°C và 4 L/phút, và đo mức tăng nhiệt độ ở trạng thái ổn định. Một tấm tốt giữ mức tăng nhiệt độ dưới 15°C ở 50W. Chúng tôi bao gồm báo cáo kiểm tra nhiệt này cho bất kỳ tấm nào có giá trị trên $200. Để có danh sách đầy đủ các kiểm tra kích thước chúng tôi thực hiện, hãy xem hướng dẫn về dung sai gia công CNC của chúng tôi, trong đó trình bày chi tiết ý nghĩa của từng ký hiệu GD&T trên bản vẽ của bạn.
FAQ nhà cung cấp — điều người mua hỏi trước khi đặt hàng
Trả lời trực tiếp từ nhà máy, không phải brochure bán hàng.
Làm sao để nhận báo giá cho chi tiết này?
Gửi bản vẽ (STEP, IGES, DWG, DXF hoặc PDF) kèm số lượng và vật liệu tới sc@bquq.com hoặc WhatsApp +86 137 1315 7787. Kỹ sư của chúng tôi xem bản vẽ và phản hồi giá, thời gian giao hàng cùng chi phí khuôn.
Đơn hàng tối thiểu là bao nhiêu?
Chúng tôi không áp mức tối thiểu cố định. Mức tối thiểu được xác định theo từng chi tiết và từng công đoạn; hãy cho biết số lượng mong muốn, chúng tôi báo giá theo đó. Chi tiết mới có thể nhận lô thử nhỏ.
Thời gian giao hàng bao lâu?
Thời gian giao hàng được thỏa thuận theo từng đơn, tùy ngày bạn cần, số lượng, vật liệu và có cần khuôn hay không. Gửi ngày mong muốn kèm bản vẽ, chúng tôi xác nhận tính khả thi trước khi báo giá.
Dung sai đạt được bao nhiêu?
Gia công CNC đạt ±0.005 mm. Chi tiết dập, lò xo và ép đùn được sản xuất theo dung sai ghi trên bản vẽ; chúng tôi xác nhận giá trị đạt được khi báo giá.
Có sản xuất theo bản vẽ của tôi không?
Có. Mọi đơn hàng đều sản xuất theo bản vẽ hoặc mẫu của khách. Nhà máy tại Đông Quan tự vận hành gia công CNC, dập kim loại, tạo hình lò xo và đùn tản nhiệt nhôm — một nhà cung cấp cho toàn bộ chi tiết.
Làm những vật liệu nào?
Nhôm (6061, 6063, 7075), thép không gỉ (301, 304, 316), thép carbon (SPCC, SGCC), đồng thau, đồng đỏ, đồng phốt pho, đồng berili và thép lò xo (dây nhạc, tôi dầu).
Nhận những định dạng bản vẽ nào?
STEP, IGES, DWG, DXF và PDF. Ưu tiên bản vẽ 2D có dung sai và yêu cầu xử lý bề mặt đi kèm mô hình 3D. Bản phác thảo tay sẽ được kỹ sư vẽ lại rồi báo giá.
Kiểm soát chất lượng như thế nào?
Kiểm tra xuyên suốt quá trình chứ không chỉ ở cuối: duyệt mẫu đầu tiên, kiểm tra trong quá trình và báo cáo từng lô, đo bằng CMM và thiết bị quang học. Chứng nhận vật liệu có theo yêu cầu.
Nhà máy ở đâu và có giao hàng toàn cầu không?
Nhà máy tại Đông Quan, Quảng Đông, Trung Quốc, hoạt động từ 2005. Chúng tôi giao hàng toàn cầu bằng chuyển phát nhanh, đường hàng không và đường biển, hợp tác với forwarder do người mua chỉ định.