
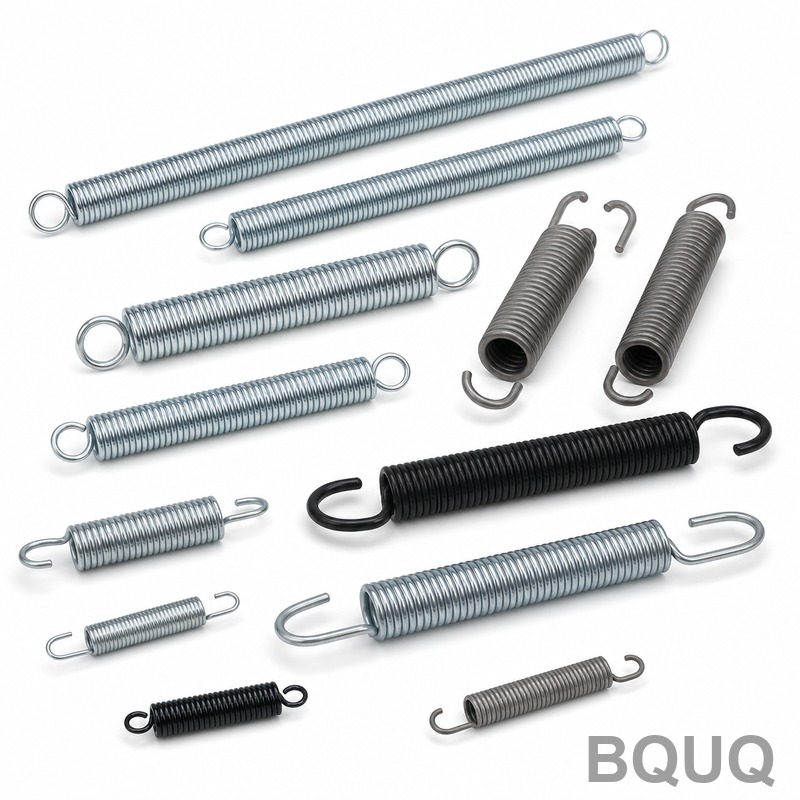
Bảo vệ chống ăn mòn cho lò xo: Lớp phủ và vật liệu
Trả lời ngắn gọn: Hãy chọn hệ thống bảo vệ trước khi chọn lò xo. Đối với hầu hết lò xo công nghiệp trong nhà, mạ điện kẽm ở độ dày 8–12 µm cho 96–200 giờ phun muối trung tính với chi phí khiêm tốn. Đối với môi trường ngoài trời, biển hoặc khoang động cơ ô tô, kẽm-niken (12–15% Ni) ở 8–12 µm thường đạt 720–1.000 giờ, hoặc bạn có thể chỉ định thép không gỉ AISI 302/304 và bỏ qua lớp phủ hoàn toàn. Ở nơi lò xo uốn liên tục, độ bám dính của lớp phủ và kiểm soát giòn hydro quan trọng hơn độ dày. BQUQ gia công và tạo hình lò xo trong một nhà máy ISO9001 tại Dongguan, với bốn dây chuyền sản xuất và báo giá trong 12 giờ làm việc.
Tại sao lò xo ăn mòn nhanh hơn các chi tiết khác?
Lò xo là một bộ khuếch đại ăn mòn. Ba điều xảy ra cùng lúc.
Thứ nhất, lò xo mỏng. Dây 0,8 mm có tỷ lệ diện tích bề mặt trên thể tích cao hơn nhiều so với một khối gia công 20 mm, vì vậy cùng một độ sâu ăn mòn loại bỏ một phần lớn hơn nhiều của tiết diện chịu tải. Một vết rỗ 0,05 mm là vấn đề thẩm mỹ trên một giá đỡ và là điểm khởi đầu vết nứt mỏi trên một lò xo.
Thứ hai, lò xo tồn tại dưới ứng suất. Ăn mòn dưới ứng suất kéo duy trì thúc đẩy nứt do ăn mòn ứng suất, và vết nứt mỏi ăn mòn phát triển nhanh hơn nhiều so với trong không khí. Một lò xo có thể chịu được 10 triệu chu kỳ trong điều kiện khô có thể hỏng ở 500.000 chu kỳ trong môi trường ẩm, chứa clorua.
Thứ ba, lò xo thường là bộ phận giữ chất điện phân. Các cuộn dây quấn sát, móc đầu và điểm tiếp xúc giữa các cuộn tạo ra các khe hở nơi hơi ẩm đọng lại và oxy không thể bổ sung. Đó là lý do bạn thường thấy lò xo hỏng ở móc hoặc cuộn hoạt động đầu tiên thay vì giữa thân.
Hệ quả thực tế: bảo vệ chống ăn mòn cho lò xo là một quyết định thiết kế, không phải là một suy nghĩ sau khi hoàn thiện. Hãy xác định môi trường, mức ứng suất và tuổi thọ yêu cầu, sau đó chọn vật liệu và lớp phủ cùng nhau.
Lựa chọn vật liệu: Thép không gỉ so với thép carbon phủ
Ngã ba đầu tiên trên con đường là liệu sử dụng hợp kim chống ăn mòn hay thép carbon phủ.
Thép không gỉ Austenit (302, 304, 316)
AISI 302 và 304 là những loại dây lò xo chống ăn mòn chủ lực. Chúng không từ tính ở trạng thái ủ (hơi từ tính sau khi gia công nguội), cung cấp hiệu suất mỏi tốt và không cần lớp phủ trong hầu hết môi trường trong nhà và ngoài trời nhẹ. Mác 316 thêm molypden và là lựa chọn mặc định cho môi trường biển, hóa chất và giàu clorua.
Sự đánh đổi là mô đun và độ bền. Thép không gỉ austenit có mô đun đàn hồi thấp hơn thép carbon — khoảng 193 GPa so với 207 GPa — vì vậy một lò xo thép không gỉ có cùng kích thước sẽ mềm hơn một chút. Bạn bù đắp bằng hình học hoặc bằng cách chỉ định mác có độ bền kéo cao hơn. Thép không gỉ cũng có giá cao hơn mỗi kg, và nguồn cung dây 316 ở đường kính nhỏ có thể hạn chế.
Thép Chrome-Silicon và thép Carbon
Chrome-silicon (AISI 9254) và dây nhạc (AISI 1085/1095) cung cấp độ bền mỏi cao nhất trên mỗi đơn vị chi phí và là lựa chọn tiêu chuẩn cho lò xo động học chu kỳ cao. Chúng hầu như không có khả năng chống ăn mòn nội tại, vì vậy chúng phải được phủ. Đây không phải là một nhược điểm nếu lớp phủ được chỉ định đúng cách — một lò xo chrome-silicon được mạ đúng cách có thể vượt trội so với lò xo 304 không phủ về tuổi thọ mỏi trong khi chi phí thấp hơn.
Hợp kim hóa già và hợp kim đặc biệt
Đối với dịch vụ nhiệt độ cao hoặc cực kỳ khắc nghiệt, các mác thép không gỉ 17-7PH và 15-7Mo PH giữ được độ bền ở nhiệt độ cao hơn so với 302/304. Các hợp kim niken như Inconel hoặc Monel xử lý được sự kết hợp clorua nghiêm trọng và nhiệt độ cao. Đây là những lựa chọn chuyên dụng; hãy mong đợi thời gian giao hàng dài hơn và chi phí đơn vị cao hơn.
| Vật liệu | Khả năng chống ăn mòn tương đối | Độ bền mỏi | Chi phí tương đối | Sử dụng điển hình |
|---|---|---|---|---|
| Dây nhạc (AISI 1085) | Kém (cần phủ) | Cao | Thấp | Cơ cấu trong nhà, được mạ |
| Chrome-silicon (9254) | Kém (cần phủ) | Rất cao | Thấp–trung bình | Ô tô, động học chu kỳ cao |
| Thép không gỉ 302 / 304 | Tốt | Trung bình–cao | Trung bình | Ngoài trời nói chung, thiết bị thực phẩm |
| Thép không gỉ 316 | Rất tốt | Trung bình | Cao | Biển, hóa chất, clorua |
| Thép không gỉ 17-7PH | Tốt | Cao | Cao | Nhiệt độ cao, cận hàng không vũ trụ |
| Inconel / Monel | Xuất sắc | Trung bình–cao | Rất cao | Hóa chất khắc nghiệt, nhiệt độ cao |
So sánh các lựa chọn lớp phủ
Nếu bạn vẫn sử dụng thép carbon hoặc chrome-silicon, lựa chọn lớp phủ chi phối tuổi thọ phục vụ.
Mạ điện kẽm
Mặc định. Kẽm là hy sinh — nó ăn mòn ưu tiên và bảo vệ thép bên dưới ngay cả ở các vết xước và đầu cắt. Độ dày điển hình là 8–12 µm, cung cấp khoảng 96–200 giờ phun muối trung tính (ASTM B117) tùy thuộc vào độ dày và thụ động hóa. Thêm thụ động hóa cromat hóa trị ba và bạn có thêm một bước. Kẽm không đắt và có sẵn rộng rãi, nhưng nó mềm và có thể bị hư hại trong quá trình xử lý khắc nghiệt.
Hợp kim kẽm-niken
Kẽm-niken với 12–15% niken là tiêu chuẩn hiện tại cho các ứng dụng khắt khe. Ở cùng độ dày 8–12 µm, nó thường cung cấp 720–1.000 giờ phun muối, cứng hơn đáng kể và chống mài mòn tốt hơn kẽm nguyên chất, và chịu được nhiệt độ phục vụ cao hơn. Đây là thông số kỹ thuật phổ biến cho lò xo dưới khoang động cơ và gầm xe ô tô. Chi phí cao hơn kẽm, và hóa học bể mạ phải được kiểm soát chặt chẽ — đây là vấn đề lựa chọn nhà cung cấp cũng như vấn đề thông số kỹ thuật.
Lớp phủ vảy kẽm (loại Dacromet)
Lớp phủ vảy kẽm được áp dụng bằng cách nhúng-quay và đóng rắn. Chúng không chứa rủi ro giòn hydro từ chính quá trình phủ, điều này làm cho chúng hấp dẫn đối với lò xo có độ bền cao trên khoảng 1.000 MPa. Chúng cung cấp hiệu suất phun muối tuyệt vời và độ phủ tốt trong các khe hở. Nhược điểm: độ dày tích tụ có thể ảnh hưởng đến hình học quấn sát, và lớp phủ không dẫn điện.
Sơn tĩnh điện và E-coat
Sơn tĩnh điện cho một rào cản dày, bền, trang trí — nhưng nó chỉ là một rào cản. Một khi bị phá vỡ, nó không bảo vệ hy sinh, và nó nứt dưới uốn lặp lại. Sử dụng sơn tĩnh điện trên lò xo phần lớn tĩnh, hoặc trên bên ngoài cụm lắp ráp. E-coat (điện di) cho độ phủ mỏng hơn, đồng đều hơn và linh hoạt hơn sơn tĩnh điện, và là một lựa chọn hợp lý cho uốn vừa phải cộng với ngoại quan tốt.
Phốt phát và dầu
Phốt phát kẽm hoặc mangan với một màng dầu nhẹ là bảo vệ ngắn hạn, chi phí thấp cho lò xo trong dịch vụ trong nhà khô. Nó cung cấp khả năng chống phun muối tối thiểu và tốt nhất nên được coi là bảo vệ vận chuyển và lưu trữ hơn là lớp phủ phục vụ.
| Lớp phủ | Độ dày điển hình | Phun muối (chỉ định) | Khả năng chịu uốn | Rủi ro giòn hydro | Chi phí tương đối |
|---|---|---|---|---|---|
| Mạ điện kẽm + thụ động hóa hóa trị ba | 8–12 µm | 96–200 h | Tốt | Có (có thể quản lý) | Thấp |
| Kẽm-niken (12–15% Ni) | 8–12 µm | 720–1.000 h | Tốt | Có (có thể quản lý) | Trung bình–cao |
| Vảy kẽm (nhúng-quay) | 8–15 µm | 500–1.000 h | Trung bình | Thấp | Trung bình |
| Sơn tĩnh điện | 60–100 µm | Chỉ rào cản | Kém | Không | Trung bình |
| E-coat | 15–25 µm | 300–500 h | Trung bình–tốt | Không | Trung bình |
| Phốt phát + dầu | 2–5 µm | < 24 h | Tốt | Không | Rất thấp |
Số liệu phun muối là phạm vi chỉ định, không phải đảm bảo. Hiệu suất thực tế phụ thuộc vào nền, kiểm soát độ dày, thụ động hóa và tiêu chuẩn thử nghiệm cụ thể mà khách hàng của bạn yêu cầu.
Làm thế nào để ngăn ngừa giòn hydro?
Giòn hydro là chế độ hỏng hóc khiến người mua bất ngờ. Trong quá trình tẩy axit và mạ điện, hydro nguyên tử có thể khuếch tán vào thép độ bền cao. Dưới tải trọng duy trì, nó di chuyển đến các điểm tập trung ứng suất và gây ra gãy giòn chậm — thường 24 đến 72 giờ sau khi lắp ráp, không có cảnh báo và không có ăn mòn nhìn thấy.
Rủi ro tăng mạnh trên khoảng 1.000 MPa độ bền kéo, bao gồm hầu hết các lò xo chrome-silicon hiệu suất cao.
Các biện pháp kiểm soát hiệu quả:
- Nướng sau khi mạ. Thường 4 giờ ở 190–210 °C trong một khoảng thời gian xác định sau khi mạ. Điều này phải được chỉ định và xác minh, không được giả định.
- Ưu tiên các quy trình ít hydro. Mạ cơ học, vảy kẽm và các phương pháp phun bi cộng với phủ tránh nguồn hydro từ mạ điện.
- Tránh tẩy quá mức. Dây sạch, không có vảy và tiếp xúc axit được kiểm soát làm giảm hấp thụ hydro.
- Chỉ định yêu cầu. Nêu rõ mức độ bền và yêu cầu nướng trên bản vẽ để người hoàn thiện không thể mặc định theo chu trình tiêu chuẩn.
Nếu lò xo của bạn hoạt động dưới tải trọng duy trì và độ bền cao, đây là dòng quan trọng nhất trên thông số kỹ thuật.
Quy tắc thiết kế cải thiện tuổi thọ chống ăn mòn
Chỉ riêng lớp phủ hiếm khi giải quyết được vấn đề ăn mòn. Hình học rất quan trọng.
- Tránh các khe hở chật. Mở bước xoắn một chút trên lò xo nén nếu có thể để chất điện phân thoát ra.
- Bo tròn các chuyển tiếp móc. Bán kính trong nhọn trên móc lò xo kéo tập trung cả ứng suất và tấn công ăn mòn.
- Không trộn kim loại một cách bất cẩn. Một lò xo thép không gỉ trong vỏ nhôm tạo ra một cặp galvanic; nhôm trở thành cực dương. Cách điện hoặc chọn vật liệu tương thích.
- Cho phép thoát nước. Gắn dọc với đầu mở tốt hơn một hốc ngang giữ nước.
- Xem xét phun bi. Ứng suất dư nén ở bề mặt làm chậm khởi tạo vết nứt mỏi ăn mòn và thường rẻ hơn nâng cấp hợp kim.
- Không chỉ định quá dày. Lớp phủ dư trên lò xo quấn sát có thể bắc cầu các cuộn hoặc nứt ở các cuộn đầu. Làm việc với nhà cung cấp của bạn về hình học thực tế.
Để có cái nhìn sâu hơn về cách những lựa chọn này diễn ra trong thực tế, hãy xem phân tích của chúng tôi về các chế độ hỏng lò xo phổ biến và sự đánh đổi trong lựa chọn lò xo chrome-silicon.
Kết hợp bảo vệ với môi trường
Một ánh xạ thực tế, giả định chu kỳ làm việc công nghiệp điển hình:
| Môi trường | Vật liệu khuyến nghị | Lớp phủ khuyến nghị | Mục tiêu chỉ định |
|---|---|---|---|
| Trong nhà khô, được kiểm soát | Dây nhạc hoặc 302 | Phốt phát + dầu, hoặc không | Bảo vệ thẩm mỹ |
| Trong nhà, ẩm hoặc ngưng tụ thỉnh thoảng | Chrome-silicon | Kẽm + thụ động hóa hóa trị ba, 8–12 µm | 96–200 h phun muối |
| Ngoài trời có mái che | 302/304 | Không, hoặc kẽm-niken cho thép carbon | 300–720 h |
| Ngoài trời tiếp xúc, khí quyển công nghiệp | 304 hoặc chrome-silicon | Kẽm-niken, 8–12 µm | 720–1.000 h |
| Biển, ven biển, muối làm tan băng | 316 hoặc kẽm-niken trên thép carbon | Kẽm-niken hoặc vảy kẽm | 720–1.000 h+ |
| Hóa chất / nhiệt độ cao | 316, 17-7PH hoặc hợp kim niken | Thường không phủ | Tùy ứng dụng |
Khi đường kính dây nhỏ, dung sai ăn mòn càng quan trọng — xem cách đường kính dây điều khiển hành vi lò xo cho khía cạnh hình học của cùng một quyết định.
Những gì cần ghi trên bản vẽ
Sự mơ hồ trong thông số kỹ thuật là nơi sinh ra các hỏng hóc do ăn mòn. Một bản vẽ lò xo hoàn chỉnh nên nêu rõ:
1. Mác vật liệu và phạm vi độ bền kéo, không chỉ "thép không gỉ."
2. Loại lớp phủ, thành phần hợp kim nếu có liên quan và phạm vi độ dày tính bằng µm.
3. Yêu cầu thụ động hóa hoặc xử lý sau.
4. Tiêu chuẩn thử nghiệm phun muối và số giờ tối thiểu, nếu ứng dụng yêu cầu.
5. Yêu cầu nướng giòn hydro, với nhiệt độ và thời gian.
6. Bất kỳ tiêu chí chấp nhận thẩm mỹ nào — màu sắc, độ phủ, không có nền lộ ra ở các đầu.
Nếu bạn đang tìm nguồn lò xo nén, xoắn hoặc kéo và muốn quyết định lớp phủ được thực hiện một lần, đúng cách, BQUQ có thể xem xét bản vẽ và đề xuất kết hợp vật liệu và hoàn thiện trong một báo giá duy nhất. Bắt đầu từ /compression-springs/, /torsion-springs/, hoặc /extension-custom-springs/.
Câu hỏi thường gặp
H: Thép không gỉ có phải lúc nào cũng là lựa chọn tốt nhất cho lò xo chống ăn mòn?
Đ: Không. Thép không gỉ loại bỏ bước phủ nhưng tốn kém hơn, có mô đun thấp hơn và có thể yếu hơn về mỏi so với lò xo chrome-silicon được phủ tốt. Đối với dịch vụ trong nhà hoặc ẩm nhẹ, chrome-silicon được mạ thường rẻ hơn và mạnh hơn. Chọn thép không gỉ khi môi trường thực sự khắc nghiệt, khi độ phủ lớp phủ không đáng tin cậy, hoặc khi bộ phận phải sạch và không mạ.
H: Tôi thực sự cần bao nhiêu giờ phun muối?
Đ: Kết hợp thử nghiệm với môi trường phục vụ, không phải với bảng dữ liệu của đối thủ cạnh tranh. Dịch vụ trong nhà khô có thể không cần yêu cầu phun muối nào cả. Trong nhà ẩm và ngoài trời có mái che thường yêu cầu 96–200 giờ. Ứng dụng công nghiệp tiếp xúc và gầm xe ô tô thường chỉ định 720 giờ hoặc hơn. Chỉ định quá mức làm tăng chi phí mà không tăng tuổi thọ phục vụ thực tế.
H: Bạn có thể phủ lò xo sau khi nó được tạo hình, hay dây phải được phủ trước?
Đ: Tạo hình sau khi phủ làm hỏng lớp phủ ở mỗi lần uốn, vì vậy trình tự thực tế là tạo hình trước, sau đó phủ. Ngoại lệ là dây được phủ trước hoặc sơn được sử dụng cho lò xo phần lớn trang trí hoặc chịu ứng suất nhẹ. Đối với bất kỳ lò xo nào có ứng suất đáng kể, hãy chỉ định phủ sau tạo hình và xác nhận rằng người phủ xử lý hình học mà không bắc cầu các cuộn hoặc để lại các cuộn đầu trần.
H: Độ dày lớp phủ có ảnh hưởng đến độ cứng lò xo không?
Đ: Chỉ ở mức nhỏ. Lớp phủ 10 µm trên dây 1 mm thêm khoảng 2% vào đường kính, làm thay đổi độ cứng tối đa vài phần trăm. Rủi ro thực sự là cơ học: lớp phủ dày nứt ở vùng uốn cao, và tích tụ dư trên lò xo quấn sát có thể bắc cầu các cuộn liền kề. Giữ độ dày lớp phủ tương xứng với đường kính dây và biên độ uốn.
H: Điều gì khiến một lò xo được mạ hỏng trong vòng vài ngày sau khi lắp ráp?
Đ: Gãy giòn chậm trong vòng 24–72 giờ sau khi tải hầu như luôn chỉ ra giòn hydro, không phải ăn mòn. Nó xảy ra ở thép độ bền cao khi hydro từ tẩy hoặc mạ không được loại bỏ bằng nướng sau mạ. Xác nhận nướng đã được thực hiện theo thông số kỹ thuật, hoặc chuyển sang quy trình ít hydro như mạ cơ học hoặc vảy kẽm.
Tài nguyên liên quan
- Về BQUQ và dấu ấn sản xuất tại Dongguan của chúng tôi: /about/
- Sản phẩm lò xo: lò xo nén, xoắn và kéo: /compression-springs/
- Xu hướng ngành ảnh hưởng đến nguồn cung lò xo và thời gian giao hàng: /industry-dynamics/
- Bài viết kỹ thuật về thiết kế và sản xuất lò xo: /bquq-blog/
- Câu hỏi thường gặp về báo giá, MOQ và dung sai: /faq/
- Nghiên cứu điển hình từ các dự án linh kiện chính xác: /case/
- Yêu cầu báo giá hoặc gửi bản vẽ: /contact/
Được viết bởi Đội ngũ Kỹ thuật BQUQ. BQUQ (Dongguan) vận hành gia công CNC (±0,005 mm), dập kim loại, lò xo theo yêu cầu và sản xuất tản nhiệt trong một nhà máy ISO9001. Nguồn trực tiếp từ Dongguan, Trung Quốc — báo giá trong 12 giờ: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


