
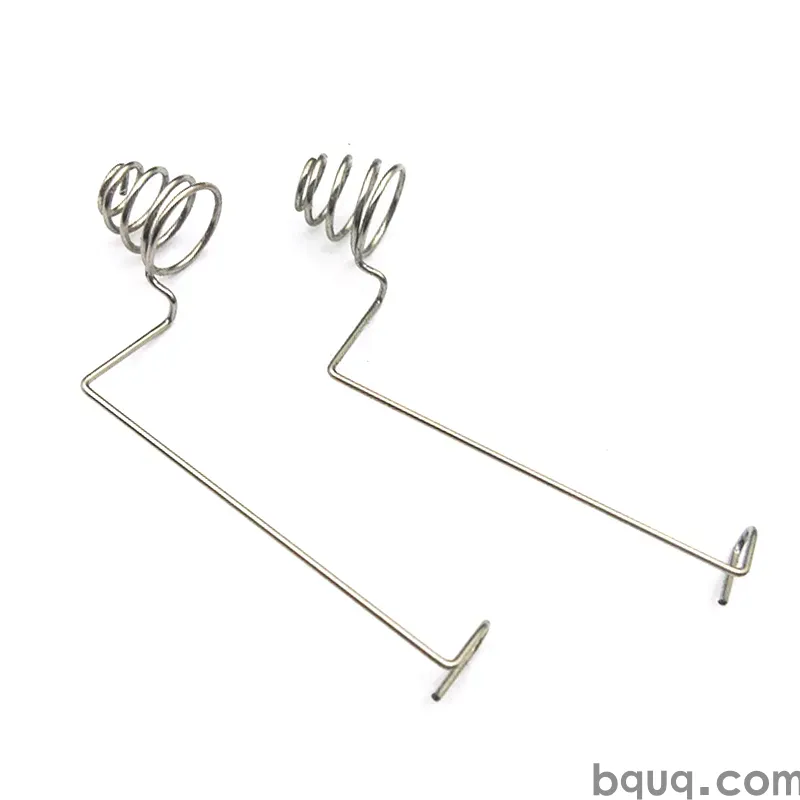
Kẹp cầu chì và giá đỡ cầu chì dập nguội: Thiết kế và Tuân thủ
Câu trả lời ngắn: Một giá đỡ cầu chì dập nguội đạt chuẩn được định nghĩa bởi ba yếu tố — hợp kim đồng phù hợp, lực tiếp xúc duy trì trong dải dung sai của lưỡi cầu chì trên toàn bộ dải nhiệt độ, và kiểm soát kích thước được ghi nhận. Trong thực tế, một kẹp lưỡi 6.3 mm nên giữ lực cắm khoảng 8–20 N và lực giữ 4–12 N, với điện trở tiếp xúc thường dưới 5 mΩ. BQUQ dập các chi tiết này trên khuôn dập liên hoàn tại Dongguan đạt ±0.05 mm trên các đặc điểm tạo hình và ±0.005 mm trên các chi tiết gia công CNC quan trọng, báo giá trong 12 giờ làm việc, và làm việc với MOQ linh hoạt để bạn có thể xác nhận thiết kế trước khi cam kết sản xuất khuôn hàng loạt.
Giá đỡ cầu chì trông đơn giản. Nhưng không phải vậy. Một kẹp cầu chì vừa là lò xo, vừa là dây dẫn mang dòng, vừa là thiết bị an toàn cùng lúc, và nó phải tiếp tục hoạt động sau hàng nghìn chu kỳ nhiệt. Hầu hết các hỏng hóc thực tế ở giá đỡ cầu chì không phải là "cầu chì nổ" — mà là kẹp lỏng, điện trở tiếp xúc tăng, và nhiệt làm mềm lò xo dần mất độ cứng.
Bài viết này đi qua các quyết định thiết kế quan trọng đối với kẹp và giá đỡ cầu chì dập nguội, bối cảnh tuân thủ bạn cần nắm trước khi làm khuôn, và các kiểm soát quá trình giữ cho thiết kế tốt luôn tốt trong sản xuất.
Giá đỡ cầu chì dập nguội thực sự làm gì?
Một giá đỡ cầu chì dập nguội thực hiện bốn nhiệm vụ cùng lúc:
1. Định vị cầu chì về mặt cơ khí để lưỡi hoặc hộp cầu chì nằm ở vị trí lặp lại được.
2. Tạo lực tiếp xúc thông qua hình học lò xo — thường là kẹp tạo hình với hai hoặc bốn ngón tiếp xúc.
3. Dẫn dòng với điện trở thấp và tự phát nhiệt thấp ở dòng định mức.
4. Chịu được dòng sự cố đủ lâu để cầu chì ngắt mà không làm kẹp bị hàn dính, phóng hồ quang, hoặc mất tính chất lò xo.
Nhiệm vụ thứ ba và thứ tư là nơi thiết kế dập nguội trở nên thú vị. Một kẹp đo đạc tốt trên bàn thử vẫn có thể lệch khỏi thông số sau khi được hàn lên PCB, đúc trong vỏ, hoặc chu kỳ giữa -40 °C và +125 °C.
Kẹp lưỡi so với kẹp hộp so với giá đỡ bắt vít
Ba nhóm phổ biến hoạt động khác nhau:
| Nhóm | Cầu chì điển hình | Kiểu tiếp xúc | Trọng tâm thiết kế |
|---|---|---|---|
| Kẹp lưỡi (PCB hoặc bảng điều khiển) | ATO/ATC, mini, maxi | Kẹp tạo hình hai ngón, vật liệu dày 0.8–1.2 mm | Lực cắm/giữ, khả năng hàn |
| Kẹp hộp | 5×20 mm, 6.3×32 mm | Kẹp vòng hoặc chữ U, vật liệu dày 0.4–0.8 mm | Độ cứng lò xo, căn chỉnh trục |
| Giá đỡ bắt vít / thanh cái | Cầu chì dải dòng cao | Đầu cực dập + mối nối bắt vít | Tiết diện, mô-men xoắn, mạ |
Kẹp lưỡi chiếm ưu thế trong ô tô và thiết bị gia dụng. Kẹp hộp chiếm ưu thế trong điện tử và thiết bị đo lường. Giá đỡ bắt vít là một câu chuyện khác — gần với thiết kế thanh cái hơn là thiết kế lò xo.
Kẹp cầu chì nên được làm từ hợp kim đồng nào?
Lựa chọn vật liệu là quyết định có đòn bẩy cao nhất. Bạn đang cân bằng độ dẫn điện, độ cứng lò xo, độ giãn ứng suất, và chi phí.
| Hợp kim | Độ dẫn điện (% IACS) | Độ cứng điển hình | Ghi chú |
|---|---|---|---|
| Đồng thau C26000 | ~28% | H02/H04 | Rẻ, dễ dập, độ đàn hồi trung bình; chú ý giãn ứng suất trên 100 °C |
| Đồng thau C26800 / C27000 | ~27% | H02/H04 | Tương tự C26000, khả năng tạo hình tốt |
| Đồng photpho C51000 | ~15% | H04/H08 | Độ đàn hồi tuyệt vời, tuổi thọ mỏi tốt, phổ biến cho kẹp |
| Đồng photpho C52100 | ~13% | H04/H08 | Hàm lượng thiếc cao hơn, độ đàn hồi và chống ăn mòn tốt hơn |
| Đồng beri C17200 | ~22% | TM00–TM04 | Kết hợp tốt nhất giữa độ dẫn điện và độ đàn hồi; chi phí cao hơn và thời gian cung ứng dài hơn |
| C70250 / C19010 (hợp kim Cu hiệu suất cao) | 40–60% | Khác nhau | Dùng khi mật độ dòng cao và không gian chật hẹp |
Đối với hầu hết kẹp lưỡi 6.3 mm chạy dưới 30 A, đồng photpho C51000 ở H04 hoặc H08 là lựa chọn chủ lực. Nếu môi trường xung quanh nóng và dòng điện cao, chuyển sang đồng beri hoặc hợp kim đồng hiệu suất cao — không phải vì đồng thau "tệ," mà vì đồng thau mất lực lò xo nhanh hơn dưới tải nhiệt liên tục.
Hai quy tắc giúp cứu dự án:
- Không chỉ định đồng thau cho kẹp sẽ nằm trên 100 °C liên tục. Giãn ứng suất không phải là lỗi sản xuất; đó là tính chất vật liệu.
- Chọn lớp mạ phù hợp với lưỡi tiếp xúc. Thiếc-trên-thiếc là tốt và rẻ. Thiếc-trên-vàng là rủi ro ăn mòn trong môi trường ẩm. Mạ bạc làm giảm điện trở tiếp xúc nhưng bị xỉn màu và cần quy cách làm sạch và đóng gói xác định.
Làm thế nào để đặt mục tiêu lực tiếp xúc và lực cắm?
Lực tiếp xúc là con số quyết định giá đỡ của bạn đạt hay không đạt. Quá thấp thì điện trở tiếp xúc tăng, gây phát nhiệt cục bộ, làm lò xo giãn thêm — một vòng lặp thoát nhiệt kinh điển. Quá cao thì người dùng không thể cắm cầu chì, hoặc lưỡi làm biến dạng kẹp ngay lần cắm đầu tiên.
Mục tiêu chỉ định điển hình cho kẹp lưỡi 6.3 mm:
- Lực cắm: 8–20 N mỗi lưỡi (thấp hơn cho chi tiết tiêu dùng cắm tay, cao hơn cho ô tô)
- Lực giữ / rút ra: 4–12 N mỗi lưỡi
- Điện trở tiếp xúc: thường < 5 mΩ ở dòng định mức, đo bằng sụt áp qua giao diện kẹp-lưỡi
- Lực tiếp xúc pháp tuyến: thường 3–10 N mỗi ngón tiếp xúc, tùy số ngón
Đây là điểm khởi đầu, không phải quy luật phổ quát. Mục tiêu đúng đến từ tiêu chuẩn cầu chì mà sản phẩm của bạn được thiết kế theo, dòng định mức, và biên dạng môi trường.
Tại sao lực cắm và lực giữ không phải là cùng một con số
Một kẹp tạo hình là lò xo công xôn. Lực cắm bao gồm ma sát trên các đoạn dẫn hướng cộng với lực mở các ngón. Lực giữ là lực lò xo giữ lưỡi khi đã vào vị trí. Một kẹp có thể có lực cắm thoải mái và lực giữ yếu nếu hình học sai — ví dụ, đoạn dẫn hướng dài với rãnh ngồi nông.
Đây là lý do kiểm tra lực kéo đầu cực dập thuộc kế hoạch xác nhận thiết kế của bạn, không chỉ trong kiểm tra đầu vào. Kéo lưỡi ra 10 lần và đo lực ở lần 1, 5, và 10. Nếu lực giảm hơn khoảng 15–20%, hình học hoặc vật liệu của bạn đang ở mức biên.
Thiết kế hình học lò xo
Quy tắc hình học thực tế cho kẹp lưỡi hai ngón:
- Chiều dài ngón: ngón dài hơn cho độ cứng lò xo thấp hơn và hành trình nhiều hơn, nhưng chiếm nhiều diện tích bo mạch hơn và dễ hỏng khi xử lý.
- Chiều rộng ngón và độ dày vật liệu: những yếu tố này đặt độ cứng lò xo. Từ 0.6 mm lên 0.8 mm đồng photpho gần như tăng gấp đôi lực cho cùng độ võng.
- Vát dẫn hướng: 15–30° là điển hình. Quá dốc thì lực cắm tăng vọt; quá nông thì lưỡi lệch.
- Chặn hành trình quá mức: một đặc điểm tạo hình ngăn các ngón bị uốn quá giới hạn chảy khi cắm. Đây là một trong những chi tiết thường bị bỏ sót nhất trong thiết kế lần đầu.
- Đặc điểm chống xoay: tab, lúm, hoặc vai tạo hình khóa kẹp vào vỏ hoặc footprint PCB.
Nếu kẹp của bạn sẽ được sản xuất trên khuôn dập liên hoàn, hình học ngón cũng phải dập được — không có cắt âm, không có bán kính nhỏ hơn khoảng một nửa độ dày vật liệu, và đủ vật liệu dẫn để giữ dải ổn định. Các quyết định bố trí dải khuôn dập liên hoàn được đưa ra sớm sẽ quyết định liệu hình học lò xo thanh lịch của bạn có sản xuất được ở tốc độ cao hay không.
Dập nguội thực tế có thể giữ dung sai nào?
Giá đỡ cầu chì dập nguội là chi tiết có dung sai hỗn hợp. Một số đặc điểm mang tính thẩm mỹ hoặc do khe hở; những đặc điểm khác kiểm soát trực tiếp lực tiếp xúc.
| Đặc điểm | Dung sai đạt được điển hình | Tại sao quan trọng |
|---|---|---|
| Đường viền phôi / đặc điểm dẫn | ±0.10 mm | Lắp ghép chung, không chức năng |
| Vị trí uốn tạo hình | ±0.10 mm | Định vị kẹp trong vỏ |
| Chiều cao đặc điểm tạo hình (khe ngón) | ±0.05 mm | Đặt trực tiếp lực tiếp xúc |
| Bước lỗ-tới-lỗ | ±0.05 mm | Căn chỉnh PCB hoặc vỏ |
| Chi tiết gia công quan trọng (nếu cần) | ±0.005 mm | Đặc điểm hoàn thiện CNC trên cùng xưởng |
| Chiều cao ba via | ≤ 0.05 mm điển hình, chặt hơn theo yêu cầu | An toàn và khe hở điện môi |
Khe ngón là dung sai thực sự dẫn đến biến thiên lực của bạn. Dung sai khe ±0.05 mm trên ngón dày 0.6 mm vẫn có thể tạo ra độ phân tán lực đáng kể, đó là lý do thiết kế kẹp tốt bao gồm kiểm tra lực trong kế hoạch kiểm soát thay vì chỉ dựa vào kiểm tra kích thước.
Để xem sâu hơn về những gì thực tế trên các đặc điểm dập nguội, xem dung sai dập nguội chính xác cao.
Những yêu cầu tuân thủ nào áp dụng cho giá đỡ cầu chì dập nguội?
Tuân thủ không phải là một tài liệu. Đó là một chồng tài liệu, và chồng đó phụ thuộc vào nơi sản phẩm được bán và nó được lắp vào đâu.
Tiêu chuẩn an toàn sản phẩm
Giá đỡ cầu chì thường được đánh giá như một thành phần của cụm lớn hơn, nhưng bản thân giá đỡ thường được kiểm tra theo:
- IEC 60127 series — cầu chì thu nhỏ và giá đỡ cầu chì, bao gồm khả năng thay thế kích thước, tăng nhiệt, và độ bền điện môi cho giá đỡ hộp.
- UL 4248 — giá đỡ cầu chì, bao gồm định mức, tăng nhiệt, và độ bền cơ học.
- UL 512 — cho các kết cấu giá đỡ cầu chì cụ thể dùng trong ứng dụng Bắc Mỹ.
- IEC/EN 60335 / 62368 — tiêu chuẩn sản phẩm cuối áp đặt giới hạn creepage, clearance, và tăng nhiệt lên giá đỡ khi đã lắp.
Tiêu chuẩn sản phẩm cuối của khách hàng là cái cuối cùng chi phối. Yêu cầu bảng creepage và clearance và giới hạn tăng nhiệt trước khi bạn hoàn thiện đường viền kẹp — điều đó rẻ hơn nhiều so với làm lại khuôn.
Vật liệu và tuân thủ môi trường
- RoHS / REACH — tuyên bố về hợp kim, lớp mạ, và bất kỳ chất bôi trơn hoặc lớp phủ chống xỉn nào.
- Không halogen — ngày càng được yêu cầu cho điện tử kín; ảnh hưởng đến lựa chọn mạ và lớp phủ.
- Khả năng cháy — kẹp kim loại vốn không cháy, nhưng vỏ chứa nó có thể cần xếp hạng UL 94, và thiết kế giá đỡ không được làm giảm nó.
Lớp phủ ô tô và công nghiệp
Nếu giá đỡ đi vào xe, hãy mong đợi các yêu cầu bổ sung về chu kỳ nhiệt, rung động, và ăn mòn. Những yêu cầu này thường do quy cách của khách hàng áp đặt hơn là một tiêu chuẩn phổ quát duy nhất. BQUQ đạt ISO9001; khi chương trình khách hàng yêu cầu chứng nhận bổ sung, điều đó được xử lý ở cấp chương trình, không mặc định.
Làm thế nào để xác nhận thiết kế giá đỡ cầu chì dập nguội?
Trình tự xác nhận thực tế, theo thứ tự chi phí:
1. Mẫu đầu tiên kích thước — bố trí đầy đủ trên những chi tiết đầu tiên ra khỏi khuôn, bao gồm các đặc điểm tạo hình.
2. Kiểm tra lực — lực cắm và lực giữ trên một mẫu, ở lần cắm thứ 1 và thứ 10.
3. Điện trở tiếp xúc / sụt áp — ở dòng định mức, trên nhiều mẫu.
4. Tăng nhiệt — ở dòng định mức trong vỏ dự định, ở nhiệt độ môi trường tối đa.
5. Chu kỳ nhiệt — thường 500–1000 chu kỳ giữa giới hạn nhiệt độ thấp và cao, đo lại lực và điện trở sau đó.
6. Rung động và sốc cơ học — nếu ứng dụng yêu cầu.
7. Ăn mòn — phun muối hoặc khí hỗn hợp, tùy cấp môi trường.
Bước 2 và 3 bắt được hầu hết vấn đề thiết kế trước khi bạn chi tiền cho bước 5 đến 7.
Các chế độ hỏng phổ biến và nguyên nhân gốc
| Chế độ hỏng | Nguyên nhân gốc thường gặp |
|---|---|
| Lực giữ giảm sau chu kỳ | Giãn ứng suất — độ cứng vật liệu quá thấp cho nhiệt độ |
| Điện trở tiếp xúc tăng | Lực pháp tuyến không đủ, lớp mạ bị nhiễm bẩn hoặc oxy hóa |
| Kẹp nứt tại chỗ uốn | Bán kính uốn quá nhỏ so với độ dày vật liệu hoặc độ cứng |
| Lực cắm quá cao | Góc dẫn hướng quá dốc, hoặc thiếu chặn hành trình quá mức |
| Lưỡi lệch | Dung sai vị trí tạo hình quá lỏng, hoặc không có đặc điểm dẫn hướng |
| Mối hàn nứt trên kẹp PCB | Không khớp giãn nở nhiệt, hoặc hình học kẹp gây tải lên mối hàn |
BQUQ sản xuất kẹp và giá đỡ cầu chì dập nguội như thế nào?
BQUQ (Dongguan) vận hành bốn dây chuyền sản xuất trong một nhà máy: gia công CNC, dập nguội kim loại, lò xo theo yêu cầu, và sản xuất tản nhiệt. Đối với giá đỡ và kẹp cầu chì, sự kết hợp đó quan trọng hơn nghe có vẻ.
- Dập nguội sản xuất thân kẹp, giá đỡ, và bất kỳ tấm gắn nào trên khuôn dập liên hoàn.
- Tạo hình lò xo xử lý hình học ngón tiếp xúc nơi quy trình lò xo chuyên dụng cho kiểm soát lực tốt hơn so với tạo hình dập thuần túy.
- Gia công CNC đến ±0.005 mm bao gồm các chi tiết quan trọng — gờ định vị, rãnh ngồi gia công, hoặc đặc điểm dung sai chặt mà dập nguội không giữ được.
- Tản nhiệt có liên quan khi giá đỡ nằm cạnh thiết bị công suất và thiết kế nhiệt phải được xem xét cùng nhau.
Báo giá mất 12 giờ làm việc. MOQ linh hoạt, nghĩa là bạn có thể đặt lô xác nhận nhỏ, kiểm tra, lặp lại khuôn, và chỉ sau đó cam kết sản lượng lớn. Điều đó thường rẻ hơn so với làm khuôn cho thiết kế chưa từng được kiểm tra lực.
Đối với đầu cực và tiếp điểm dập nguội cụ thể, xem dập đầu cực và tiếp điểm. Đối với giá đỡ và phần cứng gắn, xem dập giá đỡ và bộ gắn. Và đối với bộ năng lực dập nguội đầy đủ, xem dập kim loại theo yêu cầu.
Câu hỏi thường gặp
H: Vật liệu nào tốt nhất cho kẹp cầu chì dập nguội?
Đ: Đồng photpho C51000 ở H04 hoặc H08 là lựa chọn phổ biến nhất cho kẹp lưỡi và kẹp hộp vì nó cân bằng tính chất lò xo, tuổi thọ mỏi, và chi phí. Đồng thau chấp nhận được cho ứng dụng nhiệt độ thấp, dòng thấp nhưng giãn nhanh hơn dưới nhiệt liên tục. Đối với mật độ dòng cao hoặc môi trường nóng, đồng beri C17200 hoặc hợp kim đồng hiệu suất cao là lựa chọn tốt hơn dù chi phí cao hơn.
H: Kẹp lưỡi 6.3 mm nên có lực cắm bao nhiêu?
Đ: Đối với hầu hết ứng dụng, 8–20 N mỗi lưỡi là cửa sổ khởi đầu hợp lý, với lực giữ 4–12 N. Chi tiết tiêu dùng cắm tay nằm ở đầu thấp; chi tiết ô tô và công nghiệp nằm cao hơn. Mục tiêu đúng đến từ tiêu chuẩn cầu chì, dòng định mức, và biên dạng môi trường của bạn, nên hãy coi đây là chỉ định và xác nhận bằng kiểm tra lực trên chi tiết thật.
H: Giá đỡ cầu chì dập nguội có thể đạt IEC 60127 không?
Đ: Có, nhưng tuân thủ được đánh giá trên cụm đã lắp, không phải kẹp trần. IEC 60127 bao gồm khả năng thay thế kích thước, tăng nhiệt, và độ bền điện môi. Bạn cần bảng creepage và clearance cùng giới hạn tăng nhiệt của khách hàng trước khi hoàn thiện đường viền kẹp, vì những ràng buộc đó thường dẫn dắt hình học giá đỡ hơn là thiết kế lò xo.
H: Tại sao điện trở tiếp xúc tăng theo thời gian trong kẹp cầu chì?
Đ: Nguyên nhân thường gặp là giãn ứng suất: lò xo mất lực pháp tuyến dưới nhiệt liên tục, áp suất tiếp xúc giảm, và điện trở giao diện tăng. Sự phát nhiệt cục bộ đó lại làm lò xo giãn thêm, tạo vòng phản hồi. Chọn hợp kim độ cứng cao hơn, thêm chặn hành trình quá mức, và xác nhận bằng chu kỳ nhiệt là ba biện pháp đối phó hiệu quả nhất.
H: Dập nguội có thể giữ dung sai nào trên khe ngón?
Đ: Dung sai đặc điểm tạo hình ±0.05 mm là mục tiêu thực tế trên khuôn dập liên hoàn được bảo trì tốt, và bước lỗ-tới-lỗ ±0.05 mm là phổ biến. Vì khe ngón đặt trực tiếp lực tiếp xúc, kế hoạch kiểm soát nên bao gồm kiểm tra lực thay vì chỉ dựa vào kiểm tra kích thước. Khi cần kiểm soát chặt hơn, các chi tiết hoàn thiện CNC có thể đạt ±0.005 mm.
Tài nguyên liên quan
- Về BQUQ và nhà máy Dongguan: /about/
- Năng lực dập kim loại theo yêu cầu: /custom-metal-stamping/
- Đầu cực và tiếp điểm dập nguội: /stamping-terminals-contacts/
- Xu hướng ngành trong dập nguội và đầu nối: /industry-dynamics/
- Bài viết kỹ thuật và hướng dẫn thiết kế: /bquq-blog/
- Câu hỏi thường gặp: /faq/
- Nghiên cứu điển hình: /case/
- Liên hệ đội kỹ thuật: /contact/
Được soạn bởi Đội Kỹ thuật BQUQ. BQUQ (Dongguan) vận hành gia công CNC (±0.005 mm), dập nguội kim loại, lò xo theo yêu cầu, và sản xuất tản nhiệt trong một nhà máy ISO9001. Nguồn trực tiếp từ Dongguan, Trung Quốc — báo giá trong 12 giờ: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


