
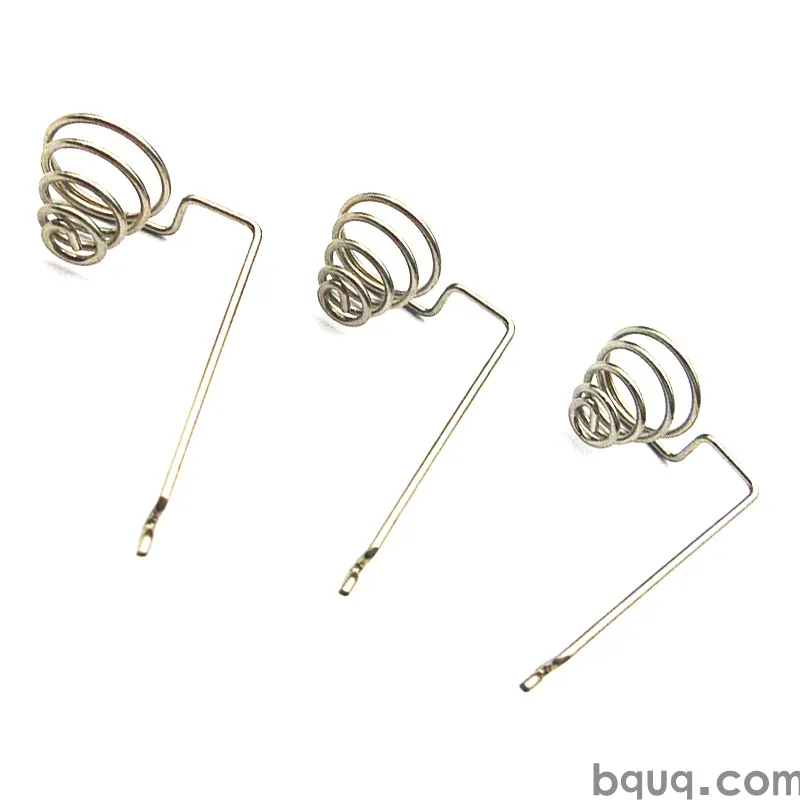
Linh kiện công tắc lưỡi gà và cảm biến dập
Trả lời ngắn gọn: Linh kiện công tắc lưỡi gà và cảm biến dập là các chi tiết kim loại mỏng — lưỡi gà, khung dẫn, miếng tiếp xúc, vỏ và kẹp gắn — được sản xuất trên khuôn dập liên hoàn từ dải kim loại dày 0,05–0,50 mm. Các thông số quan trọng là độ phẳng của lưỡi (thường 0,02 mm hoặc tốt hơn), độ đồng nhất khe tiếp xúc (±0,02 mm), chiều cao ba via dưới 0,02 mm và độ dày lớp mạ được kiểm soát trên vùng tiếp xúc. BQUQ dập các chi tiết này trên bốn dây chuyền sản xuất trong một nhà máy ISO9001 tại Dongguan, giữ dung sai ±0,005 mm trên các chèn khuôn gia công CNC và báo giá trong 12 giờ làm việc với MOQ linh hoạt.
Công tắc lưỡi gà và cảm biến nhỏ trông có vẻ đơn giản từ bên ngoài: một vỏ thủy tinh hoặc nhựa, hai hoặc ba lưỡi kim loại, một vài chân dẫn. Bên trong, thiết bị tồn tại hay hỏng phụ thuộc vào các chi tiết kim loại được dập với dung sai mà hầu hết mọi người không bao giờ thấy. Một công tắc lưỡi gà hỏng sau 200.000 lần hoạt động thường không hỏng vì thủy tinh. Nó hỏng vì một lưỡi bị lệch phẳng 0,03 mm, vì lớp mạ tiếp xúc mỏng 0,4 µm ở một mặt, hoặc vì một ba via trên cạnh khung dẫn giải phóng một hạt vào khe.
Bài viết này đề cập đến những gì người mua và kỹ sư thiết kế nên chỉ định khi tìm nguồn linh kiện công tắc lưỡi gà và cảm biến dập, cách kiểm soát quá trình dập, và đâu là sự đánh đổi thực sự giữa chi phí và chất lượng.
Thế nào được coi là "linh kiện công tắc lưỡi gà dập"?
Bản thân công tắc lưỡi gà là một cụm lắp ráp, nhưng phần lớn kim loại của nó được dập. Các chi tiết dập điển hình trong nhóm này bao gồm:
- Lưỡi gà — lưỡi phẳng, mỏng, sắt từ (thường là hợp kim niken-sắt) uốn để đóng khe tiếp xúc.
- Miếng tiếp xúc / đinh tán tiếp xúc — vùng tiếp xúc kim loại quý hoặc mạ, đôi khi được dập như một miếng ép trên chính lưỡi.
- Khung dẫn — dải mang giữ lưỡi, chân dẫn và đôi khi cả vỏ thủy tinh trong quá trình lắp ráp.
- Đầu nối và chân cảm biến — giao diện điện cho các gói cảm biến Hall, lưỡi gà, cảm ứng và quang học.
- Vỏ, giá đỡ và kẹp gắn — kim loại tấm dập định vị cảm biến trong sản phẩm cuối.
Trong sản xuất khối lượng lớn, những chi tiết này hầu như luôn được làm trên khuôn dập liên hoàn, nơi dải được đưa qua một chuỗi trạm: cắt phôi, đột lỗ, ép, tạo hình, và đôi khi lắp ráp hoặc tách trong khuôn.
Tại sao lưỡi gà là chi tiết khó nhất
Một lưỡi gà phải làm ba việc cùng lúc: uốn lặp lại, dẫn dòng và nằm ở vị trí chính xác bên trong vỏ. Sự kết hợp đó dẫn đến chồng dung sai:
| Đặc điểm lưỡi | Yêu cầu điển hình | Tại sao quan trọng |
|---|---|---|
| Độ dày | 0,10–0,25 mm, ±0,01 mm | Đặt độ cứng lò xo và độ nhạy hút |
| Độ phẳng | 0,02 mm hoặc tốt hơn | Ngăn khe bị trôi theo thời gian |
| Độ cong / vênh | < 0,05 mm trên 10 mm | Giữ khe song song |
| Chiều cao ba via | < 0,02 mm | Tránh tạo hạt và ngắn mạch |
| Mạ vùng tiếp xúc | 0,5–3,0 µm Au hoặc Ag, được kiểm soát | Điện trở tiếp xúc và mài mòn |
| Chiều dài lưỡi | ±0,05 mm điển hình | Độ đồng nhất ampe-vòng hút |
Những con số này là chỉ dẫn cho công tắc lưỡi gà tín hiệu nhỏ. Các chi tiết có độ tin cậy cao hơn hoặc tần số cao hơn sẽ thắt chặt hơn nữa, và chi phí dụng cụ sẽ tăng theo.
Linh kiện công tắc lưỡi gà dập thực sự được sản xuất như thế nào?
Quá trình là một chuỗi, và mỗi mắt xích đều có thể làm thay đổi dung sai cuối cùng.
1. Chọn dải và kiểm soát đầu vào
Lưỡi gà thường là hợp kim niken-sắt (NiFe) như hợp kim 52 hoặc hợp kim 42, được chọn vì hệ số giãn nở nhiệt có thể dự đoán và độ từ thẩm. Đầu nối cảm biến thường là đồng thau, đồng photpho, đồng beri hoặc đồng-niken-silic. Dung sai độ dày trên cuộn đầu vào là nơi đầu tiên độ chính xác được giành hoặc mất — một cuộn thay đổi ±0,015 mm trên chiều rộng sẽ tạo ra các lưỡi có độ cứng lò xo khác nhau cho dù khuôn tốt đến đâu.
2. Thiết kế khuôn và gia công chèn
Bộ khuôn đặt hình học. Đối với lưỡi gà, các trạm quan trọng là biên dạng cắt phôi, trạm ép hoặc dập nổi đặt miếng tiếp xúc, và bất kỳ trạm tạo hình nào tạo ra uốn có kiểm soát. Chèn khuôn và chày thường được cắt bằng EDM dây và sau đó hoàn thiện trên trung tâm gia công CNC đến ±0,005 mm, đó là những gì BQUQ làm trong nhà để việc sửa khuôn không phải chờ nhà cung cấp bên ngoài.
3. Dập và giám sát trong khuôn
Một dây chuyền dập liên hoàn được vận hành tốt cho chi tiết lưỡi gà chạy với:
- Độ chính xác cấp dải ±0,01 mm hoặc tốt hơn
- Giám sát tấn hoặc lực trên các trạm ép và cắt phôi
- Kiểm tra kích thước đầu tiên và trong quá trình thường xuyên
- Bôi trơn được kiểm soát, vì độ dày màng dầu thay đổi độ sâu ép
4. Mạ và xử lý sau
Mạ là nơi nhiều chi tiết lưỡi gà và cảm biến âm thầm sai. Vàng, bạc, paladi-niken và thiếc đều hoạt động khác nhau trên dải mỏng, và vùng tiếp xúc thường cần mạ chọn lọc hoặc mạ điểm thay vì mạ toàn bề mặt. Che chắn, mạ thùng so với mạ cuộn, và rủi ro mạ vào ba via đều là các biến số thực — những vấn đề tương tự được đề cập trong mạ tiếp xúc lò xo dập.
5. Tách, làm sạch và đóng gói
Các chi tiết được tách trong khuôn đến sạch và không rối. Các chi tiết được đánh bóng hoặc rung có thể bám bụi môi trường và hư cạnh. Đối với lưỡi gà, độ phẳng khi đóng gói quan trọng như độ phẳng khi sản xuất: một lưỡi hoàn hảo tại máy dập có thể bị uốn bởi một túi bất cẩn.
Dung sai và năng lực: người mua thực sự nên chỉ định gì?
Lỗi tìm nguồn phổ biến nhất là chỉ định quá mức mọi thứ. Thắt chặt một dung sai không ảnh hưởng đến chức năng sẽ làm tăng chi phí dụng cụ, làm chậm máy dập và tăng tỷ lệ phế phẩm mà không cải thiện thiết bị.
| Thông số | Lỏng / không quan trọng | Chức năng / chỉ định điều này | Yếu tố chi phí |
|---|---|---|---|
| Chiều dài lưỡi | ±0,10 mm | ±0,05 mm | Độ chính xác khuôn, cấp dải |
| Độ phẳng lưỡi | 0,05 mm | 0,02 mm | Làm thẳng, ép, xử lý |
| Chiều cao ba via | < 0,05 mm | < 0,02 mm | Khoảng bảo trì khuôn |
| Độ dày mạ | ±50% | ±20% trên vùng tiếp xúc | Phương pháp mạ, che chắn |
| Khe tiếp xúc (lắp ráp) | ±0,05 mm | ±0,02 mm | Chồng lưỡi + vỏ |
| Độ hoàn thiện bề mặt tiếp xúc | Như dập | Được kiểm soát, không ba via cuộn | Thiết kế trạm ép |
Một quy tắc thực tế: chỉ chỉ định dung sai chặt trên hai hoặc ba đặc điểm mà hiệu suất điện của thiết bị phụ thuộc vào. Mọi thứ khác nên là "như dập, kiểm soát ba via."
±0,005 mm phù hợp ở đâu
±0,005 mm là dung sai gia công CNC thực tế cho chèn khuôn, chày và đồ gá — không phải dung sai dập chung. Nó quan trọng vì nó xác định mức độ chính xác mà khuôn có thể được sửa khi một lô bị trôi. Một khuôn chỉ có thể điều chỉnh theo bước 0,02 mm sẽ luôn tạo ra các chi tiết phân tán nhiều hơn một khuôn điều chỉnh theo bước 0,005 mm. Thêm về điều này trong dung sai dập chính xác cao.
Vật liệu và mạ cho tiếp xúc lưỡi gà và cảm biến
| Vật liệu | Sử dụng điển hình | Ghi chú |
|---|---|---|
| Hợp kim 52 / hợp kim 42 (NiFe) | Lưỡi gà | Giãn nở nhiệt phù hợp, đáp ứng từ tính |
| Đồng photpho | Đầu nối cảm biến, lò xo | Tuổi thọ mỏi tốt, độ dẫn điện trung bình |
| Đồng beri | Lò xo cảm biến chu kỳ cao | Mỏi tốt nhất, cần xử lý cẩn thận |
| Đồng thau | Đầu nối chung, giá đỡ | Chi phí thấp, dễ mạ |
| Đồng-niken-silic | Đầu nối chính xác | Cân bằng tốt giữa độ bền và độ dẫn |
| Thép không gỉ 301/304 | Vỏ, kẹp, giá đỡ | Chống ăn mòn, tùy chọn độ cứng lò xo |
Lựa chọn mạ tuân theo vật lý tiếp xúc. Vàng là tiêu chuẩn cho tiếp xúc tín hiệu mức thấp nơi màng oxit sẽ ngắt mạch. Bạc cho điện trở thấp hơn nhưng bị sunfua trong môi trường. Thiếc rẻ và hàn được nhưng tạo râu theo thời gian. Paladi-niken nằm giữa vàng và bạc về chi phí và hiệu suất.
Kiểm tra: làm thế nào để chứng minh chi tiết tốt?
Chi tiết lưỡi gà và cảm biến nhỏ, mỏng và dễ bị hư hại bởi chính việc đo. Kế hoạch kiểm tra tốt kết hợp:
- Đo quang / thị giác cho biên dạng, khe và ba via, không tiếp xúc
- Kiểm tra lực-biến dạng trên mẫu để xác nhận độ cứng lò xo
- Độ dày mạ bằng XRF tại các điểm xác định trên vùng tiếp xúc
- Độ phẳng trên bàn đá granite hoặc quét laser
- Kiểm tra chức năng hút / nhả trên mẫu lắp ráp khi khách hàng cho phép
Tần suất lấy mẫu nên gắn với quá trình, không phải với lịch. Một máy dập ổn định chạy khuôn trưởng thành có thể cần kiểm tra hàng giờ; một khuôn mới chạy hợp kim mới cần nhiều hơn cho đến khi chứng minh được năng lực.
Thực tế về chi phí, MOQ và thời gian giao hàng
Linh kiện lưỡi gà và cảm biến dập thường là mặt hàng khối lượng lớn, nhưng không phải lúc nào cũng vậy. Kỹ sư thiết kế tạo mẫu cảm biến thường cần 500 chiếc, không phải 500.000. Kinh tế được điều khiển bởi dụng cụ, không phải giá mỗi chiếc:
- Dụng cụ là chi phí trả trước chiếm ưu thế. Một khuôn liên hoàn 3–5 trạm đơn giản cho giá đỡ là khiêm tốn; một khuôn 10–15 trạm với ép, lắp ráp trong khuôn và tính năng mạ chọn lọc là một khoản đầu tư nghiêm túc.
- Giá mỗi chiếc giảm mạnh theo khối lượng vì thời gian máy dập cố định mỗi hành trình.
- MOQ có thể linh hoạt khi khuôn đã có hoặc khi chi tiết có thể chạy trên nền tảng khuôn chia sẻ.
- Thời gian giao hàng chia thành thời gian dụng cụ và thời gian sản xuất. Dụng cụ thường chiếm ưu thế.
BQUQ báo giá trong 12 giờ làm việc và chạy bốn dây chuyền sản xuất trong một nhà máy tại Dongguan, vì vậy một lưỡi gà, khung dẫn của nó và giá đỡ gắn có thể được cung cấp cùng nhau thay vì từ ba nhà cung cấp với ba chồng dung sai.
Quy tắc thiết kế ngăn ngừa vấn đề tốn kém
Danh sách kiểm tra ngắn trước khi bạn phát hành bản vẽ dập lưỡi gà hoặc cảm biến:
1. Giữ miếng tiếp xúc trên một mặt phẳng — tránh tạo hình qua vùng tiếp xúc.
2. Đặt bán kính rộng rãi trên mọi chỗ uốn; góc trong nhọn bị nứt trong hợp kim NiFe.
3. Chỉ định hướng ba via và chiều cao ba via, không chỉ "loại bỏ ba via."
4. Tránh cổ hẹp giữa dải mang và chi tiết nơi dải phải chịu được ép.
5. Xác định datum cho đo độ phẳng — nếu không phép đo không thể tái lập.
6. Nêu độ dày mạ trên vùng tiếp xúc riêng biệt với phần còn lại của chi tiết.
7. Yêu cầu báo cáo kiểm tra chi tiết đầu tiên với số thực tế, không chỉ đạt/không đạt.
Câu hỏi thường gặp
H: Dung sai chặt nhất có thể đạt được trên lưỡi công tắc lưỡi gà dập là gì?
Đ: Trên dải NiFe mỏng, ±0,02 mm trên chiều dài lưỡi và độ phẳng 0,02 mm là dung sai sản xuất thực tế, với giá trị chặt hơn có thể trên các đặc điểm chọn lọc với chi phí cao hơn. Bản thân chèn khuôn có thể được gia công đến ±0,005 mm, tạo khoảng dự phòng sửa để giữ dung sai chi tiết. Bất cứ điều gì chặt hơn ±0,01 mm trên lưỡi dập nên được biện minh bằng hiệu suất thiết bị đo được, không phải theo thói quen.
H: Vật liệu nào tốt nhất cho lưỡi công tắc lưỡi gà?
Đ: Hợp kim niken-sắt như hợp kim 52 là lựa chọn tiêu chuẩn vì hệ số giãn nở nhiệt phù hợp với vỏ thủy tinh và độ từ thẩm cho hành vi hút có thể dự đoán. Độ dày thường 0,10–0,25 mm. Đối với đầu nối và lò xo cảm biến, đồng photpho hoặc đồng beri thường tốt hơn vì tuổi thọ mỏi và độ dẫn điện quan trọng hơn đáp ứng từ tính.
H: Làm thế nào để kiểm soát ba via trên tiếp xúc cảm biến dập nhỏ?
Đ: Kiểm soát ba via bắt đầu trong khuôn: khe hở chày-cối chính xác, cạnh cắt sắc và khoảng bảo trì dựa trên số hành trình thay vì mài mòn nhìn thấy. Một trạm ép hoặc cạo có thể làm phẳng hoặc loại bỏ ba via cuộn. Kiểm tra thị giác trong quá trình sau đó xác nhận chiều cao ba via, thường giữ dưới 0,02 mm cho chi tiết lưỡi gà và cảm biến nơi hạt rời sẽ gây tiếp xúc gián đoạn.
H: Lưỡi gà và khung dẫn có thể được dập trong một khuôn liên hoàn không?
Đ: Có, và nó thường là cách tiếp cận tốt hơn. Chạy lưỡi, khung dẫn và bất kỳ giá đỡ nhỏ nào trong một khuôn giữ mối quan hệ dung sai giữa chúng nhất quán, giảm xử lý và cắt số điểm kiểm tra đầu vào. Sự đánh đổi là khuôn phức tạp hơn và thời gian dụng cụ dài hơn, chỉ hoàn vốn ở khối lượng đáng kể.
H: Nên chỉ định mạ gì cho tiếp xúc tín hiệu mức thấp?
Đ: Vàng trên niken là câu trả lời thông thường cho tín hiệu mức thấp vì nó chống lại sự hình thành màng oxit và sunfua. Độ dày thường 0,5–1,5 µm vàng trên 1–2 µm niken, được mạ chọn lọc vào vùng tiếp xúc để kiểm soát chi phí. Bạc là lựa chọn thay thế khi điện trở tiếp xúc quan trọng hơn độ ổn định môi trường, nhưng nó cần khí quyển được kiểm soát hoặc lớp rào cản.
Tài nguyên liên quan
- Về BQUQ và nhà máy Dongguan của chúng tôi: /about/
- Năng lực dập kim loại theo yêu cầu: /custom-metal-stamping/
- Đầu nối và tiếp xúc dập: /stamping-terminals-contacts/
- Giá đỡ và gắn dập: /stamping-brackets-mounts/
- Xu hướng ngành: /industry-dynamics/
- Bài viết kỹ thuật: /bquq-blog/
- FAQ và nghiên cứu điển hình: /faq/ | /case/
Được viết bởi Đội ngũ Kỹ thuật BQUQ. BQUQ (Dongguan) vận hành gia công CNC (±0,005 mm), dập kim loại, lò xo theo yêu cầu và sản xuất tản nhiệt trong một nhà máy ISO9001. Nguồn trực tiếp từ Dongguan, Trung Quốc — báo giá trong 12 giờ: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


