
So sánh kiểm tra chi tiết dập: máy chiếu quang học, CMM và hệ thống vision về tốc độ, độ chính xác và chi phí — và ưu điểm của từng phương pháp.
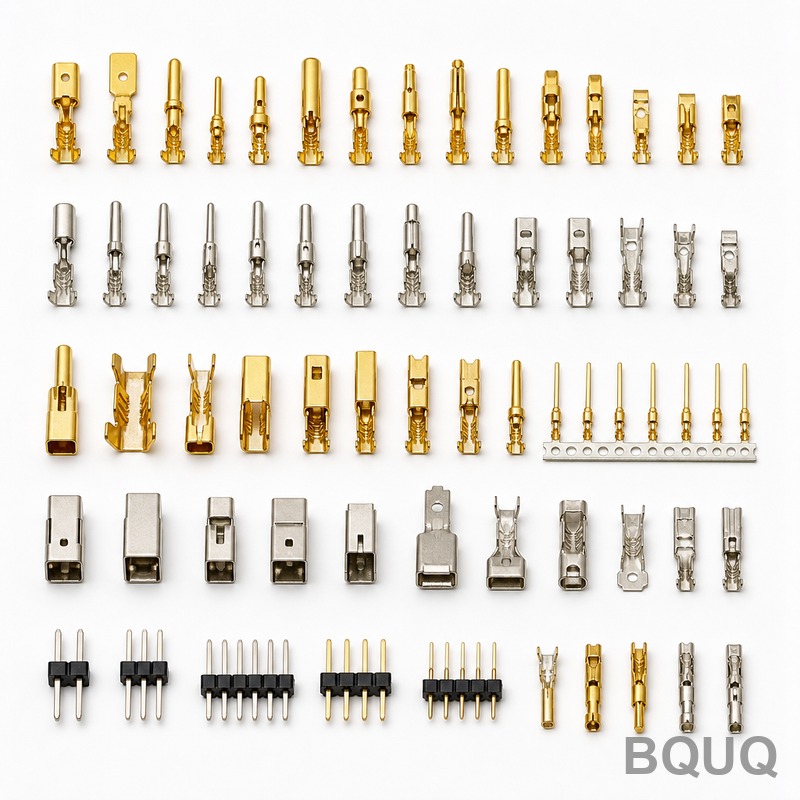
Kiểm Tra Chi Tiết Dập: So Sánh Máy Chiếu, CMM và Hệ Thống Quang Học
Trả lời ngắn gọn: chi tiết dập được kiểm tra bằng ba cách — máy chiếu biên dạng để kiểm tra nhanh đường viền 2D, CMM để đo vị trí thực 3D và theo hệ chuẩn, và hệ thống vision tự động để kiểm tra tốc độ cao, trong quá trình sản xuất từng chi tiết. Phương pháp phải phù hợp với dung sai và sản lượng: máy chiếu hoặc hệ thống vision đo các đặc điểm phẳng mà dập tạo ra tốt nhất, CMM đo các mối quan hệ 3D, và không phương pháp nào thay thế được việc kiểm tra ba via và bề ngoài mà chi tiết dập cần một cách đặc thù.
Chi tiết dập là một đối tượng khó kiểm tra tốt. Nó mỏng, do đó dễ bị uốn cong dưới áp lực đầu dò; nó có nhiều đặc điểm — lỗ, biên dạng, chỗ uốn, cạnh — liên quan với nhau trên toàn bộ dải vật liệu; và nó được sản xuất với hàng trăm nhát dập mỗi phút, vì vậy bạn không thể đo từng chi tiết một cách chậm rãi. Phương pháp kiểm tra quyết định mức độ bạn nắm bắt được thực tế đó. Chọn đúng công cụ cho đúng phép kiểm tra là một quyết định của hệ thống chất lượng, không phải là một cuộc mua sắm thiết bị đo lường.
Tại Sao Kiểm Tra Dập Lại Khác Biệt
Chi tiết gia công cắt gọt được đo theo ba chiều trên vật liệu đặc. Chi tiết dập chủ yếu là hình học 2D — biên dạng, lỗ và cạnh được cắt từ tấm kim loại mỏng — cộng với một vài đặc điểm tạo hình. Điều này thay đổi phép đo lường: các đường viền phẳng được đo nhanh nhất và chính xác nhất bằng phương pháp quang học, mà không cần chạm vào chi tiết; góc uốn và mối quan hệ 3D cần CMM hoặc đồ gá chuyên dụng; và ba via, lớp mạ và tình trạng bề mặt cần kính hiển vi và kiểm tra bề ngoài mà không máy đo tọa độ nào cung cấp.
| Đặc điểm chi tiết | Phương pháp phù hợp nhất | Lý do |
|---|---|---|
| Biên dạng/đường viền phẳng | Máy chiếu hoặc vision | Quang học 2D, không tiếp xúc, không uốn cong |
| Vị trí lỗ | Vision, máy chiếu, hoặc CMM | Phụ thuộc vào sơ đồ chuẩn |
| Góc uốn | CMM hoặc đồ gá góc | Định hướng 3D |
| Độ phẳng/xoắn | CMM trên các điểm chuẩn | Cần lấy mẫu 3D |
| Chiều cao ba via | Kính hiển vi, kính so sánh | Tình trạng cạnh, không phải tọa độ |
| Độ dày lớp mạ | Huỳnh quang tia X | Lớp phủ, không phải hình học |
Kết luận: phù hợp dụng cụ với loại đặc điểm. Sai lầm nhanh nhất trong chất lượng dập là đo một đường viền dập phẳng bằng đầu dò tiếp xúc CMM — chậm, và lực đầu dò có thể làm uốn chi tiết mỏng — trong khi máy chiếu hoặc hệ thống vision sẽ đo tốt hơn trong một phần nhỏ thời gian.
Máy Chiếu Biên Dạng: Con Ngựa Thồ Của Ngành Dập
Máy chiếu biên dạng (kính so sánh quang học) chiếu bóng phóng đại của chi tiết lên màn hình, nơi người vận hành so sánh đường viền với bản vẽ phủ lên hoặc đo các đặc điểm bằng bàn số. Đây là công cụ kinh điển cho chi tiết dập vì nó nhanh, chi phí thấp cho mỗi lần kiểm tra, và đo chính xác những gì dập tạo ra: đường viền phẳng, mẫu lỗ và hình dạng cạnh, ở độ phóng đại điển hình từ 10× đến 100×.
| Đặc điểm | Khả năng máy chiếu | Độ chính xác điển hình |
|---|---|---|
| Đường viền/biên dạng | Xuất sắc, so sánh trực tiếp | ±0.01–0.05 mm bàn tiêu chuẩn |
| Đường kính và vị trí lỗ | Tốt, 2D | ±0.01–0.05 mm |
| Góc uốn | Gián tiếp (đồ gá) | Không phải thế mạnh |
| Hiển thị ba via | Kiểm tra trực quan tốt | Định tính đến ~0.01 mm |
| Thông lượng | Vài phút mỗi chi tiết, phụ thuộc người vận hành | Phụ thuộc người vận hành |
Kết luận: máy chiếu là công cụ kiểm tra chi tiết đầu tiên và kiểm tra điểm của ngành dập vì nó cho người vận hành thấy toàn bộ sự thật của chi tiết — so sánh biên dạng phát hiện ngay một chỗ uốn sai hoặc thiếu lỗ. Giới hạn của nó là hình học 2D và thông lượng người vận hành, đó là nơi các hệ thống tự động tiếp quản.
CMM: Cho Sự Thật 3D
Máy đo tọa độ (CMM) dò chi tiết trong không gian và tính toán kích thước, vị trí và hình dạng so với hệ chuẩn của bản vẽ. Đối với chi tiết dập, công việc của nó là phần 3D: góc uốn, độ phẳng, độ xoắn, và vị trí thực của các đặc điểm liên quan trên các bề mặt tạo hình. Một CMM tốt có độ không đảm bảo đo điển hình trong phạm vi micromet thấp, nằm gọn trong dung sai dập.
| Kiểm tra CMM | Xác minh điều gì | Ghi chú |
|---|---|---|
| Vị trí thực của lỗ | Yêu cầu vị trí GD&T | Sử dụng khung tham chiếu chuẩn |
| Góc uốn | Góc giữa các bề mặt | Tốt nhất với đồ gá cố định chi tiết |
| Độ phẳng/xoắn | Hình dạng trên toàn chi tiết | Quan trọng cho bề mặt lắp ghép |
| Biên dạng bề mặt tạo hình | Đường viền 3D | Nơi quang học 2D thất bại |
| Mối quan hệ chuẩn | Đặc điểm so với chuẩn A/B/C | Ý định thực sự của bản vẽ |
Kết luận: sử dụng CMM khi bản vẽ chuyển sang 3D — vị trí thực dựa trên chuẩn và hình dạng trên chi tiết tạo hình. Đối với chi tiết dập phẳng không có yêu cầu 3D, CMM thêm chi phí và thời gian mà không thêm thông tin; chính bản vẽ cho bạn biết chi tiết cần dụng cụ nào.
Hệ Thống Vision: Kiểm Tra Ở Tốc Độ Máy Dập
Hệ thống vision tự động — camera, quang học và phần mềm đo các đặc điểm trên từng chi tiết khi nó đi qua — đưa việc kiểm tra đến tốc độ sản xuất. Hệ thống vision có thể kiểm tra hàng chục kích thước mỗi chi tiết ở tốc độ hàng trăm chi tiết mỗi phút, so sánh từng chi tiết với mô hình CAD, và phân loại phế phẩm mà không cần người vận hành. Điều đó làm cho nó trở thành công cụ cho kiểm tra trong quá trình và kiểm tra cuối cùng của đầu nối và tiếp điểm dập khối lượng lớn, nơi lấy mẫu không thể bắt được khuôn bắt đầu tạo ba via lúc 3 giờ chiều.
| Phương pháp | Tốc độ | Độ chính xác điển hình | Phân loại chi phí |
|---|---|---|---|
| Máy chiếu biên dạng | Chậm, thủ công | ±0.01–0.05 mm | Thấp mỗi lần kiểm tra, chi phí người vận hành |
| Hệ thống vision | Hàng trăm chi tiết/phút | ±0.005–0.02 mm điển hình | Vốn cao hơn, gần như bằng không mỗi chi tiết |
| CMM | Chậm, từng chi tiết một | ±0.002–0.01 mm điển hình | Cao mỗi lần kiểm tra |
| Calip trục/calip nút | Rất nhanh | Chỉ đạt/không đạt | Thấp nhất |
Kết luận: ba công cụ là một kim tự tháp, không phải đối thủ — vision phát hiện sự trôi dạt trên từng chi tiết, máy chiếu xác minh các chi tiết mà người vận hành nghi ngờ, và CMM xác nhận sự thật 3D và chuẩn trên chi tiết đầu tiên và các cuộc kiểm toán. Một hệ thống chất lượng chỉ sử dụng một trong số chúng sẽ bị mù ở hai hướng còn lại.
Độ Không Đảm Bảo Đo: Quy Tắc 4:1
Mọi dụng cụ đo đều có độ không đảm bảo, và các quyết định đo lường nên tôn trọng quy tắc 4:1: dụng cụ đo phải chính xác hơn khoảng bốn lần so với dung sai được kiểm tra (10:1 cho các đặc điểm quan trọng). Một lỗ dập ở ±0.1 mm có thể được kiểm tra bằng máy chiếu ở ±0.02 mm; một vị trí quan trọng ở ±0.02 mm cần thiết bị loại vision hoặc CMM, không phải thước cặp cầm tay. Bỏ qua tỷ lệ này tạo ra tranh cãi — chi tiết được đo "ngoài dung sai" trên dụng cụ này và "trong dung sai" trên dụng cụ khác.
| Dung sai cần kiểm tra | Độ chính xác tối thiểu của dụng cụ (4:1) | Công cụ thực tế |
|---|---|---|
| ±0.1 mm | ±0.025 mm | Máy chiếu, vision, thước cặp |
| ±0.05 mm | ±0.012 mm | Máy chiếu, vision |
| ±0.02 mm | ±0.005 mm | Vision, CMM |
| ±0.01 mm | ±0.0025 mm | Chỉ loại CMM |
Kết luận: xác định dụng cụ đo cùng với dung sai, vì độ chính xác của dụng cụ là một phần của ngân sách dung sai. Khi bản vẽ có các yêu cầu chặt chẽ kiểu dập khoảng ±0.02 mm, phương pháp kiểm tra không phải là chi tiết — nó là một yêu cầu năng lực mà nhà cung cấp phải nêu rõ trong báo giá.
Xây Dựng Kế Hoạch Kiểm Tra
Kế hoạch kiểm tra thực tế cho chi tiết dập kết hợp cả ba: một chi tiết đầu tiên đầy đủ kích thước (máy chiếu cộng CMM cho các yêu cầu 3D) khi phê duyệt khuôn và bất cứ khi nào khuôn được bảo trì; kiểm tra vision hoặc dụng cụ đo trong quá trình ở tần suất do kế hoạch kiểm soát đặt ra; và kiểm tra cuối cùng hàng loạt các đặc điểm quan trọng — chiều cao ba via, vị trí quan trọng và lớp mạ. Tần suất theo rủi ro: các kích thước mòn theo khuôn được kiểm tra thường xuyên, các kích thước ổn định hiếm khi.
Tài liệu hoàn thiện vòng lặp. Theo hệ thống ISO9001 tại BQUQ, các lô hàng dập được giao kèm báo cáo kiểm tra kích thước ghi lại theo phiên bản bản vẽ, và các hồ sơ chi tiết đầu tiên và PPAP tuân theo cùng logic đo lường mà hướng dẫn này mô tả — dụng cụ được nêu tên trên báo cáo, để các con số có thể được xác minh lại. Khi bạn đọc một báo cáo kiểm tra, hãy kiểm tra cột phương pháp, không chỉ cột đạt; đó là nơi nhà máy cho bạn biết họ đã đo chi tiết hay ước lượng nó.
Câu Hỏi Thường Gặp
Q: Phương pháp kiểm tra nào tốt nhất cho chi tiết dập phẳng?
Máy chiếu biên dạng và hệ thống vision đo đường viền phẳng nhanh nhất và chính xác nhất, vì chúng là phép đo quang học 2D không có lực đầu dò trên vật liệu mỏng. Sử dụng máy chiếu cho chi tiết đầu tiên và kiểm tra điểm, vision cho kiểm soát trong quá trình khối lượng lớn.
Q: Khi nào chi tiết dập thực sự cần CMM?
Khi bản vẽ có các yêu cầu 3D — vị trí thực so với chuẩn, góc uốn, độ phẳng hoặc biên dạng của bề mặt tạo hình. Chi tiết dập phẳng chỉ có kích thước 2D được đo nhanh hơn và chính xác tương đương bằng phương pháp quang học.
Q: Hệ thống vision có thể thay thế máy chiếu cho kiểm tra chi tiết đầu tiên không?
Phần lớn là có cho các kiểm tra kích thước, vì hệ thống vision hiện đại so sánh toàn bộ đường viền với CAD. Nhưng bóng chiếu trực tiếp của máy chiếu vẫn hữu ích để đánh giá tình trạng cạnh và ba via, điều mà phần mềm tạo đường viền có thể không phát hiện.
Q: Quy tắc 4:1 có ý nghĩa gì đối với đo lường chi tiết dập?
Dụng cụ đo phải chính xác hơn khoảng bốn lần so với dung sai nó kiểm tra, vì vậy một đặc điểm ±0.1 mm cần dụng cụ đo chính xác đến ±0.025 mm hoặc tốt hơn. Dưới tỷ lệ đó, sự khác biệt giữa các dụng cụ trở thành nguồn thực sự của tranh chấp chất lượng.
Q: Chi tiết dập nên được kiểm tra bao lâu một lần trong sản xuất?
Theo kế hoạch kiểm soát: các kích thước quan trọng trôi theo độ mòn khuôn — vị trí lỗ, chiều cao ba via, góc tạo hình — được kiểm tra thường xuyên, thường mỗi giờ hoặc bằng vision tự động trên từng chi tiết; các kích thước ổn định được lấy mẫu. Chi tiết đầu tiên được chạy lại sau mỗi lần bảo trì khuôn.
Được biên soạn bởi Đội ngũ Kỹ thuật BQUQ. BQUQ là nhà máy nguồn chứng nhận ISO9001 tại Dongguan, Trung Quốc, vận hành các dây chuyền gia công CNC, dập kim loại, lò xo theo yêu cầu, tản nhiệt và collet dưới một mái nhà. Gửi bản vẽ đến sc@bquq.com hoặc WhatsApp +86 13713157787 để được báo giá trong vòng 12 giờ làm việc. www.bquq.com


