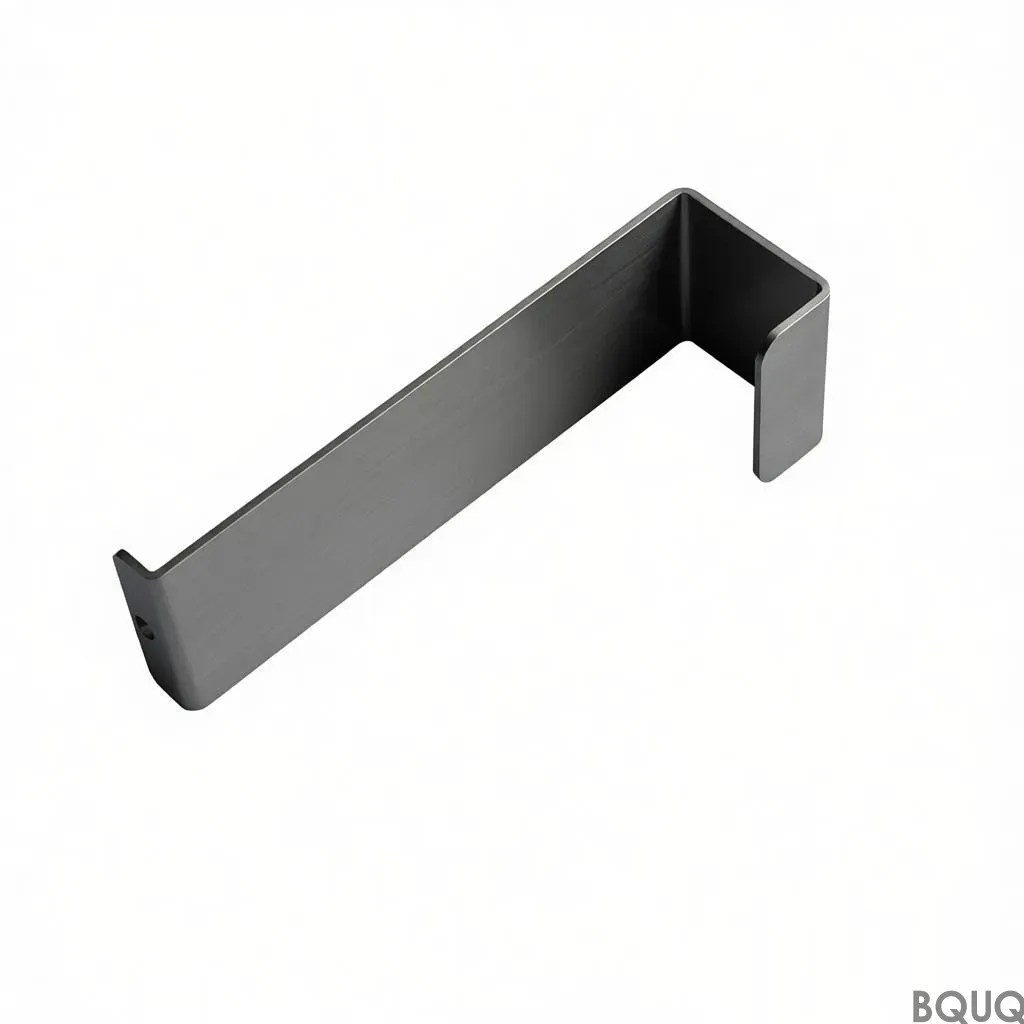
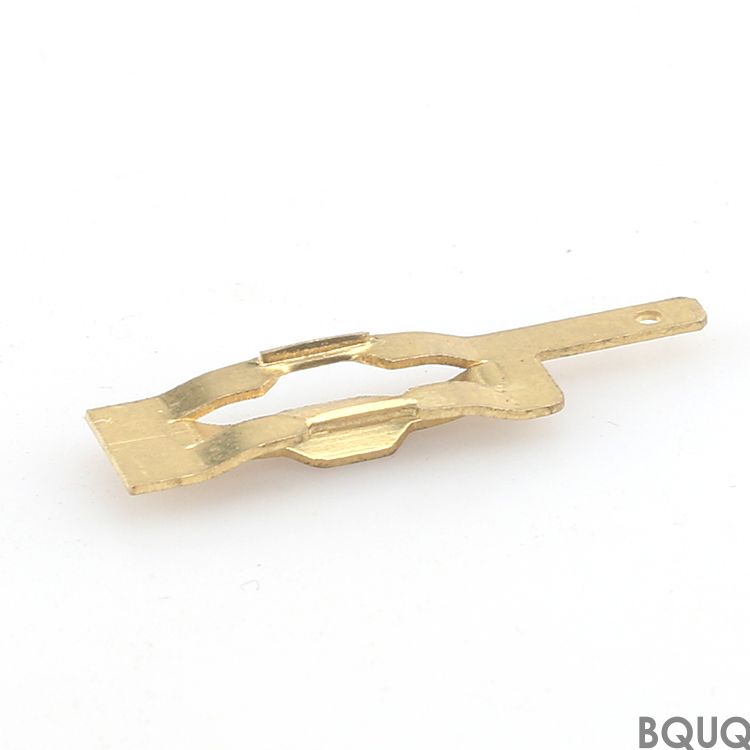
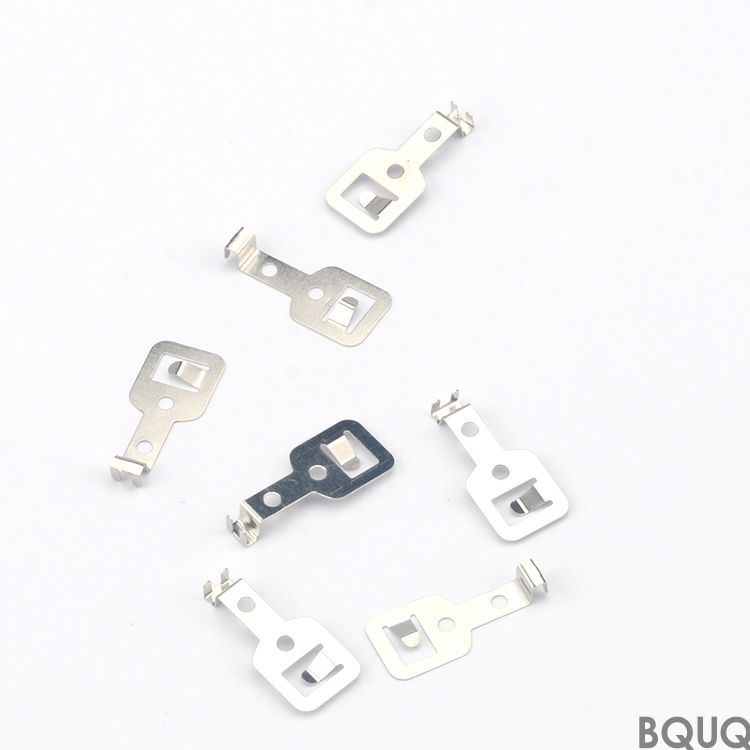
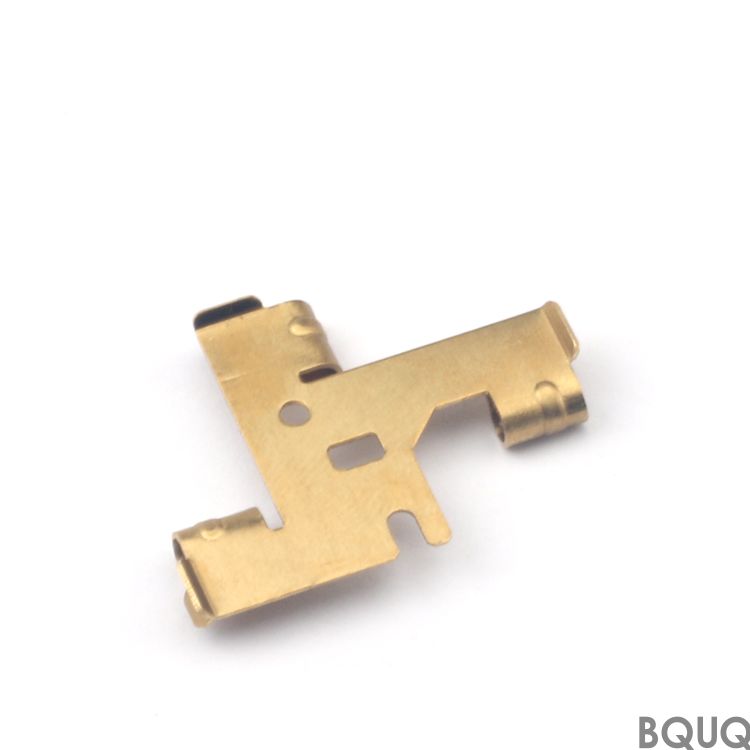
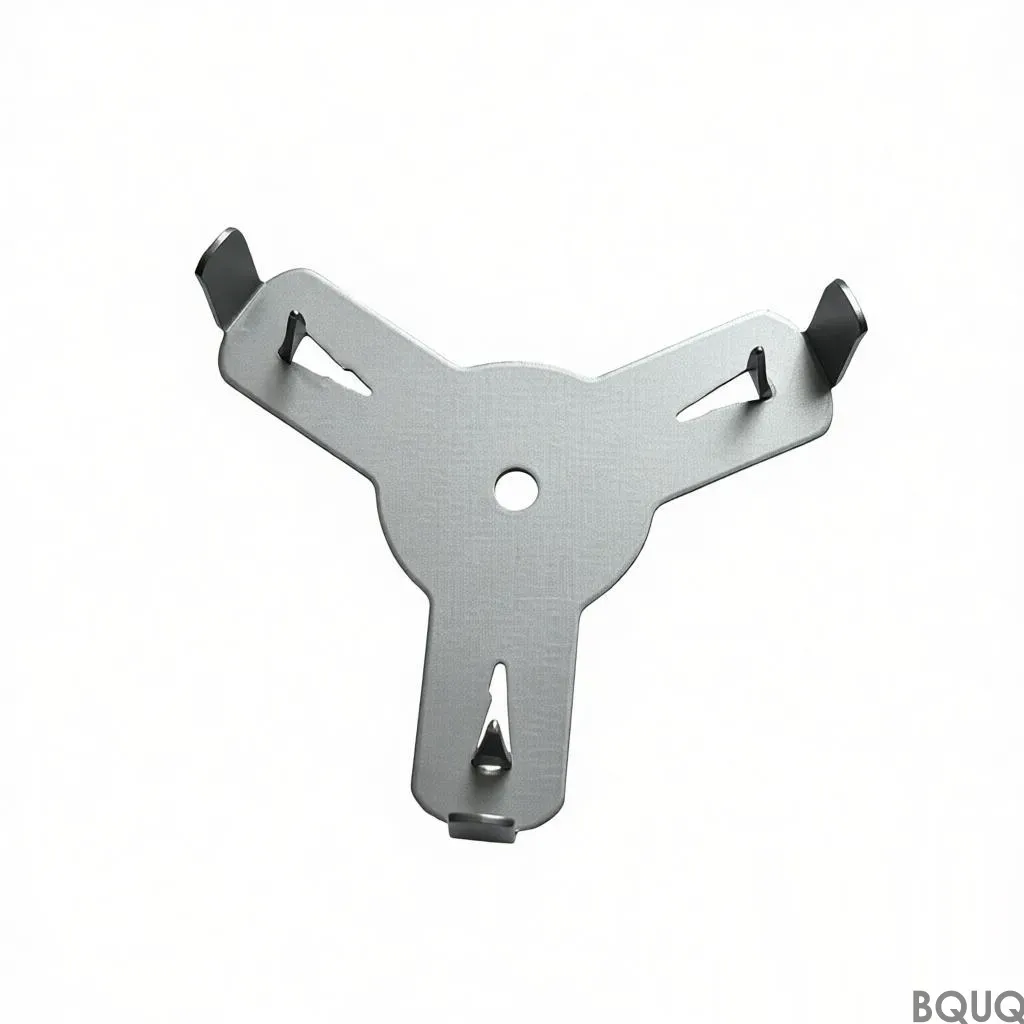
Vai Trò Của Chi Tiết Dập Này Trong Mạch Nguồn Của Đồ Chơi Đây là lò xo tiếp điểm pin và đầu nối nguồn được dập từ kim loại — cầu nối dẫn điện nhỏ ép vào pin AA, AAA hoặc pin cúc
Khuôn Dập Tùy Chỉnh Cho Lò Xo Tiếp Điểm Pin Đồ Chơi và Đầu Nối Nguồn | BQUQ
Vai Trò Của Chi Tiết Dập Này Trong Mạch Nguồn Của Đồ Chơi Đây là lò xo tiếp điểm pin và đầu nối nguồn được dập từ kim loại — cầu nối dẫn điện nhỏ ép vào pin AA, AAA hoặc pin cúc bên trong đồ chơi, đ
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Vai Trò Của Chi Tiết Dập Này Trong Mạch Nguồn Của Đồ Chơi
Đây là lò xo tiếp điểm pin và đầu nối nguồn được dập từ kim loại — cầu nối dẫn điện nhỏ ép vào pin AA, AAA hoặc pin cúc bên trong đồ chơi, điều khiển từ xa và các thiết bị cầm tay. Cánh lò xo cung cấp lực tiếp xúc ổn định (0.3–0.6N tùy thuộc độ dày vật liệu), trong khi chân đầu nối tạo bề mặt có thể hàn hoặc gắn kết. Bạn nhận được sự liên tục về điện lặp lại qua hơn 10.000 chu kỳ cắm/rút mà không bị hỏng do mỏi. Chúng tôi duy trì độ phẳng khi dập ở mức ±0.01mm, độ đảo điểm tiếp xúc dưới 0.05mm, và độ nhám bề mặt Ra 0.4μm trên bề mặt tiếp xúc. Độ cứng thép khuôn là 48–52 HRC cho khuôn dập, vì vậy bạn có thể chạy hơn 500.000 chi tiết trước khi cần bảo trì.
Cách Chúng Tôi Thiết Kế Khuôn Cho Lò Xo Tiếp Điểm Pin Đồ Chơi Không Bị Rão
Tiếp điểm lò xo hỏng khi khuôn tạo ra dòng thớ kim loại không đồng nhất. Chúng tôi sử dụng khuôn tiến liên hoàn với bán kính uốn tối thiểu 0.5× độ dày vật liệu — không phải 1.0× thông thường — để giữ cấu trúc thớ được căn chỉnh dọc theo trục uốn. Điều này ngăn ngừa nứt do ứng suất sau khi biến dạng lặp lại. Đối với chân đầu nối nguồn, chúng tôi thêm một vùng phẳng được dập ép (coined) trên khuôn để kiểm soát chiều cao ba via dưới 0.03mm. Ba via này rất quan trọng: nó có thể làm trầy vỏ pin và gây đoản mạch bên trong vỏ đồ chơi của bạn. Chúng tôi mô phỏng hiện tượng hồi phục đàn hồi (springback) trong CAD trước khi cắt thép, để góc chi tiết cuối cùng nằm trong phạm vi ±0.5° so với bản vẽ của bạn, ngay cả với vật liệu có độ bền chảy cao như thép không gỉ 301 hoặc đồng phốt pho.
Vật Liệu và Xử Lý Nhiệt Chúng Tôi Sử Dụng Cho Lò Xo Tiếp Điểm Pin Đồ Chơi
Bạn chọn hợp kim, chúng tôi chế tạo khuôn tương ứng. Các lựa chọn phổ biến: đồng phốt pho C5210 (độ dẫn điện 13% IACS, độ bền chảy 420–560 MPa), đồng berili C17200 (độ dẫn điện 22% IACS, độ bền chảy lên đến 1.200 MPa sau khi hóa già), và thép không gỉ 301 (độ dẫn điện 2.4% IACS, nhưng tuyệt vời cho khả năng chống hồi phục đàn hồi ở độ dày mỏng). Đối với tiếp điểm mạ niken, chúng tôi sử dụng lớp mạ niken lót 0.8–1.2μm với lớp phủ vàng 0.3–0.5μm trên vùng tiếp xúc — điều này giữ điện trở tiếp xúc dưới 20mΩ sau 1.000 chu kỳ. Lõi khuôn là thép công cụ D2 được tôi cứng đến 58–60 HRC, trong khi chày dập sử dụng thép gió M2 ở 62–64 HRC. Chúng tôi không bao giờ sử dụng khuôn mềm cho tiếp điểm pin vì mài mòn cạnh sẽ thay đổi đường cong lực tiếp xúc trong vòng 50.000 chi tiết.
Kiểm Tra Trước Mỗi Lần Giao Hàng: Kiểm Tra Kích Thước và Lực
Mỗi lô hàng được đo quang học 2.5D tại vị trí điểm tiếp xúc (X/Y trong phạm vi ±0.02mm) và kiểm tra lực bằng đồng hồ đo lực kỹ thuật số trên cánh lò xo (trong phạm vi ±5% so với lực gram bạn chỉ định ở độ võng 0.5mm). Chúng tôi cũng thực hiện kiểm tra trực quan 100% dưới độ phóng đại 5× để phát hiện ba via, trầy xước hoặc lỗ hổng lớp mạ — không lấy mẫu ngẫu nhiên. Đối với đơn hàng số lượng lớn (trên 100k chi tiết), chúng tôi bao gồm báo cáo CMM cho chi tiết đầu tiên và chỉ số năng lực quy trình (Cpk ≥ 1.33) cho góc uốn quan trọng và chiều rộng đầu nối. Bạn nhận được bảng dữ liệu kiểm tra cùng với lô hàng, không phải sau khi yêu cầu. Nếu bạn đang tự kiểm tra chất lượng đầu vào, dung sai của chúng tôi chặt chẽ hơn bản vẽ — chúng tôi không giao hàng ở giới hạn dung sai.
Tại Sao Chế Tạo Khuôn Trong 15 Ngày Của Chúng Tôi Vượt Trội Hơn Xưởng Khuôn Nội Bộ Của Bạn
Chế tạo khuôn tùy chỉnh cho lò xo tiếp điểm pin đồ chơi thường mất 4–6 tuần tại một xưởng gia công điển hình. Chúng tôi hoàn thành khuôn trong 15 ngày theo lịch cho khuôn tiến liên hoàn một giai đoạn hoặc hai giai đoạn, bao gồm phê duyệt thiết kế, cắt dây EDM, mài và chạy thử trên máy dập tốc độ cao 25 tấn của chúng tôi. Quá trình chạy thử là 500 chi tiết, tất cả đều được đo lường, trước khi chúng tôi giao khuôn hoặc bắt đầu sản xuất. Nếu bạn chỉ cần khuôn (không cần chi tiết), chúng tôi giao bộ khuôn kèm báo cáo mẫu và video về quá trình dập. Đối với đơn hàng sản xuất, chi tiết đầu tiên sẵn sàng trong 18 ngày kể từ khi phê duyệt bản vẽ. Chúng tôi đã thực hiện hơn 2.400 khuôn từ năm 2004 — hầu hết cho đồ chơi, thiết bị gia dụng và điện tử ô tô, vì vậy chúng tôi biết những điểm khó về dung sai nằm ở đâu.
Phân Tích Chi Phí Cho Chế Tạo Khuôn Tùy Chỉnh Lò Xo Tiếp Điểm Pin Đồ Chơi
Giá khuôn phụ thuộc vào số lượng hốc khuôn, vật liệu và độ phức tạp của tính năng. Một khuôn một hốc đơn giản cho lò xo pin AAA (hai chỗ uốn, một điểm tiếp xúc dập ép) có giá $1.200–$1.800 bao gồm chạy thử. Một khuôn tiến liên hoàn 4 hốc với tarô trong khuôn cho đầu nối nguồn có giá $2.800–$4.500. Chi phí dập mỗi chi tiết giảm khi bạn tăng số lượng: ở 10.000 chi tiết, dự kiến $0.04–$0.09 mỗi chi tiết; ở 500.000 chi tiết, giảm xuống $0.015–$0.03. Không có MOQ cho sản xuất — bạn có thể đặt hàng 1.000 chi tiết sau khi khuôn được chế tạo. Nhưng đối với đơn hàng chỉ khuôn, giá cố định bất kể khối lượng chi tiết trong tương lai. Chúng tôi không tính phí thêm cho chứng nhận vật liệu hoặc báo cáo kiểm tra.
Thông số
Thông số kỹ thuật
Tùy chọn vật liệu
Đồng phốt pho C5210, đồng berili C17200, thép không gỉ 301, đồng thau C2680
Dải độ dày vật liệu
0.10 – 0.80 mm (lò xo pin đồ chơi thường 0.15–0.30 mm)
Dung sai độ phẳng khi dập
±0.01 mm
Dung sai góc uốn
±0.5°
Độ nhám bề mặt tiếp xúc
Ra 0.4 μm (bề mặt gương trên vùng dập ép)
Độ đảo điểm tiếp xúc
≤ 0.05 mm
Độ cứng khuôn (thép công cụ D2)
48–52 HRC (chày: thép gió M2 ở 62–64 HRC)
Thời gian giao khuôn
15 ngày cho khuôn tiến liên hoàn tiêu chuẩn (kể từ khi phê duyệt bản vẽ)
Thời gian giao chi tiết đầu tiên
18 ngày (bao gồm chạy thử và báo cáo CMM)
MOQ sản xuất
Không có MOQ (chấp nhận 1.000 chi tiết)
Cách Chúng Tôi Xử Lý Các Bản Sửa Đổi Bản Vẽ Của Bạn Mà Không Làm Trễ Tiến Độ
Gửi tệp PDF hoặc STEP — chúng tôi làm việc với cả hai định dạng. Nếu bạn chỉ có một chi tiết mẫu, chúng tôi thiết kế ngược trong 48 giờ và gửi cho bạn mô hình 3D để phê duyệt trước khi cắt thép. Các bản sửa đổi trong quá trình chế tạo khuôn là miễn phí nếu chúng không thay đổi số lượng trạm hoặc độ dày vật liệu. Ví dụ, thay đổi bán kính điểm tiếp xúc từ 0.3mm thành 0.5mm là một chỉnh sửa điện cực đơn giản, không phát sinh chi phí. Thay đổi từ lò xo đơn sang thiết kế hai cánh tay thêm một trạm — chúng tôi sẽ báo giá chênh lệch trong vòng 24 giờ. Các kỹ sư của chúng tôi chỉ ra bất kỳ hình dạng nào sẽ bị gãy khi dập (ví dụ: bán kính uốn dưới 0.3× độ dày vật liệu) trước khi bạn thanh toán cho khuôn. Để hiểu sâu hơn về cách các thông số cắt ảnh hưởng đến thép khuôn, hãy xem hướng dẫn lựa chọn dụng cụ cắt CNC của chúng tôi — nó áp dụng cho việc gia công lõi khuôn mà chúng tôi thực hiện nội bộ. Và nếu bạn đang kiểm tra các tuyên bố về dung sai của chúng tôi so với QC của riêng bạn, hướng dẫn về dung sai gia công CNC giải thích cách chúng tôi đạt ±0