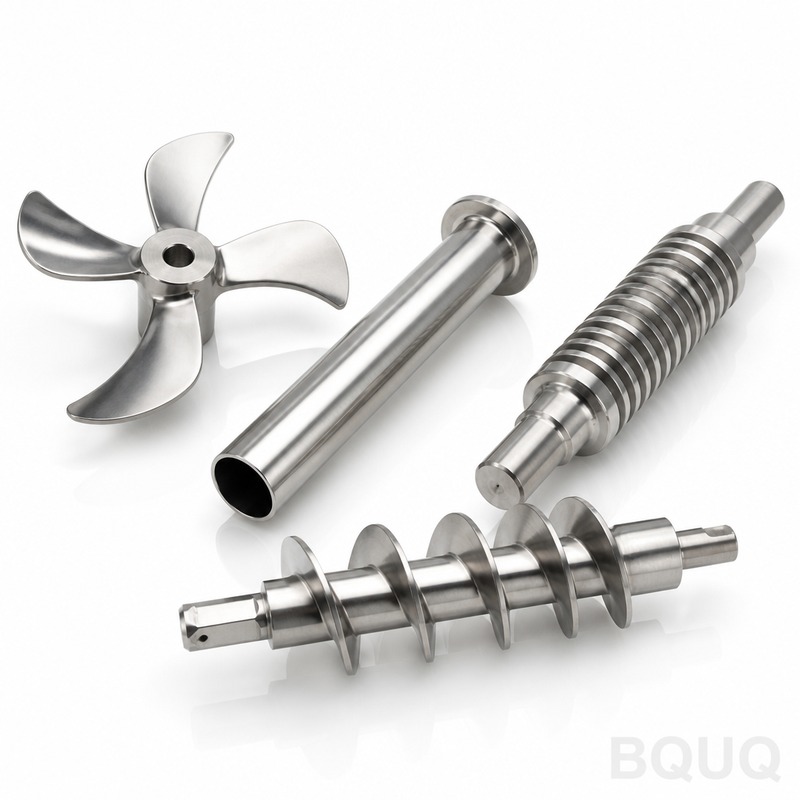
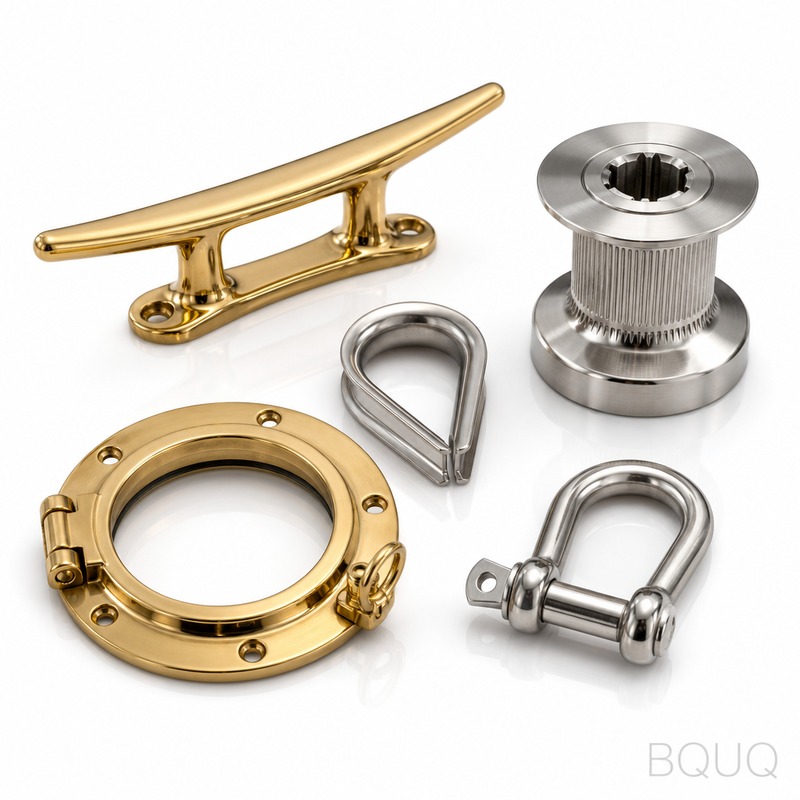
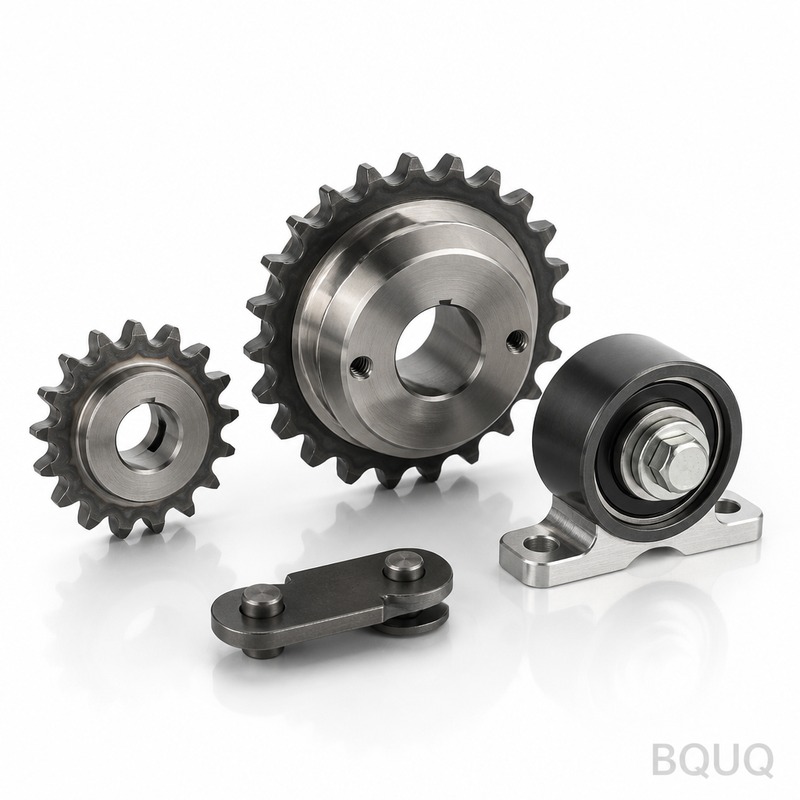
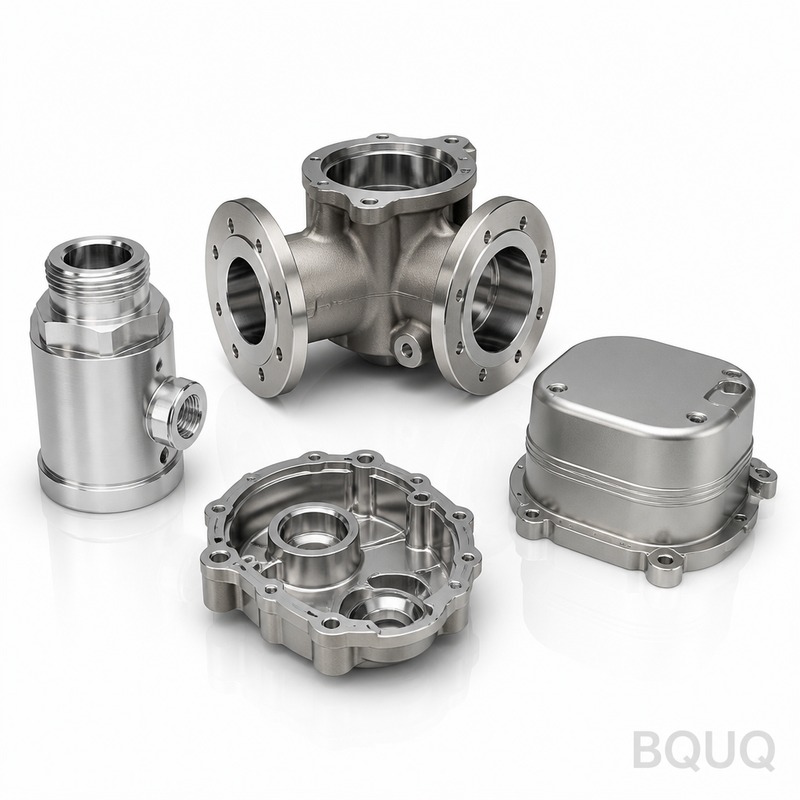
Các chi tiết gia công chính xác cho thiết bị công nghiệp: Stainless 303 / 304 / 316L, fins at pitch, flatness, thermal resistance. MOQ 10 pcs, ships in 7...
Các chi tiết gia công chính xác cho thiết bị công nghiệp
Các chi tiết gia công chính xác cho thiết bị công nghiệp: Stainless 303 / 304 / 316L, fins at pitch, flatness, thermal resistance. MOQ 10 pcs, ships in 7...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Các chi tiết gia công chính xác cho thiết bị công nghiệp bằng thép không gỉ 303 / 304 / 316L mang lại khả năng chịu nhiệt với các cánh tản nhiệt ở bước cánh và đế được xác minh độ phẳng trước khi xuất xưởng. Lớp mạ crôm cứng 0.025 mm được áp dụng sau khi tạo hình, bảo vệ chân cánh tản nhiệt. Kết cấu dập giữ được bước cánh ổn định qua các lô, do đó vị trí lỗ được duy trì nhất quán trong toàn bộ lô cho các chương trình sản xuất hàng không vũ trụ có tính lặp lại.
Được thiết kế cho ngành hàng không vũ trụ, các chi tiết gia công chính xác cho thiết bị công nghiệp bằng thép không gỉ 303 / 304 / 316L đạt được khả năng chịu nhiệt. Các cánh tản nhiệt có kích thước ở bước cánh; đế được xác minh độ phẳng trước khi xuất xưởng.
Phương Pháp Thiết Kế và Quy Trình
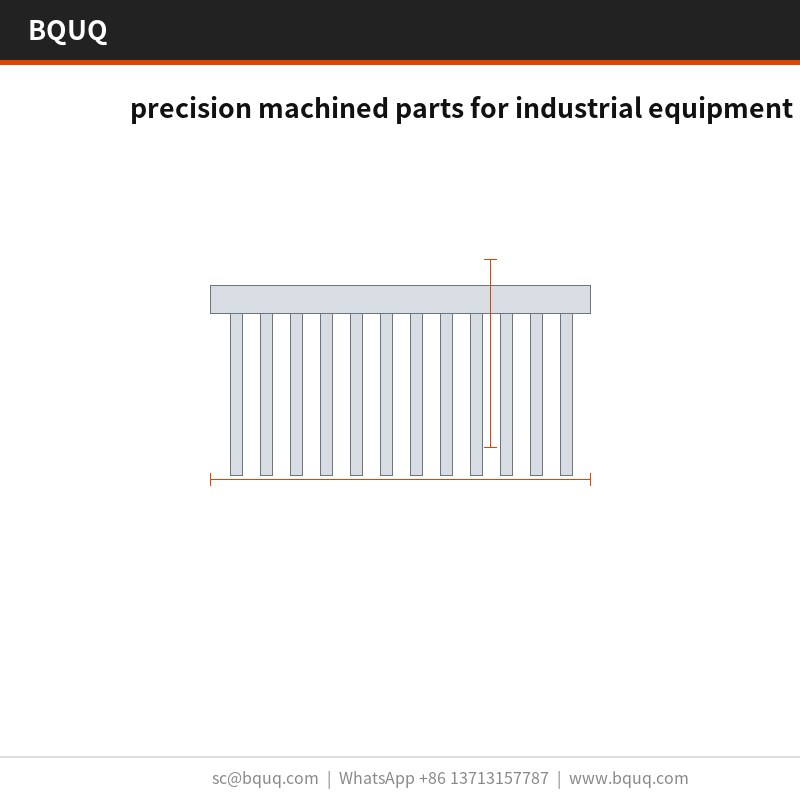
Bước cánh thấp là điểm mạnh của dập: các cánh tản nhiệt ở bước cánh mang lại nhiều diện tích bề mặt trên mỗi milimét khối hơn so với biên dạng gia công hoặc đùn ép cùng kích thước bao.
Kết cấu dập chịu được sự biến động giữa các lô tốt hơn so với đùn ép: độ mòn khuôn xuất hiện trước tiên dưới dạng sự dịch chuyển đo lường được của bước cánh, mà kiểm tra phát hiện được tại xưởng thay vì tại hiện trường.
Một nhà cung cấp hiện đã đáp ứng các cỡ bước cánh từ cùng một dòng máy dập, do đó việc thiết kế lại nhiệt chỉ là thay đổi dụng cụ thay vì tìm nhà cung cấp mới.
Mỗi hành trình dập đều đồng nhất về kích thước, do đó vị trí lỗ được duy trì nhất quán trong toàn bộ lô. Đó là điều làm cho các chương trình sản xuất hàng không vũ trụ có tính lặp lại.
Lớp hoàn thiện mạ crôm cứng 0.025 mm được áp dụng sau khi tạo hình, do đó khả năng bảo vệ chống ăn mòn không bị cắt xuyên qua tại chân cánh tản nhiệt như ở các giải pháp gia công thay thế.
Vật liệu tiêu chuẩn là thép không gỉ 303 / 304 / 316L, được cung cấp với lớp mạ crôm cứng 0.025 mm. Đối với các ứng dụng có lo ngại về tiếp xúc hàng không vũ trụ, chúng tôi khuyến nghị phương án thụ động hóa; khi tính dẫn điện quan trọng hơn trọng lượng, đồng C110 nâng cao hiệu suất nhiệt và tăng gần gấp đôi khối lượng đơn vị.
Các Cấp Dung Sai Bạn Có Thể Chỉ Định
Các kích thước chung đạt đến cấp dung sai, với các đặc điểm quan trọng như được giữ riêng. Hình học tạo hình kế thừa tính lặp lại của dụng cụ, và vị trí lỗ được giữ trong dung sai. Các cấp dung sai chặt hơn cần thêm một nguyên công dập, do đó nên quyết định trước khi làm dụng cụ thay vì sau đó.
Kiểm Tra Trước Mỗi Lô Xuất Xưởng
Độ phẳng được kiểm tra trên thiết bị đo so với giới hạn, và bước cánh được xác minh bằng quang học. Báo cáo được gửi kèm theo mỗi lô.
Lấy mẫu theo AQL 0.65 cho các kích thước quan trọng và 1.5 cho kích thước chung, với kiểm tra trên mọi chi tiết đầu tiên. Sai lệch vượt quá ngưỡng sẽ kích hoạt phân loại toàn bộ lô.
Chúng tôi kiểm tra các đỉnh cánh tản nhiệt để phát hiện ba via và vết nứt sau khi tạo hình, vì dập có thể làm nứt chân cánh mà không làm dịch chuyển bất kỳ kích thước bản vẽ nào. Giới hạn ba via được đặt riêng cho từng chi tiết.
Biện pháp ngăn chặn cuối cùng là. Mỗi thùng hàng được dán nhãn với số lô, số lượng và trạng thái kiểm tra, và hồ sơ được lưu giữ trong 10 năm theo hồ sơ ISO9001.
Ứng Dụng Của Chi Tiết Này
Trong hàng không vũ trụ, định mức nhiệt quyết định lượng luồng khí mà vỏ thiết bị vẫn cần. Ở nhiệt độ mối nối hàng không vũ trụ, các cánh tản nhiệt ở bước cánh giữ delta-T trong ngân sách cảm biến.
Đối với các cấu hình hàng không vũ trụ, bề mặt lắp ghép quan trọng không kém định mức nhiệt: nó quyết định liệu vật liệu giao diện nhiệt có lan đều hay tụ lại một đầu.
Khi chi tiết gia công chính xác cho thiết bị công nghiệp hoạt động ở khối lượng hàng không vũ trụ, tính nhất quán giữa các chi tiết quyết định tỷ lệ trả hàng tại hiện trường. Độ ổn định trên một lô giữ đường cong nhiệt trong một dải.
Trong hàng không vũ trụ, đế thường đồng thời là giao diện lắp ghép. Với độ phẳng, nó mang lại bề mặt ổn định cho đệm nhiệt hàng không vũ trụ.
Thông Số Kỹ Thuật
Thông số
Giá trị / Phạm vi
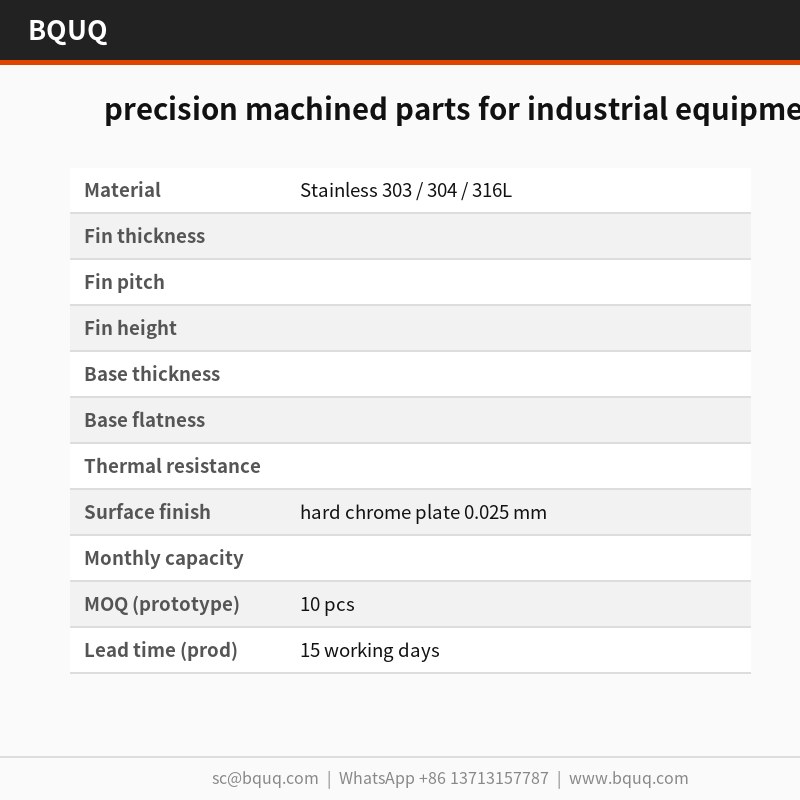
Vật liệu
Thép không gỉ 303 / 304 / 316L
Xử lý bề mặt
Mạ crôm cứng 0.025 mm
Phạm vi kích thước
Ø2 mm đến Ø500 mm
MOQ (nguyên mẫu)
10 chiếc
MOQ (sản xuất)
1000 chiếc
Thời gian giao hàng (nguyên mẫu)
72 giờ
Thời gian giao hàng (sản xuất)
15 ngày làm việc
Câu Hỏi Thường Gặp: Thắc Mắc Của Bạn Trước Khi Đặt Hàng
Bạn khuyến nghị vật liệu nào?
Thép không gỉ 303 / 304 / 316L là lựa chọn tiêu chuẩn. Đối với hàng không vũ trụ trong môi trường ăn mòn, chúng tôi chỉ định 6063-T5 với mạ crôm cứng 0.025 mm; đối với độ dẫn điện cao nhất, chúng tôi chuyển sang đồng C110, làm tăng chi phí và trọng lượng nhưng giảm điện trở nhiệt khoảng một nửa ở cùng kích thước bao.
Chi tiết gia công chính xác cho thiết bị công nghiệp có thể được sơn tĩnh điện hoặc mạ không?
Có. Tiêu chuẩn là mạ crôm cứng 0.025 mm. Sơn tĩnh điện theo RAL 9005 thêm khoảng 0.1 mm vào đế; kẽm-niken tốt hơn cho việc nối đất. Lưu ý rằng bất kỳ lớp phủ bổ sung nào cũng nằm giữa thép không gỉ 303 / 304 / 316L và luồng khí, do đó chúng tôi không phủ lên chân cánh tản nhiệt.
Dụng cụ kéo dài bao lâu trước khi cần thay thế?
Trên thép không gỉ 303 / 304 / 316L ở lực dập thông thường, tuổi thọ dụng cụ khoảng. Ở mức đó là 6 đến 12 tháng. Chúng tôi giữ các bộ khuôn dự phòng tại xưởng cho các chương trình hàng không vũ trụ, giúp loại bỏ thời gian chờ nếu độ mòn xuất hiện trong hồ sơ độ phẳng.
Bạn có sản xuất chi tiết gia công chính xác cho thiết bị công nghiệp ở các kích thước khác nhau không?
Dòng sản phẩm bao gồm Ø2 mm đến Ø500 mm, với khối lượng đơn vị từ. Vì đế được dập, các kích thước mới chỉ là thay đổi chèn khuôn thay vì dây chuyền dập mới, do đó phát triển thường mất 2 tuần thay vì 8 tuần.
Bạn có thể cung cấp chi tiết gia công chính xác cho thiết bị công nghiệp đã lắp ráp sẵn không?
Có. Chúng tôi có thể thêm kẹp, ốc vít hoặc vỏ quạt như một cụm lắp ráp, với các chi tiết được đóng gói và dán nhãn theo bộ. Điều này phổ biến trong các chương trình hàng không vũ trụ và thêm khoảng 3 ngày làm việc.
Cách Chúng Tôi Sản Xuất và Vận Chuyển
Nguồn trực tiếp từ Đông Quản: vật liệu cuộn, tạo hình, xử lý bề mặt và kiểm tra diễn ra trong cùng một tòa nhà, do đó độ phẳng được xác minh trước khi chi tiết được đóng gói.
Bước cánh và độ phẳng đế được xác minh; vị trí lỗ được duy trì nhất quán trong toàn bộ lô
Thời gian giao hàng
Tiêu chuẩn cho quy trình này: báo giá theo từng dự án, thay đổi dụng cụ có thể ảnh hưởng đến tiến độ
MOQ
Tiêu chuẩn cho quy trình này: sản xuất theo lô, chương trình khối lượng hàng không vũ trụ
Năng lực
Cùng dòng máy dập đáp ứng nhiều cỡ bước cánh; mỗi hành trình đồng nhất về kích thước
Lựa chọn / so sánh
Phương án
Phù hợp nhất cho
Đánh đổi
Kết cấu dập
Diện tích bề mặt cao trên mỗi milimét khối với các cánh tản nhiệt ở bước cánh
Độ mòn khuôn thể hiện dưới dạng dịch chuyển bước cánh đo lường được, được kiểm tra phát hiện
Biên dạng gia công
Hình học đơn giản và khối lượng thấp
Khả năng bảo vệ chống ăn mòn có thể bị cắt xuyên qua tại chân cánh sau khi mạ
Biên dạng đùn ép
Chiều dài liên tục với mặt cắt ngang đồng nhất
Chịu biến động giữa các lô kém hơn so với dập; thiết kế lại cần dụng cụ mới
Mạ crôm cứng 0.025 mm
Bảo vệ chống ăn mòn sau khi tạo hình
Được áp dụng sau tạo hình, do đó chân cánh tản nhiệt vẫn được bảo vệ
Quy trình / kiểm tra
Giai đoạn
Kiểm soát
Hồ sơ
Tạo hình
Mỗi hành trình đồng nhất về kích thước; bước cánh được giám sát
Đo bước cánh
Mạ
Mạ crôm cứng 0.025 mm được áp dụng sau khi tạo hình
Hồ sơ độ dày lớp mạ
Độ phẳng đế
Được xác minh độ phẳng trước khi xuất xưởng
Xác minh độ phẳng
Vị trí lỗ
Được duy trì nhất quán trong toàn bộ lô
Báo cáo kích thước lô
Kiểm tra cuối cùng
Phát hiện dịch chuyển do mòn khuôn tại khâu kiểm tra thay vì tại hiện trường
Kiểm tra trước mỗi lô xuất xưởng
Câu Hỏi Thường Gặp
Vật liệu nào được sử dụng cho chi tiết gia công chính xác cho thiết bị công nghiệp?
Vật liệu tiêu chuẩn là thép không gỉ 303 / 304 / 316L, được cung cấp với mạ crôm cứng 0.025 mm. Sự kết hợp này đạt được khả năng chịu nhiệt và bảo vệ chân cánh tản nhiệt sau khi tạo hình. Lựa chọn vật liệu phù hợp với tiếp xúc hàng không vũ trụ và nhiệm vụ thiết bị công nghiệp.
Bước cánh được kiểm soát như thế nào trong quá trình sản xuất?
Bước cánh thấp là điểm mạnh của dập: các cánh tản nhiệt ở bước cánh mang lại nhiều diện tích bề mặt trên mỗi milimét khối hơn so với biên dạng gia công hoặc đùn ép cùng kích thước bao. Độ mòn khuôn xuất hiện trước tiên dưới dạng sự dịch chuyển đo lường được của bước cánh, mà kiểm tra phát hiện được tại khâu kiểm tra thay vì tại hiện trường.
Bạn có thể giữ dung sai nào trên độ phẳng đế và vị trí lỗ?
Đế được xác minh độ phẳng trước khi xuất xưởng. Mỗi hành trình đồng nhất về kích thước, do đó vị trí lỗ được duy trì nhất quán trong toàn bộ lô. Bước cánh được đo như một biện pháp kiểm soát. Các kiểm tra này hỗ trợ các chương trình khối lượng hàng không vũ trụ có tính lặp lại mà không có lỗi tại hiện trường.
Mạ crôm cứng được áp dụng trước hay sau khi tạo hình?
Lớp hoàn thiện mạ crôm cứng 0.025 mm được áp dụng sau khi tạo hình, do đó khả năng bảo vệ chống ăn mòn không bị cắt xuyên qua tại chân cánh tản nhiệt như ở các giải pháp gia công thay thế. Điều này bảo tồn khả năng bảo vệ tại hình học chân cánh quan trọng.
Dập so với đùn ép như thế nào đối với chi tiết có cánh tản nhiệt?
Kết cấu dập chịu được sự biến động giữa các lô tốt hơn so với đùn ép: độ mòn khuôn xuất hiện trước tiên dưới dạng sự dịch chuyển đo lường được của bước cánh, mà kiểm tra phát hiện được. Một nhà cung cấp hiện đã đáp ứng nhiều cỡ bước cánh từ cùng một dòng máy dập, do đó việc thiết kế lại nhiệt chỉ là thay đổi dụng cụ thay vì tìm nhà cung cấp mới.
Kiểm tra nào được thực hiện trước mỗi lô xuất xưởng?
Kiểm tra trước mỗi lô xuất xưởng bao gồm đo bước cánh, xác minh độ phẳng đế và kiểm tra vị trí lỗ. Đế được xác minh độ phẳng trước khi xuất xưởng. Các hồ sơ này xác nhận mỗi hành trình đồng nhất về kích thước và vị trí lỗ được duy trì nhất quán trong toàn bộ lô.
Bạn có thể hỗ trợ các chương trình khối lượng hàng không vũ trụ với chất lượng lặp lại không?
Có. Mỗi hành trình đồng nhất về kích thước, do đó vị trí lỗ được duy trì nhất quán trong toàn bộ lô. Đó là điều làm cho các chương trình khối lượng hàng không vũ trụ có tính lặp lại. Kết cấu dập với mạ crôm cứng 0.025 mm và kiểm tra trước mỗi lô xuất xưởng hỗ trợ tính lặp lại này.