
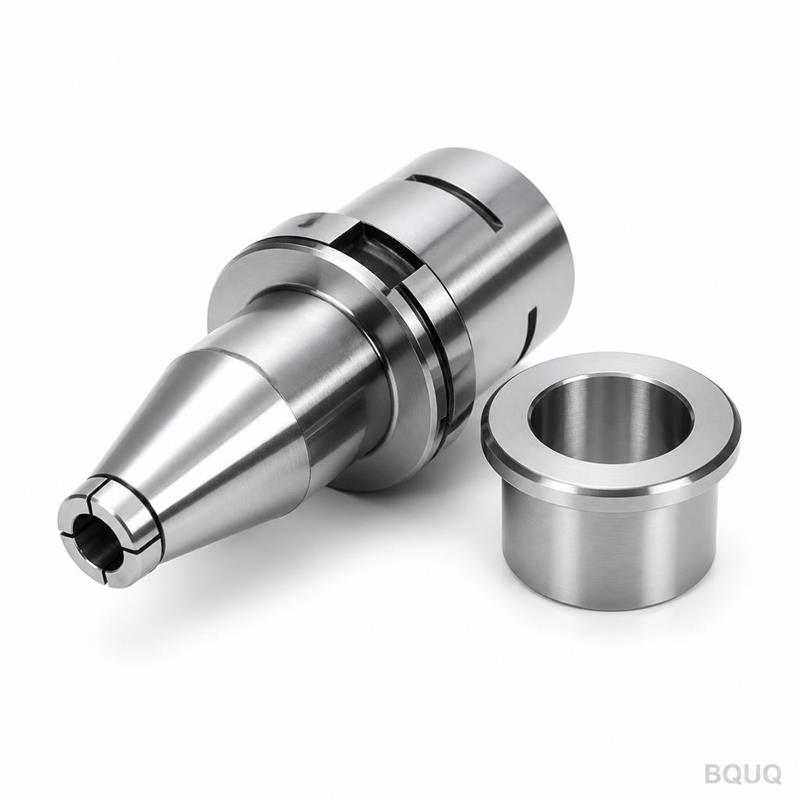
Ống kẹp cho máy tiện nhiều trục chính và máy tiện cam
Trả lời ngắn gọn: Đối với máy tiện nhiều trục chính và máy tiện cam (tự động), hãy chỉ định ống kẹp lò xo phù hợp với dòng trục chính của máy bạn — thường là loại 15, loại 25, hoặc loại 36/46 — với dạng lỗ (tròn, lục giác, vuông, hoặc đặc biệt) được cắt theo phôi thanh, không phải theo chi tiết hoàn thiện. Đặt lỗ lớn hơn đường kính danh nghĩa của thanh từ 0,02–0,05 mm, giữ TIR trong khoảng 0,01–0,02 mm trên mặt côn định vị, và chọn loại tôi cứng hoặc đánh bóng gương cho công việc cam chu kỳ cao. BQUQ sản xuất các ống kẹp này tại Dongguan theo ISO9001 với khả năng CNC ±0,005 mm và báo giá biên dạng theo yêu cầu trong 12 giờ làm việc.
Máy tự động nhiều trục chính và máy tiện điều khiển bằng cam sống hoặc chết bởi ống kẹp của chúng. Trên máy CNC một trục chính, bạn thường có thể bù đắp cho thiết lập gá kẹp yếu bằng bước tiến chậm và lát cắt nhẹ. Trên máy cam sáu trục chính chạy 40 chi tiết mỗi phút, không có thời gian để bù đắp bất cứ điều gì. Ống kẹp hoặc kẹp thanh đồng tâm trên mỗi lần phân độ, hoặc máy tạo ra phế phẩm với tốc độ mà không người vận hành nào theo kịp.
Bài viết này đề cập đến những gì thực sự quan trọng khi bạn chỉ định ống kẹp cho loại máy này: các họ ống kẹp liên quan, cách chọn hình học lỗ, dung sai nào cần ghi trên bản vẽ, và vật liệu và xử lý nhiệt ảnh hưởng đến tuổi thọ như thế nào.
Điều gì làm cho ống kẹp máy tiện nhiều trục chính và máy tiện cam khác biệt?
Máy tiện cam — thường được gọi là máy tiện tự động hoặc máy vít tự động — thực hiện các nguyên công của nó một cách cơ học. Cam dẫn động các bàn trượt ngang, tháp pháo, và cơ cấu mở/đóng ống kẹp. Không có vòng phản hồi servo để điều chỉnh lực kẹp hoặc độ đồng tâm của ống kẹp. Mọi thứ ống kẹp làm, nó làm chỉ bằng hình học và lực lò xo.
Điều đó tạo ra ba yêu cầu khác với gá kẹp CNC thông thường:
- Độ lặp lại qua hàng triệu chu kỳ. Một máy cam có thể mở và đóng ống kẹp vài triệu lần mỗi năm. Ống kẹp phải trở về cùng đường kính kẹp mỗi chu kỳ mà không mất khả năng đàn hồi.
- Nhả nhanh, dứt khoát. Thanh phải tiến tự do ngay khi ống kẹp mở. Ống kẹp cọ xát lên thanh sẽ làm mòn bề mặt thanh và có thể gây sai số chiều dài cấp phôi.
- Biên dạng ngoài nhỏ gọn. Máy nhiều trục chính xếp các trục chính sát nhau. Không có chỗ cho thân mâm cặp cồng kềnh, đó là lý do ống kẹp lò xo chiếm ưu thế trong ứng dụng này.
Trên máy nhiều trục chính, ràng buộc thậm chí còn chặt hơn. Sáu hoặc tám trục chính nằm trên một trống chung, mỗi trục có ống kẹp riêng, mỗi trục được phân độ đến một trạm khác nhau. Nếu một ống kẹp trong bộ kẹp khác với những cái khác, trục chính đó tạo ra chi tiết khác. Bộ kẹp quan trọng như từng ống kẹp riêng lẻ.
Dòng ống kẹp nào phù hợp với máy nào?
Quy ước đặt tên cho ống kẹp máy tiện tự động thường tham chiếu đến trục chính hoặc họ máy thay vì tiêu chuẩn dụng cụ như ER hoặc 5C. Bảng dưới đây tóm tắt các nhóm phổ biến và nơi chúng được sử dụng. Hãy coi các số liệu dung lượng thanh là điển hình/tham khảo — luôn xác nhận với bản vẽ trục chính của máy bạn.
| Nhóm dòng | Dung lượng thanh điển hình | Bối cảnh máy phổ biến | Dạng lỗ có sẵn |
|---|---|---|---|
| Loại 15 | ~4–15 mm | Máy tự động cam nhỏ, máy tiện nguyên công thứ hai | Tròn, lục giác, vuông, đặc biệt |
| Loại 25 | ~10–25 mm | Máy tự động một và nhiều trục chính cỡ trung | Tròn, lục giác, vuông, rãnh |
| Loại 36/46 | ~20–46 mm | Máy tiện nhiều trục chính và cam lớn hơn | Tròn, lục giác, vuông, theo yêu cầu |
| Ống kẹp bạc dẫn hướng kiểu Swiss | ~1–32 mm | Máy tiện Swiss đầu trượt | Tròn, lót cacbua |
| Ống kẹp kiểu C / ren ngoài | Thay đổi theo trục chính | Máy tiện cam và tháp pháo cũ | Tròn, lục giác, đặc biệt |
Hai lưu ý thực tế. Thứ nhất, "loại 15" và "loại 25" là nhãn họ, không phải kích thước phổ quát — hai máy từ các nhà sản xuất khác nhau có thể chia sẻ nhãn và khác nhau về góc côn hoặc chiều dài tổng thể. Thứ hai, cùng một máy có thể chấp nhận ống kẹp từ nhiều họ nhà cung cấp, vì vậy tài liệu chỉ định an toàn nhất là bản vẽ có kích thước của ống kẹp hiện có kèm ghi chú về trục chính.
Nếu bạn cũng làm việc với máy đầu trượt, bạc dẫn hướng và ống kẹp phải được coi là một cặp khớp; các nguyên tắc trong hướng dẫn chọn hệ thống ống kẹp của chúng tôi áp dụng trực tiếp.
Làm thế nào để chọn dạng lỗ và phạm vi kẹp?
Lỗ là nơi hầu hết các lỗi chỉ định xảy ra. Ba quy tắc bao quát phần lớn các trường hợp.
Cắt lỗ theo thanh, không phải theo chi tiết
Đối với công việc cam cấp phôi thanh, ống kẹp kẹp phôi thanh thô. Nếu bạn đang chạy thanh mài 12,00 mm, lỗ ống kẹp nên được định cỡ cho thanh 12,00 mm — không phải cho đường kính hoàn thiện 11,85 mm. Chỉ định kích thước hoàn thiện tạo ra ống kẹp không bao giờ kẹp đúng và làm xước thanh.
Định cỡ lỗ hơi lớn hơn đường kính danh nghĩa của thanh
Ống kẹp lò xo cần đóng vào thanh. Nếu lỗ bằng đúng đường kính thanh, ống kẹp không có hành trình đóng và lực kẹp sụp đổ. Điểm khởi đầu điển hình là lỗ lớn hơn đường kính danh nghĩa của thanh từ 0,02–0,05 mm đối với thanh mài, và rộng hơn đối với phôi cán nóng hoặc kéo có nhiều biến thiên đường kính hơn. Hướng dẫn phạm vi kẹp ống kẹp của chúng tôi đề cập chi tiết phép tính.
Khớp dạng lỗ với mặt cắt ngang của thanh
Thanh tròn là mặc định, nhưng máy cam thường chạy phôi lục giác, vuông, hoặc định hình. Ống kẹp lục giác được cắt đúng kích thước qua các mặt phẳng sẽ kẹp trên cả sáu mặt và phân độ thanh theo góc như một lợi ích phụ. Dạng vuông và lục giác phải được cắt với các góc được giảm nhẹ để ống kẹp tiếp xúc với các mặt phẳng, không phải các góc.
| Dạng thanh | Dạng lỗ | Kích thước chính cần chỉ định | Khe hở điển hình |
|---|---|---|---|
| Tròn, mài | Tròn | Đường kính lỗ | +0,02 đến +0,05 mm |
| Tròn, kéo | Tròn | Đường kính lỗ | +0,05 đến +0,10 mm |
| Lục giác | Lục giác | Kích thước qua các mặt phẳng | +0,02 đến +0,05 mm |
| Vuông | Vuông | Kích thước qua các mặt phẳng | +0,02 đến +0,05 mm |
| Định hình / có rãnh then | Đặc biệt | Bản vẽ biên dạng đầy đủ | Theo bản vẽ |
Đối với xưởng sản xuất hỗn hợp, ống kẹp có phạm vi kẹp rộng hơn một chút giúp giảm thời gian chuyển đổi. Sự đánh đổi giữa phạm vi và độ đồng tâm là chủ đề của độ chính xác ống kẹp so với năng suất.
Bạn nên ghi dung sai nào trên bản vẽ ống kẹp máy tiện cam?
Bản vẽ mơ hồ tạo ra ống kẹp vừa khít nhưng không hoạt động. Bộ dung sai sau đây là điểm khởi đầu khả thi cho ống kẹp máy tiện tự động và nhiều trục chính. Các giá trị là điển hình/tham khảo và nên được siết chặt hoặc nới lỏng dựa trên dung sai chi tiết.
| Đặc điểm | Dung sai điển hình | Tại sao quan trọng |
|---|---|---|
| Góc côn định vị | ±5 phút cung | Kiểm soát vị trí dọc trục và định tâm hướng tâm |
| TIR bề mặt côn | 0,01–0,02 mm | Chuyển trực tiếp thành độ đảo chi tiết |
| Đường kính lỗ | +0,02 / −0,00 mm | Đặt khe hở kẹp và cấp phôi thanh |
| Độ đồng tâm lỗ so với côn | 0,01 mm | Ngăn biến thiên độ dày thành |
| Chiều dài tổng thể | ±0,10 mm | Ảnh hưởng đến hành trình thanh kéo/đóng |
| Chiều rộng và số rãnh | Theo bản vẽ, ±0,05 mm | Quyết định độ cứng lò xo và lực kẹp |
| Độ cứng sau tôi | 58–62 HRC (điển hình) | Tuổi thọ mài mòn trên côn và lỗ |
Hai trong số này cần nhấn mạnh. Góc côn là kích thước có ảnh hưởng nhất: côn lệch vài phút cung sẽ định vị ở độ sâu sai, và ống kẹp sẽ kẹp yếu hoặc kẹt. Và độ cứng không phải là thông số phù phiếm — trên máy cam chạy hàng triệu chu kỳ, ống kẹp không tôi cứng hoặc tôi cứng không đủ sẽ loe miệng ở lỗ trong vòng vài tuần.
Vật liệu và xử lý nhiệt: nơi tuổi thọ được giành lấy
Ống kẹp máy tiện tự động hầu như luôn được làm từ thép lò xo hợp kim, sau đó tôi cứng và ram, rồi mài. Sự khác biệt giữa ống kẹp kéo dài sáu tháng và một cái kéo dài ba năm nằm ở ba điều:
1. Độ sạch và tính nhất quán của thép. Tạp chất và dải trong thanh thô tạo ra điểm yếu trở thành vết nứt tại chân rãnh.
2. Kiểm soát xử lý nhiệt. Tôi cứng đến phạm vi độ cứng được kiểm soát với ram thích hợp mang lại sự kết hợp giữa khả năng đàn hồi và khả năng chống mài mòn mà ứng dụng cần. Ram không đủ làm ống kẹp giòn; ram quá mức làm nó mềm và tuổi thọ ngắn.
3. Mài sau khi tôi cứng. Côn và lỗ phải được mài sau xử lý nhiệt, không phải trước. Bất kỳ ống kẹp nào được mài trước khi tôi cứng sẽ biến dạng trong quá trình tôi.
Đối với công việc cam chu kỳ cao, lỗ và côn được đánh bóng gương giúp giảm ma sát, cắt mài mòn, và cải thiện nhả. Đối với phôi thanh mài mòn hoặc tải kẹp nặng, loại tôi cứng với bề mặt côn cứng hơn một chút thường là sự đánh đổi tốt hơn. Thảo luận sự kết hợp cụ thể với nhà cung cấp của bạn thay vì chấp nhận một loại chung chung.
BQUQ sản xuất các ống kẹp này trên dây chuyền chuyên dụng trong một nhà máy duy nhất tại Dongguan, cùng với gia công CNC, dập kim loại, lò xo theo yêu cầu, và sản xuất tản nhiệt. Điều đó có nghĩa là các bước xử lý nhiệt và mài được kiểm soát nội bộ thay vì thuê ngoài, đó là điều làm cho khả năng CNC ±0,005 mm có ý nghĩa trên một chi tiết đã tôi cứng, có rãnh.
Làm thế nào để giữ một bộ nhiều trục chính khớp nhau?
Trên máy nhiều trục chính, mua sáu ống kẹp từ ba lô khác nhau là công thức để một trục chính sản xuất chi tiết ngoài dung sai.
- Đặt hàng như một bộ khớp. Chỉ định rằng tất cả ống kẹp trong bộ đến từ cùng lô nhiệt và được mài như một bộ.
- Ghi lại kích thước côn và lỗ thực tế. Bảng dữ liệu bộ với các giá trị đo thực tế cho phép bạn theo dõi mài mòn từng trục chính.
- Thay thế như một bộ. Nếu một ống kẹp mòn, những cái khác cũng gần hỏng. Thay từng cái một tạo ra sự không khớp vĩnh viễn.
- Bảo quản trên giá bảo vệ côn. Hư hỏng côn do bảo quản bất cẩn là nguyên nhân phổ biến của việc thay thế sớm. Xem ghi chú của chúng tôi về thực hành bảo quản và xử lý ống kẹp.
Đối với các xưởng cũng chạy mâm cặp điện trên cùng sàn, so sánh gá kẹp trong dải sản phẩm của chúng tôi cho mâm cặp điện và gá kẹp kiểu Swiss là một tham chiếu chéo hữu ích khi quyết định trục chính nào nhận phương pháp kẹp nào.
Câu hỏi thường gặp
H: Tôi có thể sử dụng ống kẹp ER tiêu chuẩn trên máy tiện cam không?
Đ: Nói chung là không. Ống kẹp ER được thiết kế để giữ dụng cụ với cơ cấu đóng bằng đai ốc và giao diện côn cụ thể. Máy tiện cam sử dụng ống kẹp lò xo được dẫn động bằng thanh kéo hoặc cam với côn và biên dạng ngoài riêng cho máy. Ống kẹp ER sẽ không định vị đúng hoặc cung cấp lực kẹp cần thiết, và cơ cấu đóng của máy sẽ không ăn khớp đúng.
H: Ống kẹp máy tiện tự động có phạm vi kẹp bao nhiêu?
Đ: Một ống kẹp lò xo điển hình kẹp trong khoảng biến thiên đường kính 0,1–0,3 mm, tùy thuộc vào hình học rãnh và độ dày thành. Phạm vi rộng hơn làm mất độ đồng tâm. Đối với thanh mài có kiểm soát đường kính chặt, chỉ định phạm vi hẹp để có TIR tốt nhất. Đối với phôi kéo hoặc cán nóng, chấp nhận phạm vi rộng hơn và xác minh độ đảo trên chi tiết.
H: Tôi có thể mong đợi độ đảo nào từ một ống kẹp máy tiện cam tốt?
Đ: Một ống kẹp được chế tạo tốt trên côn trục chính sạch, không hư hỏng thường giữ TIR 0,01–0,02 mm tại thanh. Đạt được điều đó đòi hỏi côn được mài, độ cứng đúng, và trục chính trong tình trạng tốt. Nếu độ đảo vượt quá 0,03 mm, kiểm tra côn xem có mài mòn hoặc mảnh vụn trước khi đổ lỗi cho ống kẹp.
H: Ống kẹp máy tiện tự động đã tôi cứng nên kéo dài bao lâu?
Đ: Trên máy cam chạy thanh đồng thau hoặc thép nhẹ thông thường, ống kẹp được tôi cứng và mài đúng cách thường kéo dài hàng trăm nghìn đến hàng triệu chu kỳ. Vật liệu mài mòn, lực kẹp quá mức, hoặc côn trục chính mòn làm giảm tuổi thọ đáng kể. Theo dõi mài mòn lỗ bằng đồng hồ đo nút và thay thế khi vượt quá ngân sách dung sai chi tiết của bạn.
H: Bạn có làm biên dạng lỗ theo yêu cầu cho máy tiện nhiều trục chính không?
Đ: Có. BQUQ sản xuất lỗ tròn, lục giác, vuông, rãnh, và biên dạng hoàn toàn theo yêu cầu theo bản vẽ, cộng với các bộ khớp từ một lô nhiệt duy nhất. Gửi mặt cắt ngang thanh, kích thước trục chính, và dung sai chi tiết, và chúng tôi trả lời báo giá trong vòng 12 giờ làm việc. MOQ linh hoạt được áp dụng, vì vậy các bộ thử nghiệm là thực tế.
Tài nguyên liên quan
- Về BQUQ và nhà máy Dongguan của chúng tôi: /about/
- Ống kẹp máy tiện tự động và dải ống kẹp lò xo: /auto-lathe-collets/
- Mâm cặp điện và gá kẹp kiểu Swiss: /power-chucks-swiss/
- Hệ thống giữ dụng cụ và mâm cặp ống kẹp: /tool-holder-collet-chucks/
- Xu hướng ngành trong sản xuất chính xác: /industry-dynamics/
- Bài viết kỹ thuật và hướng dẫn kỹ thuật: /bquq-blog/
- Câu hỏi thường gặp: /faq/
- Liên hệ đội ngũ kỹ thuật: /contact/
Được viết bởi Đội ngũ Kỹ thuật BQUQ. BQUQ (Dongguan) vận hành gia công CNC (±0,005 mm), dập kim loại, lò xo theo yêu cầu, và sản xuất tản nhiệt trong một nhà máy ISO9001. Nguồn trực tiếp từ Dongguan, Trung Quốc — báo giá trong 12 giờ: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


