
Đầu kẹp lò xo kẹp được một dải kích thước và định tâm chính xác; đầu kẹp đặc kẹp một kích thước với độ cứng tối đa. BQUQ gia công cả hai loại đạt cấp chính xác 0.005 mm, chứng nhận ISO9001.
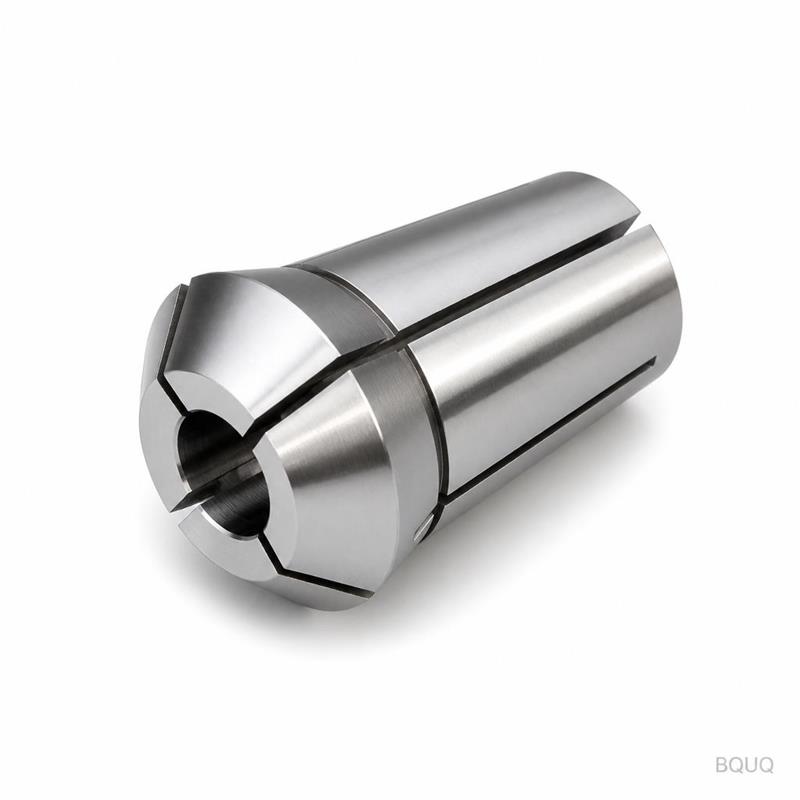
Đầu kẹp lò xo so với Đầu kẹp đặc: Phạm vi kẹp và Đánh đổi độ chính xác
Đầu kẹp lò xo là một ống kẹp có rãnh, đóng lại trên một dải kích thước phôi nhỏ và định tâm phôi cực tốt; đầu kẹp đặc không có rãnh, chỉ kẹp được đúng một kích thước, mang lại độ cứng vững tối đa nhưng không có sự linh hoạt nào. Chọn đầu kẹp lò xo khi bạn cần định tâm, thay đổi nhanh và chấp nhận sai lệch nhỏ của phôi; chọn đầu kẹp đặc khi công việc đòi hỏi độ cứng vững tuyệt đối và phôi không bao giờ thay đổi.
Hai thiết kế này nằm ở hai thái cực đối lập của cùng một quang phổ. Cả hai đều là thiết bị giữ phôi chính xác cho phôi tròn, lục giác hoặc định hình trên máy tiện và máy mài. Cả hai đều truyền mô-men xoắn trục chính qua toàn bộ bề mặt tiếp xúc hình vành khăn — đây là điều làm cho đầu kẹp tốt hơn mâm cặp hàm. Nhưng rãnh tạo nên sự linh hoạt cho đầu kẹp lò xo cũng chính là giới hạn của nó, và vòng kẹp liền mạch của đầu kẹp đặc mang lại độ cứng vững nhưng phải đánh đổi bằng khả năng thích ứng. Hiểu được sự đánh đổi này chính là toàn bộ vấn đề khi lựa chọn.
Điều gì tạo nên sự khác biệt
Đầu kẹp lò xo, còn được gọi là đầu kẹp rãnh chia, là một ống kẹp đã tôi cứng với các rãnh dọc được cắt một phần từ đầu kẹp. Khi được kéo vào đế côn, các ngón kẹp có rãnh uốn cong vào trong và kẹp chặt phôi. Khi nhả lực kéo, lực đàn hồi của các ngón kẹp sẽ mở đầu kẹp để nạp phôi hoặc tháo chi tiết.
Đầu kẹp đặc là một vòng kẹp đã tôi cứng trơn, được doa đúng kích thước phôi, hoàn toàn không có rãnh. Nó không thể đóng lại: phôi được lắp trượt hoặc lắp chặt bên trong, và việc kẹp chặt hoàn toàn là chức năng của độ cứng vững liền mạch của vòng kẹp và độ chính xác của lỗ doa. "Đặc" ở đây có nghĩa là bản thân bộ phận kẹp không có rãnh; mâm cặp phía sau vẫn cung cấp lực kẹp.
| Đặc tính | Đầu kẹp lò xo (rãnh chia) | Đầu kẹp đặc |
|---|---|---|
| Phạm vi kẹp theo đường kính | ~0.05–0.2 mm điển hình, phụ thuộc kích thước | Không có — chỉ một kích thước chính xác |
| Độ lặp lại định tâm | Rất cao (cấp micron điển hình) | Rất cao, giới hạn bởi độ khớp của lỗ doa |
| Độ cứng vững hướng kính | Giảm nhẹ do các rãnh | Tối đa, không có rãnh để biến dạng |
| Dung sai phôi yêu cầu | Trung bình; hấp thụ sai lệch nhỏ | Chặt chẽ; phôi phải khớp với lỗ doa |
| Để lại dấu trên phôi mềm | Rủi ro thấp nếu cạnh rãnh chính xác | Rủi ro thấp nhất |
| Ứng dụng điển hình | Máy tự động nạp phôi thanh, máy tiện Thụy Sĩ | Máy mài, gia công chính xác hàng loạt nhỏ, đầu kẹp chuẩn |
Coi phạm vi kẹp như một hướng dẫn điển hình, không phải là sự đảm bảo: nó phụ thuộc vào kích thước lỗ doa, số lượng rãnh và góc côn. Tuy nhiên, cơ chế là phổ quát — các rãnh phải biến dạng để đầu kẹp lò xo hoạt động, và sự biến dạng đó chính là toàn bộ nguồn gốc của dung sai kích thước của nó.
Phạm vi kẹp: Toàn bộ lợi thế của đầu kẹp lò xo
Đầu kẹp lò xo đóng lại trên bất cứ thứ gì bên trong nó, trong phạm vi hành trình mà các rãnh cho phép. Hành trình đó được thiết kế có chủ đích là nhỏ — vài phần trăm milimet trên lỗ doa nhỏ, nhiều hơn một chút trên lỗ doa lớn. Nhỏ là điểm mấu chốt: sự đóng kẹp nông giữ cho các ngón kẹp trong phạm vi đàn hồi để đầu kẹp có thể mở lại, và giữ cho hình dạng lỗ doa tròn dưới tải.
Phạm vi đó thực sự hữu ích trong sản xuất. Phôi thanh có dung sai, sai số độ thẳng và một chút giãn nở nhiệt; đầu kẹp lò xo hấp thụ những biến động này và vẫn định tâm phôi chính xác. Nó cũng cho phép người vận hành nạp phôi thanh giữa các chu kỳ và kẹp lại trên một đoạn mới của cùng một thanh phôi, đây là nhịp điệu hàng ngày của máy tiện tự động.
Cái giá của phạm vi kẹp là lực kẹp là một sự thỏa hiệp ở các điểm cực hạn. Ở cuối dải phạm vi, các ngón kẹp đóng nhiều hơn và lực kẹp trên mỗi ngón tăng không đều; ở đầu kia của dải, đầu kẹp hầu như không đóng lại trước khi dừng. Đối với một lỗ doa nhất định, phôi nên nằm gần giữa của dải kẹp. Đây là lý do tại sao các nhà sản xuất đầu kẹp công bố biểu đồ dung sai phôi thanh khuyến nghị cho từng lỗ doa — hãy ở trong dải kẹp và độ đảo sẽ duy trì ở mức thấp.
Độ chính xác: Nơi cả hai thiết kế đều thắng — và thua
Định tâm là điểm mạnh chung. Bởi vì lỗ doa được mài sau khi tôi cứng và lực kẹp bao quanh toàn bộ chu vi, cả hai loại đầu kẹp đều định tâm phôi tốt hơn nhiều so với mâm cặp hàm, nơi các hàm tập trung lực tại ba hoặc sáu điểm. Độ đảo hướng tâm tổng (TIR) tại đầu kẹp thường ở mức vài micron đối với đầu kẹp tốt và trục chính chính xác.
Sự khác biệt thể hiện dưới tải trọng. Đầu kẹp đặc không có ngón kẹp để biến dạng, do đó nó chống lại lực cắt hướng kính bằng toàn bộ tiết diện của vòng kẹp. Các rãnh của đầu kẹp lò xo tạo ra sự tuân thủ cục bộ; dưới các đường cắt gián đoạn nặng, các ngón kẹp có thể biến dạng đủ để cho phép phôi di chuyển một phần nhỏ của micron. Đối với các đường cắt tinh nhẹ, sự khác biệt là không thể thấy được. Đối với gia công thô, mài và tiện cứng, nó quyết định chất lượng bề mặt.
| Điều kiện gia công | Lựa chọn tốt hơn | Lý do |
|---|---|---|
| Sản xuất tự động nạp phôi thanh | Lò xo | Tự động nạp, nhả và kẹp lại |
| Sản xuất khối lượng lớn một kích thước, cắt nhẹ | Cả hai | Lò xo thêm sự tiện lợi mà không có nhược điểm |
| Mài trục nhỏ | Ưu tiên đặc | Không có biến dạng rãnh dưới áp lực đá mài |
| Gia công thô nặng phôi thanh | Ưu tiên đặc | Độ cứng vững tối đa cho mỗi lần kẹp |
| Thay đổi kích thước thường xuyên | Lò xo | Một họ thân kẹp, chỉ thay lỗ doa |
Mô hình là nhất quán: khi chi tiết đứng yên và đường cắt nặng, đầu kẹp đặc phát huy độ cứng vững của chúng; khi phôi di chuyển và chu kỳ lặp lại, đầu kẹp lò xo phát huy phạm vi của chúng. Lưu ý rằng trên máy tiện tự động, vòng kẹp đặc thường là bộ phận làm kín/nạp phôi hoặc đầu kẹp chuẩn, trong khi đầu kẹp lò xo thực hiện việc kẹp chặt thực tế — hai loại này bổ trợ cho nhau thường xuyên như khi chúng cạnh tranh.
Kéo lùi, Đẩy tới và Chiều dài cố định: Hiệu ứng ống kéo
Sự linh hoạt của đầu kẹp lò xo tương tác với cách nó được truyền động, đó là lý do tại sao chủ đề này luôn xuất hiện cùng với thiết kế ống kéo. Trong hệ thống kéo lùi, đầu kẹp được kéo vào côn, kéo theo phôi đang kẹp lùi lại một chút; trong hệ thống chiều dài cố định, đầu kẹp trượt trên một ống bọc để vị trí phôi không thay đổi khi kẹp. Nếu các chi tiết của bạn có sự thay đổi chiều dài giữa các chu kỳ, giải pháp thường là cơ cấu truyền động, không phải đầu kẹp — chúng tôi trình bày chi tiết cơ chế trong bài viết đầu kẹp chiều dài cố định so với đầu kẹp kéo lùi.
Đối với đầu kẹp đặc, câu hỏi này gần như biến mất: đầu kẹp đặc không thể được kéo để đóng lại vì nó không có rãnh, do đó nó được kẹp bởi một cơ cấu bên ngoài và vị trí phôi được xác định bởi độ khớp của lỗ doa. Đó là lý do tại sao đầu kẹp đặc chiếm ưu thế trong các đồ gá mài, nơi chi tiết phải ở một vị trí trục cố định trong mỗi chu kỳ.
Thông số độ đảo thực sự hứa hẹn điều gì
Cả hai loại đều được bán với cấp độ đảo hoặc độ đồng tâm, và con số này chỉ có ý nghĩa nếu bạn biết những gì đã được đo. Một đầu kẹp được dập "cấp 0.005 mm" thường có nghĩa là độ đồng tâm của lỗ doa so với côn lắp ghép, được đo trên đầu kẹp chuẩn, ở cấp đó. Nó không có nghĩa là chi tiết hoàn thiện của bạn sẽ có độ đảo 0.005 mm TIR — độ đảo đầu trục chính, bề mặt lắp ghép mâm cặp, lực ống kéo và độ thẳng của phôi thanh đều cộng thêm vào.
Sử dụng thông số đầu kẹp như một ngân sách cho thành phần, không phải là một lời hứa cho chi tiết hoàn thiện. Phân bổ một phần dung sai chi tiết của bạn cho đầu kẹp, một phần cho trục chính, và kiểm tra cụm lắp ráp trên máy bằng đồng hồ so. Nếu bạn cần hiểu rõ về các cấp độ đảo, bài viết cấp độ chính xác của đầu kẹp của chúng tôi giải thích từng cấp bao gồm những gì và cách kiểm tra.
Lựa chọn cho máy của bạn
Chọn loại đầu kẹp phù hợp với chu kỳ máy, không phải theo thói quen. Máy tiện tự động và máy tiện Thụy Sĩ được thiết kế xoay quanh đầu kẹp lò xo: chúng nạp phôi thanh, kẹp và nhả hàng nghìn lần mỗi ngày, và các biến thể chiều dài cố định giữ chiều dài chi tiết. Máy mài, thiết lập tiện cứng và đồ gá chuyên dụng được thiết kế xoay quanh đầu kẹp đặc: chi tiết được nạp một lần, đường cắt nặng, và độ cứng vững là tất cả.
Khi bạn mua, hãy nêu rõ họ máy, kích thước và hình dạng phôi, cấp dung sai của phôi, và cấp độ đảo mà chi tiết hoàn thiện yêu cầu. Đối với đầu kẹp lò xo, hãy nêu rõ họ loại (36, 46, 52, 60, 630, 643) và kiểu truyền động để côn và ren khớp với ống kéo. BQUQ gia công cả đầu kẹp lò xo và thiết kế đầu kẹp đặc từ hợp kim đã tôi cứng và thép lò xo, với lỗ doa được mài đạt cấp 0.005 mm trên cùng dây chuyền CNC dưới sự kiểm soát ISO9001 — xem dòng đầu kẹp máy tiện tự động hoặc mâm cặp đầu kẹp Thụy Sĩ và 2J mà chúng được lắp vào, và gửi chi tiết máy để nhận báo giá trong vòng 12 giờ làm việc.
Các câu hỏi thường gặp
Hỏi: Đầu kẹp đặc có thể kẹp nhiều hơn một kích thước phôi không?
Đáp: Không. Vì không có rãnh nên nó không thể đóng lại, do đó lỗ doa phải khớp với phôi. Nếu phôi thanh biến động vượt quá vài micron, hãy sử dụng đầu kẹp lò xo có phạm vi kẹp đủ hoặc mài phôi đến cấp dung sai chặt hơn.
Hỏi: Tại sao đầu kẹp lò xo có độ định tâm tốt hơn mâm cặp hàm?
Đáp: Lỗ doa bao quanh toàn bộ chu vi và được mài đồng tâm với côn lắp ghép, do đó lực kẹp được phân bố đều. Mâm cặp hàm tập trung lực tại các hàm và thêm độ biến dạng đòn bẩy, làm tăng độ đảo trên các đường kính nhỏ.
Hỏi: Khi nào phạm vi kẹp của đầu kẹp lò xo gây ra vấn đề?
Đáp: Khi phôi nằm ở các điểm cực hạn của dải kẹp: phôi quá cỡ buộc một rãnh mở không đều, phôi dưới cỡ để các ngón kẹp ở điểm dừng mà không có lực kẹp thực sự. Giữ dung sai phôi trong phạm vi khuyến nghị của nhà sản xuất.
Hỏi: Đầu kẹp đặc có chính xác hơn đầu kẹp lò xo không?
Đáp: Về lỗ doa, cả hai đều có thể được mài đến cùng cấp. Đầu kẹp đặc khác biệt ở độ cứng vững: không có rãnh nghĩa là không có biến dạng dưới tải, do đó chúng giữ độ chính xác tốt hơn trong các đường cắt nặng và mài, nơi đầu kẹp lò xo có thể bị biến dạng.
Hỏi: Loại nào rẻ hơn để bảo trì?
Đáp: Đầu kẹp lò xo là bộ phận mài mòn cao hơn vì chúng biến dạng liên tục; kiểm tra các rãnh xem có vết nứt và lỗ doa xem có mòn không. Đầu kẹp đặc bền cho đến khi lỗ doa mòn hoặc độ khớp chi tiết bị lỏng. Chi phí thay thế tương tự nhau — cả hai đều là vật tư tiêu hao được mài chính xác.
Được biên soạn bởi Đội ngũ Kỹ thuật BQUQ. BQUQ là nhà máy nguồn được chứng nhận ISO9001 tại Dongguan, Trung Quốc, vận hành các dây chuyền gia công CNC, dập kim loại, lò xo tùy chỉnh, tản nhiệt và đầu kẹp dưới một mái nhà. Gửi bản vẽ đến sc@bquq.com hoặc WhatsApp +86 13713157787 để nhận báo giá trong vòng 12 giờ làm việc. www.bquq.com


