
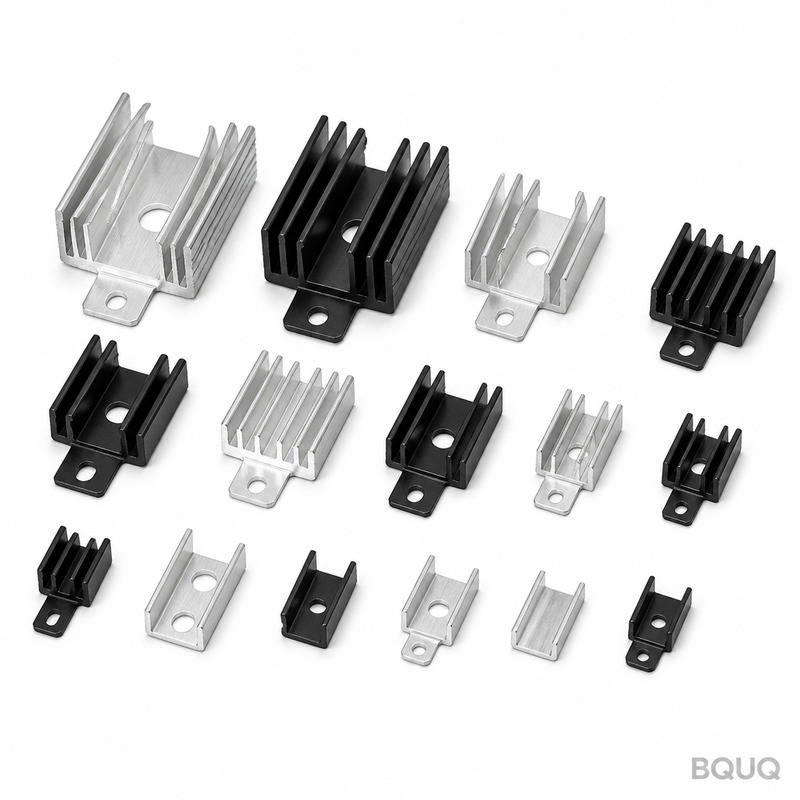
Áp lực gắn và đường liên kết TIM: Làm cho đúng
Trả lời ngắn gọn: Hướng tới áp suất đồng đều 10–50 psi (70–350 kPa) trên toàn bộ giao diện nhiệt, giúp nén hầu hết các miếng đệm và chất độn khe hở xuống đường liên kết 0,05–0,20 mm. Dưới khoảng 10 psi, bạn giữ không khí và để miếng đệm ở độ dày đầy đủ; trên khoảng 50 psi, bạn ép vật liệu quá mỏng đến mức thiếu hụt giao diện, và có nguy cơ làm cong tấm đế hoặc nứt chip. Mục tiêu chính xác đến từ bảng dữ liệu TIM, không phải từ thói quen. Áp suất cũng phải đồng đều — độ cong tấm đế 0,05 mm có thể cắt giảm một nửa tiếp xúc hiệu quả ngay cả khi tổng lực trông đúng trên giấy tờ.
Tại sao đường liên kết quan trọng hơn loại keo bạn chọn
Các kỹ sư dành hàng tuần để chọn giữa miếng đệm silicone, vật liệu chuyển pha và keo mỡ, sau đó siết tản nhiệt xuống bằng bất kỳ mô-men xoắn vít nào mà bản vẽ vỏ đã có. Điều đó là ngược lại. Điện trở nhiệt qua giao diện bị chi phối bởi hai yếu tố: độ dẫn nhiệt khối của TIM và độ dày cuối cùng sau khi lắp ráp.
Một chất độn khe hở silicone điển hình với độ dẫn nhiệt 3 W/m·K ở 0,20 mm cho điện trở khối khoảng 0,067 °C·cm²/W. Nén cùng vật liệu xuống 0,08 mm và điện trở khối giảm xuống khoảng 0,027 °C·cm²/W. Bạn vừa loại bỏ nhiều điện trở bằng cách siết một con vít hơn là nâng cấp lên vật liệu 6 W/m·K ở độ dày ban đầu. Đường liên kết là nâng cấp nhiệt rẻ nhất có sẵn — miễn là bạn kiểm soát nó.
Tuy nhiên, có một giới hạn dưới. Mọi giao diện cũng có điện trở tiếp xúc giữa TIM và hai bề mặt. Siết quá mạnh và bạn đẩy vật liệu ra khỏi vùng tiếp xúc hoàn toàn, do đó kim loại tiến gần kim loại qua các điểm cao cực nhỏ, và điện trở tiếp xúc tăng lên. Điểm tối ưu là nơi điện trở khối đã giảm nhưng vẫn còn độ phủ ướt hoàn toàn.
Ba chế độ nén
| Chế độ | Áp suất điển hình | Đường liên kết | Điều gì xảy ra | Kết quả |
|---|---|---|---|---|
| Nén dưới | < 10 psi | 0,25–0,50 mm | Miếng đệm gần như giữ nguyên độ dày tự do, còn lỗ khí | Điện trở cao, điểm nóng |
| Cửa sổ mục tiêu | 10–50 psi | 0,05–0,20 mm | Ướt hoàn toàn, độ dày ổn định | Điện trở thực tế thấp nhất |
| Nén quá mức | > 50 psi | < 0,04 mm | Vật liệu bị đùn ra, khoảng trống phủ, cong tấm đế | Điện trở tăng trở lại, rủi ro cơ học |
Những con số này là chỉ dẫn cho các sản phẩm miếng đệm và chất độn khe hở phổ biến. Luôn lấy đường cong nén từ bảng dữ liệu TIM cụ thể của bạn — một số chất độn khe hở mô-đun thấp được thiết kế cho 5 psi, và một số màng chuyển pha muốn 30–70 psi.
Làm thế nào để tôi tính lực gắn thực sự cần thiết?
Áp suất là lực chia cho diện tích, và diện tích quan trọng là dấu chân TIM, không phải toàn bộ tản nhiệt. Một miếng tiếp xúc 40 × 40 mm là 1600 mm², hoặc khoảng 2,48 in². Ở 25 psi, cần khoảng 62 lbf, hoặc khoảng 276 N.
| Thông số | Giá trị ví dụ | Ghi chú |
|---|---|---|
| Dấu chân tiếp xúc | 40 × 40 mm | Chỉ vùng phủ TIM |
| Áp suất mục tiêu | 25 psi (172 kPa) | Từ bảng dữ liệu TIM |
| Lực cần thiết | ~276 N (62 lbf) | Áp suất × diện tích |
| Vít | 4 × M3 | Tải chia sẻ giữa các vít |
| Lực mỗi vít | ~69 N | Giả sử chia đều |
| Mô-men xoắn M3 cho 69 N | ~0,25–0,35 N·m | Chỉ dẫn, phụ thuộc ma sát |
Hai lưu ý. Thứ nhất, vít không chia sẻ tải đều trừ khi mối nối cứng và trình tự đúng — vít đầu tiên bạn siết thường chịu nhiều hơn phần của nó. Thứ hai, vòng đệm lò xo, vít vai hoặc bộ giới hạn nén được ưu tiên hơn nhiều so với siết vít cứng, vì chúng giữ áp suất khi TIM giãn ra và khi lắp ráp chu kỳ nhiệt.
Trình tự siết không phải là tùy chọn
Siết theo mẫu chéo hoặc hình sao trong ít nhất hai giai đoạn: đầu tiên đến khoảng 50% mô-men xoắn cuối cùng, sau đó đến 100%. Trên tản nhiệt hình chữ nhật dài, làm từ trung tâm ra ngoài. Một trình tự một lần, theo chiều kim đồng hồ trên tấm đế IGBT 200 mm có thể để một góc ở 8 psi và góc đối diện ở 45 psi — cùng tổng lực, hiệu suất nhiệt giảm một nửa.
Tôi cần độ phẳng và độ nhám bề mặt nào trên tản nhiệt?
Áp suất chỉ tạo ra đường liên kết mỏng khi các bề mặt thực sự gần nhau. Nếu đế tản nhiệt bị lõm 0,10 mm, trung tâm giao diện có thể chịu 40 psi trong khi các cạnh gần như không có gì, và TIM vẫn dày ở chu vi.
Đối với hầu hết công việc làm mát điện tử, mục tiêu:
- Độ phẳng: 0,05 mm trên diện tích tiếp xúc cho miếng đệm và chất độn khe hở; 0,02–0,03 mm cho giao diện IGBT hoặc GPU công suất cao với đường liên kết mỏng.
- Độ nhám bề mặt: Ra 0,8–1,6 µm là mục tiêu thực tế. Bề mặt rất nhám cần nhiều TIM hơn để lấp đầy các rãnh; bề mặt đánh bóng gương thực sự có thể hoạt động kém hơn với keo mỡ vì chúng giữ ít vật liệu hơn và làm thiếu hụt giao diện.
- Dấu gia công: mịn, nhất quán, không định hướng. Dấu dao sâu tạo đường rò cho keo mỡ độ nhớt thấp.
Đây là nơi lộ trình sản xuất quan trọng. Các cấu hình đùn kinh tế và nhất quán dọc theo chiều dài của chúng, nhưng chỉ đùn hiếm khi giữ độ phẳng chặt trên đế rộng — thường cần một lượt gia công. Đế gia công CNC hoàn toàn cho bạn kiểm soát độ phẳng và độ hoàn thiện trực tiếp, với chi phí đơn vị cao hơn. Nhiều dự án sử dụng thân đùn với mặt gắn gia công, đây là sự thỏa hiệp chi phí-hiệu suất tốt. Bạn có thể xem phạm vi tùy chọn trên trang tản nhiệt của chúng tôi.
Loại TIM có thay đổi mục tiêu áp suất không?
Có, đáng kể. Hành vi nén của vật liệu là thuộc tính của vật liệu.
| Loại TIM | Đường liên kết điển hình | Áp suất gắn điển hình | Ghi chú |
|---|---|---|---|
| Keo mỡ nhiệt | 0,02–0,08 mm | 10–30 psi | Mô-đun thấp, bơm ra dưới chu kỳ |
| Màng chuyển pha | 0,03–0,10 mm | 20–50 psi | Mỏng đi ở nhiệt độ hoạt động |
| Miếng đệm chất độn khe hở mềm | 0,10–0,50 mm | 5–20 psi | Mô-đun rất thấp, chịu được khe hở |
| Miếng đệm silicone tiêu chuẩn | 0,10–0,25 mm | 20–50 psi | Phổ biến nhất, được đặc trưng tốt |
| Keo dính nhiệt đã đóng rắn | 0,05–0,15 mm | Áp suất tiếp xúc trong quá trình đóng rắn | Liên kết thay thế ốc vít |
Keo mỡ cần ít áp suất hơn vì nó chảy dễ dàng, nhưng nó cũng di chuyển. Miếng đệm cần nhiều áp suất hơn để ướt, nhưng chúng giữ nguyên vị trí. Keo dính là trường hợp đặc biệt: bạn chỉ áp dụng áp suất trong quá trình đóng rắn, và đường liên kết sau đó bị khóa. Điều đó được đề cập sâu hơn trong bài viết của chúng tôi về lựa chọn giao diện nhiệt.
Làm thế nào để tôi xác minh đường liên kết sau khi lắp ráp?
Bạn không thể nhìn thấy giao diện, vì vậy hãy xác minh gián tiếp. Ba phương pháp thực tế:
1. Đo nhiệt. Chạy tải công suất đã biết và đo chênh lệch từ vỏ đến tản nhiệt. So sánh với điện trở dự đoán của bạn. Chênh lệch cao hơn dự đoán thường có nghĩa là tiếp xúc kém, không phải tản nhiệt kém.
2. Kiểm tra tháo gỡ. Tháo rời một mẫu và xem dấu TIM. Độ phủ đầy đủ, đồng đều với một chút đùn ra ở chu vi là đúng. Độ phủ loang lổ có nghĩa là áp suất thấp hoặc đế cong. Đùn ra nhiều với kim loại trần hiển thị có nghĩa là nén quá mức.
3. Phim áp suất hoặc miếng chêm. Phim nhạy áp suất giữa các bề mặt hiển thị phân bố áp suất trực tiếp. Một miếng chêm 0,05 mm trượt ra dễ dàng đánh dấu vùng áp suất thấp.
Xây dựng một bộ mẫu nhỏ ở 15, 30 và 45 psi, đo từng cái và vẽ kết quả. Hầu hết các thiết kế cho thấy mức tối thiểu rõ ràng ở đâu đó trong khoảng giữa. Đường cong đó có giá trị hơn bất kỳ quy tắc ngón tay nào.
Tính toán toàn bộ đường dẫn nhiệt
Giao diện là một điện trở trong chuỗi. Nếu bản thân tản nhiệt bị thiếu kích thước, không có lượng áp suất gắn nào cứu được thiết kế. Nó giúp mô hình hóa toàn bộ đường dẫn — điện trở lan tỏa, dẫn truyền đế, đối lưu cánh — trước khi bạn điều chỉnh giao diện. Hướng dẫn của chúng tôi về mạng điện trở nhiệt cho thấy cách chia chuỗi đó thành các phần có thể đo lường. Đối với các mô-đun lớn hơn, độ phẳng tấm đế và kiến trúc gắn xứng đáng được xử lý riêng, như được đề cập trong ghi chú tấm đế mô-đun IGBT của chúng tôi.
Những sai lầm phổ biến âm thầm phá hỏng đường liên kết
- Chỉ định mô-men xoắn thay vì áp suất. Mô-men xoắn là đại diện. Ma sát ren thay đổi theo lớp mạ và bôi trơn, vì vậy cùng mô-men xoắn có thể cho lực khác nhau 20% giữa hai lô.
- Bỏ qua chu kỳ nhiệt. Miếng đệm giãn ra, keo mỡ bơm ra, và sự giãn nở khác biệt giữa nhôm và đồng thay đổi khe hở. Gắn tải lò xo giữ áp suất tốt hơn nhiều so với siết vít cứng.
- Trộn độ dày TIM và mục tiêu áp suất. Một miếng đệm được đánh giá cho 10 psi sẽ không đạt hiệu suất định mức ở 40 psi.
- Bắt vít qua đế không được hỗ trợ. Đế mỏng bị lệch giữa các vít. Thêm gân tăng cứng hoặc trụ gắn dày hơn.
- Quên phía linh kiện. Chip, nắp hoặc tấm đế gói cũng là một phần của chồng. Độ phẳng và độ cứng của nó đặt giới hạn trên cho mức độ đồng đều áp suất của bạn.
Nơi dung sai sản xuất xuất hiện trong bức tranh
Hai tản nhiệt giống hệt nhau từ hai nhà cung cấp có thể hoạt động khác nhau trong cùng một lắp ráp nếu độ phẳng hoặc độ hoàn thiện đế của chúng khác nhau. Đó là lý do tại sao bản vẽ nên chỉ định độ phẳng trên diện tích tiếp xúc, độ nhám bề mặt và datum được sử dụng để đo — không chỉ kích thước tổng thể.
Tại BQUQ, đế gia công CNC giữ ±0,005 mm trên các tính năng quan trọng và có thể được chỉ định đến độ phẳng 0,02–0,05 mm trên mặt gắn. Cấu hình đùn cho chi phí đơn vị thấp hơn cho hình học dài, đơn giản, và chúng tôi gia công giao diện nơi ngân sách nhiệt yêu cầu. Bốn dây chuyền sản xuất trong một nhà máy ở Dongguan bao gồm gia công, dập, lò xo và lắp ráp tản nhiệt, vì vậy phần cứng gắn và tản nhiệt có thể được đánh giá cùng nhau thay vì riêng lẻ. Xem xét các tùy chọn gia công trên trang tản nhiệt gia công CNC của chúng tôi và các tùy chọn cấu hình trên trang tản nhiệt đùn của chúng tôi.
Gửi bản vẽ và áp suất mục tiêu và chúng tôi sẽ báo giá trong 12 giờ làm việc, với MOQ linh hoạt cho nguyên mẫu và lô thí điểm.
Câu hỏi thường gặp
H: Áp suất gắn tốt cho miếng đệm nhiệt là gì?
Đ: Hầu hết miếng đệm silicone tiêu chuẩn hoạt động tốt nhất từ 20 đến 50 psi, nơi chúng nén xuống khoảng 0,10–0,20 mm. Chất độn khe hở mềm được thiết kế cho áp suất thấp hơn, thường 5–20 psi. Luôn đọc đường cong nén trên bảng dữ liệu TIM cụ thể, vì mô-đun thay đổi rộng rãi giữa các sản phẩm và tối ưu là đặc thù vật liệu.
H: Áp suất gắn quá nhiều có thể làm mát kém hơn không?
Đ: Có. Vượt quá khoảng 50 psi, nhiều vật liệu bị ép ra khỏi vùng tiếp xúc, để lại tiếp xúc kim loại trần ở các điểm cao và khoảng trống phủ. Điện trở khối ngừng giảm và điện trở tiếp xúc tăng. Lực quá mức cũng làm cong tấm đế mỏng và có thể gây căng thẳng cơ học cho linh kiện, vì vậy nhiều áp suất hơn không tự động tốt hơn.
H: Làm thế nào để chuyển đổi mô-men xoắn vít thành áp suất gắn?
Đ: Ước tính lực mỗi vít từ mô-men xoắn bằng hệ số ma sát ren, sau đó chia tổng lực cho diện tích dấu chân TIM. Trong thực tế, độ không chắc chắn của ma sát làm cho điều này gần đúng. Phim nhạy áp suất hoặc cảm biến tải trên một lắp ráp mẫu cho số liệu đáng tin cậy hơn nhiều, và vòng đệm lò xo giúp giữ áp suất đó theo thời gian.
H: Độ phẳng tản nhiệt có thực sự ảnh hưởng đến hiệu suất nhiệt không?
Đ: Có, và thường nhiều hơn lựa chọn vật liệu. Một đế cong 0,10 mm có thể để giao diện ở 40 psi ở trung tâm và gần như không ở các cạnh, vì vậy TIM vẫn dày ở nơi bạn cần mỏng. Chỉ định độ phẳng 0,05 mm cho miếng đệm và 0,02–0,03 mm cho giao diện công suất cao là điểm khởi đầu thực tế.
H: Tôi có nên sử dụng keo dính nhiệt thay vì gắn cơ học không?
Đ: Sử dụng keo dính khi mối nối nhỏ, độ rung cao hoặc ốc vít không thực tế. Keo dính loại bỏ vấn đề giữ áp suất nhưng làm cho việc làm lại khó khăn và đặt đường liên kết vĩnh viễn ở bất kỳ áp suất nào bạn áp dụng trong quá trình đóng rắn. Đối với các lắp ráp công suất cao có thể bảo trì, gắn cơ học với áp suất được kiểm soát thường là lựa chọn tốt hơn.
Tài nguyên liên quan
- Về BQUQ và thiết lập sản xuất tại Dongguan của chúng tôi: /about/
- Phạm vi sản phẩm tản nhiệt, bao gồm các tùy chọn đùn và gia công: /heat-sinks/
- Xu hướng ngành trong quản lý nhiệt điện tử: /industry-dynamics/
- Bài viết kỹ thuật về thiết kế và sản xuất tản nhiệt: /bquq-blog/
- Câu hỏi thường gặp về tìm nguồn cung ứng và dung sai: /faq/
- Nghiên cứu điển hình từ nguyên mẫu đến sản xuất hàng loạt: /case/
- Liên hệ đội ngũ kỹ thuật để nhận báo giá trong 12 giờ: /contact/
Được viết bởi Đội ngũ Kỹ thuật BQUQ. BQUQ (Dongguan) vận hành gia công CNC (±0,005 mm), dập kim loại, lò xo tùy chỉnh và sản xuất tản nhiệt trong một nhà máy ISO9001. Nguồn trực tiếp từ Dongguan, Trung Quốc — báo giá trong 12 giờ: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


