
Chi phí tản nhiệt bao gồm khuôn, ép đùn, gia công và hoàn thiện. Giải thích chi tiết cấu trúc chi phí và các mốc sản lượng. BQUQ (ISO9001, Dongguan) báo giá trong 12 giờ.
Điều Gì Quyết Định Chi Phí Tản Nhiệt: Khuôn, Ép Đùn, Gia Công và Hoàn Thiện
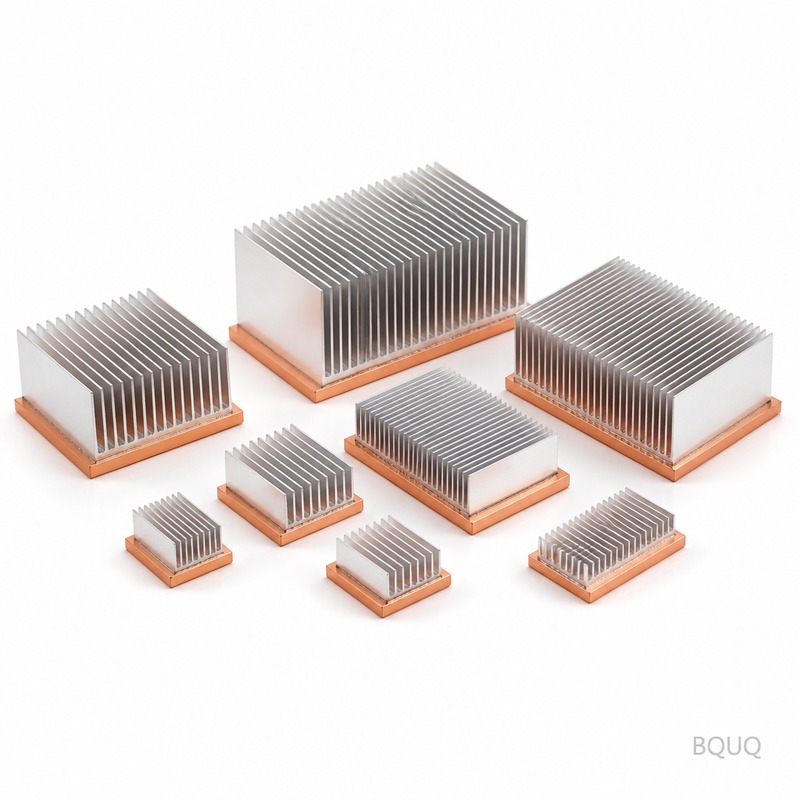
Chi phí tản nhiệt là sự kết hợp của bốn yếu tố: dụng cụ (khuôn hoặc không có khuôn), quá trình ép đùn hoặc vật liệu phôi, các nguyên công gia công biến thanh profile thô thành chi tiết hoàn chỉnh, và bề mặt hoàn thiện. Một tản nhiệt ép đùn cắt theo chiều dài đơn giản có thể có giá $1–5 khi sản xuất số lượng lớn; thêm khuôn tùy chỉnh, phay đế, khoan và anodizing đen, cùng một kích thước đó có thể lên tới $5–20 cho đến khi chi phí khuôn được khấu hao hết. Kỹ năng nằm ở việc biết lớp nào đang tiêu tốn ngân sách của bạn.
Tản nhiệt trông có vẻ đơn giản — một khối nhôm với các cánh tản nhiệt — vì vậy người mua thường ngạc nhiên về sự chênh lệch giá giữa hai bộ phận trông giống nhau. Sự chênh lệch này hầu như không bao giờ là điều kỳ diệu; nó là phép toán về số lượng khuôn mẫu và thời gian máy ẩn bên trong hình dạng. Hướng dẫn này phân tích chi phí theo từng lớp để bạn có thể thấy chính xác tiền đi vào đâu và đòn bẩy nào thực sự tác động đến nó.
Lớp 1: Dụng Cụ — Khuôn Ép Đùn hoặc Không Có Khuôn
Thanh profile ép đùn cần có khuôn ép đùn, và khuôn tốn tiền thật vì chúng là dụng cụ thép chính xác được cắt theo đúng mặt cắt ngang của bạn. Một khuôn ép đùn profile tản nhiệt điển hình có giá khoảng $900–2.500 tùy thuộc vào độ phức tạp, với bộ khuôn "kéo/nắn thẳng" thứ hai và chi phí chạy thử mẫu tăng thêm một chút trong đơn hàng đầu tiên. Khuôn là chi phí cố định được phân bổ trên mỗi mét bạn ép đùn, làm cho phần chi phí trên mỗi chi tiết trở thành một trò chơi thuần túy về số lượng.
| Phương án chế tạo | Chi phí dụng cụ (điển hình) | Khi nào phù hợp |
|---|---|---|
| Ép đùn, sử dụng profile có sẵn | Không (khuôn đã có) | Mọi số lượng; chi phí mỗi chi tiết thấp nhất |
| Ép đùn, khuôn tùy chỉnh mới | $900–2.500 | ~500+ m/năm hoặc chương trình kéo dài nhiều năm |
| Gia công CNC từ phôi đặc | Không (chỉ lập trình) | Chế tạo mẫu và chạy ngắn, đế phức tạp |
| Cánh dập/gấp | Khuôn $2.000–8.000+ | 50.000–100.000+ chiếc/năm |
| Cánh liên kết/bào mỏng | Đồ gá + dụng cụ liên kết | Hiệu suất cao, số lượng trung bình |
Kết luận: khuôn là một canh bạc về số lượng. Nếu chương trình chỉ có tổng cộng 200 chiếc, một khuôn $1.500 sẽ thêm $7,50 cho mỗi chi tiết trước khi cắt bất kỳ kim loại nào — gần như luôn tệ hơn so với gia công từ phôi đặc. Nếu chương trình sản xuất 50.000 chiếc mỗi năm, cùng một khuôn đó chỉ tốn $0,03 cho mỗi chi tiết và gần như miễn phí. Không bao giờ so sánh báo giá ép đùn với báo giá gia công mà không chia chi phí khuôn cho số lượng thực tế của bạn.
Lớp 2: Vật Liệu và Ép Đùn
Bản thân quá trình ép đùn được định giá theo mỗi kg nhôm cộng với phí vận hành phản ánh độ khó của profile. Một profile đối xứng đơn giản chạy nhanh; một profile có cánh mỏng, cao chạy chậm và làm giảm tuổi thọ khuôn. Hợp kim ít ảnh hưởng đến giá hơn mọi người nghĩ — 6063-T5 là hợp kim ép đùn nhiệt mặc định và có giá tương đương với 6061 ở hầu hết các nhà máy — nhưng độ khó của profile làm thay đổi giá một cách đáng kể. Sau khi ép đùn, profile được cắt theo chiều dài, và mọi nguyên công tiếp theo là nơi chi phí trên mỗi chi tiết thực sự tăng cao.
| Đặc điểm profile | Ảnh hưởng đến chi phí ép đùn | Ghi chú |
|---|---|---|
| Profile phẳng hoặc khối đơn giản | Mức cơ sở | Tốc độ máy ép nhanh nhất |
| Profile có cánh, bước ≥ 6 mm | +0–15% | Profile nhiệt tiêu chuẩn |
| Cánh dày đặc, bước < 4 mm | +15–40% | Máy ép chậm hơn, khuôn mòn nhiều hơn |
| Thành mỏng dưới ~1,5 mm | +20–50% | Khó điền đầy, kiểm soát kích thước kém |
| Không đối xứng hoặc lưỡi mỏng | +10–30% | Dòng chảy kim loại khó cân bằng hơn |
Kết luận: chi phí ép đùn đi theo độ khó của việc đẩy kim loại qua khuôn, và các profile có cánh dày đặc hoặc thành mỏng phải trả giá gấp đôi — một lần ở tốc độ máy ép và một lần ở chi phí bảo trì khuôn. Nếu cánh tản nhiệt của bạn cần bước nhỏ hơn ~4 mm, hãy hỏi xem yêu cầu về hiệu suất có thực sự cần thiết trước khi trả phí ép đùn cao hơn; câu trả lời thường là mở rộng cánh và thêm quạt.
Lớp 3: Gia Công — Nơi Tạo Ra Chi Phí Trên Mỗi Chi Tiết
Rất ít tản nhiệt được xuất xưởng dưới dạng thanh ép đùn trần. Hầu hết cần cắt theo chiều dài, phay đế để đảm bảo độ phẳng, khoan và tarô lỗ lắp ghép, và đôi khi là các hốc, bậc, hoặc vấu lắp ghép. Mỗi một nguyên công đó là thời gian máy, và thời gian máy là chi phí kiểm soát được lớn nhất trong cấu trúc chi phí. Cưa cắt theo chiều dài là nguyên công rẻ nhất và áp dụng cho mọi chi tiết; phay đế để đảm bảo độ phẳng mang một mức phí bổ sung từ thấp đến trung bình, cần thiết ở bất cứ nơi nào linh kiện công suất phụ thuộc vào tiếp xúc TIM tốt; khoan và tarô lỗ lắp ghép là một khoản chi phí từ thấp đến trung bình khác trong hầu hết các cụm lắp ráp. Các hốc, bậc và lỗ khoét để lắp linh kiện nằm trong phạm vi chi phí trung bình, và yêu cầu độ phẳng chặt chẽ như ≤ 0,1 mm trên 100 mm trên bề mặt IGBT hoặc module làm tăng thêm một khoản phí trung bình vì nó đòi hỏi một quy trình ổn định và kiểm tra thực tế. Gia công toàn bộ profile CNC từ phôi đặc nằm ở mức cao nhất của khung chi phí và chỉ xứng đáng với giá của nó trong các đợt chạy ngắn hoặc hình dạng phức tạp.
Kết luận: mỗi nguyên công thêm vào là một dòng trong báo giá, vì vậy thiết kế tản nhiệt rẻ nhất là thiết kế có ít đặc điểm sau ép đùn nhất. Kết hợp các nguyên công khi có thể — một bề mặt phay duy nhất vừa là bề mặt TIM vừa là chuẩn để khoan lỗ sẽ rẻ hơn hai đặc điểm được dung sai riêng biệt.
Lớp 4: Hoàn Thiện và Cấu Trúc Giá Cuối Cùng
Anodizing là phương pháp hoàn thiện tản nhiệt tiêu chuẩn, và đây cũng là nơi các yêu cầu về thẩm mỹ làm tăng chi phí. Anodizing trong suốt hoặc đen trên các thanh ép đùn thường thêm một khoản chi phí khiêm tốn trên mỗi chi tiết, tỷ lệ thuận với diện tích bề mặt; che chắn để anodizing chọn lọc, yêu cầu màu sắc chính xác, hoặc bề mặt thẩm mỹ loại A làm tăng chi phí xử lý và tỷ lệ phế phẩm không tương xứng với giá trị kỹ thuật của chúng. Về mặt nhiệt, anodizing đen thực sự giúp ích cho các thiết kế đối lưu tự nhiên, vì vậy lựa chọn hoàn thiện nên tuân theo phương thức làm mát, không phải theo bộ phận tiếp thị.
| Hoàn thiện hoặc chi phí thêm | Ghi chú chi phí điển hình | Giá trị kỹ thuật |
|---|---|---|
| Không (bề mặt nhà máy) | Miễn phí | Tốt khi có quạt gió cưỡng bức |
| Anodizing trong suốt | Chi phí thêm thấp | Bảo vệ chống ăn mòn, tiêu chuẩn |
| Anodizing đen | Chi phí thêm thấp–trung bình | Cải thiện thực sự trong đối lưu tự nhiên (bức xạ) |
| Che chắn để anodizing chọn lọc | Chi phí thêm trung bình | Chỉ cho các bề mặt lắp ghép dẫn điện |
| Bề mặt thẩm mỹ loại A | Chi phí thêm cao | Hiếm khi cần thiết trên tản nhiệt |
| Chromate/chuyển hóa | Chi phí thêm thấp | Đường dẫn tiếp đất điện, chống ăn mòn |
Kết luận: kết hợp bốn lớp thành một góc nhìn duy nhất và cấu trúc giá trở nên dễ hiểu. Dưới đây là cấu trúc chi phí tham khảo cho một tản nhiệt ép đùn cỡ trung bình ở các số lượng khác nhau — hãy coi các con số là khoảng giá, không phải báo giá, vì bản vẽ của bạn quyết định giá trị thực tế.
| Kịch bản (cỡ trung bình 100 × 100 mm) | 50 chiếc | 500 chiếc | 5.000 chiếc |
|---|---|---|---|
| Profile có sẵn, chỉ cưa cắt | $4–8 | $2–4 | $1–2,5 |
| Profile có sẵn + phay đế + khoan lỗ + anodizing đen | $8–18 | $4–8 | $2,5–5 |
| Khuôn tùy chỉnh mới + gia công + anodizing (khuôn đã khấu hao) | $20–40 | $6–12 | $3–6 |
| Gia công CNC từ phôi đặc, đế phức tạp | $15–40 | $8–18 | $5–12 |
Kết luận: số lượng làm giảm mọi lớp chi phí ngoại trừ vật liệu và thời gian máy. Khoản tiết kiệm lớn nhất trong hầu hết các chương trình không phải là mặc cả — mà là chọn phương án chế tạo phù hợp với sản lượng hàng năm thực tế, đây chính xác là cuộc trao đổi cần có với nhà máy trước khi cắt bất kỳ khuôn nào. Một nhà máy vận hành tản nhiệt ép đùn, tản nhiệt gia công CNC và tản nhiệt dập dưới cùng một mái nhà có thể định hướng quyết định đó mà không thổi phồng chi phí; hướng dẫn thiết kế ép đùn tản nhiệt của chúng tôi đề cập đến các giới hạn của profile giúp kiểm soát chi phí khuôn và giá ép đùn.
Câu Hỏi Thường Gặp
Hỏi: Chi phí cho một khuôn ép đùn tản nhiệt tùy chỉnh là bao nhiêu?
Đáp: Một khuôn ép đùn profile tản nhiệt điển hình có giá khoảng $900–2.500 tùy thuộc vào kích thước và độ phức tạp, với chi phí chạy thử mẫu và nắn thẳng tăng thêm cho đơn hàng đầu tiên. Khuôn là chi phí một lần trở nên không đáng kể khi sản lượng vượt qua vài nghìn mét profile.
Hỏi: Tại sao báo giá tản nhiệt số lượng nhỏ của tôi lại đắt như vậy?
Đáp: Vì chi phí cố định — khấu hao khuôn (nếu có), lập trình, thiết lập và kiểm tra chi tiết đầu tiên — được phân bổ cho ít chi tiết hơn, và các đợt ép đùn ngắn phải chịu mức phí tối thiểu. Ở 50 chiếc, gia công từ phôi đặc thường tốt hơn ép đùn; ở 5.000 chiếc, cùng một thiết kế có thể giảm xuống còn một phần ba đơn giá.
Hỏi: Anodizing đen có làm tăng chi phí tản nhiệt nhiều không?
Đáp: Anodizing đen chỉ thêm một khoản chi phí khiêm tốn trên mỗi chi tiết cho các thanh ép đùn tiêu chuẩn, mặc dù nó tỷ lệ thuận với diện tích bề mặt. Nó cũng thực sự cải thiện hiệu suất đối lưu tự nhiên thông qua bức xạ, vì vậy nó thường là phương pháp hoàn thiện đúng cho các thiết kế thụ động — và là nơi sai lầm để cắt giảm chi phí.
Hỏi: Cách rẻ nhất để chế tạo tản nhiệt là gì?
Đáp: Sử dụng profile ép đùn có sẵn, cắt theo chiều dài, không gia công thêm ngoài những gì cụm lắp ráp thực sự cần. Mỗi nguyên công thêm vào — phay đế, khoan, tarô, anodizing, đóng gói cho bề mặt thẩm mỹ — đều thêm một lớp chi phí với lý do kỹ thuật thực sự đằng sau nó.
Hỏi: Khi nào thì dập rẻ hơn ép đùn cho tản nhiệt?
Đáp: Thường là khi sản lượng trên khoảng 50.000–100.000 chiếc mỗi năm, khi chi phí khuôn dập kim loại tấm được khấu hao gần như về không và các cánh mỏng có thể được tạo hình từ cuộn thép. Dưới sản lượng đó, phương án ép đùn hoặc gia công CNC gần như luôn thắng về tổng chi phí.
Bài Viết Liên Quan
- cnc-machined-heat-sinks-guide — Thêm từ chuỗi bài kỹ thuật Quản lý Nhiệt của BQUQ.
- heat-sink-extrusion-design-guide — Thêm từ chuỗi bài kỹ thuật Quản lý Nhiệt của BQUQ.
- heat-sink-fin-design-guidelines — Thêm từ chuỗi bài kỹ thuật Quản lý Nhiệt của BQUQ.
Tài Nguyên Liên Quan
- Về BQUQ: nhà máy nguồn được chứng nhận ISO9001 tại Dongguan vận hành bốn dây chuyền sản xuất dưới một mái nhà.
- Tản nhiệt và các bộ phận nhiệt: các tùy chọn ép đùn, gia công CNC và dập từ dây chuyền nhiệt — tản nhiệt ép đùn, tản nhiệt gia công CNC, tản nhiệt dập.
- Xu hướng ngành: phân tích sản xuất, thị trường vật liệu và tìm nguồn cung ứng cho người mua.
- Bài viết kỹ thuật: hướng dẫn kỹ thuật và so sánh quy trình — còn nhiều bài viết khác như bài này.
- Trung tâm FAQ: câu trả lời nhanh về CNC, dập, lò xo và tản nhiệt.
- Nghiên cứu điển hình: các bộ phận thực tế và số liệu thực tế từ các dự án chúng tôi đã thiết kế và giao hàng.
- Liên hệ với chúng tôi: gửi bản vẽ của bạn và nhận báo giá trong vòng 12 giờ làm việc.
Được biên soạn bởi Đội ngũ Kỹ thuật BQUQ. BQUQ là nhà máy nguồn được chứng nhận ISO9001 tại Dongguan, Trung Quốc, vận hành các dây chuyền gia công CNC, dập kim loại, lò xo tùy chỉnh, tản nhiệt và collet dưới một mái nhà. Gửi bản vẽ đến sc@bquq.com hoặc WhatsApp +86 13713157787 để nhận báo giá trong vòng 12 giờ làm việc. www.bquq.com


