
Cân bằng đầu kẹp collet ở tốc độ cao: cấp ISO 1940-1 G6.3, G2.5 và G1, và cân bằng cụm lắp ráp hoàn chỉnh. BQUQ gia công đầu kẹp collet.
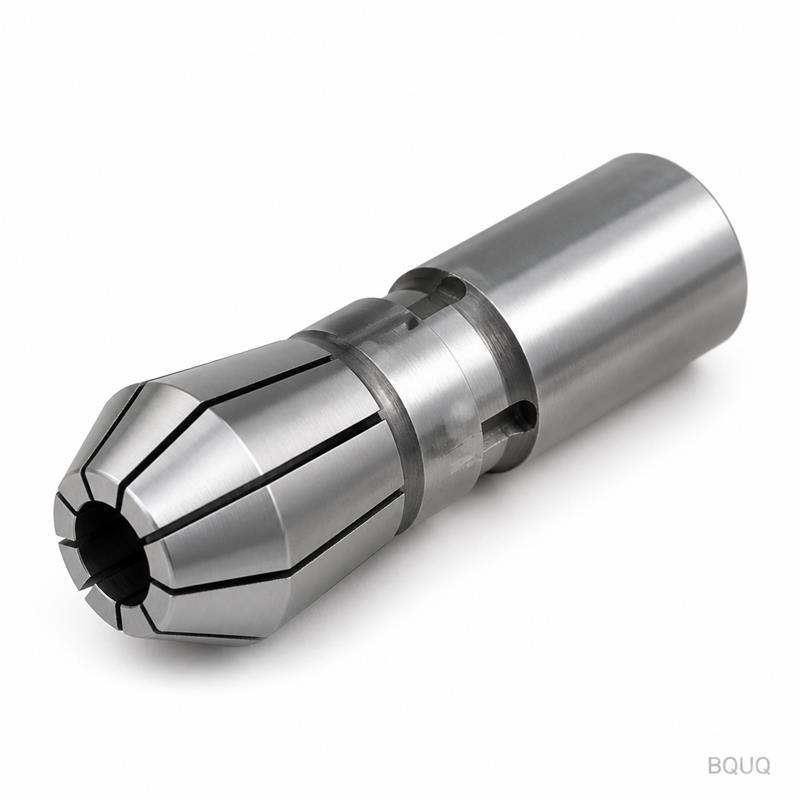
Đầu Kẹp Collet Cân Bằng cho Gia Công Tốc Độ Cao: G2.5 và Cao Hơn
Một đầu kẹp collet chạy êm ở 8.000 vòng/phút có thể làm máy rung lắc dữ dội ở 20.000 vòng/phút, bởi vì lực mất cân bằng tăng theo bình phương tốc độ. Các cấp cân bằng như G2.5, được định nghĩa bởi ISO 1940-1, cho bạn biết lượng mất cân bằng dư cho phép an toàn ở tốc độ tối đa của bạn — và cách duy nhất để đạt được chúng ở tốc độ cao là cân bằng cụm lắp ráp hoàn chỉnh: thân đầu kẹp, collet và đai ốc cùng nhau.
Độ đồng tâm và cân bằng là những đặc tính khác nhau. Một đầu kẹp có thể hoàn toàn đồng tâm — mọi bề mặt đều chính xác tuyệt đối so với trục — nhưng vẫn rung, bởi vì khối lượng xung quanh trục không được phân bố đều. Các rãnh collet, các mặt truyền động của đai ốc, các lỗ vít định vị: tất cả đều là sự bất đối xứng. Ở tốc độ thấp, bạn không bao giờ nhận thấy. Vượt qua khoảng 10.000 vòng/phút, bạn cảm nhận được điều đó qua bề mặt gia công, tuổi thọ dụng cụ và cuối cùng là ổ trục chính. Hướng dẫn này giải thích các cấp độ, vật lý và quy trình cân bằng.
Tại Sao Mất Cân Bằng Trở Nên Nguy Hiểm Ở Tốc Độ Cao
Một vật thể quay mất cân bằng tạo ra một lực quay bằng khối lượng mất cân bằng nhân với bán kính của nó nhân với bình phương vận tốc góc: F = m × r × ω². Tăng gấp đôi tốc độ sẽ tăng gấp bốn lần lực. Đó là lý do tại sao cùng một đầu kẹp hoàn toàn chấp nhận được ở 8.000 vòng/phút lại rung dữ dội ở 24.000 vòng/phút — tốc độ gấp ba lần, lực mất cân bằng gấp chín lần.
Một ví dụ cụ thể làm cho điều này trở nên rõ ràng. Lấy 1 g·mm mất cân bằng dư — một con số rất nhỏ, khoảng một gram vật liệu lệch trục một milimet. Ở 10.000 vòng/phút, nó tạo ra khoảng 1 N lực quay; ở 30.000 vòng/phút, cùng 1 g·mm đó tạo ra khoảng 10 N, dao động ở 500 Hz. Mười newton lực quay tại đầu kẹp dụng cụ là một vấn đề về bề mặt, một vấn đề về tuổi thọ dụng cụ và cuối cùng là một vấn đề về trục chính.
| Tốc độ (vòng/phút) | Lực từ mất cân bằng 1 g·mm (xấp xỉ) | Điều bạn nhận thấy |
|---|---|---|
| 5.000 | ~0,3 N | Rất ít |
| 10.000 | ~1 N | Dấu vết trên bề mặt khi dùng dụng cụ dài |
| 20.000 | ~4 N | Rung động, mài mòn dụng cụ tăng nhanh |
| 30.000 | ~10 N | Rung trục chính, nguy cơ hư hỏng ổ trục |
Giá trị xấp xỉ — lực chính xác phụ thuộc vào cả bán kính và tốc độ. Hình dạng của đường cong là bài học: các vấn đề mất cân bằng xuất hiện đột ngột khi tốc độ tăng lên, đó là lý do tại sao các trục chính tốc độ cao đi kèm với các yêu cầu cân bằng được tích hợp sẵn.
Các Con Số G: Ý Nghĩa Thực Sự Của G2.5
ISO 1940-1 định nghĩa các cấp chất lượng cân bằng bằng một số G theo sau là vận tốc tối đa cho phép của khối tâm rôto tính bằng milimét trên giây: G6.3, G2.5, G1, G0.4. Chỉ số G càng thấp, cân bằng càng chặt chẽ. Lượng mất cân bằng dư cho phép phụ thuộc vào cấp độ, khối lượng rôto và tốc độ vận hành, do đó yêu cầu G2.5 trên một đầu kẹp nặng ở 20.000 vòng/phút cho phép mất cân bằng tuyệt đối tính bằng g·mm lớn hơn G2.5 trên một đầu kẹp nhẹ ở cùng tốc độ — cấp độ tỷ lệ với rôto.
| Cấp cân bằng | Hướng dẫn ứng dụng điển hình | Dải tốc độ điển hình |
|---|---|---|
| G6.3 | Các bộ phận máy thông thường, đầu kẹp truyền thống | Lên đến ~10.000 vòng/phút |
| G2.5 | Dụng cụ tốc độ cao, đầu kẹp collet, động cơ | ~10.000–25.000 vòng/phút |
| G1 | Trục chính chính xác và dụng cụ của chúng | 25.000 vòng/phút và cao hơn |
| G0.4 | Trục chính siêu chính xác, dụng cụ đo lường | Tốc độ cao nhất |
Bảng này là hướng dẫn điển hình của ngành, không phải quy định — yêu cầu ứng dụng khác nhau tùy theo nhà sản xuất máy. Cách đọc thực tế: nếu trục chính của bạn chạy ở 20.000 vòng/phút, một đầu kẹp cân bằng G2.5 là yêu cầu khởi điểm thông thường, và G1 trở nên phù hợp cho các trục chính nhanh nhất và các phần nhô ra dài nhất của dụng cụ.
Cân Bằng Cái Gì: Cụm Lắp Ráp, Không Phải Các Bộ Phận Riêng Lẻ
Đây là sai lầm phá hỏng hầu hết các chương trình cân bằng: cân bằng đầu kẹp trần rồi sau đó thêm một đai ốc không cân bằng. Đai ốc là một phần đáng kể của khối lượng quay và vị trí góc của nó so với đầu kẹp quyết định kết quả. Collet cũng quan trọng — các rãnh của nó và bất kỳ sự bất đối xứng nào trong sản xuất đều đóng góp, và một collet khác trong cùng một đầu kẹp sẽ thay đổi sự cân bằng. Vì vậy, quy tắc rất đơn giản: cân bằng cụm lắp ráp hoàn chỉnh — thân đầu kẹp, collet, đai ốc — chính xác như khi nó sẽ vận hành, và đánh dấu vị trí của đai ốc và collet để cụm lắp ráp được lắp lại giống nhau mỗi lần.
| Bộ phận | Tại sao nó phải nằm trong quá trình cân bằng |
|---|---|
| Thân đầu kẹp | Khối lượng chính; có các rãnh, ren, các chi tiết truyền động |
| Đai ốc collet | Khối lượng quay lớn; vị trí góc của nó thay đổi sự cân bằng |
| Collet | Các rãnh và sự bất đối xứng đóng góp thêm phần riêng của chúng |
| Vít giữ | Nhỏ nhưng ở bán kính lớn trong một số thiết kế |
| Chuôi dụng cụ | Dụng cụ dài thêm khối lượng và phần nhô ra — cân bằng khi có thể |
Cân bằng được thực hiện trên máy cân bằng, máy này quay cụm lắp ráp và báo cáo độ lớn và góc mất cân bằng. Các hiệu chỉnh nhỏ được thực hiện bằng cách mài một điểm cân bằng, bằng vít định vị trong các lỗ ren, hoặc bằng cách điều chỉnh vòng cân bằng — phương pháp ít quan trọng hơn việc đo lường sau mỗi lần hiệu chỉnh. Cân bằng hai mặt phẳng xử lý các cụm dài; cân bằng một mặt phẳng là đủ cho các đầu kẹp ngắn, gọn.
Cân Bằng và Độ Đảo: Giữ Hai Thứ Riêng Biệt
Đừng sửa chữa các vấn đề cân bằng bằng cách tạo ra một vấn đề độ đảo trong cụm lắp ráp. Một đầu kẹp có thể được cân bằng với một bệ đỡ collet lệch tâm nếu khối lượng tình cờ được phân bố đều — và sau đó mọi dụng cụ chạy lệch tâm mặc dù rung động đã biến mất. Cân bằng ở trạng thái lắp ráp, nhưng kiểm tra độ đồng tâm bằng một thanh kiểm tra trong cùng một cụm lắp ráp: đồng hồ so ở mũi, sau đó ở một khoảng cách làm việc. Cả hai con số phải đạt yêu cầu, nếu không đầu kẹp chỉ đánh đổi một khuyết điểm này lấy một khuyết điểm khác. Nếu bạn thấy cả hai vấn đề cùng nhau, hướng dẫn bảo trì về các sự cố đầu kẹp collet bao gồm phần chẩn đoán.
Khi bạn mua dụng cụ tốc độ cao, hãy hỏi cấp cân bằng áp dụng cho cái gì. Một nhãn dán "G2.5" trên hộp không có ý nghĩa gì nếu collet và đai ốc không nằm trong phép đo. BQUQ gia công đầu kẹp collet cho dụng cụ và mâm cặp thủy lực kiểu Thụy Sĩ trên thiết bị CNC với khả năng gia công ±0.005 mm, do đó, hình dạng hình học mà việc cân bằng phụ thuộc vào — lỗ chính xác, bệ đỡ đồng tâm, các rãnh đều — được kiểm soát trước khi vấn đề lắp ráp thậm chí bắt đầu. Gửi tốc độ trục chính, kích thước đầu kẹp và yêu cầu cân bằng của bạn đến sc@bquq.com để nhận báo giá trong vòng 12 giờ làm việc.
Các Câu Hỏi Thường Gặp
Hỏi: Cấp cân bằng G2.5 nghĩa là gì?
Đáp: Đó là cấp chất lượng ISO 1940-1: khối tâm của rôto không được di chuyển nhanh hơn 2,5 mm/s. G thấp hơn có nghĩa là cân bằng chặt chẽ hơn. G2.5 là yêu cầu phổ biến cho các đầu kẹp dụng cụ chạy ở khoảng 10.000–25.000 vòng/phút.
Hỏi: Tôi có cần cân bằng đầu kẹp collet dưới 10.000 vòng/phút không?
Đáp: Thường là không. Lực mất cân bằng tăng theo bình phương tốc độ, và dưới khoảng 10.000 vòng/phút, lực từ sự bất đối xứng điển hình của đầu kẹp là đủ nhỏ để bỏ qua. Vượt qua ngưỡng đó, việc cân bằng trở thành một phần của quy trình.
Hỏi: Tại sao phải cân bằng đai ốc và collet cùng với đầu kẹp?
Đáp: Bởi vì đai ốc là một khối lượng quay lớn và collet tự nó có sự bất đối xứng riêng. Một đầu kẹp trần được cân bằng riêng lẻ sẽ mất cân bằng ngay khi bạn thêm các bộ phận. Hãy cân bằng chính xác cụm lắp ráp sẽ vận hành và giữ nó được lắp ráp theo cùng một cách.
Hỏi: Tôi có thể cân bằng một đầu kẹp bằng cách xoay vị trí collet không?
Đáp: Chỉ như một biện pháp tạm thời. Xoay collet hoặc đai ốc thay đổi pha của sự mất cân bằng của chúng và có thể giảm rung động tổng thể, nhưng nó không loại bỏ sự mất cân bằng — và nó có thể đánh đổi rung động lấy độ đảo. Việc hiệu chỉnh đúng cách loại bỏ khối lượng hoặc thêm các trọng lượng có thể điều chỉnh, sau đó bạn đo lại.
Hỏi: Làm sao tôi biết đầu kẹp của mình có cần cân bằng lại không?
Đáp: Cân bằng lại sau bất kỳ thay đổi nào — đai ốc mới, collet mới, mài lại, hoặc hư hỏng — và khi chất lượng rung động hoặc bề mặt suy giảm ở tốc độ cao. Nếu việc thay dụng cụ đột nhiên tạo ra rung động mà trước đó không có, hãy nghi ngờ sự cân bằng của cụm lắp ráp trước khi nghi ngờ dụng cụ.
Được biên soạn bởi Đội ngũ Kỹ thuật BQUQ. BQUQ là nhà máy nguồn được chứng nhận ISO9001 tại Đông Quản, Trung Quốc, vận hành các dây chuyền gia công CNC, dập kim loại, lò xo theo yêu cầu, tản nhiệt và collet dưới một mái nhà. Gửi bản vẽ đến sc@bquq.com hoặc WhatsApp +86 13713157787 để nhận báo giá trong vòng 12 giờ làm việc. www.bquq.com


