
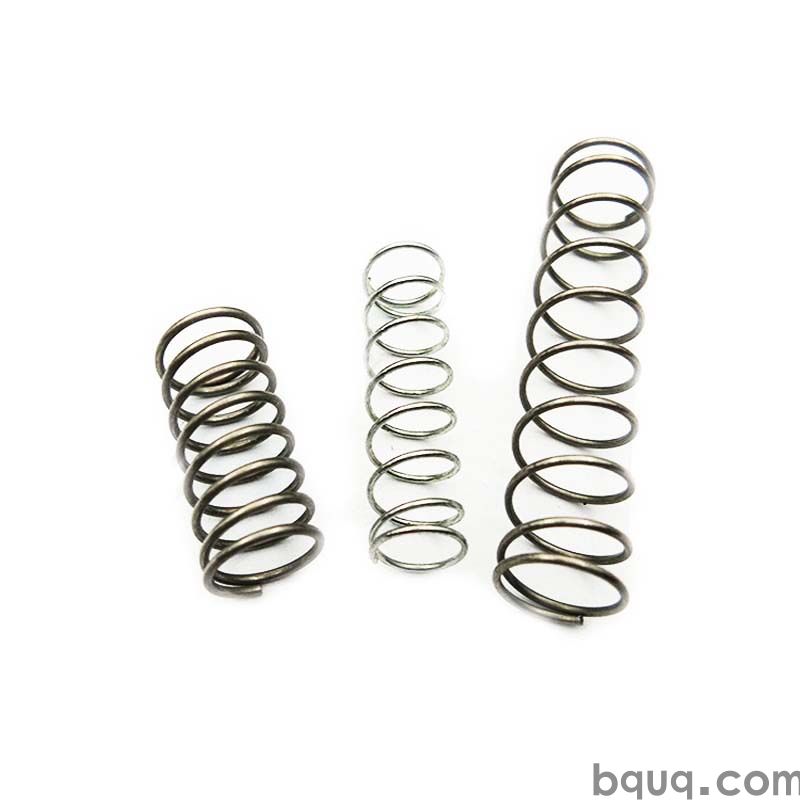
Độ sạch cho lò xo: Mảnh vụn, Dầu và Thụ động hóa
Trả lời ngắn gọn: Độ sạch của lò xo được kiểm soát bởi ba yếu tố — loại bỏ mảnh vụn sản xuất (mạt kim loại, bụi mài, ba via dập), loại bỏ hoặc chỉ định rõ ràng màng dầu, và chọn hóa chất thụ động hóa hoặc làm sạch phù hợp với hợp kim. Trên thực tế, một lò xo sạch là lò xo đã được tẩy dầu bằng siêu âm, tráng rửa bằng nước DI, sấy khô, và — đối với các mác thép không gỉ — được thụ động hóa trong axit citric hoặc nitric để phục hồi lớp oxit crôm. Tiêu chí nghiệm thu điển hình là không có hạt nhìn thấy dưới độ phóng đại 10x, không phát hiện dư lượng dầu khi thử găng trắng hoặc thử vỡ màng nước, và thử thụ động hóa theo ASTM A967. BQUQ thực hiện các bước này trong dây chuyền tại Dongguan và báo giá thông số độ sạch trong vòng 12 giờ làm việc.
Độ sạch nghe như vấn đề thẩm mỹ cho đến khi một lò xo trượt bài kiểm tra chức năng. Một mảnh vụn mài 20 µm kẹt giữa các vòng xoắn có thể làm xước thanh dẫn hướng. Dầu bôi trơn kéo dây còn sót lại có thể thoát khí bên trong một cơ cấu chấp hành kín và làm mờ cảm biến quang học. Một lò xo thép không gỉ được thụ động hóa không hoàn toàn có thể gỉ sét nhanh trong kho ẩm trước khi đến dây chuyền lắp ráp.
Đối với các kỹ sư tìm nguồn lò xo từ châu Á, độ sạch là một trong những đặc tính ít được chỉ định nhất và thường xuyên tranh chấp nhất. Bài viết này chia vấn đề thành ba thành phần thực sự — mảnh vụn, dầu và thụ động hóa — và giải thích cách viết một thông số kỹ thuật mà nhà máy lò xo thực sự có thể đáp ứng.
Thế nào là "sạch" đối với một lò xo?
Không có một tiêu chuẩn chung duy nhất, đó chính là lý do các tranh chấp về độ sạch xảy ra. "Sạch" có ý nghĩa khác nhau đối với một nhà lắp ráp thiết bị y tế, một nhà cung cấp hệ thống treo ô tô và một thương hiệu điện tử tiêu dùng.
Điều quan trọng là bạn chuyển yêu cầu chức năng của mình thành tiêu chí nghiệm thu có thể đo lường được. Ba nhóm thử nghiệm bao quát hầu hết các trường hợp:
| Phương pháp thử | Phát hiện gì | Tiêu chí nghiệm thu điển hình | Phù hợp nhất với |
|---|---|---|---|
| Kiểm tra bằng mắt ở 10x–30x | Hạt rời, ba via, gờ, vết bẩn | Không có mảnh vụn nhìn thấy > 50 µm; không đổi màu | Tất cả lò xo, mẫu đầu tiên và lấy mẫu |
| Lau bằng găng trắng / khăn trắng | Dầu, mỡ, chất chống dính còn sót | Không thấy vết chuyển trên khăn không xơ | Các cụm nhạy cảm với dầu |
| Thử vỡ màng nước | Màng kỵ nước trên kim loại | Màng nước liên tục trong 30 giây, không tạo giọt | Trước mạ, trước thụ động hóa, dán dính |
| Dư lượng theo trọng lượng (chiết dung môi) | Tổng nhiễm bẩn hữu cơ | Thường < 0,5 mg mỗi chi tiết (mang tính chỉ dẫn) | Hệ thống kín, quang học, chân không |
| Xác minh thụ động hóa ASTM A967 | Sắt tự do trên bề mặt thép không gỉ | Không có kết tủa đồng sunfat; hoặc theo phương pháp đã thống nhất | Lò xo thép không gỉ sau thụ động hóa |
Một thông số kỹ thuật thực tế nêu rõ phương pháp thử, kế hoạch lấy mẫu và ngưỡng chấp nhận/từ chối. "Lò xo phải sạch" không phải là thông số kỹ thuật; "không có hạt nhìn thấy trên 50 µm ở 10x, xác minh trên 5 chi tiết mỗi lô" mới là.
Mảnh vụn: từ đâu đến
Mảnh vụn lò xo hiếm khi chỉ từ một nguồn. Trong một dây chuyền cuộn và hoàn thiện điển hình, bạn có:
- Mạt kim loại từ cuộn, cắt và mài đầu. Bụi mài từ đầu lò xo nén là nguồn đóng góp lớn nhất.
- Dư lượng hạt mài từ phun bi hoặc hoàn thiện rung — bụi hạt thủy tinh hoặc gốm mịn bám vào giữa các vòng xoắn.
- Ba via và mảnh dập trên kẹp lò xo và các chi tiết dập phẳng.
- Mảnh vụn bao bì — sợi bìa cứng, vụn xốp và xơ túi bám vào trong quá trình phân loại.
Mảnh vụn là vấn đề cơ học, nên cần giải pháp cơ học: đánh bóng rung, phun áp lực cao và làm sạch siêu âm với tần số phù hợp. Nhiễm bẩn nặng hơn cần tần số thấp hơn (25–40 kHz) để có năng lượng xâm thực; dư lượng mịn dưới micron cần tần số cao hơn (80–120 kHz) để len vào các khe cuộn chặt.
Dầu: màng dầu bạn muốn hoặc không muốn
Gần như mọi lò xo rời máy cuộn đều có một ít dầu bôi trơn. Xà phòng kéo dây, dầu bôi trơn cuộn và dầu chống gỉ đều là bình thường. Câu hỏi là màng dầu đó là tài sản hay khuyết điểm.
| Tình trạng dầu | Ảnh hưởng đến lò xo | Khi nào chấp nhận được |
|---|---|---|
| Màng chống gỉ nhẹ (1–3 µm) | Làm chậm oxy hóa khi lưu kho và vận chuyển | Lò xo thép carbon, vận chuyển đường biển dài, cụm không dán dính |
| Dư lượng dầu bôi trơn kéo dây nặng | Giữ mảnh vụn, thoát khí, cản trở mạ và dán dính | Không bao giờ chấp nhận khi giao hàng |
| Chủ động không dầu (tẩy dầu + sấy khô) | Bề mặt sạch nhất, nhưng có nguy cơ gỉ nhanh trên thép carbon | Lò xo thép không gỉ, phòng sạch, chân không, y tế, quang học |
| Dầu bôi trơn dạng màng khô (MoS₂, PTFE) | Ma sát được kiểm soát, không thoát khí lỏng | Lò xo chu kỳ cao cần độ cứng ổn định |
Sai lầm của người mua là cho rằng "không dầu" luôn tốt hơn. Trên một lò xo thép carbon vận chuyển đường biển, không dầu nghĩa là gỉ. Trên một lò xo thép không gỉ dành cho phòng sạch, có dầu nghĩa là nhiễm bẩn. Hãy chỉ định rõ bạn cần loại nào và nêu lý do.
Thụ động hóa thực sự hoạt động thế nào trên lò xo thép không gỉ?
Thụ động hóa không phải là lớp phủ. Đó là quá trình làm sạch hóa học loại bỏ sắt tự do và nhiễm bẩn ngoại lai khỏi bề mặt thép không gỉ để lớp oxit crôm tự nhiên có thể tái tạo đồng đều.
Khi dây thép không gỉ được kéo, cuộn, cắt và mài, bề mặt bị bôi trét cơ học. Các hạt sắt nhúng từ dụng cụ và hạt mài nằm trên bề mặt. Những hạt đó là vị trí gỉ sét xuất hiện — không phải vì thép không gỉ hỏng, mà vì sắt lạ đang nằm trên đó.
Thụ động hóa hòa tan sắt tự do đó mà không ăn mòn hợp kim nền. Hai hóa chất chiếm ưu thế:
- Thụ động hóa bằng axit citric (thường theo các lựa chọn citric thay thế ASTM A967 Nitric 1–5) — an toàn hơn, dễ xử lý chất thải hơn, ngày càng được ưa chuộng và nói chung hiệu quả với thép không gỉ dòng 300.
- Thụ động hóa bằng axit nitric — truyền thống, mạnh, đã được thiết lập tốt cho dòng 400 và để loại bỏ nhiễm bẩn nặng hơn, nhưng cần xử lý và tráng rửa cẩn thận hơn.
Đối với các mác hóa già kết tủa như 17-7PH, thụ động hóa tương tác với điều kiện xử lý nhiệt và bất kỳ bước tẩy cáu nào, nên thứ tự rất quan trọng. Nếu bạn làm việc với các mác PH, ghi chú quy trình trong hướng dẫn về thép lò xo 17-7PH của chúng tôi đáng đọc cùng bài này.
Những gì thụ động hóa không khắc phục được
Thụ động hóa sẽ không loại bỏ:
- Cáu hàn hoặc oxit do nhiệt (cần tẩy axit hoặc loại bỏ cơ học trước)
- Sắt tạp nhúng từ hạt phun bị nhiễm bẩn
- Gỉ đã hình thành trong rỗ
- Màng dầu (bể thụ động hóa là dung dịch nước; dầu chặn phản ứng)
Đây là lý do thứ tự luôn là: tẩy dầu → tráng rửa → (tẩy cáu nếu cần) → thụ động hóa → tráng rửa → sấy khô. Bỏ qua bước tẩy dầu là nguyên nhân phổ biến nhất khiến một lô thụ động hóa thất bại.
Quy trình độ sạch trong sản xuất trông như thế nào?
Tại BQUQ, độ sạch của lò xo được xử lý như một quy trình trong dây chuyền thay vì một hoạt động thuê ngoài riêng biệt, giúp duy trì khả năng truy xuất nguồn gốc trên bốn dây chuyền sản xuất tại nhà máy Dongguan của chúng tôi.
Một quy trình điển hình cho lò xo nén thép không gỉ:
1. Cuộn và mài đầu — với hút bụi tại trạm mài.
2. Loại bỏ gờ / đánh bóng rung — loại bỏ gờ mài và mạt rời.
3. Tẩy dầu bằng siêu âm — hóa chất kiềm hoặc trung tính dạng nước, 40–60 °C, 5–15 phút tùy theo mật độ cuộn.
4. Tráng rửa DI theo tầng — hai hoặc ba giai đoạn, với giám sát độ dẫn điện ở lần tráng rửa cuối.
5. Thụ động hóa — citric hoặc nitric theo tiêu chuẩn đã thống nhất, với nồng độ và thời gian bể được ghi lại.
6. Tráng rửa DI và kiểm tra vỡ màng nước — xác nhận bề mặt ưa nước và không có màng.
7. Sấy khô — không khí nóng hoặc ly tâm, sau đó giữ trong lò ngắn để đuổi ẩm kẹt giữa các vòng xoắn.
8. Kiểm tra và đóng gói — đóng túi cấp phòng sạch hoặc bao bì VCI tùy theo điểm đến.
Đối với lò xo thép carbon, quy trình khác: tẩy dầu, tráng rửa, sấy khô, sau đó phủ một màng chống gỉ được kiểm soát thay vì thụ động hóa. Các quyết định mạ và phủ tương tác với tất cả những điều này — so sánh của chúng tôi về các lựa chọn mạ và sơn tĩnh điện cho lò xo đề cập cách chất lượng tiền xử lý quyết định độ bám dính.
Mật độ cuộn là biến số ẩn
Một lò xo cuộn chặt với chỉ số nhỏ (đường kính trung bình ÷ đường kính dây) thực sự khó làm sạch hơn lò xo cuộn hở. Dung dịch làm sạch phải thâm nhập vào các khe, và nước tráng rửa phải thoát ra ngoài.
Hệ quả thực tế:
- Lò xo có chỉ số chặt cần thời gian siêu âm lâu hơn và tần số cao hơn.
- Nước tráng rửa kẹt giữa các vòng xoắn gây gỉ nhanh trong quá trình sấy — ly tâm giúp ích.
- Các cuộn rất chặt có thể cần làm sạch hai lần với sấy khô trung gian.
Nếu thiết kế của bạn cho phép chỉ số lớn hơn một chút mà không ảnh hưởng đến độ cứng, bạn có thể đang mua cho mình một quy trình làm sạch vững chắc hơn nhiều. Đó là một đánh đổi thiết kế để sản xuất đáng nêu sớm.
Làm thế nào để viết một thông số độ sạch mà nhà máy có thể đáp ứng?
Điều hữu ích nhất bạn có thể làm là tách yêu cầu của mình thành ba dòng trên bản vẽ hoặc đơn đặt hàng:
| Dòng thông số | Ví dụ cách diễn đạt | Tại sao quan trọng |
|---|---|---|
| Mảnh vụn | "Không có hạt nhìn thấy > 50 µm ở độ phóng đại 10x; 5 chi tiết mỗi lô" | Cho QC một bài kiểm tra đạt/không đạt |
| Dầu / màng | "Không dầu. Thử vỡ màng nước trên 3 chi tiết mỗi lô, màng liên tục ≥ 30 giây" | Ngăn sự mơ hồ giữa "dầu nhẹ" và "không dầu" |
| Thụ động hóa | "Thụ động hóa theo ASTM A967, lựa chọn axit citric. Không có sắt tự do bằng thử đồng sunfat" | Gắn quy trình với một tiêu chuẩn được công nhận |
Thêm yêu cầu đóng gói nữa — một lò xo sạch trong túi bẩn là lò xo bẩn khi đến nơi. Chỉ định túi không xơ, VCI khi thích hợp và số lượng tối đa mỗi túi để các chi tiết không bị cọ xát lẫn nhau khi vận chuyển.
Độ sạch và hiệu suất cơ học có liên quan
Đáng nhớ rằng làm sạch không thuần túy là vấn đề bề mặt. Dầu bôi trơn còn sót lại thay đổi ma sát giữa các vòng xoắn, làm dịch chuyển độ cứng hiệu dụng của lò xo. Đó là một lý do chúng tôi khuyến nghị xác minh độ cứng sau khi hoàn thiện thay vì trước — các phương pháp trong hướng dẫn thử tải lò xo của chúng tôi áp dụng trực tiếp ở đây. Một lò xo thử nghiệm hoàn hảo ở trạng thái vừa cuộn có thể cho kết quả khác sau khi tẩy dầu và thụ động hóa, đặc biệt ở các chỉ số chặt.
Câu hỏi thường gặp
H: Thụ động hóa có làm thay đổi kích thước hoặc độ cứng của lò xo thép không gỉ không?
Đ: Không, không đáng kể. Thụ động hóa chỉ loại bỏ sắt tự do và nhiễm bẩn bề mặt ở quy mô angstrom đến micron; nó không loại bỏ vật liệu nền. Thay đổi kích thước thấp hơn nhiều so với dung sai gia công ±0,005 mm mà chúng tôi giữ trên các chi tiết CNC và thấp hơn nhiều so với dung sai lò xo thông thường. Nếu một lò xo đo khác sau thụ động hóa, nguyên nhân gần như luôn là xử lý hoặc thiết lập đo, không phải hóa chất.
H: Bạn có thể cung cấp lò xo không dầu mà không bị gỉ khi vận chuyển không?
Đ: Có, đối với các mác thép không gỉ — lò xo thép không gỉ 302, 304 và 316 thường được vận chuyển không dầu vì lớp oxit crôm thụ động tự cung cấp khả năng chống ăn mòn. Đối với lò xo thép carbon và chrome-silicon, vận chuyển không dầu có rủi ro cao trong hành trình đường biển dài. Trong những trường hợp đó, chúng tôi khuyến nghị một màng chống gỉ nhẹ được kiểm soát, bao bì VCI, hoặc cả hai, và chúng tôi sẽ ghi rõ trên phiếu đóng gói lựa chọn nào đã được áp dụng.
H: Sự khác biệt giữa làm sạch và thụ động hóa là gì?
Đ: Làm sạch loại bỏ mảnh vụn và màng hữu cơ — dầu, chất bôi trơn, bụi mài. Thụ động hóa là một bước hóa học cụ thể loại bỏ sắt tự do khỏi bề mặt thép không gỉ để lớp oxit crôm có thể tái tạo. Chúng tuần tự, không thể thay thế cho nhau. Thụ động hóa một chi tiết dính dầu làm lãng phí bể và trượt thử nghiệm, vì dầu chặn axit tiếp cận kim loại. Luôn tẩy dầu trước.
H: Làm thế nào để xác minh độ sạch khi kiểm tra đầu vào mà không có phòng thí nghiệm?
Đ: Ba kiểm tra thực tế bao quát hầu hết các trường hợp. Kiểm tra ở độ phóng đại 10x–30x dưới ánh sáng tốt để tìm hạt nhìn thấy. Lau một mẫu bằng khăn trắng không xơ để phát hiện dầu chuyển. Thực hiện thử vỡ màng nước — nhúng chi tiết vào nước DI và xem màng có liên tục khoảng 30 giây hay tạo giọt. Tạo giọt cho thấy màng kỵ nước. Đây là các kiểm tra thực địa mang tính chỉ dẫn; xác minh chính thức vẫn cần thử chiết dung môi hoặc thử theo tiêu chuẩn.
H: Bạn có cung cấp thông số độ sạch cho đơn hàng khối lượng thấp hoặc nguyên mẫu không?
Đ: Có. MOQ của chúng tôi linh hoạt, và yêu cầu độ sạch có thể được áp dụng cho số lượng nguyên mẫu và sản xuất ngắn vì các bước làm sạch và thụ động hóa chạy trong dây chuyền thay vì là quy trình lô khối lượng lớn riêng biệt. Mong đợi cùng quy trình, với xác minh dựa trên lấy mẫu thay vì thử toàn lô. Gửi thông số của bạn kèm RFQ và chúng tôi sẽ xác nhận tính khả thi và mọi tác động chi phí trong vòng 12 giờ làm việc.
Tài nguyên liên quan
- Về BQUQ và dấu ấn sản xuất tại Dongguan: /about/
- Năng lực lò xo nén, kéo và xoắn: /compression-springs/, /extension-custom-springs/, /torsion-springs/
- Xu hướng ngành trong tìm nguồn lò xo và hoàn thiện bề mặt: /industry-dynamics/
- Thêm bài viết kỹ thuật về thiết kế và sản xuất lò xo: /bquq-blog/
- Các câu hỏi tìm nguồn phổ biến được trả lời: /faq/
- Ví dụ dự án và nghiên cứu tình huống quy trình: /case/
- Gửi bản vẽ hoặc thông số độ sạch để báo giá trong 12 giờ: /contact/
Bài viết của Đội ngũ Kỹ thuật BQUQ. BQUQ (Dongguan) vận hành gia công CNC (±0,005 mm), dập kim loại, lò xo theo yêu cầu và sản xuất tản nhiệt trong một nhà máy ISO9001. Nguồn trực tiếp từ Dongguan, Trung Quốc — báo giá trong 12 giờ: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


