
Collet Swiss kẹp phôi, collet ER kẹp dụng cụ cắt: phạm vi kẹp, độ chính xác và lý do trộn lẫn thất bại. BQUQ sản xuất cả hai dòng.
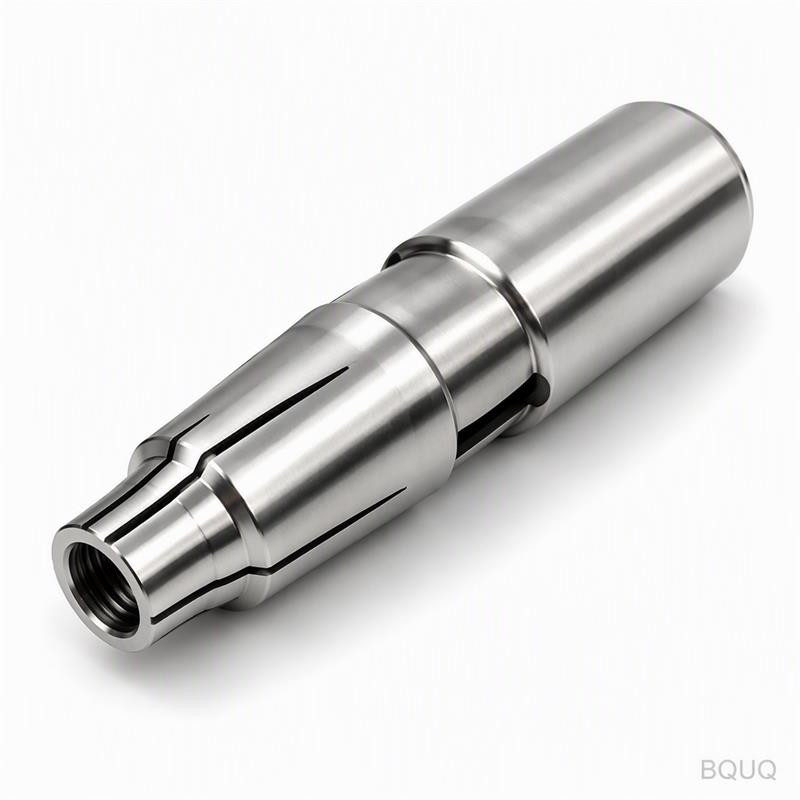
Collet Swiss vs Collet ER: Kẹp Phôi vs Kẹp Dụng Cụ — Đừng Nhầm Lẫn Chúng
Collet Swiss kẹp phôi; collet ER kẹp dụng cụ cắt. Chúng trông có vẻ giống nhau — ống thép có rãnh với phần côn — nhưng chúng được chế tạo cho hai phía đối lập của máy, và việc dùng loại này thay cho loại kia sẽ khiến bạn mất độ kẹp, độ chính xác và đôi khi là một chi tiết phế phẩm. Hai hệ thống này không thể thay thế cho nhau và không nên bị nhầm lẫn trong suy nghĩ của bạn.
Sự nhầm lẫn là điều dễ hiểu. Cả hai đều được gọi là collet, cả hai đều có mũi côn, cả hai đều kẹp bằng cách co các đoạn có rãnh lại. Nhưng collet kiểu Swiss là kẹp phôi: nó giữ phôi thanh sẽ được gia công, chịu lực đẩy dọc trục và được doa để khớp với phôi trong phạm vi vài phần trăm milimét. Collet ER là kẹp dụng cụ: nó giữ chuôi trụ của mũi khoan, dao phay ngón hoặc ta-rô để dụng cụ có thể được thay nhanh trong đầu kẹp, và nó được thiết kế để kẹp một dải kích thước chuôi, không phải một đường kính chính xác duy nhất. Hướng dẫn này sẽ phân định rõ ràng ranh giới.
Hai Hệ Thống, Hai Công Việc
Nhìn vào lỗ doa là bạn thấy ngay sự khác biệt. Collet máy tiện Swiss hoặc máy tiện tự động được đặt hàng theo một kích thước phôi cụ thể — lỗ doa cho phôi 12,00 mm sẽ kẹp phôi 12,00 mm, chỉ với vài phần trăm milimét phạm vi co lại. Collet thực chất là một phần mở rộng chính xác của trục chính, và phôi được gia công trong khi được kẹp chặt. BQUQ gia công các collet lò xo máy tiện tự động này ở các loại 36/46/52/60/630/643 từ hợp kim thép cứng và thép lò xo cho chính xác công việc đó.
Ngược lại, collet ER được phân cỡ theo bước — thường là bước 1 mm — và mỗi collet co lại đủ để kẹp chuôi dao trong phạm vi bước của nó. Hệ thống ER tuân theo ISO 15488 (ban đầu là DIN 6499), và con số trong tên gọi là đường kính ngoài của collet: collet ER25 có đường kính ngoài 25 mm và kẹp được chuôi dao lên đến khoảng 16 mm. Nó nằm bên trong đầu kẹp dụng cụ hoặc đai ốc mâm cặp và công việc duy nhất của nó là giữ dụng cụ một cách cứng vững trong khi dụng cụ thực hiện việc cắt gọt.
| Đặc tính | Collet kiểu Swiss | Collet ER |
|---|---|---|
| Đối tượng kẹp | Phôi thanh (chi tiết gia công) | Chuôi dụng cụ |
| Nguyên lý lỗ doa | Khớp chính xác với kích thước phôi | Bước 1 mm với phạm vi co lại |
| Tải trọng dọc trục khi làm việc | Chịu lực đẩy và kéo phôi | Tối thiểu; mô-men xoắn và tải cắt hướng kính |
| Phạm vi co lại điển hình mỗi collet | ~0,02–0,10 mm | ~0,5–1,0 mm trên toàn bước |
| Tiêu chuẩn | Theo nhà sản xuất/dòng sản phẩm (36, 46, 2J, 16C…) | ISO 15488 / DIN 6499 |
| Ứng dụng | Trục chính của máy tiện Swiss/tự động | Ổ dao, trục chính, đầu kẹp phay |
Các con số co lại là điển hình — collet lò xo thay đổi theo thiết kế, và một số biến thể ER "dải rộng" co lại nhiều hơn. Điểm mấu chốt về cấu trúc vẫn đúng: một hệ thống được định cỡ theo chi tiết, hệ thống kia được định cỡ theo dụng cụ.
Điều Gì Xảy Ra Khi Bạn Trộn Lẫn Chúng
Mọi sự trộn lẫn đều thất bại theo một cách có thể dự đoán, điều này ít nhất giúp việc chẩn đoán dễ dàng. Nếu bạn kẹp phôi thanh trong collet ER, lực kẹp được dàn trải trên một phạm vi co lại được thiết kế cho chuôi dụng cụ cứng, không phải phôi mềm: phôi sẽ trượt dưới lực đẩy dọc trục, để lại dấu vết hoặc vết xước trên đường kẹp, và độ đồng tâm bị ảnh hưởng vì collet ER không thể được doa để khớp với phôi. Collet ER được chế tạo để rẻ và linh hoạt; chúng không phải là chuẩn chính xác mà một hoạt động gia công cần trên vật liệu thô.
Nếu bạn thử ngược lại — collet Swiss kẹp dụng cụ cắt — bạn sẽ phát hiện ra chuôi dụng cụ có kích thước tiêu chuẩn như 20 mm trong khi collet của bạn được doa cho phôi 20,00 mm, và sự khớp nối không bao giờ được đảm bảo. Tệ hơn, collet Swiss không được tiêu chuẩn hóa giữa các máy như collet ER, vì vậy collet thậm chí có thể không lắp khít vào đầu kẹp dụng cụ. Và cả hai cách dùng sai đều không thể sống sót qua một vụ va chạm: collet kẹp phôi và collet kẹp dụng cụ chịu các hướng lực và chu kỳ làm việc hoàn toàn khác nhau.
| Sai cách dùng | Triệu chứng | Khắc phục |
|---|---|---|
| Phôi trong collet ER | Trượt, để lại dấu, độ tròn kém | Chuyển sang collet kiểu Swiss hoặc collet máy tiện trên trục chính |
| Dụng cụ trong collet Swiss | Lắp không khít, không có bệ tiêu chuẩn, rung động | Chuyển sang collet ER hoặc TG trong đầu kẹp dụng cụ |
| Collet ER bị nén quá mức lên phôi | Phôi bị biến dạng hoặc xước | Định cỡ hệ thống theo công việc, không theo thời điểm |
Quy tắc cần nhớ: trên máy tiện kiểu Swiss, collet trục chính kẹp phôi thanh (kẹp phôi) và đầu kẹp trên ổ dao sử dụng collet ER hoặc tương tự để kẹp dụng cụ (kẹp dụng cụ) — cả hai đều hiện diện trên cùng một máy, làm các công việc khác nhau. Hướng dẫn của chúng tôi về đầu kẹp collet cho dụng cụ và hệ thống collet ER bao quát chi tiết về phía kẹp dụng cụ.
Độ Đảo, Lực Kẹp và Những Gì Mỗi Loại Cam Kết
Các tuyên bố về độ chính xác chỉ có ý nghĩa trong đúng hệ thống của nó. Độ đảo của collet ER được xác định tại mũi của nó với một thanh kiểm tra được mài — các cấp tiêu chuẩn điển hình đạt khoảng 0,015 mm, cấp chính xác chặt chẽ hơn, và con số được đo trên dụng cụ mà nó kẹp. Độ đồng tâm của collet Swiss quan trọng tại trục chính, vì nó quyết định phôi thanh thô quay tròn chính xác đến mức nào khi được gia công; ở đây cấp hữu ích là khoảng 0,005 mm, và nó phụ thuộc vào collet, bệ mâm cặp và độ thẳng của phôi cùng nhau.
Đó là lý do tại sao một xưởng vận hành cả hai phía nên giữ hai tiêu chuẩn, không phải một. Về phía dụng cụ, công việc của ER là thay dụng cụ lặp lại với độ đảo đủ tốt cho hoạt động. Về phía phôi, công việc của collet là trở thành một phần mở rộng trục chính thực sự để mọi chi tiết bắt đầu từ cùng một tâm. Nếu mâm cặp collet Swiss và collet ER kẹp dụng cụ của bạn đều được gia công bởi một nhà máy nguồn duy trì khả năng CNC ±0,005 mm, bạn có được một đường cơ sở vững chắc cho cả hai phía của quá trình cắt.
Câu Hỏi Thường Gặp
Hỏi: Tôi có thể dùng collet ER để kẹp phôi thanh trên máy tiện Swiss không?
Đáp: Không nên dùng làm kẹp phôi chính. Collet ER kẹp chuôi dụng cụ trên một phạm vi co lại và thiếu sự khớp chính xác của lỗ doa, lực kẹp dọc trục và bệ lắp trục chính mà công việc gia công phôi thanh cần. Hãy dùng collet kiểu Swiss cho phôi thanh; giữ ER cho dụng cụ.
Hỏi: Tại sao collet ER có các bước kích thước 1 mm?
Đáp: Bởi vì mỗi collet ER co lại khoảng nửa milimét mỗi bên trên toàn bước của nó, một collet có thể kẹp nhiều đường kính chuôi trong phạm vi của nó. Sự linh hoạt đó phù hợp với việc thay dụng cụ, nơi các tiêu chuẩn chuôi là cố định, tốt hơn nhiều so với phôi thô.
Hỏi: Đầu kẹp collet ER có giống mâm cặp collet trên máy tiện không?
Đáp: Không. Đầu kẹp collet ER là một đầu kẹp dụng cụ — nó gá dụng cụ cắt trong trục chính hoặc ổ dao. Mâm cặp collet máy tiện giữ phôi gia công. Từ dùng chung "mâm cặp" gây ra hầu hết sự nhầm lẫn; hãy kiểm tra thiết bị kẹp cái gì trước khi bạn đặt hàng.
Hỏi: Hệ thống nào cho độ đảo tốt hơn, Swiss hay ER?
Đáp: Đối với công việc riêng của mình, mỗi loại đều có thể xuất sắc. Collet ER chính xác giữ khoảng 0,005–0,015 mm tại mũi trên thanh kiểm tra được mài; hệ thống collet Swiss ở cấp 0,005 mm giữ phôi đồng tâm tại trục chính. Chỉ so sánh chúng trong cùng một công việc.
Hỏi: Con số ER có nghĩa là gì?
Đáp: Đó là đường kính ngoài của collet tính bằng milimét. ER25 có đường kính ngoài 25 mm và kẹp chuôi lên đến khoảng 16 mm; ER32 có đường kính ngoài 32 mm và kẹp lên đến khoảng 20 mm. Con số càng lớn, collet càng to và dụng cụ nó có thể giữ càng nặng.
Được biên soạn bởi Đội ngũ Kỹ thuật BQUQ. BQUQ là nhà máy nguồn được chứng nhận ISO9001 tại Dongguan, Trung Quốc, vận hành các dây chuyền gia công CNC, dập kim loại, lò xo theo yêu cầu, tản nhiệt và collet dưới một mái nhà. Gửi bản vẽ đến sc@bquq.com hoặc WhatsApp +86 13713157787 để được báo giá trong vòng 12 giờ làm việc. www.bquq.com


