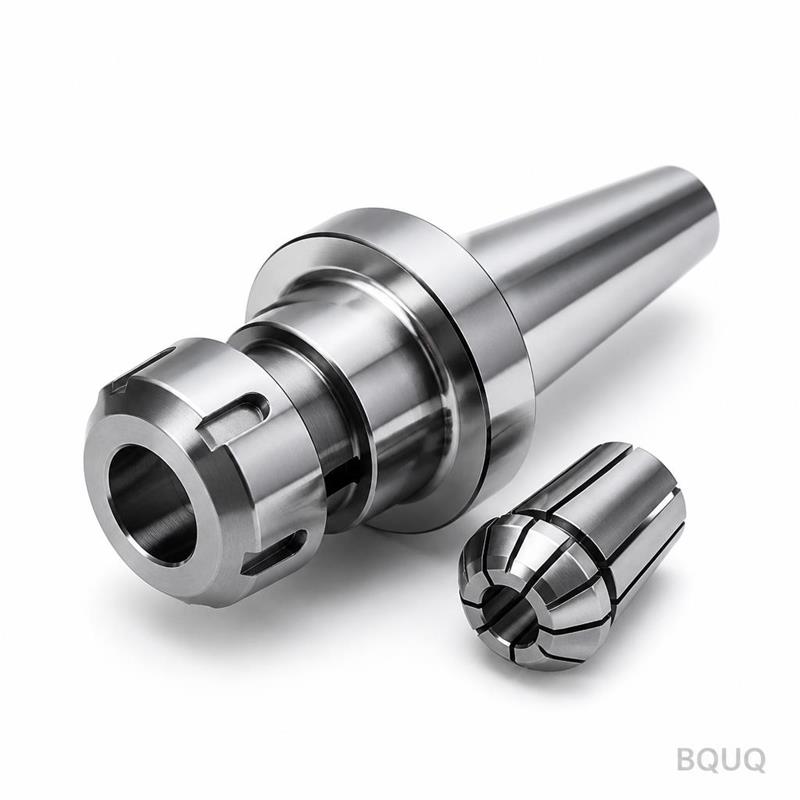
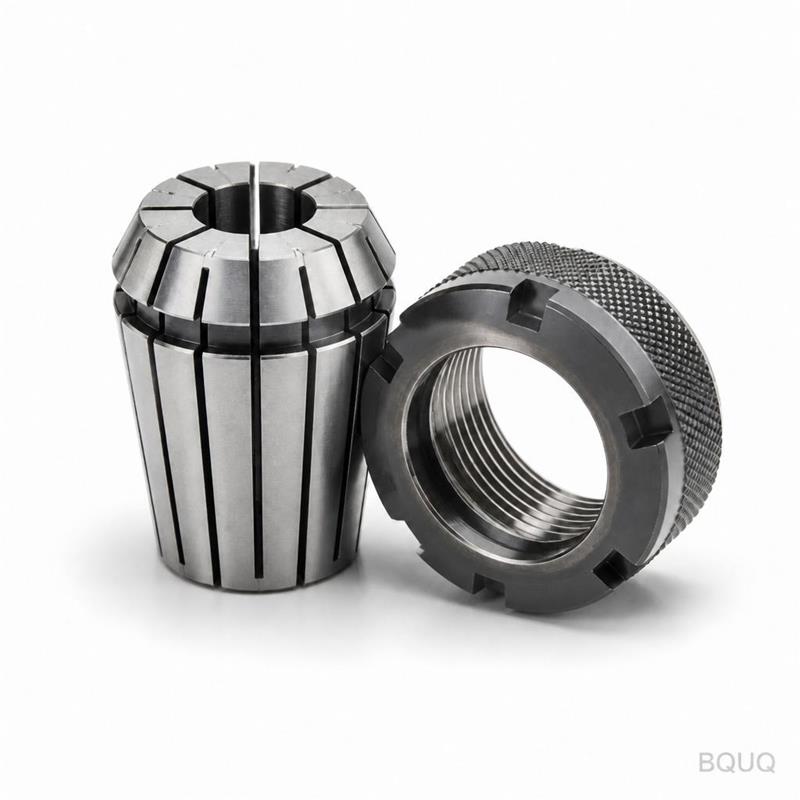
Chức Năng Của Đầu Kẹp R8 Collet Chuck Này Và Tại Sao Nó Quan Trọng Đây là đầu kẹp R8 collet chuck được gia công CNC dành cho máy phay, được thiết kế để giữ collet ER và dụng cụ c
BQUQ Gia Công CNC Đầu Kẹp R8 Collet Chuck Dụng Cụ Phay Máy CNC
Chức Năng Của Đầu Kẹp R8 Collet Chuck Này Và Tại Sao Nó Quan Trọng Đây là đầu kẹp R8 collet chuck được gia công CNC dành cho máy phay, được thiết kế để giữ collet ER và dụng cụ cắt với độ đảo đảm bả
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Chức Năng Của Đầu Kẹp R8 Collet Chuck Này Và Tại Sao Nó Quan Trọng
Đây là đầu kẹp R8 collet chuck được gia công CNC dành cho máy phay, được thiết kế để giữ collet ER và dụng cụ cắt với độ đảo đảm bảo 0,005 mm TIR (tổng chỉ số đọc) tại phần mũi. Con số này không phải là một tuyên bố tiếp thị — nó được đo trên từng đơn vị trước khi xuất xưởng. Bạn có được độ cứng vững khi giữ dụng cụ giúp giảm rung động, kéo dài tuổi thọ dao cắt và cải thiện bề mặt hoàn thiện trên các chi tiết của bạn. Độ cứng là 58 HRC trên bề mặt côn và bề mặt kẹp, do đó nó chống mài mòn ngay cả trong sản xuất khối lượng lớn. Thời gian giao hàng là 7 ngày cho các kích thước tiêu chuẩn và chúng tôi giao hàng trực tiếp từ nhà máy Đông Quan đến tận nơi của bạn.
Cách Hệ Thống Côn R8 Và Collet ER Hoạt Động Cùng Nhau
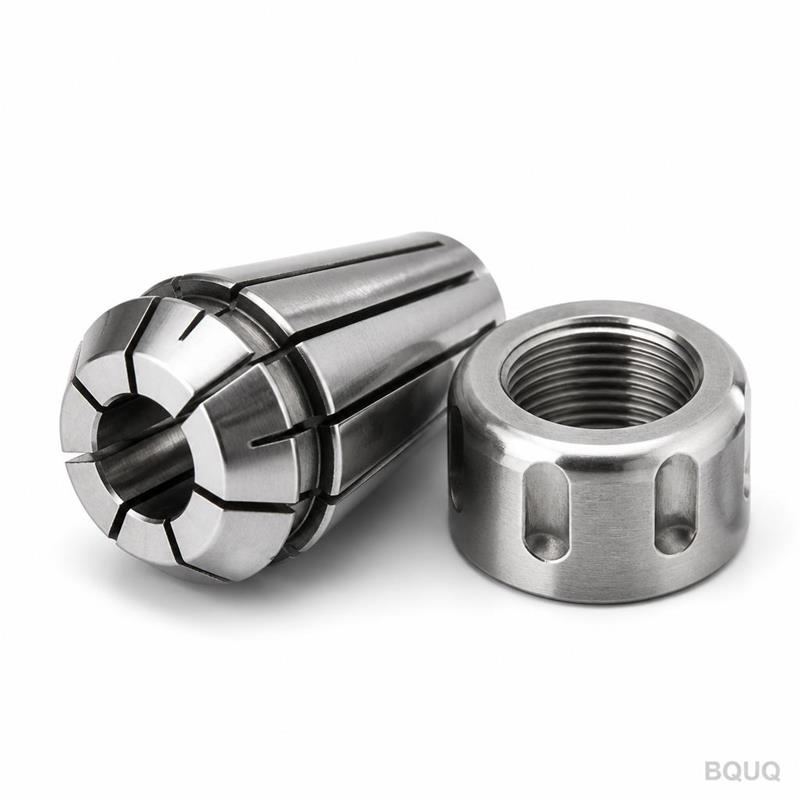
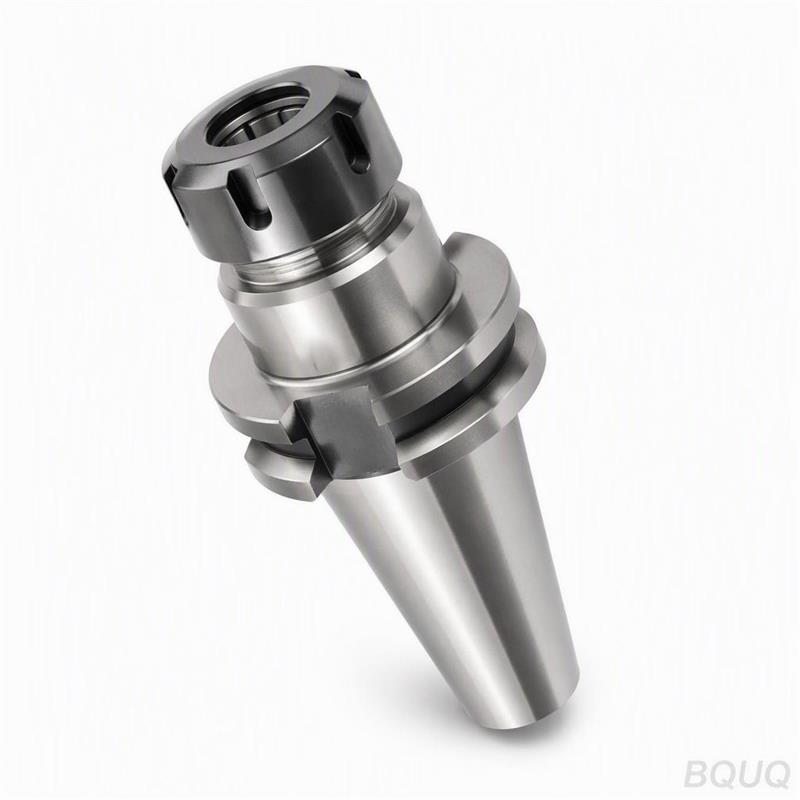
Côn R8 có góc bao gồm 16 độ 51 phút, tiêu chuẩn trên các máy phay loại Bridgeport và nhiều máy phay đứng khác. Đầu kẹp của chúng tôi bắt đầu từ thép 42CrMo, được khử ứng suất, sau đó tiện CNC và mài để đạt dạng R8 thực sự. Khoang chứa collet ER được gia công chính xác và mài nghiền để chấp nhận collet ER16, ER25, ER32 hoặc ER40 — bạn chọn kích thước khi đặt hàng. Sự kết hợp giữa côn R8 đã được tôi cứng và collet ER linh hoạt mang lại cho bạn cả định vị dọc trục và lực kẹp hướng tâm. Điều đó có nghĩa là dụng cụ chạy đồng tâm với trục chính, không chỉ gần đúng.
Chúng tôi sử dụng thiết kế thân liền khối, không có bộ chuyển đổi ren hoặc mối nối dán. Điều này loại bỏ dung sai chồng chất. Đai ốc collet được tôi cứng và phủ một lớp hoàn thiện chống mài mòn, do đó bạn có được mô-men xoắn siết chặt lặp lại mà không bị xước ren. Mỗi đầu kẹp được cân bằng đến cấp G2.5 ở 20.000 vòng/phút, bao phủ hầu hết các trục chính phay trên thị trường.
Thông Số Kỹ Thuật Vật Liệu, Xử Lý Nhiệt Và Độ Hoàn Thiện Bề Mặt
Chúng tôi bắt đầu với phôi thanh 42CrMo4 (tương đương AISI 4140). Sau khi gia công thô, chúng tôi tôi dầu và ram đến 58-60 HRC trên các bề mặt làm việc. Ren thanh kéo được cán, không cắt, để tránh tập trung ứng suất. Côn và khoang collet được mài trên máy mài tròn, sau đó mài nghiền đến độ hoàn thiện bề mặt Ra 0,4 µm hoặc tốt hơn. Đường kính ngoài được tiện tinh đến Ra 1,6 µm, đủ mịn để thoát phoi và xử lý an toàn nhưng vẫn đủ độ bám cho cờ lê.
Mỗi đầu kẹp được kiểm tra vết nứt bằng từ tính sau khi xử lý nhiệt. Chúng tôi loại bỏ bất kỳ chi tiết nào có vết nứt vi mô, không có ngoại lệ. Lớp thụ động cuối cùng là lớp phủ oxit đen, mang lại khả năng chống ăn mòn mà không thay đổi kích thước. Nếu bạn cần một lớp hoàn thiện khác — kẽm niken, niken điện phân hoặc không có lớp hoàn thiện nào — chúng tôi có thể thực hiện, nhưng sản phẩm tiêu chuẩn được xuất xưởng với lớp oxit đen.
Thông số
Giá trị
Loại côn
R8 (góc bao gồm 16°51')
Kích thước collet (ER)
ER16, ER25, ER32, ER40
Vật liệu
42CrMo4 (AISI 4140)
Độ cứng (bề mặt làm việc)
58-60 HRC
Độ đảo (TIR tại mũi)
≤ 0,005 mm
Độ hoàn thiện bề mặt (côn & khoang)
Ra 0,4 µm
Cấp cân bằng
G2.5 @ 20.000 vòng/phút
Thời gian giao hàng (kích thước tiêu chuẩn)
7 ngày
MOQ
Không có MOQ — mua 1 hoặc 1.000
Nguồn gốc xuất xứ
Sản xuất tại Trung Quốc, nhà máy Đông Quan
Kiểm Tra Trước Mỗi Lần Xuất Xưởng — Chúng Tôi Đo Gì Và Tại Sao
Chúng tôi không dựa vào việc lấy mẫu theo lô. Mỗi đầu kẹp R8 collet chuck trải qua quá trình kiểm tra cuối cùng mất 15 phút cho mỗi đơn vị. Đầu tiên, chúng tôi kiểm tra côn R8 bằng đồng hồ đo khí chính xác — góc tiếp xúc và độ thẳng phải khớp với bản vẽ trong phạm vi 0,002 mm. Sau đó, chúng tôi lắp đầu kẹp lên trục kiểm tra và đo TIR tại lỗ collet, cách mũi 25 mm, sử dụng đồng hồ so có độ phân giải 0,001 mm. Nếu chỉ số trên 0,005 mm, đầu kẹp sẽ được đưa trở lại trạm mài, không phải vào hộp xuất xưởng.
Chúng tôi cũng xác minh độ khớp ren bằng đồng hồ đo Go/No-Go trên ren thanh kéo và kiểm tra độ lặp lại mô-men xoắn của đai ốc collet. Một collet thử nghiệm được lắp vào và siết chặt đến 80 N·m, sau đó tháo ra — chúng tôi xác nhận collet ngồi hoàn toàn và đai ốc xoay tự do mà không bị kẹt. Cuối cùng, mỗi đơn vị được gắn số sê-ri và một báo cáo kiểm tra có chữ ký, bạn có thể yêu cầu kèm theo đơn hàng của mình. Đây là cách chúng tôi giữ lời hứa sản xuất chính xác: dữ liệu thay vì lời hứa.
Những Máy Phay Và Hoạt Động Nào Phù Hợp Với Đầu Kẹp Này
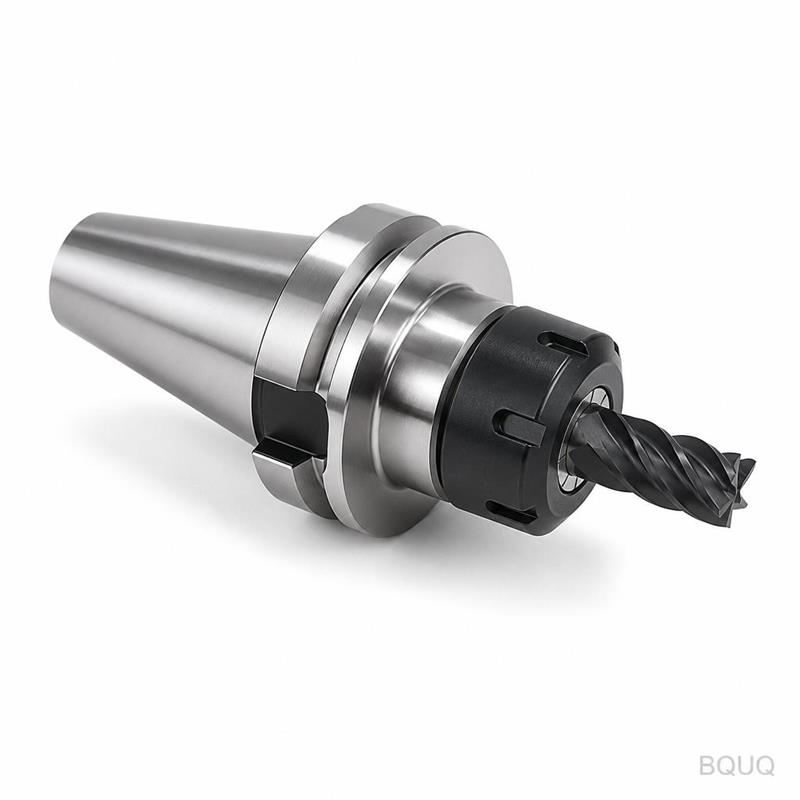
Đầu kẹp R8 collet chuck này dành cho máy phay đứng có trục chính côn R8, bao gồm Bridgeport Series I, Jet, Grizzly và nhiều máy phay sản xuất tại Đài Loan. Nó hoạt động cho khoan, phay mặt đầu, doa và tiện nhẹ. Nếu bạn vận hành máy phay CNC với trục chính R8, đầu kẹp này là sự thay thế trực tiếp cho đầu kẹp collet bị mòn hoặc không chính xác. Chúng tôi cũng chế tạo các phiên bản tùy chỉnh với chiều dài mở rộng (lên đến 150 mm phần nhô ra ở mũi) hoặc có lỗ dẫn dung dịch làm mát — chỉ cần gửi bản vẽ của bạn và chúng tôi sẽ báo giá.
Đối với gia công tốc độ cao trên 20.000 vòng/phút, hãy cân nhắc các tùy chọn HSK hoặc BT30 của chúng tôi. Đối với phay thô nặng với dao phay ngón 3/4 inch, đầu kẹp này với collet ER32 sẽ giữ được mô-men xoắn lên đến 200 N·m mà không bị trượt. Nếu bạn cần chiều dài kẹp ngắn hơn hoặc dài hơn, hệ thống collet ER mang lại cho bạn sự linh hoạt — sử dụng collet ngắn hơn để tăng độ cứng vững, collet dài hơn để tiếp cận sâu.
Cách Đặt Hàng Đầu Kẹp R8 Collet Chuck Tùy Chỉnh Không Cần Số Lượng Tối Thiểu
Chúng tôi hiểu rằng bạn có thể cần một đầu kẹp dự phòng, không phải một trăm cái. Chính sách không MOQ của chúng tôi có nghĩa là bạn có thể đặt hàng một đơn vị duy nhất để tạo mẫu thử hoặc thay thế. Đối với các thiết kế tùy chỉnh — chiều dài khác, kích thước collet khác, lớp phủ đặc biệt hoặc ren thanh kéo khác — chúng tôi yêu cầu một bản vẽ 2D hoặc 3D đơn giản (PDF, STEP hoặc IGES). Các kỹ sư của chúng tôi xem xét trong vòng 24 giờ và đưa ra báo giá chắc chắn. Các kích thước tiêu chuẩn giao hàng trong 7 ngày; đơn hàng tùy chỉnh giao hàng trong 10-14 ngày tùy thuộc vào độ phức tạp.
Nếu bạn không chắc chắn về kích thước ER hoặc chiều dài kẹp phù hợp, hãy đọc hướng dẫn lựa chọn dụng cụ cắt CNC của chúng tôi — nó bao gồm các loại collet, độ đảo và cách giữ dụng cụ cho các hoạt động cụ thể. Để biết thêm chi tiết về dung sai bạn có thể mong đợi từ gia công CNC nói chung, hãy xem hướng dẫn dung sai gia công CNC của chúng tôi.
Bạn có thực sự không có MOQ cho đầu kẹp R8 tùy chỉnh không?
Có — chúng tôi sẽ gia công một đầu kẹp R8 collet chuck tùy chỉnh duy nhất nếu đó là những gì bạn cần, nhưng đơn giá sẽ cao hơn so với kích thước tiêu chuẩn do thời gian thiết lập.
Bạn có thể thêm lỗ dẫn dung dịch làm mát vào đầu kẹp này không?
Có, chúng tôi có thể khoan và làm kín một kênh dẫn dung dịch làm mát xuyên qua thân và khoang collet, chịu được áp suất lên đến 50 bar (725 psi).
Làm thế nào bạn xác minh độ đảo trên sản phẩm cuối cùng?
Chúng tôi đo TIR tại lỗ collet cách mũi 25 mm bằng đồng hồ so 0,001 mm trên trục kiểm tra đã hiệu chuẩn và chúng tôi loại bỏ bất kỳ đơn vị nào trên 0,005 mm.
Thời gian giao hàng là bao lâu nếu tôi cần 50 chiếc cho