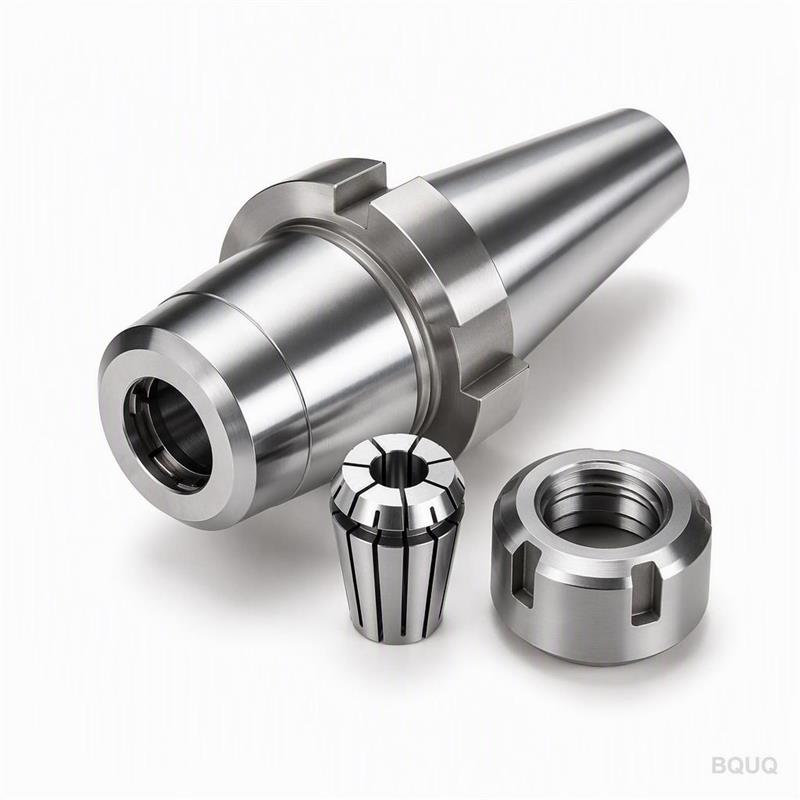
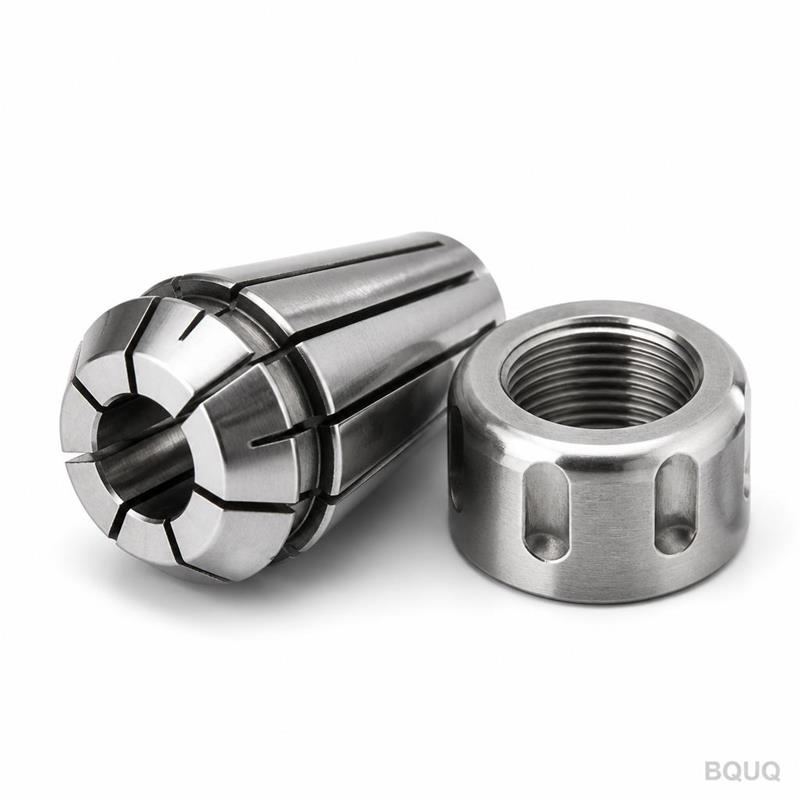
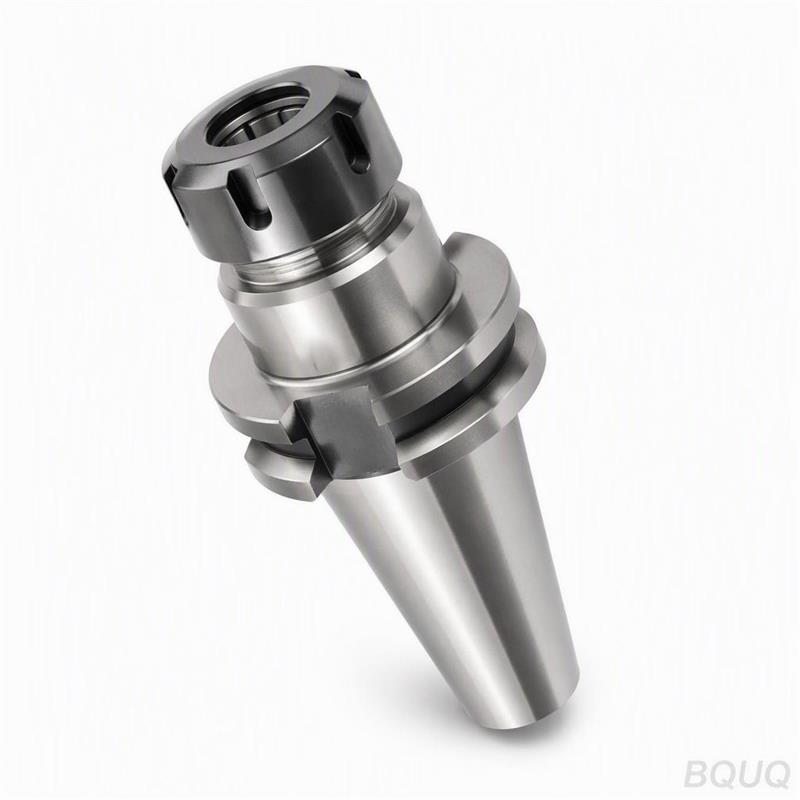
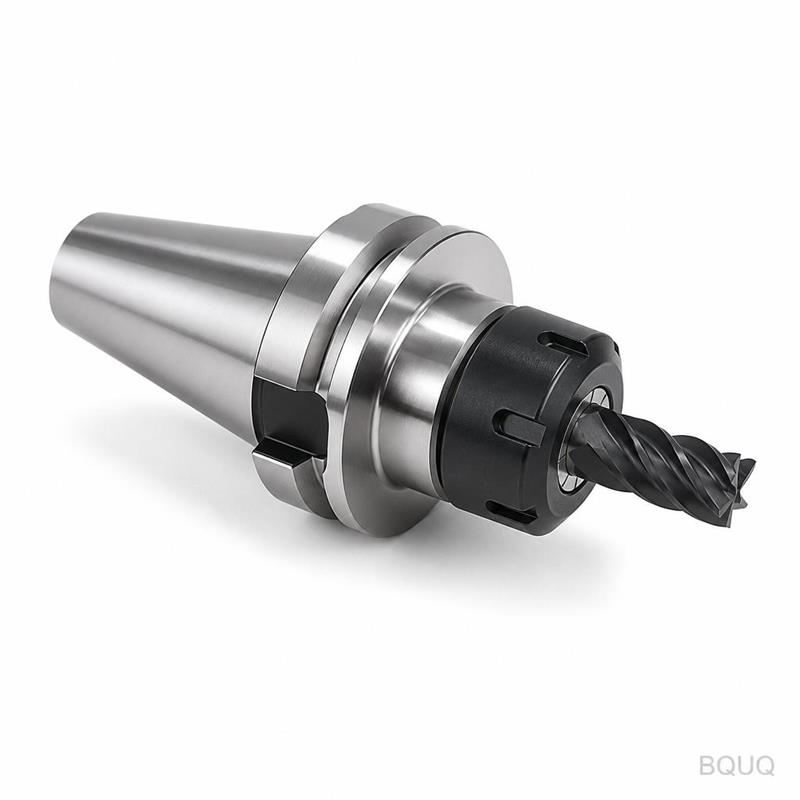
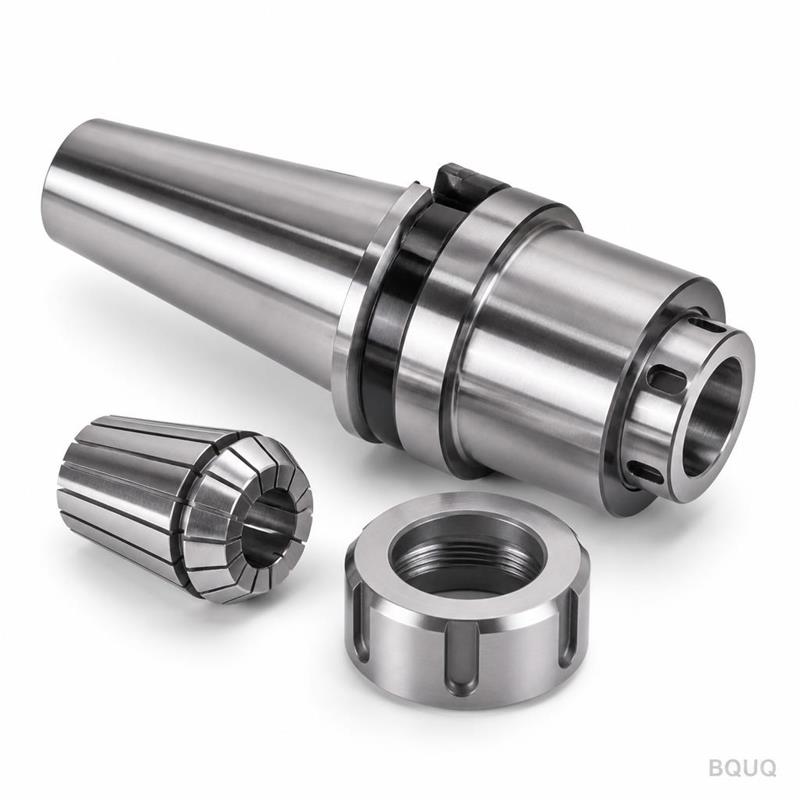
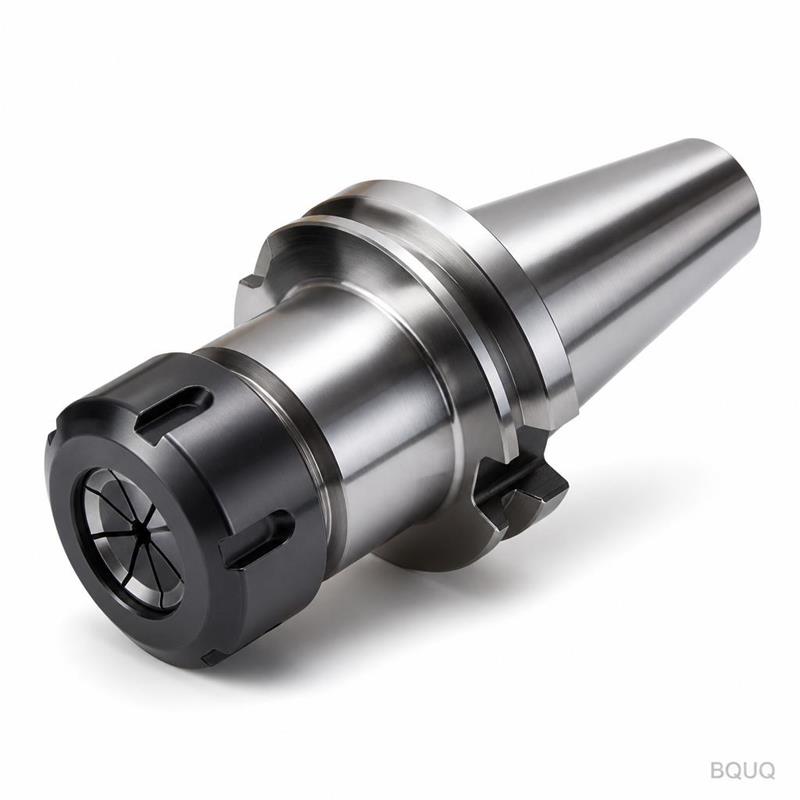
Đây là đầu kẹp TG100 được gia công CNC, được thiết kế để kẹp dụng cụ cắt với mô-men xoắn cao và độ chính xác cao trong các hoạt động phay và khoan. Bạn được đảm bảo độ đảo 0.005 mm
Đầu Kẹp TG100 Gia Công CNC BQUQ | Bộ Giữ Dụng Cụ Chính Xác
Đây là đầu kẹp TG100 được gia công CNC, được thiết kế để kẹp dụng cụ cắt với mô-men xoắn cao và độ chính xác cao trong các hoạt động phay và khoan. Bạn được đảm bảo độ đảo 0.005 mm TIR tại mũi kẹp, độ
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Đây là đầu kẹp TG100 được gia công CNC, được thiết kế để kẹp dụng cụ cắt với mô-men xoắn cao và độ chính xác cao trong các hoạt động phay và khoan. Bạn được đảm bảo độ đảo 0.005 mm TIR tại mũi kẹp, độ cứng HRC 58–62, và thời gian giao hàng tiêu chuẩn 15 ngày kể từ khi xác nhận đơn hàng. Đây là sản phẩm gia công chính xác sản xuất tại Trung Quốc, không có MOQ, vì vậy bạn có thể đặt hàng một chiếc để thử nghiệm hoặc một nghìn chiếc cho sản xuất.
Tại Sao TG100 Vượt Trội Hơn ER Collet Cho Các Đường Cắt Nặng
Collet TG100 sử dụng bề mặt kẹp côn kéo chuôi dụng cụ vào trong thân đầu kẹp khi bạn siết đai ốc. Điều này tạo ra một khóa cơ học chống lại sự tuột dụng cụ dưới tốc độ tiến dao cao. Phạm vi kẹp là ±0.5 mm mỗi collet, so với ±1.0 mm của ER, điều này có nghĩa là ít độ đảo hơn và độ lặp lại cao hơn. Đối với chuôi 20 mm, TG100 cung cấp mô-men xoắn kẹp gấp 2–3 lần so với hệ thống ER40 tương đương. Nếu trục chính của bạn chạy trên 8.000 RPM hoặc tải dụng cụ vượt quá 50% công suất trục chính, TG100 là lựa chọn an toàn hơn.
Vật Liệu và Xử Lý Nhiệt Chúng Tôi Sử Dụng
Chúng tôi gia công thân đầu kẹp từ thép thấm cacbon 8620, sau đó thấm cacbon cứng bề mặt đến HRC 58–62 với chiều sâu lớp thấm 0.8–1.2 mm. Collet được làm từ thép lò xo 65Mn, xử lý nhiệt đến HRC 44–48 để có độ đàn hồi, sau đó mài trên ID và OD. Đai ốc được làm từ thép crom-molypden 4140, tôi cứng đến HRC 38–42, với lớp phủ oxit đen để chống ăn mòn. Chúng tôi không sử dụng thép gia công nhanh 1215 cho thân vì nó không thể giữ được độ cứng yêu cầu sau khi xử lý nhiệt. Mỗi lô hàng được kiểm tra độ cứng tại ba điểm: mũi kẹp, phần côn và mặt bích sau.
Cách Chúng Tôi Duy Trì Độ Đảo 0.005 mm Trên Mỗi Sản Phẩm
Độ đảo không phải là một phép đo tại một điểm duy nhất. Chúng tôi mài côn bên trong, lỗ mũi kẹp và mặt bích sau trong một lần gá đặt trên máy mài tròn. Điều này đảm bảo trục côn và trục mặt bích đồng trục trong phạm vi 0.003 mm. Sau đó, chúng tôi lắp ráp đầu kẹp với một thanh kiểm tra chuẩn và đo TIR tại ba vị trí: 30 mm từ mũi kẹp, 60 mm từ mũi kẹp và 100 mm từ mũi kẹp. Chúng tôi loại bỏ bất kỳ sản phẩm nào vượt quá 0.005 mm tại 30 mm hoặc 0.008 mm tại 100 mm. Thanh kiểm tra là chuôi H6 20 mm được tôi cứng và mài, theo tiêu chuẩn ISO 1947.
Kiểm Tra Trước Mỗi Lần Giao Hàng
Mỗi đầu kẹp trải qua quá trình kiểm tra 9 điểm trước khi đóng gói. Chúng tôi kiểm tra: góc côn bằng thước sin, đường kính lỗ mũi kẹp bằng đồng hồ đo lỗ, độ nhám bề mặt bằng máy đo profin, độ cứng bằng máy đo độ cứng Rockwell, độ đảo bằng đồng hồ so với độ phân giải 0.002 mm, bước ren trên đai ốc, khe hở dọc trục, khe hở hướng kính và trọng lượng cân bằng. Chúng tôi cung cấp báo cáo kích thước cho mỗi lô hàng, bao gồm số sê-ri và giá trị đo. Nếu bạn yêu cầu, chúng tôi bổ sung báo cáo CMM cho phần côn và lỗ, nhưng báo cáo tiêu chuẩn bao gồm tất cả các kích thước quan trọng cho việc lắp đặt và kẹp chặt.
Độ Nhám Bề Mặt và Bảo Vệ Chống Ăn Mòn
Côn bên trong được mài đến Ra 0.2 µm hoặc tốt hơn. Đường kính ngoài được tiện đến Ra 0.8 µm, sau đó xử lý oxit đen để chống gỉ trong quá trình vận chuyển và lưu kho. Các rãnh collet được cắt bằng laser và làm sạch ba via, sau đó đánh bóng trên bề mặt kẹp đến Ra 0.4 µm. Chúng tôi bôi dầu vào côn và ren bằng hợp chất chống dính nhẹ trước khi đóng gói. Nếu bạn vận hành trong môi trường ẩm ướt, chúng tôi có thể thêm lớp mạ kẽm-niken trên đai ốc mà không tính thêm phí cho các đơn hàng trên 50 chiếc.
Thời Gian Giao Hàng và Đóng Gói Cho Vận Chuyển Toàn Cầu
Thời gian giao hàng tiêu chuẩn là 15 ngày cho các kích thước có khả năng kẹp chuôi lên đến 42 mm. Đơn hàng 1–10 chiếc giao trong vòng 15 ngày; 11–50 chiếc giao trong vòng 20 ngày. Chúng tôi đóng gói mỗi đầu kẹp trong hộp nhựa lót xốp, sau đó trong túi nhựa hàn kín có gói hút ẩm. Đối với xuất khẩu, chúng tôi sử dụng thùng carton 5 lớp có thanh bảo vệ góc. Vận chuyển hàng không đến Mỹ hoặc Châu Âu mất 5–7 ngày; vận chuyển đường biển mất 25–35 ngày. Chúng tôi đã giao hàng đến hơn 30 quốc gia trong năm qua, với tỷ lệ giao hàng đúng hạn 99.2%.
Thông số kỹ thuật
Giá trị
Ghi chú
Loại collet
TG100
Phạm vi kẹp ±0.5 mm mỗi collet
Vật liệu thân
Thép thấm cacbon 8620
Thấm cacbon cứng bề mặt
Vật liệu collet
Thép lò xo 65Mn
HRC 44–48
Vật liệu đai ốc
Thép crom-molypden 4140
HRC 38–42
Độ cứng (thân)
HRC 58–62
Chiều sâu lớp thấm 0.8–1.2 mm
Độ đảo (TIR)
0.005 mm @ 30 mm
0.008 mm @ 100 mm
Độ nhám bề mặt (côn)
Ra 0.2 µm
Được mài
Khả năng kẹp chuôi
3–42 mm
Phạm vi tiêu chuẩn
Thời gian giao hàng
15 ngày
Kể từ khi duyệt bản vẽ
MOQ
Không có MOQ
Chấp nhận 1 chiếc
Tùy Chọn Cân Bằng Cho Trục Chính Tốc Độ Cao
Đối với trục chính trên 12.000 RPM, chúng tôi cung cấp tùy chọn cân bằng ở cấp G2.5. Chúng tôi gia công một vòng cân bằng trên mặt bích sau và khoan các lỗ hướng tâm để loại bỏ vật liệu sau khi lắp ráp. Quá trình cân bằng mất thêm 2 ngày và thêm $8 mỗi đơn vị cho số lượng dưới 50. Đối với các đơn vị tiêu chuẩn, chúng tôi cân bằng đến G6.3, đủ cho trục chính lên đến 8.000 RPM. Nếu ứng dụng của bạn chạy trên 15.000 RPM, chúng tôi khuyên bạn nên sử dụng đầu kẹp thủy lực thay thế, nhưng TG100 với G2.5 sẽ hoạt động lên đến 20.000 RPM với phần nhô dụng cụ ngắn.
Các Kích Thước Phổ Biến Chúng Tôi Có Sẵn và Tùy Chọn Theo Yêu Cầu
Chúng tôi có sẵn đầu kẹp TG100 với côn CAT40, CAT50, BT30, BT40, BT50, HSK63A và HSK100A. Lỗ chuôi từ 3 mm đến 42 mm có sẵn từ kho cho các kích thước phổ biến nhất (6, 8, 10, 12, 16, 20, 25, 32 mm). Các côn tùy chỉnh như Capto C5 hoặc C6 yêu cầu thời gian xem xét kỹ thuật 7 ngày và thời gian sản xuất 20 ngày. Chúng tôi cũng có thể sửa đổi đường kính mặt bích hoặc thêm lỗ làm mát xuyên tâm lên đến 5 mm ở trung tâm. Gửi bản vẽ của bạn và chúng tôi sẽ xác nhận các tính năng tùy chỉnh trong vòng 12 giờ.
Xử Lý Nhiệt và Kiểm Soát Biến Dạng
Thấm cacbon cứng bề mặt gây ra biến dạng nếu thép không được ủ đồng nhất trước khi gia công. Chúng tôi ủ đồng nhất mỗi phôi rèn ở 925°C, sau đó gia công thô, sau đó khử ứng suất ở 650°C, sau đó mài tinh. Trình tự này ngăn côn bị biến dạng hình bầu dục trong quá trình tôi cứng. Chúng tôi đo góc côn trên bàn sin sau khi mài; dung sai là ±0.0005 mm trên mỗi 50 mm chiều dài. Nếu biến dạng vượt quá mức này, chúng tôi loại bỏ bộ phận và gia công lại. Chúng tôi có tỷ lệ phế phẩm 0.7% trên dòng sản phẩm này, thấp hơn mức trung bình ngành là 2%.
Câu Hỏi Thường Gặp
Số lượng đặt hàng tối thiểu của bạn là bao nhiêu?
Không có MOQ — chúng tôi chấp nhận một chiếc để lấy mẫu, và bạn nhận được báo cáo kiểm tra tương tự như đơn hàng số lượng lớn.
Bạn có thể gia công côn hoặc mặt bích tùy chỉnh không?
Có, chúng tôi có thể sửa đổi loại côn, đường kính mặt bích và lỗ làm mát, nhưng côn tùy chỉnh yêu cầu xem xét kỹ thuật 7 ngày để lựa chọn dụng cụ cắt.
Làm thế nào bạn xác minh độ đảo trước khi giao hàng?