Phụ Kiện Khí Nén Gia Công CNC BQUQ | Sản Xuất Chính Xác
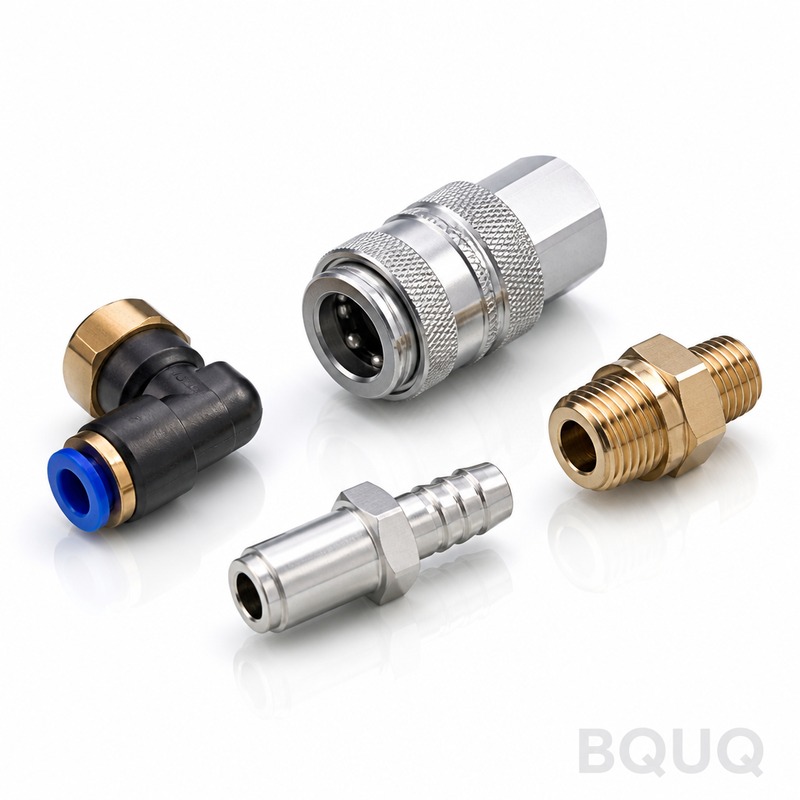
Phụ Kiện Này Là Gì và Tại Sao Chúng Chịu Được 300 Bar Mà Không Rò Rỉ Các Phụ Kiện Khí Nén Gia Công CNC này là các đầu nối, bộ chuyển ren và khớp nối xuyên vách được gia công chính xác cho hệ thống k
Báo giá nhanh cho chi tiết này
Gửi bản vẽ / số lượng / vật liệu — phản hồi trong 24 giờ.
Phụ Kiện Này Là Gì và Tại Sao Chúng Chịu Được 300 Bar Mà Không Rò Rỉ
Các Phụ Kiện Khí Nén Gia Công CNC này là các đầu nối, bộ chuyển ren và khớp nối xuyên vách được gia công chính xác cho hệ thống khí nén, mạch chân không và cụm cảm biến. Chúng tôi duy trì dung sai vị trí thực ±0.005 mm trên tất cả các bề mặt làm kín và đường kính bước ren, với độ nhám bề mặt Ra 0.4 µm trên các rãnh O-ring quan trọng. Sự kết hợp này mang lại cho bạn mối làm kín không rò rỉ ở áp suất làm việc 300 bar và áp suất vỡ trên 450 bar, được kiểm chứng trên từng lô hàng. Thời gian giao hàng cho phôi tiêu chuẩn là 7 ngày; đối với bản vẽ tùy chỉnh, chúng tôi giao mẫu đầu tiên trong 10 ngày kể từ khi phê duyệt CAD.
Chúng tôi là nhà máy 20 năm tuổi tại Đông Quản, Trung Quốc, vận hành 40 máy tiện CNC và 25 trung tâm phay 5 trục. Mọi phụ kiện đều được cắt từ phôi thanh đặc—không đúc, không xốp. Bạn nhận được chi tiết có độ lặp lại kích thước qua hàng triệu sản phẩm, với cấu trúc độ cứng được kiểm soát qua xử lý nhiệt, không phải phỏng đoán. Đây là sản xuất chính xác, made in China, nhưng với hệ thống chất lượng tương đương bất kỳ xưởng Đức hay Nhật nào.
Cách Chúng Tôi Gia Công Bề Mặt Tựa Côn và Ren Hệ Mét
Hiệu suất làm kín của phụ kiện khí nén phụ thuộc vào bề mặt tựa côn 60 độ và góc cạnh ren. Chúng tôi cắt các đặc điểm này trong một lần kẹp duy nhất bằng dụng cụ sống trên máy tiện Thụy Sĩ Star và Citizen. Điều này loại bỏ rủi ro sai lệch tâm giữa ren và bề mặt tựa—một điểm hỏng phổ biến khi chi tiết được chuyển giữa các máy. Độ đảo đo được giữa đường kính bước ren và bề mặt tựa côn dưới 0.008 mm, điều này rất quan trọng cho các phụ kiện được lắp ráp và tháo rời nhiều lần trong bảo trì hiện trường.
Đối với ren trong xuống đến M5, chúng tôi sử dụng phương pháp phay ren (thread whirling) thay vì ta rô. Phay ren cắt ren bằng phương pháp phay, tạo ra cạnh ren mạnh hơn, không có ba via với độ nhám bề mặt Ra 0.8 µm. Bạn sẽ không tìm thấy ren bị rách hoặc cạnh bị cuộn bên trong phụ kiện của chúng tôi. Chúng tôi cũng làm sạch ba via mọi lỗ giao và vát mép mọi cạnh sắc, vì một mảnh kim loại trong đường khí nén có thể kẹt van hoặc làm xước thành xi lanh.
Vật Liệu và Xử Lý Nhiệt Chúng Tôi Sử Dụng Cho Thân Phụ Kiện
Chúng tôi gia công ba nhóm vật liệu chính cho phụ kiện khí nén. Thứ nhất, nhôm 6061-T6 cho cụm phân phối nhẹ và ứng dụng áp suất thấp đến 100 bar; chúng tôi anod hóa đến lớp phủ cứng 25 µm, tạo độ cứng bề mặt tương đương 60 HRC. Thứ hai, thép không gỉ 316L cho môi trường ăn mòn và đường ống cấp thực phẩm; chúng tôi giữ ở trạng thái ủ (180 HB) nhưng có thể làm cứng bằng nitriding đến 65 HRC để chống mài mòn cho khớp nối nhanh chu kỳ cao. Thứ ba, thép dễ cắt 12L14 cho phụ kiện công nghiệp thông dụng; chúng tôi thấm cacbon bề mặt đến 58–62 HRC, chiều sâu lớp thấm 0.4–0.8 mm, cho ren chịu được 10.000 chu kỳ siết.
Đối với phụ kiện đồng thau, chúng tôi sử dụng đồng thau có chì C36000, không xử lý nhiệt—độ cứng tự nhiên 80 HRB đủ cho thiết bị đo áp suất thấp. Mọi lô vật liệu đều có thể truy xuất nguồn gốc theo chứng chỉ nhà máy. Nếu bạn cần lớp mạ cụ thể, chúng tôi cung cấp niken hóa học (0.5–1.0 mil), kẽm-niken (8–12 µm), hoặc thụ động hóa cho thép không gỉ. Chúng tôi không bao giờ sử dụng vật liệu tái chế hoặc nguồn trộn lẫn vì tạp chất gây rò rỉ vi mô.
Kiểm Tra Trước Mỗi Lần Giao Hàng: Kiểm Tra Khí Nén và Báo Cáo CMM
Chúng tôi không giao bất kỳ phụ kiện nào mà không qua kiểm tra rò rỉ khí dưới nước ở 150% áp suất làm việc định mức. Đối với phụ kiện 300 bar, điều đó có nghĩa là chúng tôi nén đến 450 bar và quan sát bọt khí. Điều này phát hiện bất kỳ độ xốp vi mô nào trong vật liệu hoặc mối hàn kém—mặc dù chúng tôi không hàn phụ kiện, chúng tôi vẫn kiểm tra vì ba via trên bề mặt tựa có thể gây rò rỉ. Mỗi lô hàng cũng nhận được báo cáo kiểm tra CMM đầy đủ, đo đường kính bước ren, góc côn và độ đảo ren với độ lặp lại trong phạm vi 2 µm.
Chúng tôi kiểm tra độ nhám bề mặt bằng máy đo profilometer, với mục tiêu Ra 0.4 µm trên bề mặt làm kín và Ra 1.6 µm trên bề mặt không quan trọng. Đối với thép không gỉ thụ động hóa, chúng tôi chạy thử nghiệm đồng sunfat để xác minh lớp thụ động còn nguyên vẹn. Nếu bạn sử dụng phụ kiện trong ứng dụng phòng sạch, chúng tôi có thể làm sạch siêu âm và đóng gói từng chi tiết trong điều kiện lớp 1000. Chúng tôi lưu mẫu từ mỗi lô sản xuất trong 24 tháng trong trường hợp bạn cần phân tích lỗi.
Tại Sao Phụ Kiện Của Chúng Tôi Chống Kẹt Ren và Bó Cứng Khi Lắp Ráp
Kẹt ren—hiện tượng hàn nguội ren trong quá trình lắp ráp—là lỗi hiện trường số một đối với phụ kiện thép không gỉ. Chúng tôi ngăn chặn điều này bằng hai cách. Thứ nhất, chúng tôi kiểm soát độ nhám bề mặt ren đến Ra 0.8 µm, đủ mịn để tránh hàn vi mô nhưng không quá mịn đến mức chất bôi trơn không bám được. Thứ hai, chúng tôi phủ một lớp màng mỏng mỡ molypden disulfua lên ren theo yêu cầu, giảm hệ số ma sát xuống 0.08. Đối với phụ kiện nhôm, chúng tôi thêm chất làm kín ren gốc PTFE đóng rắn khi tiếp xúc và ngăn ăn mòn điện hóa khi lắp với cổng thép.
Phụ kiện thép 12L14 của chúng tôi được phủ mangan photphat, lớp phủ này hấp thụ dầu và tạo mô-men tháo lỏng thấp hơn 30% so với thép không phủ. Điều này quan trọng nếu đội bảo trì của bạn sử dụng cờ lê va đập. Nếu bạn cần phụ kiện có thể lắp và tháo 500 lần mà không cần cắt lại ren, chúng tôi khuyên dùng tùy chọn 316L nitriding—độ cứng bề mặt 65 HRC làm cho ren chống biến dạng dẻo.
Lựa Chọn Dụng Cụ Cắt và Kiểm Soát Dung Sai Trên Sàn Sản Xuất
Để đạt được dung sai liệt kê trong bảng dưới đây, chúng tôi tuân thủ chế độ dụng cụ cắt nghiêm ngặt. Đối với thép không gỉ, chúng tôi sử dụng mảnh hợp kim cacbua với lớp phủ TiAlN, chạy ở tốc độ bề mặt 180 m/phút. Đối với nhôm, chúng tôi chuyển sang dụng cụ PCD ở 600 m/phút. Chúng tôi thay mảnh cắt sau mỗi 500 chi tiết, không phải khi chúng vỡ, vì lưỡi cắt mòn tạo ra độ phân tán dung sai rộng hơn. Điều này được trình bày chi tiết trong hướng dẫn lựa chọn dụng cụ cắt CNC của chúng tôi, giải thích tại sao mài mòn dụng cụ là biến số ẩn lớn nhất trong gia công chính xác.
Về dung sai, chúng tôi sử dụng đầu dò trong quy trình trên mỗi chi tiết thứ năm để hiệu chỉnh giãn nở nhiệt của trục chính máy. Nhiệt độ xưởng của chúng tôi được kiểm soát ở 20°C ±1°C, giữ cho vật liệu không giãn nở hoặc co lại quá 1 µm trên mỗi 100 mm. Để hiểu sâu hơn về cách chúng tôi xác định và kiểm chứng các giới hạn này, hãy đọc hướng dẫn dung sai gia công CNC của chúng tôi. Đây không phải lý thuyết—chúng tôi áp dụng các quy tắc này trên mọi đơn hàng, dù bạn mua một chiếc hay một triệu chiếc.
Đóng Gói và Giao Hàng Cho Nhu Cầu Số Lượng Lớn hoặc Đơn Chiếc
Chúng tôi đóng gói phụ kiện trong giấy chống ăn mòn VCI, sau đó trong hộp carton cứng với mút xốp ngăn cách từng chi tiết. Đối với đơn hàng số lượng lớn (trên 10.000 chiếc), chúng tôi sử dụng khay nhựa 50 chiếc mỗi khay, hút chân không để ngăn hơi ẩm xâm nhập. Chúng tôi giao hàng qua DHL, FedEx hoặc đường biển từ cảng Thâm Quyến. Thời gian giao hàng tiêu chuẩn là 7 ngày cho vật liệu có sẵn, 10 ngày cho gia công tùy chỉnh. Đối với sự cố khẩn cấp, chúng tôi cung cấp dịch vụ chuyển phát nhanh 48 giờ cho kích thước tiêu chuẩn—bạn trả phụ phí 20%, nhưng chúng tôi đảm bảo giao hàng trong vòng hai ngày.
Chúng tôi duy trì kho đệm cho năm kích thước phụ kiện phổ biến nhất (M5, G1/8, G1/4, R1/4 và NPT 1/8) bằng nhôm 6061 và thép không gỉ 316L. Bạn có thể đặt hàng với bất kỳ số lượng nào, từ một chiếc đến mười nghìn chiếc, và chúng tôi giao hàng mà không có đ
FAQ nhà cung cấp — điều người mua hỏi trước khi đặt hàng
Trả lời trực tiếp từ nhà máy, không phải brochure bán hàng.
Làm sao để nhận báo giá cho chi tiết này?
Gửi bản vẽ (STEP, IGES, DWG, DXF hoặc PDF) kèm số lượng và vật liệu tới sc@bquq.com hoặc WhatsApp +86 137 1315 7787. Kỹ sư của chúng tôi xem bản vẽ và phản hồi giá, thời gian giao hàng cùng chi phí khuôn.
Đơn hàng tối thiểu là bao nhiêu?
Chúng tôi không áp mức tối thiểu cố định. Mức tối thiểu được xác định theo từng chi tiết và từng công đoạn; hãy cho biết số lượng mong muốn, chúng tôi báo giá theo đó. Chi tiết mới có thể nhận lô thử nhỏ.
Thời gian giao hàng bao lâu?
Thời gian giao hàng được thỏa thuận theo từng đơn, tùy ngày bạn cần, số lượng, vật liệu và có cần khuôn hay không. Gửi ngày mong muốn kèm bản vẽ, chúng tôi xác nhận tính khả thi trước khi báo giá.
Dung sai đạt được bao nhiêu?
Gia công CNC đạt ±0.005 mm. Chi tiết dập, lò xo và ép đùn được sản xuất theo dung sai ghi trên bản vẽ; chúng tôi xác nhận giá trị đạt được khi báo giá.
Có sản xuất theo bản vẽ của tôi không?
Có. Mọi đơn hàng đều sản xuất theo bản vẽ hoặc mẫu của khách. Nhà máy tại Đông Quan tự vận hành gia công CNC, dập kim loại, tạo hình lò xo và đùn tản nhiệt nhôm — một nhà cung cấp cho toàn bộ chi tiết.
Làm những vật liệu nào?
Nhôm (6061, 6063, 7075), thép không gỉ (301, 304, 316), thép carbon (SPCC, SGCC), đồng thau, đồng đỏ, đồng phốt pho, đồng berili và thép lò xo (dây nhạc, tôi dầu).
Nhận những định dạng bản vẽ nào?
STEP, IGES, DWG, DXF và PDF. Ưu tiên bản vẽ 2D có dung sai và yêu cầu xử lý bề mặt đi kèm mô hình 3D. Bản phác thảo tay sẽ được kỹ sư vẽ lại rồi báo giá.
Kiểm soát chất lượng như thế nào?
Kiểm tra xuyên suốt quá trình chứ không chỉ ở cuối: duyệt mẫu đầu tiên, kiểm tra trong quá trình và báo cáo từng lô, đo bằng CMM và thiết bị quang học. Chứng nhận vật liệu có theo yêu cầu.
Nhà máy ở đâu và có giao hàng toàn cầu không?
Nhà máy tại Đông Quan, Quảng Đông, Trung Quốc, hoạt động từ 2005. Chúng tôi giao hàng toàn cầu bằng chuyển phát nhanh, đường hàng không và đường biển, hợp tác với forwarder do người mua chỉ định.