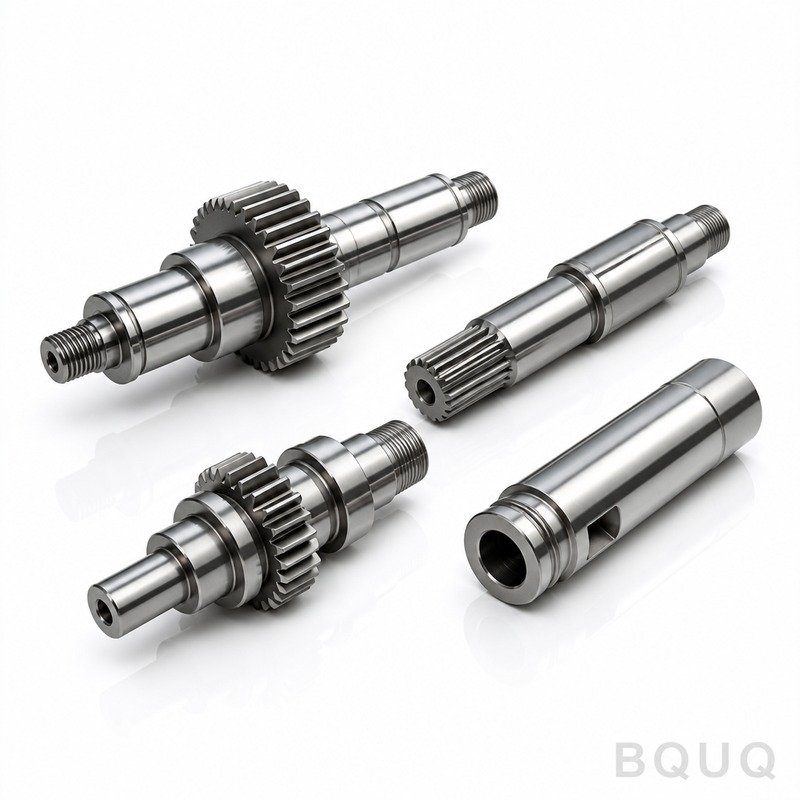
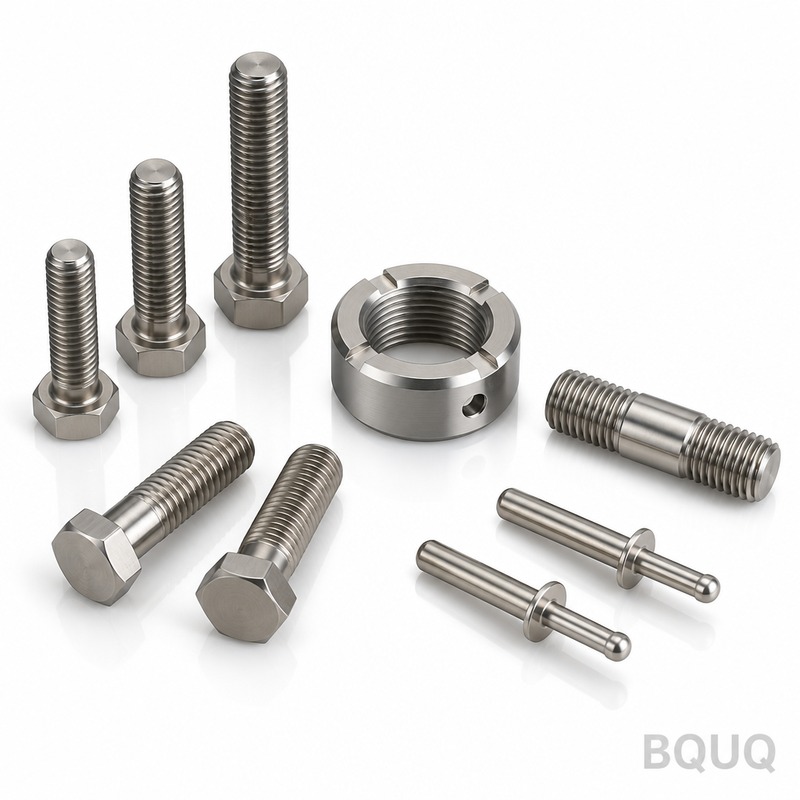
Trục hộp số gia công CNC BQUQ là các trục tròn, trục then hoa hoặc trục bậc được sản xuất trên máy tiện CNC 3 trục và 5 trục cùng trung tâm phay tại nhà máy của chúng tôi ở Đông Q
Trục Hộp Số Gia Công CNC BQUQ | Sản Xuất Chính Xác Tại Trung Quốc
Trục hộp số gia công CNC BQUQ là các trục tròn, trục then hoa hoặc trục bậc được sản xuất trên máy tiện CNC 3 trục và 5 trục cùng trung tâm phay tại nhà máy của chúng tôi ở Đông Quản. Bạn nhận được đ
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Trục hộp số gia công CNC BQUQ là các trục tròn, trục then hoa hoặc trục bậc được sản xuất trên máy tiện CNC 3 trục và 5 trục cùng trung tâm phay tại nhà máy của chúng tôi ở Đông Quản. Bạn nhận được độ đảo tổng 0.005 mm, độ nhám bề mặt 0.8 Ra và độ cứng bề mặt 58–62 HRC theo yêu cầu — với thời gian giao hàng tiêu chuẩn 15 ngày và không yêu cầu số lượng tối thiểu (MOQ). Các trục này truyền mô-men xoắn trong hộp giảm tốc ô tô, robot và công nghiệp mà không gây rung động hoặc mài mòn sớm.
Tiện Bậc và Phay Then Hoa: Cách Chúng Tôi Duy Trì Độ Đảo 0.005 mm
Độ đảo là kẻ thù của tuổi thọ hộp số. Trục có độ đảo 0.02 mm khiến răng bánh răng chịu tải không đều, tạo ra tiếng ồn và nhiệt. Chúng tôi loại bỏ điều này bằng cách tiện bậc giữa hai tâm — không phải trong mâm cặp. Cả hai đầu trục được gia công lỗ tâm chính xác (góc bao 60 độ, mài đạt độ tròn 0.002 mm). Sau đó, chúng tôi tiện từng đường kính trong một lần gá đặt trên máy DMG Mori NLX 2500. Đối với then hoa, chúng tôi sử dụng phương pháp phay lăn CNC hoặc Whirling (Leistritz) để cắt biên dạng thân khai với sai số biên dạng 0.01 mm. Mọi trục đều được đo trên máy đo độ tròn Talyrond 365 trước khi giao hàng. Kết quả điển hình: độ đảo 0.005 mm trên trục dài 300 mm, độ tròn 0.003 mm trên cổ trục ổ bi.
Vật Liệu và Xử Lý Nhiệt Chúng Tôi Sử Dụng Cho Trục Hộp Số
Lựa chọn vật liệu quyết định khả năng chịu mô-men xoắn và tuổi thọ mỏi. Chúng tôi gia công bốn loại vật liệu tiêu chuẩn, tất cả đều được cung cấp từ các nhà máy thép được chứng nhận tại Trung Quốc (kèm chứng chỉ vật liệu ISO 9001:2015).
20CrMnTi (tương đương SAE 8620): thấm cacbon đạt 58–62 HRC, chiều sâu lớp thấm 0.8–1.2 mm. Tốt nhất cho tải trọng va đập cao trong hộp số ô tô.
40Cr (AISI 5140): tôi và ram đạt độ cứng lõi 28–32 HRC, sau đó tôi cảm ứng trên cổ trục đạt 50–55 HRC. Phù hợp cho mô-men xoắn trung bình và chi phí thấp.
42CrMo4 (AISI 4140): tôi thấu đạt 42–46 HRC. Sử dụng cho hộp giảm tốc công nghiệp hạng nặng.
Thép không gỉ 17-4PH (H1025): cho hộp số cấp thực phẩm hoặc hàng hải cần khả năng chống ăn mòn. Độ cứng 33 HRC, không cần xử lý nhiệt sau gia công.
Chúng tôi không thuê ngoài xử lý nhiệt. Lò xử lý nhiệt của đối tác cách nhà máy 2 km — chu kỳ tôi và ram trong ngày, kèm báo cáo kiểm tra độ cứng cho từng mẻ. Nếu bạn cần thấm nitơ (48–52 HRC, lớp trắng 0.3 mm) hoặc tôi cảm ứng trên các cổ trục cụ thể, chúng tôi cũng thực hiện nội bộ.
Kích Thước Rãnh Then và Then Hoa: Cắt Theo DIN 5480 hoặc Theo Bản Vẽ Của Bạn
Trục hộp số hỏng ở rãnh then và then hoa — không bao giờ ở giữa phần trục trơn. Chúng tôi cắt rãnh then trên máy chuốt ngang (dung sai chiều rộng 0.005 mm, chiều sâu 0.01 mm) hoặc trên máy cắt dây CNC EDM cho rãnh then kín. Đối với then hoa, chúng tôi tuân theo DIN 5480 (module 0.5–6) hoặc ANSI B92.1 (góc áp lực 30 độ, chân răng phẳng hoặc chân răng lượn). Chúng tôi cũng gia công răng cưa (JIS B 1601) cho bánh răng lắp ghép căng. Mọi biên dạng răng đều được kiểm tra bằng máy đo bánh răng (CMM CNC với đầu dò Renishaw SP25) — sai lệch biên dạng ≤0.015 mm, sai lệch hướng răng ≤0.012 mm. Nếu bản vẽ của bạn chỉ định then hoa tùy chỉnh, chúng tôi lập trình trực tiếp từ tệp STEP. Không phát sinh chi phí dụng cụ cho biên dạng không tiêu chuẩn.
Độ Nhám Bề Mặt và Cân Bằng: Ra 0.4 đến 0.8 cho Bề Mặt Lắp Ổ Bi
Bề mặt lắp ổ bi cần Ra 0.4–0.8 µm để ngăn ngừa hiện tượng ăn mòn tiếp xúc (fretting) và duy trì độ dôi lắp ghép phù hợp. Chúng tôi đạt được điều này bằng mảnh cắt CBN ở tốc độ cắt 180 m/phút, sau đó thực hiện thêm một lần lăn ép bề mặt (roller burnishing) khi cần — quá trình này nén bề mặt đạt Ra 0.2 µm và tăng độ cứng bề mặt tương đương 5–8 HRC. Đối với trục tốc độ cao (trên 3000 vòng/phút), chúng tôi thực hiện cân bằng động cấp G2.5 (ISO 1940-1). Cân bằng hai mặt phẳng với khoan hiệu chỉnh là tiêu chuẩn. Trục dài trên 500 mm được kiểm tra độ thẳng trên bàn đá granite bằng đồng hồ so — độ cong tối đa 0.02 mm mỗi mét.
Thông số kỹ thuật
Dải tiêu chuẩn
Năng lực của chúng tôi
Vật liệu
20CrMnTi, 40Cr, 42CrMo4, 17-4PH
Bất kỳ loại thép hoặc thép không gỉ nào (SUS303, SUS304, SUS316)
Đường kính trục
6 mm – 120 mm
Lên đến 200 mm theo yêu cầu
Chiều dài trục
20 mm – 600 mm
Lên đến 1000 mm (độ thẳng 0.02 mm/m)
Module then hoa
0.5 – 6
DIN 5480, ANSI B92.1, JIS B1601
Độ cứng (bề mặt)
50 – 55 HRC
58 – 62 HRC (thấm cacbon)
Độ cứng (lõi)
28 – 32 HRC
42 – 46 HRC (tôi thấu)
Độ đảo (tổng)
0.02 mm
0.005 mm (giữa hai tâm)
Độ nhám bề mặt (Ra)
1.6 µm
0.4 – 0.8 µm (CBN + lăn ép)
Dung sai rãnh then
±0.02 mm
±0.005 mm (chuốt)
Thời gian giao hàng
25 ngày
15 ngày (tiêu chuẩn), 7 ngày (hỏa tốc)
MOQ
50 chiếc
Không MOQ — chấp nhận 1 chiếc
Kiểm Tra Trước Mỗi Lần Giao Hàng: Báo Cáo CMM và Độ Cứng
Chúng tôi không tin vào máy móc — chúng tôi tin vào phép đo. Mọi trục đều được kiểm tra toàn diện trước khi đóng gói. Phòng thí nghiệm QA của chúng tôi có máy CMM Zeiss CONTURA (độ chính xác 2.5 µm), máy đo độ tròn Mitutoyo, máy đo độ cứng Rockwell và máy đo độ nhám bề mặt. Đối với mỗi lô hàng, chúng tôi kiểm tra 100% các kích thước quan trọng (đường kính cổ trục ổ bi, độ đảo, chiều dày răng then hoa) và 20% các kích thước không quan trọng. Chúng tôi gửi qua email báo cáo kiểm tra PDF với các giá trị đo thực tế — không chỉ là dấu đạt/không đạt. Nếu bạn cần PPAP Cấp 3 hoặc chứng chỉ vật liệu từ nhà máy thép, chúng tôi cung cấp miễn phí. Tất cả trục đều được ba via, rửa trong bể dung môi và phủ dầu chống gỉ trước khi đóng gói. Chúng tôi sử dụng thùng gỗ hoặc thùng carton với đệm mút — không có kim loại trần tiếp xúc với kim loại trong quá trình vận chuyển.
Thiết Kế Cho Gia Công (DFM): Những Gì Chúng Tôi Cần Trong Bản Vẽ Trục Hộp Số Của Bạn
Để báo giá chính xác trong 12 giờ, hãy gửi tệp STEP hoặc IGES kèm bản vẽ PDF. Chúng tôi cần năm thông số sau: loại vật liệu (hoặc ghi "bạn chọn"), chiều sâu độ cứng bề mặt, độ đảo tổng trên cổ trục ổ bi, tiêu chuẩn then hoa (DIN/ANSI/JIS) và độ nhám bề mặt trên các bề mặt làm kín. Nếu bạn không chỉ định, chúng tôi mặc định dùng 20CrMnTi thấm cacbon đạt 58–62 HRC, Ra 0.8, độ đảo 0.02 mm — và chúng tôi sẽ cho bạn biết nếu thông số đó là quá mức cần thiết. Chúng tôi cũng chỉ ra các vấn đề thiết kế miễn phí: thành mỏng sẽ biến dạng khi xử lý nhiệt, góc nhọn dễ nứt dưới mô-men xoắn, hoặc dung sai then hoa chặt hơn mức cần thiết. Ví dụ, dung sai chiều sâu rãnh then ±0.01 mm làm tăng gấp ba chi phí gia công — ±0.03 mm hoạt động tốt trong 95% ứng dụng. Chúng tôi gửi báo cáo DFM kèm khuyến nghị trước khi cắt bất kỳ kim loại nào. Đây là một phần của quy trình sản xuất chính xác tại Trung Quốc với quy trình minh bạch — không phải hộp đen.
Đơn Hàng Hỏa Tốc và Trục Mẫu: Không MOQ, Giao Nhanh 7 Ngày
Bạn không cần đặt 500 trục để nhận được sự chú ý của chúng tôi. Chúng tôi chấp nhận không MOQ — một trục mẫu duy nhất cũng