
Đặt hàng tản nhiệt theo yêu cầu: thông số nhiệt, đánh giá DFM, báo giá, kiểm tra và phê duyệt mẫu, kèm danh sách kiểm tra. BQUQ (ISO9001, Dongguan) báo giá trong 12 giờ.
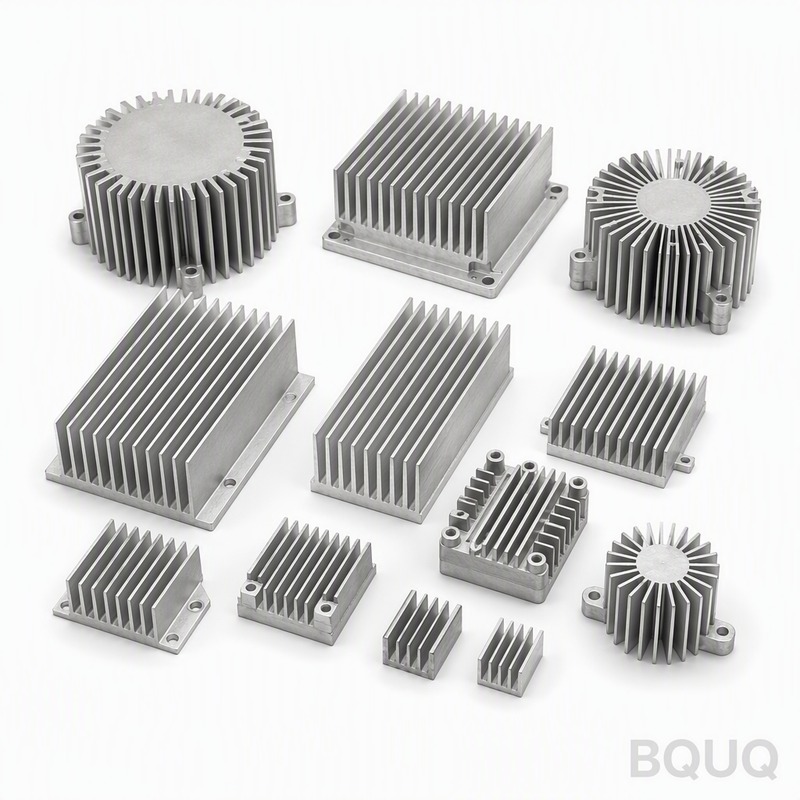
Đặt Hàng Tản Nhiệt Theo Yêu Cầu: Quy Trình Từ Bản Vẽ Đến Mẫu Thử
Việc đặt hàng một bộ tản nhiệt theo yêu cầu phải trải qua sáu cổng kiểm soát: gửi đầy đủ thông số kỹ thuật về nhiệt và cơ khí, nhận được đánh giá DFM về quy trình chế tạo, nhận báo giá với chi phí khuôn mẫu được tách riêng, phê duyệt mẫu dựa trên các tiêu chí kiểm tra kích thước và nhiệt được lập thành văn bản, tiến hành sản xuất hàng loạt kèm dữ liệu kiểm tra, và lưu trữ tài liệu cho các đơn hàng lặp lại. Cổng quyết định tất cả là cổng đầu tiên — một thông số kỹ thuật chỉ ghi "khoảng 50 W, giữ cho mát" thì không thể báo giá, mà chỉ có thể đoán.
Tản nhiệt theo yêu cầu thường thất bại trong hành trình từ bản vẽ đến mẫu thử theo những cách có thể dự đoán được: các yêu cầu về nhiệt đến dưới dạng những cụm từ mơ hồ, bản vẽ cơ khí bỏ sót độ phẳng đế cần thiết để vật liệu tản nhiệt (TIM) hoạt động hiệu quả, và không ai ghi lại tiêu chí đạt/không đạt trước khi mẫu được giao. Quy trình làm việc này là quy trình chúng tôi sử dụng tại BQUQ cho dây chuyền tản nhiệt ép nhôm và tản nhiệt gia công CNC — nó cố tình đơn giản, và nó đơn giản vì nó hiệu quả.
Cổng 1: Thông Số Kỹ Thuật Nhiệt và Cơ Khí
Bộ hồ sơ yêu cầu báo giá cần năm thông số nhiệt và một bản vẽ cơ khí. Năm thông số đó là: công suất tiêu tán trong điều kiện xấu nhất (được đo, không phải giá trị điển hình từ datasheet), nhiệt độ tối đa cho phép của vỏ hoặc điểm nối, nhiệt độ môi trường xung quanh trong điều kiện xấu nhất, luồng không khí (vận tốc hoặc model quạt, hoặc cụm từ "không khí tĩnh"), và không gian bao quanh (envelope) mà tản nhiệt phải vừa. Bản vẽ bổ sung các chi tiết cơ khí: mô hình lỗ lắp ghép, diện tích chiếm chỗ của linh kiện, khoảng trống cho kẹp hoặc vít, và bất kỳ đặc điểm nào trên bo mạch mà tản nhiệt phải tránh.
| Hạng mục thông số | Giá trị ví dụ | Tại sao quan trọng |
|---|---|---|
| Công suất tiêu tán | 28 W đo được trong điều kiện xấu nhất | Xác định toàn bộ ngân sách nhiệt |
| Nhiệt độ vỏ tối đa | 95 °C | Mốc đạt/không đạt |
| Nhiệt độ môi trường xấu nhất | 55 °C | Điểm gốc để đo chênh lệch nhiệt độ (delta-T) |
| Luồng không khí | Không khí tĩnh, hoặc 2 m/s trong ống dẫn | Thay đổi hoàn toàn hình dạng thiết kế |
| Không gian bao quanh | Tối đa 120 × 90 × 45 mm | Xác định kích thước vật lý có thể lắp vừa |
| Yêu cầu độ phẳng đế | ≤ 0.1 mm trên 100 mm | Quyết định chọn gia công CNC hay ép nhôm |
Bài học rút ra: việc thiếu các thông số nhiệt buộc nhà máy phải giả định, và các giả định được tính vào biên lợi nhuận — dù thế nào bạn cũng phải trả tiền cho sự phỏng đoán. Một bộ thông số đầy đủ sẽ nhận được báo giá thẳng thắn; một bộ thông số mơ hồ sẽ nhận được báo giá phòng thủ. Nếu công suất chưa được đo, hãy nói rõ điều đó và cộng thêm biên an toàn ở bước đó thay vì để trống.
Cổng 2: Đánh Giá DFM — Lựa Chọn Quy Trình Chế Tạo Nào?
Khi đã có thông số kỹ thuật, nhà máy nên cho bạn biết quy trình nào sẽ tạo ra sản phẩm, chứ không phải hỏi bạn muốn quy trình nào. Lộ trình phụ thuộc vào số lượng, hình dạng và độ chính xác của bề mặt lắp ghép. Nếu cánh tản nhiệt thẳng, sản lượng đủ lớn để bù chi phí khuôn hoặc có sẵn profile phù hợp, thì ép nhôm là lựa chọn tối ưu. Nếu đế cần các hốc và độ phẳng chặt chẽ ở số lượng thấp, gia công CNC là lựa chọn tốt hơn. Nếu hình dạng có cánh tản nhiệt theo hai hướng, gia công CNC là lựa chọn duy nhất bất kể số lượng.
| Dấu hiệu thiết kế | Quy trình DFM nên chọn |
|---|---|
| Cánh thẳng, profile có sẵn phù hợp, mọi số lượng | Ép nhôm, cắt theo chiều dài |
| Cánh thẳng, profile theo yêu cầu, ≥ 500 chiếc/năm | Ép nhôm với khuôn mới |
| < ~300 chiếc, hoặc đế có đặc điểm phức tạp | Gia công CNC từ phôi đặc |
| Cánh theo hai hướng, cánh dạng chân cắm (pin fins), cánh tỏa tròn | Gia công CNC |
| Số lượng rất lớn, cánh mỏng, tiết kiệm nhờ kim loại tấm | Dập hoặc gấp cánh |
| Module công suất lớn, cần độ phẳng đế + cánh tản nhiệt | Kết hợp: cánh ép nhôm, đế gia công CNC |
Bài học rút ra: một đánh giá DFM nêu rõ quy trình chế tạo và bảo vệ lựa chọn đó dựa trên số lượng của bạn là một công việc kỹ thuật; một bản báo giá âm thầm giả định một quy trình duy nhất chỉ là một tài liệu bán hàng. Hãy hỏi quy trình nào đã được định giá và chi phí của phương án thay thế là bao nhiêu — tại BQUQ, câu trả lời đến từ một nhà máy duy nhất vận hành cả ép nhôm, gia công CNC và dập, vì vậy khuyến nghị không nhằm bảo vệ một loại máy móc cụ thể nào.
Cổng 3: Báo Giá — Chi Phí Khuôn Mẫu Phải Là Một Khoản Riêng Biệt
Mọi báo giá theo yêu cầu nên tách riêng chi phí một lần khỏi chi phí cho từng sản phẩm. Đối với ép nhôm, điều đó có nghĩa là chi phí khuôn; đối với gia công CNC, đó là chi phí lập trình và thời gian tạo sản phẩm đầu tiên. Việc nhìn thấy sự tách biệt này cho bạn biết phép tính số lượng: chia chi phí khuôn mẫu cho sản lượng hàng năm thực tế của bạn và bạn sẽ biết liệu quy trình đó có khả thi với dự báo của bạn hay không. Báo giá cũng nên nêu rõ hợp kim, bề mặt hoàn thiện và các giả định về dung sai, vì mỗi yếu tố đều ảnh hưởng đến giá.
| Khoản mục báo giá | Bao gồm những gì | Điều cần kiểm tra |
|---|---|---|
| Khuôn mẫu (khuôn ép hoặc thiết lập) | Chi phí một lần | Khấu hao dựa trên sản lượng thực tế của bạn |
| Vật liệu và quy trình | Chi phí ép nhôm hoặc gia công cho từng sản phẩm | Phù hợp với quy trình DFM đã chọn |
| Các nguyên công phụ | Cắt, phay, khoan, ta rô | Có thể kết hợp hoặc loại bỏ nguyên công nào không? |
| Bề mặt hoàn thiện | Loại anodize và phạm vi phủ | Màu đen cho tản nhiệt đối lưu tự nhiên, màu tự nhiên (clear) khi có quạt |
| Kiểm tra/tài liệu | Báo cáo lô hàng, chứng nhận vật liệu | Thống nhất trước khi đặt hàng |
Bài học rút ra: nếu báo giá không có khoản mục khuôn mẫu, thì hoặc là không cần khuôn (quy trình gia công CNC) hoặc chi phí khuôn đã bị ẩn trong giá từng sản phẩm — hãy hỏi rõ. Hướng dẫn về các yếu tố chi phí tản nhiệt cho thấy cách định giá từng lớp chi phí để báo giá trở thành một bản đồ thay vì chỉ là một con số.
Cổng 4–5: Mẫu Thử, Kiểm Tra và Phê Duyệt Theo Tiêu Chí Văn Bản
Mẫu thử là nơi thông số kỹ thuật trở thành hiện thực vật lý, và nó chỉ có ý nghĩa nếu tiêu chí đạt/không đạt đã được ghi lại ở Cổng 1. Phê duyệt mẫu dựa trên bốn hạng mục kiểm tra: kích thước so với bản vẽ (lỗ lắp ghép, độ phẳng đế, không gian bao quanh), kiểm tra nhiệt (nhiệt độ vỏ ở công suất định mức sau khi đạt trạng thái cân bằng, sử dụng vật liệu tản nhiệt (TIM) sản xuất), bề mặt hoàn thiện (màu sắc, độ phủ, không có chỗ bị che phủ sót), và độ khớp lắp ráp trong sản phẩm thực tế. Hãy ghi lại kết quả — tài liệu phê duyệt mẫu là cơ sở tham chiếu cho cả quá trình sản xuất và đơn hàng tiếp theo.
| Hạng mục kiểm tra mẫu | Phương pháp | Ví dụ đạt yêu cầu |
|---|---|---|
| Độ phẳng đế | Thước thẳng/căn lá hoặc máy đo CMM | ≤ 0.1 mm trên 100 mm |
| Đặc điểm lắp ghép | Chốt đo, thước kẹp, máy đo CMM | Lỗ đúng vị trí theo bản vẽ |
| Hiệu suất nhiệt | Cặp nhiệt điện + kiểm tra công suất | Nhiệt độ vỏ ≤ 95 °C ở 28 W, nhiệt độ môi trường 55 °C |
| Độ khớp lắp ráp | Lắp vào sản phẩm thực tế | Không bị cản trở, lớp TIM được nén đều |
| Bề mặt hoàn thiện | Kiểm tra trực quan + độ dày lớp phủ | Lớp anodize đen đồng nhất, không có điểm hở |
Bài học rút ra: kiểm tra nhiệt trên mẫu thử là con số duy nhất chứng minh bản vẽ đúng, vì vậy hãy chạy thử với vật liệu tiếp xúc nhiệt (TIM) sản xuất thực tế — kiểm tra với TIM khác hoặc không có TIM thì không xác nhận được điều gì. Phê duyệt bằng văn bản và lưu giữ hồ sơ; khi lô sản xuất đầu tiên đến, bốn hạng mục kiểm tra tương tự tại khâu kiểm tra đầu vào sẽ khép kín vòng lặp.
Cổng 6: Sản Xuất và Đơn Hàng Lặp Lại
Sản xuất là bài toán về độ lặp lại. Đơn hàng phải nhắc lại thông số kỹ thuật của mẫu đã được phê duyệt, nhà máy phải chạy cùng một quy trình với cùng các điểm kiểm tra, và lô hàng phải được giao kèm dữ liệu kiểm tra kích thước để bộ phận kiểm soát chất lượng đầu vào có thể xác minh mà không cần thiết kế lại sản phẩm. Kiểm soát quy trình theo tiêu chuẩn ISO9001 bao trùm phần giấy tờ; phần của bạn là lưu giữ bản vẽ đã được phê duyệt, hồ sơ kiểm tra và trao đổi thư từ cùng nhau để đơn hàng tiếp theo — và kỹ sư tiếp theo chạm vào sản phẩm — có đầy đủ câu chuyện về nhiệt. Tài liệu đó cũng là cơ sở để xem xét việc tăng giá và so sánh trung thực với nhà cung cấp thứ hai. Gửi bộ hồ sơ đầy đủ đến sc@bquq.com và báo giá sẽ được gửi lại trong vòng 12 giờ làm việc; bài viết về quy trình lựa chọn tản nhiệt trình bày các bước kỹ thuật cung cấp thông tin cho Cổng 1 nếu ngân sách nhiệt chưa được lập thành văn bản.
Các Câu Hỏi Thường Gặp
Hỏi: Nhà máy cần những thông tin gì để báo giá một bộ tản nhiệt theo yêu cầu?
Đáp: Công suất tiêu tán, nhiệt độ tối đa của vỏ hoặc điểm nối, nhiệt độ môi trường xung quanh trong điều kiện xấu nhất, luồng không khí (hoặc "không khí tĩnh"), không gian bao quanh, và bản vẽ với các đặc điểm lắp ghép. Các thông số nhiệt và bản vẽ cơ khí cùng nhau cho phép nhà máy xác định kích thước, lựa chọn quy trình và định giá sản phẩm trong một lần.
Hỏi: Mẫu thử tản nhiệt theo yêu cầu mất bao lâu?
Đáp: Mẫu gia công CNC thường được giao trong vài ngày vì không cần khuôn mẫu; mẫu ép nhôm với khuôn mới thường mất 2–4 tuần bao gồm cả thời gian chế tạo khuôn và các lần ép thử đầu tiên. Các profile có sẵn được cắt và gia công theo chiều dài sẽ nằm trong khoảng thời gian giữa hai trường hợp trên.
Hỏi: Chi phí khuôn ép nhôm có nên là một khoản riêng trong báo giá không?
Đáp: Có. Khuôn mẫu là chi phí một lần cần được hiển thị rõ ràng để bạn có thể chia cho sản lượng thực tế và kiểm tra tính kinh tế. Một báo giá có chi phí khuôn ẩn sẽ làm cho giá từng sản phẩm trông sai lệch và khiến việc so sánh với gia công CNC trở nên bất khả thi.
Hỏi: Tôi nên kiểm tra những gì trên mẫu tản nhiệt trước khi phê duyệt?
Đáp: Kích thước (độ phẳng đế, lỗ lắp ghép, không gian bao quanh), hiệu suất nhiệt ở công suất định mức sau khi đạt trạng thái cân bằng với vật liệu tản nhiệt (TIM) sản xuất, độ phủ của bề mặt hoàn thiện, và độ khớp lắp ráp trong sản phẩm thực tế. Phê duyệt bằng văn bản dựa trên các tiêu chí đã được thiết lập trước khi đặt mẫu.
Hỏi: Những tài liệu nào nên được giao kèm với một lô tản nhiệt sản xuất?
Đáp: Báo cáo kiểm tra kích thước bao phủ các đặc điểm quan trọng trên bản vẽ, chứng nhận vật liệu/hợp kim, và xác nhận bề mặt hoàn thiện. Đối với các sản phẩm theo yêu cầu, hãy lưu giữ hồ sơ mẫu đã được phê duyệt và kiểm tra nhiệt — chúng là tài liệu tham chiếu cho mọi đơn hàng lặp lại.
Bài Viết Liên Quan
- heat-sink-selection-workflow — Thêm từ chuỗi bài kỹ thuật Quản lý Nhiệt của BQUQ.
- heat-sink-cost-factors — Thêm từ chuỗi bài kỹ thuật Quản lý Nhiệt của BQUQ.
- heat-sink-thermal-testing — Thêm từ chuỗi bài kỹ thuật Quản lý Nhiệt của BQUQ.
Tài Nguyên Liên Quan
- Về BQUQ: nhà máy nguồn đạt chứng nhận ISO9001 tại Dongguan vận hành bốn dây chuyền sản xuất dưới một mái nhà.
- Tản nhiệt và các bộ phận nhiệt: các tùy chọn ép nhôm, gia công CNC và dập từ dây chuyền tản nhiệt — tản nhiệt ép nhôm, tản nhiệt gia công CNC, tản nhiệt dập.
- Xu hướng ngành: phân tích sản xuất, thị trường vật liệu và tìm nguồn cung ứng cho người mua.
- Bài viết kỹ thuật: hướng dẫn kỹ thuật và so sánh quy trình — nhiều hơn nữa từ nguồn bài viết này.
- Trung tâm FAQ: câu trả lời nhanh về CNC, dập, lò xo và tản nhiệt.
- Nghiên cứu điển hình: các sản phẩm thực tế và số liệu thực tế từ các dự án chúng tôi đã thiết kế và giao hàng.
- Liên hệ chúng tôi: gửi bản vẽ của bạn và nhận báo giá trong vòng 12 giờ làm việc.
Được biên soạn bởi Đội ngũ Kỹ thuật BQUQ. BQUQ là nhà máy nguồn đạt chứng nhận ISO9001 tại Dongguan, Trung Quốc, vận hành các dây chuyền gia công CNC, dập kim loại, lò xo theo yêu cầu, tản nhiệt và collet dưới một mái nhà. Gửi bản vẽ đến sc@bquq.com hoặc WhatsApp +86 13713157787 để nhận báo giá trong vòng 12 giờ làm việc. www.bquq.com


