
Thiết kế các biên dạng tản nhiệt ép đùn có thể ép thực tế: độ dày cánh và thành tối thiểu, tỷ lệ cánh và giới hạn khuôn. BQUQ (ISO9001, Dongguan) báo giá trong 12 giờ.
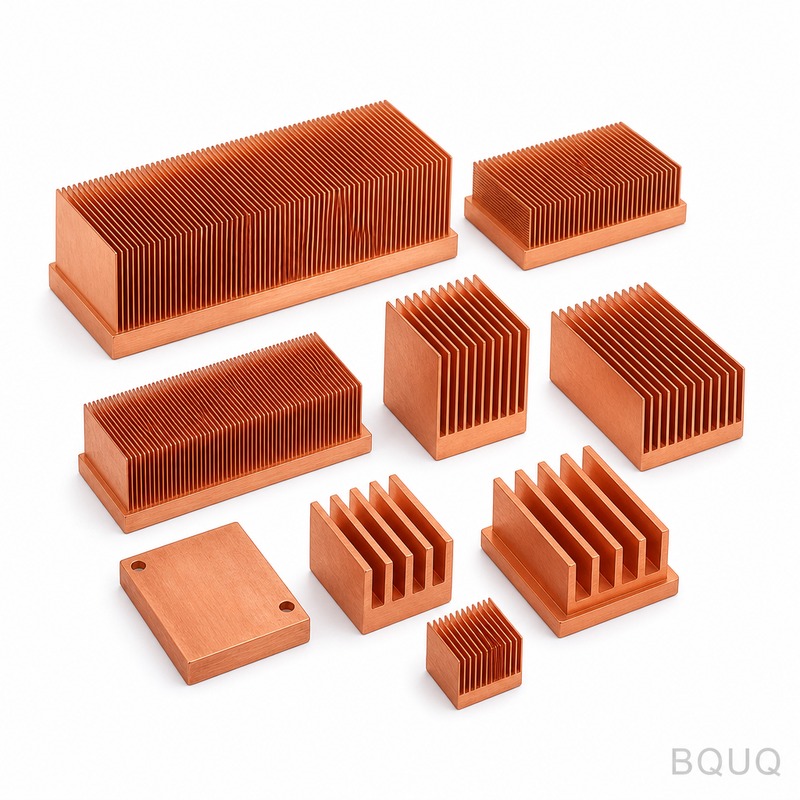
Thiết kế cho Ép nhôm Đùn: Tỷ lệ Cánh tản nhiệt, Độ dày Thành và Giới hạn Khuôn
Một biên dạng tản nhiệt ép đùn chỉ tốt khi khuôn của nó tốt, và khuôn có những giới hạn cứng: độ dày cánh tối thiểu khoảng 1,0–1,3 mm đối với nhôm 6063, độ dày thành tối thiểu khoảng 1,2–1,5 mm, tỷ lệ chiều cao cánh trên khe hở kinh tế gần 6–8:1, và biên dạng bao phải phù hợp với máy ép. Thiết kế trong các giới hạn này, biên dạng sẽ ép nhanh, giữ kích thước và chi phí thấp; thiết kế ngoài chúng, bạn sẽ phải trả giá cho các lần chạy chậm, tuổi thọ khuôn ngắn và các rắc rối về dung sai trong mỗi lô hàng.
Ép đùn nghe có vẻ dễ dàng — đẩy nhôm nóng qua một lỗ và cắt theo chiều dài. Trên thực tế, khuôn là một dụng cụ chính xác phải cân bằng dòng chảy kim loại qua từng cánh tản nhiệt, và hình dạng biên dạng quyết định mức độ cân bằng đó. Hướng dẫn này trình bày các thông số mà nhà thiết kế cần trước khi vẽ biên dạng, để hình dạng trông đẹp trong CAD cũng là hình dạng mà máy ép có thể thực sự tạo ra.
Khung Hình học Cánh tản nhiệt: Độ dày, Khe hở và Tỷ lệ
Cánh tản nhiệt là trái tim của biên dạng nhiệt, và chúng là các chi tiết khó ép đùn nhất. Kim loại phải chảy vào từng cánh mỏng và lấp đầy hoàn toàn; nếu cánh quá mỏng so với chiều cao của nó, mép dẫn đầu sẽ nguội trước khi được lấp đầy và bạn sẽ có cánh ngắn hoặc bị rách. Các con số thực tế của ngành tập trung chặt chẽ vì vật lý không thay đổi nhiều giữa các máy ép.
| Thông số thiết kế | Giới hạn ép đùn thực tế (điển hình, 6063) | Điều gì xảy ra ngoài giới hạn |
|---|---|---|
| Độ dày cánh tối thiểu | 1,0–1,3 mm | Cánh bị thiếu hoặc rách; tuổi thọ khuôn giảm mạnh |
| Độ dày thành tối thiểu | 1,2–1,5 mm | Thành gợn sóng, khó kiểm soát kích thước |
| Khe hở tối thiểu giữa các cánh | ~1,3–1,5 mm | Kim loại không thể chảy; các rãnh hàn kín lại |
| Tỷ lệ chiều cao cánh trên khe hở | ~6–8:1 kinh tế | Ép chậm, khuôn dễ vỡ, điền đầy kém |
| Chiều cao cánh tối đa | ~100–150 mm biên dạng | Ngoài giới hạn này, dung sai và tốc độ bị ảnh hưởng |
| Đường kính vòng tròn ngoại tiếp biên dạng | ~200–250 mm điển hình | Phải phù hợp với thùng chứa máy ép |
Kết luận chính: tỷ lệ là con số mà các nhà thiết kế vi phạm nhiều nhất. Một cánh tản nhiệt cao 40 mm cần khe hở ít nhất 5–7 mm để nằm trong dải kinh tế — điều này trùng khớp với những gì thiết kế nhiệt đối lưu tự nhiên mong muốn. Nếu phân tích nhiệt của bạn yêu cầu cánh cao hơn, mỏng hơn hoặc dày đặc hơn so với khung cho phép, quy trình nên chuyển sang gia công CNC, bào cánh (skiving) hoặc hàn gắn thay vì ép buộc khuôn.
Độ dày Thành Đồng đều và Dòng chảy Kim loại
Nhôm chảy qua khuôn giống như nước chảy qua mạng lưới đường ống — nó đi theo đường có ít lực cản nhất. Các cánh, lưỡi cắt và thành mỏng cản trở dòng chảy; các phần dày khiến kim loại chảy nhanh hơn. Nếu mặt cắt ngang trộn lẫn các vùng rất dày và rất mỏng, sản phẩm ép ra sẽ bị xoắn, cong vênh hoặc có các phần mỏng không bao giờ được lấp đầy, bất kể thép khuôn tốt đến đâu.
| Đặc điểm mặt cắt ngang | Ảnh hưởng đến biên dạng | Giải pháp thiết kế |
|---|---|---|
| Thành đồng đều khắp nơi | Thẳng, ổn định, ép nhanh | Nhắm đến điều này |
| Đế dày + cánh mỏng (tản nhiệt thông thường) | Có thể quản lý — hình dạng kinh điển | Giữ tỷ lệ đế ở mức vừa phải |
| Chuyển tiếp đột ngột từ dày sang mỏng | Gợn sóng, xoắn, khuyết tật điền đầy | Thêm độ côn hoặc bán kính chuyển tiếp |
| Lưỡi cắt hẹp và sâu (chi tiết dài và mỏng) | Lưỡi cắt uốn cong hoặc gãy trong khuôn | Rút ngắn hoặc thêm hỗ trợ |
| Bất đối xứng nghiêm trọng | Biên dạng cong hoặc xoắn sau khuôn | Cân bằng phân bố kim loại hoặc tách chi tiết |
Kết luận chính: hãy coi mặt cắt ngang như một bài toán dòng chảy trước khi nó là bài toán hình học. Một bán kính nhỏ ở chân mỗi cánh và chuyển tiếp dần dần giữa các vùng dày và mỏng không tốn chi phí gì trong CAD nhưng giúp tránh vô số rắc rối trên máy ép và trong quá trình nắn thẳng.
Dung sai: Ép đùn Thực sự Có thể Đạt được Gì
Chi tiết ép đùn không phải là chi tiết gia công, và báo giá chúng như chi tiết gia công sẽ dẫn đến sự thất vọng. Kích thước mặt cắt ngang trên biên dạng được thiết kế tốt thường đạt khoảng ±0,3–0,5 mm tùy thuộc vào kích thước, với khả năng kiểm soát chặt hơn trên các chi tiết quan trọng với chi phí cao hơn. Độ thẳng, độ xoắn và chiều dài là các thông số riêng biệt. Điều giúp ích cho hầu hết các thiết kế là nhớ rằng bề mặt lắp đặt — bề mặt tiếp xúc nhiệt — không cần phải chính xác theo tiêu chuẩn ép đùn; nó sẽ được gia công sau đó.
| Kích thước hoặc chi tiết | Dung sai ép đùn điển hình | Ghi chú |
|---|---|---|
| Kích thước mặt cắt ngang | ±0,3–0,5 mm (phụ thuộc kích thước biên dạng) | Ép đùn thương mại tiêu chuẩn |
| Chi tiết quan trọng, giữ cục bộ | ±0,1–0,25 mm có thể đạt được | Tốn chi phí và tốc độ; chỉ khi cần thiết |
| Chiều dài cắt | ±1 mm hoặc tốt hơn | Rẻ để siết chặt bằng cưa |
| Độ thẳng | Theo EN 755 / tiêu chuẩn nhà cung cấp | Bị ảnh hưởng bởi xử lý nhiệt |
| Độ xoắn | Theo EN 755 / tiêu chuẩn nhà cung cấp | Tệ hơn trên biên dạng bất đối xứng |
| Độ phẳng bề mặt lắp đặt | Gia công sau khi ép đùn | Không mong đợi từ khuôn |
Kết luận chính: đặt độ chính xác ở nơi quan trọng — trên các bề mặt lắp đặt được gia công và các lỗ — và để phần ép đùn là ép đùn ở mọi nơi khác. Sự phân công lao động kinh điển: ép đùn tạo ra các cánh tản nhiệt và biên dạng bao một cách rẻ tiền; một đường gia công nhẹ làm phẳng đế, làm chính xác các lỗ và đảm bảo bề mặt tiếp xúc nhiệt đáng tin cậy.
Lựa chọn Hợp kim: Độ dẫn nhiệt so với Độ bền
Đối với biên dạng nhiệt, quyết định hợp kim gần như luôn là 6063-T5 so với 6061-T6. Sự khác biệt về độ dẫn nhiệt là có thật và đi theo hướng mà người mới ít ngờ nhất: 6063 dẫn nhiệt tốt hơn 6061 vì hàm lượng hợp kim thấp hơn, trong khi 6061 bền hơn và dễ gia công hơn trong các kết cấu chịu lực.
| Đặc tính (điển hình) | 6063-T5 | 6061-T6 |
|---|---|---|
| Độ dẫn nhiệt | ~200 W/m·K | ~155–170 W/m·K |
| Giới hạn chảy | ~130–180 MPa | ~240–280 MPa |
| Khả năng ép đùn | Xuất sắc — tiêu chuẩn cho cánh tản nhiệt | Tốt nhưng khó ép hơn |
| Sử dụng điển hình | Tản nhiệt, biên dạng nhiệt | Đế kết cấu, tấm lắp đặt |
Kết luận chính: sử dụng 6063 cho các phần có cánh nơi độ dẫn nhiệt là yếu tố hàng đầu và 6061 khi biên dạng đồng thời là chi tiết kết cấu. Cánh tản nhiệt bằng 6063 trên đế gia công bằng 6061 là sự kết hợp hợp lệ khi đế chịu tải — và là công việc tự nhiên cho một tản nhiệt gia công CNC kết nối với phần cánh ép đùn.
Rà soát Thiết kế Trước khi Cắt Khuôn
Thời điểm rẻ nhất để phát hiện vấn đề ép là trước khi khuôn tồn tại. Hãy kiểm tra biên dạng qua các câu hỏi sau: mọi cánh tản nhiệt có dày trên 1,0 mm và mọi khe hở trên 1,3 mm không, tỷ lệ chiều cao trên khe hở có nằm trong 8:1 không, độ dày thành có hợp lý đồng đều không, biên dạng có đối xứng hợp lý hoặc ít nhất là cân bằng dòng chảy không, và đường kính vòng tròn ngoại tiếp có phù hợp với máy ép không? Nếu câu trả lời cho bất kỳ câu hỏi nào là không, giải pháp là thay đổi hình học hoặc sử dụng quy trình khác. Gửi mặt cắt ngang hoàn chỉnh kèm ghi chú về chiều dài, hợp kim và bề mặt nào sẽ được gia công cho nhà cung cấp ép đùn và quá trình rà soát thiết kế khuôn sẽ xác nhận phần còn lại. BQUQ vận hành dây chuyền tản nhiệt của mình xung quanh tản nhiệt ép đùn được cắt và gia công nội bộ, với hướng dẫn các yếu tố chi phí cho thấy độ khó của khuôn và biên dạng chuyển thành giá như thế nào — gửi bản vẽ biên dạng đến sc@bquq.com và báo giá trong 12 giờ sẽ bao gồm câu trả lời thẳng thắn về việc hình dạng ép tốt hay gây khó khăn cho bạn.
Các Câu hỏi Thường gặp
Hỏi: Độ dày cánh tối thiểu cho tản nhiệt nhôm ép đùn là bao nhiêu?
Đáp: Khoảng 1,0–1,3 mm đối với biên dạng 6063 trong sản xuất thông thường. Dưới mức đó, cánh bị thiếu hoặc rách và tuổi thọ khuôn giảm mạnh. Nếu thiết kế nhiệt yêu cầu cánh mỏng hơn, kết cấu bào cánh (skived), hàn gắn hoặc gia công CNC là lựa chọn trung thực.
Hỏi: Tỷ lệ chiều cao cánh trên khe hở tối đa cho ép đùn là bao nhiêu?
Đáp: Ép đùn kinh tế duy trì gần 6–8:1. Tỷ lệ cao hơn ép chậm, điền đầy kém và mài mòn khuôn nhanh. Khoảng cách cánh tối ưu cho đối lưu tự nhiên từ 6–10 mm nằm gọn trong khung ép đùn cho cánh cao đến khoảng 60–80 mm.
Hỏi: Biên dạng ép đùn có thể đạt dung sai bao nhiêu?
Đáp: Kích thước mặt cắt ngang thường đạt ±0,3–0,5 mm tùy thuộc kích thước biên dạng, với các chi tiết cục bộ có thể đạt khoảng ±0,1–0,25 mm với chi phí cao hơn. Các bề mặt lắp đặt chính xác nên được gia công sau khi ép đùn thay vì mong đợi từ khuôn.
Hỏi: Hợp kim nhôm nào tốt nhất cho tản nhiệt ép đùn?
Đáp: 6063-T5 cho chính các cánh tản nhiệt — nó dẫn nhiệt khoảng 200 W/m·K và dễ ép đùn. Sử dụng 6061-T6 khi biên dạng cũng phải chịu tải trọng kết cấu, chấp nhận độ dẫn nhiệt thấp hơn khoảng 155–170 W/m·K.
Hỏi: Tại sao biên dạng ép đùn của tôi bị xoắn hoặc cong?
Đáp: Gần như luôn do dòng chảy kim loại không đều gây ra bởi mặt cắt ngang bất đối xứng hoặc chuyển tiếp đột ngột từ dày sang mỏng, đôi khi kết hợp với xử lý nhiệt. Thiết kế lại để cân bằng dòng chảy và thành đồng đều, hoặc chấp nhận nắn thẳng sau ép đùn như một công đoạn và chi phí bổ sung.
Bài viết Liên quan
- heat-sink-fin-design-guidelines — Thêm từ loạt bài kỹ thuật Quản lý Nhiệt của BQUQ.
- heat-sink-cost-factors — Thêm từ loạt bài kỹ thuật Quản lý Nhiệt của BQUQ.
- cnc-machined-heat-sinks-guide — Thêm từ loạt bài kỹ thuật Quản lý Nhiệt của BQUQ.
Tài nguyên Liên quan
- Về BQUQ: nhà máy nguồn chứng nhận ISO9001 tại Dongguan vận hành bốn dây chuyền sản xuất dưới một mái nhà.
- Tản nhiệt và chi tiết nhiệt: các tùy chọn ép đùn, gia công CNC và dập từ dây chuyền nhiệt — tản nhiệt ép đùn, tản nhiệt gia công CNC, tản nhiệt dập.
- Xu hướng ngành: phân tích sản xuất, thị trường vật liệu và tìm nguồn cung ứng cho người mua.
- Bài viết kỹ thuật: hướng dẫn kỹ thuật và so sánh quy trình — nhiều hơn nơi bài viết này đến từ.
- Trung tâm FAQ: câu trả lời nhanh về CNC, dập, lò xo và tản nhiệt.
- Nghiên cứu điển hình: chi tiết thực tế và số liệu thực tế từ các dự án chúng tôi đã thiết kế và giao hàng.
- Liên hệ chúng tôi: gửi bản vẽ của bạn và nhận báo giá trong vòng 12 giờ làm việc.
Được biên soạn bởi Đội ngũ Kỹ thuật BQUQ. BQUQ là nhà máy nguồn chứng nhận ISO9001 tại Dongguan, Trung Quốc, vận hành các dây chuyền gia công CNC, dập kim loại, lò xo theo yêu cầu, tản nhiệt và collet dưới một mái nhà. Gửi bản vẽ đến sc@bquq.com hoặc WhatsApp +86 13713157787 để được báo giá trong vòng 12 giờ làm việc. www.bquq.com


