
Bạc dẫn hướng cố định và trượt trên máy tiện kiểu Thụy Sĩ: độ đỡ, khe hở, độ mòn và lắp ghép. BQUQ gia công hệ thống bạc kẹp kiểu Thụy Sĩ tại Dongguan.
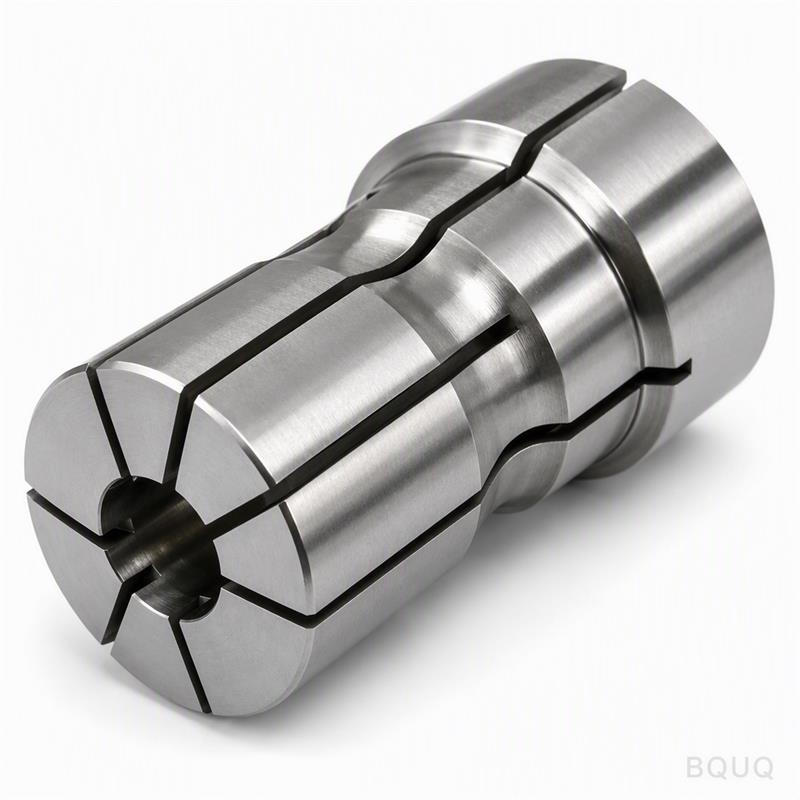
Bạc dẫn hướng trong gia công kiểu Thụy Sĩ: Cố định và Trượt
Bạc dẫn hướng là bộ phận tạo nên đặc trưng Thụy Sĩ của máy tiện kiểu Thụy Sĩ: một ống bọc chính xác đỡ thanh vật liệu ngay phía sau dao cắt để phôi mảnh được gia công đúng tâm thay vì bị uốn cong. Hai kiến trúc — cố định, khi bạc đứng yên và thanh vật liệu trượt qua, và trượt, khi bạc di chuyển cùng ụ trục chính — đánh đổi giữa độ cứng vững của đỡ và tính linh hoạt gia công.
Mỗi máy kiểu Thụy Sĩ đều có một bạc dẫn hướng, và hầu như không có hai xưởng nào đồng ý với nhau về loại nên sử dụng. Điều đó bởi vì câu trả lời thực sự phụ thuộc vào chi tiết gia công. Các chi tiết dài, mảnh, yêu cầu độ bóng cao ưa chuộng sự đỡ cứng vững của bạc cố định; các máy cần hành trình trục chính chính dài hoặc gia công thô nặng thường dùng bạc trượt. Hướng dẫn này giải thích cách hoạt động của từng loại, các thông số kỹ thuật nói lên điều gì, và cách chọn lựa mà không cần phán đoán.
Chức năng thực sự của bạc dẫn hướng
Trên máy tiện thông thường, mâm cặp giữ một phôi ngắn, cứng vững và dao cắt gần vị trí kẹp. Trên máy tiện kiểu Thụy Sĩ, ụ trục chính trượt, đẩy thanh vật liệu qua vùng cắt, và phôi có thể rất dài so với đường kính của nó. Nếu không có đỡ tại vị trí cắt, thanh vật liệu sẽ bị uốn cong khỏi dao và chi tiết sẽ bị côn, ô van hoặc rung động.
Bạc dẫn hướng lấp đầy khoảng trống đó. Nó được lắp ngay phía sau dao, lỗ bạc khớp với thanh vật liệu trong phạm vi vài phần nghìn milimét, và giữ thanh vật liệu tại đúng điểm mà lực cắt tác động. Ụ kẹp trục chính cấp liệu và quay thanh vật liệu; bạc dẫn hướng định vị nó. Cả hai phải chính xác — một mâm cặp kiểu Thụy Sĩ cấp liệu đúng tâm và một bạc dẫn hướng đỡ đúng tâm là hai nửa của một hệ thống.
Cố định và Trượt: Hai kiến trúc
Trong máy bạc cố định, bạc được neo vào khung máy gần vùng cắt, và thanh vật liệu trượt qua nó khi ụ trục chính cấp liệu. Đây là cách bố trí kiểu Thụy Sĩ cổ điển và là lý do quy trình này nổi tiếng với các chi tiết chính xác dài, mảnh: điểm đỡ không bao giờ di chuyển, do đó thanh vật liệu được dẫn hướng tại dao trong mọi hành trình.
Trong máy bạc trượt, bạc được gắn trên ụ trục chính và di chuyển cùng nó. Do đó, điểm đỡ di chuyển cùng thanh vật liệu, điều này thay đổi những gì máy có thể làm: trục chính chính có thể gia công trên hành trình dài hơn trong khi thanh vật liệu vẫn được đỡ, và gia công thô nặng trở nên khả thi vì thanh vật liệu được giữ gần hơn với nơi lực tác dụng dọc theo toàn bộ hành trình. Cái giá phải trả là cụm ụ trục chính phức tạp hơn, đắt tiền hơn và một bạc dẫn hướng phải được căn chỉnh khi nó di chuyển.
| Yếu tố | Bạc cố định | Bạc trượt |
|---|---|---|
| Lắp đặt | Neo vào khung máy | Gắn trên ụ trục chính |
| Điểm đỡ trong quá trình cấp liệu | Cố định tại vùng cắt | Di chuyển cùng thanh vật liệu |
| Khe hở thanh vật liệu điển hình | Chặt, ~0,003–0,008 mm điển hình | Rộng hơn, ~0,01–0,02 mm điển hình |
| Điểm mạnh điển hình | Chi tiết mảnh, độ bóng cao, độ tròn | Hành trình dài, cắt nặng, linh hoạt |
| Điểm yếu điển hình | Bạc mòn tại một vùng | Nhiều bộ phận cần căn chỉnh, chi phí cao hơn |
| Chuyển đổi | Chọn cỡ bạc cho từng thanh vật liệu | Chọn cỡ bạc và kiểm tra căn chỉnh hành trình |
Các giá trị khe hở là dải hoạt động điển hình cho thanh vật liệu nhỏ đến trung bình, không phải thông số kỹ thuật cố định; thanh vật liệu lớn hơn và tốc độ cao hơn sẽ làm tăng các giá trị này. Sự khác biệt về kiến trúc là phần đáng tin cậy: cố định nghĩa là một điểm đỡ bất động, trượt nghĩa là một điểm đỡ theo sát phôi.
Lựa chọn theo hình dạng chi tiết và quy trình
Quy tắc lựa chọn thực tế bắt đầu với tỷ lệ chiều dài trên đường kính và mức độ cắt. Nếu chi tiết dài và mảnh — ví dụ trên 10 lần đường kính không được đỡ — bạn muốn điểm đỡ càng gần dao càng tốt, điều này chỉ ra hoạt động với bạc cố định. Nếu công việc chủ yếu là gia công trục chính chính trên hành trình dài, hoặc bạn đang gia công thô mạnh và muốn ụ trục chính và bạc di chuyển như một khối cứng vững, thì máy bạc trượt xứng đáng với sự phức tạp của nó.
Vật liệu và kết cấu bạc quan trọng không kém kiến trúc. Lỗ bạc chịu mài mòn, vì vậy các xưởng sản xuất chạy bạc carbide hoặc carbide với lớp lót thay thế được cho các loạt dài, và thép tôi cứng cho loạt ngắn và vật liệu mềm. Bạc cũng phải được chọn cỡ theo thanh vật liệu đo được — lỗ bạc cố định chặt hơn 0,005 mm sẽ kẹt trên thanh vật liệu nóng, và lỗ rộng hơn 0,02 mm sẽ làm thanh vật liệu uốn cong.
| Vật liệu bạc | Tuổi thọ mài mòn điển hình | Vai trò điển hình |
|---|---|---|
| Thép dụng cụ tôi cứng | Trung bình | Loạt ngắn, đồng thau, nhôm, thép mềm |
| Carbide vonfram đặc | Dài | Loạt sản lượng lớn, hợp kim mài mòn |
| Carbide với lớp lót thay thế | Dài, chi phí thay mới thấp | Sản xuất đa dạng, thay bạc nhanh |
| Chia đôi/điều chỉnh được | Phụ thuộc vật liệu | Tinh chỉnh khe hở cho công việc chính xác |
Tính kinh tế rất đơn giản: bạc rẻ so với thanh vật liệu, dụng cụ cắt và trục chính. Thay bạc trước khi nó làm xước thanh vật liệu hoặc làm sai kích thước, và giữ bạc dự phòng cho mọi thanh vật liệu bạn chạy thường xuyên.
Vận hành và bảo trì cả hai loại
Dù máy của bạn dùng kiến trúc nào, ba thói quen giúp bạc dẫn hướng luôn chính xác. Đầu tiên, đo đường kính thực tế của thanh vật liệu và đặt hàng hoặc mài lỗ bạc theo đó — kích thước danh nghĩa sai lệch và thanh vật liệu cũng vậy. Thứ hai, giữ bạc và thanh vật liệu sạch sẽ và bôi trơn tốt; phoi bị kéo qua lỗ chặt sẽ làm xước cả hai bề mặt trong vài giây. Thứ ba, chú ý các dấu hiệu: một vệt sáng trên thanh vật liệu, thay đổi độ bóng đột ngột, hoặc đường kính đầu phôi trôi dạt đều chỉ ra mòn bạc trước khi chỉ ra bất kỳ điều gì khác. Hướng dẫn hệ thống ụ kẹp của chúng tôi bao gồm toàn bộ họ bạc và logic chọn cỡ, và bài viết độ đảo ụ kẹp giải thích cách sai số đỡ trở thành sai số đo được trên chi tiết.
Khi bạn đặt mua bạc và ụ kẹp cùng nhau từ một nguồn, trách nhiệm căn chỉnh đơn giản hơn: BQUQ gia công bạc dẫn hướng cùng với mâm cặp kiểu Thụy Sĩ và ụ kẹp máy tiện tự động với khả năng CNC trong lớp dung sai 0,005 mm, do đó lỗ, bệ đỡ và côn được chế tạo theo cùng một chuẩn tham chiếu. Gửi kích thước thanh vật liệu và chi tiết bạc đến sc@bquq.com để nhận báo giá trong vòng 12 giờ làm việc.
Câu hỏi thường gặp
Q: Bạc cố định hay trượt — loại nào cho độ bóng bề mặt tốt hơn?
A: Bạc cố định thường thắng về độ bóng cho chi tiết mảnh vì điểm đỡ không bao giờ di chuyển và khe hở có thể được giữ chặt nhất. Máy bạc trượt có thể đạt được tương đương trên các công việc phù hợp nhưng mang nhiều biến số căn chỉnh hơn. Độ bóng được quyết định bởi cách thiết lập trong cả hai trường hợp.
Q: Tôi có cần một bạc khác cho mỗi cỡ thanh vật liệu không?
A: Có. Lỗ bạc phải được chọn cỡ theo thanh vật liệu thực tế — thường trong phạm vi vài micron đến khoảng 0,02 mm tùy thuộc loại và đường kính. Chạy bạc quá cỡ để tiết kiệm thời gian chuyển đổi chắc chắn sẽ gây uốn cong và độ bóng kém.
Q: Tại sao thanh vật liệu của tôi có một vệt sáng ở một vị trí?
A: Đó là mòn tiếp xúc nơi bạc trượt trên thanh vật liệu, thường do lỗ quá chặt, chạy khô, hoặc phoi kẹt giữa thanh vật liệu và bạc. Dừng lại và kiểm tra lỗ trước khi vệt sáng trở thành vết xước làm hỏng mọi chi tiết.
Q: Máy bạc cố định có thể làm công việc của bạc trượt không?
A: Không theo nghĩa chặt chẽ — cách lắp bạc được tích hợp vào kiến trúc ụ trục chính và khung máy. Bạn có thể thay đổi loại bạc (thép, carbide, lớp lót) và khe hở, nhưng cố định và trượt là thiết kế máy, không phải tùy chọn bạc.
Q: Bạc dẫn hướng nên được thay bao lâu một lần?
A: Không có khoảng thời gian chung; nó phụ thuộc vào vật liệu, tốc độ và bôi trơn. Kiểm tra ở mỗi lần thay đổi công việc và thay khi lỗ có bậc mòn, khi độ bóng giảm, hoặc khi đường kính đầu phôi trôi dạt — thường là rất lâu trước khi bạc hỏng hoàn toàn.
Được biên soạn bởi Đội ngũ Kỹ thuật BQUQ. BQUQ là nhà máy nguồn chứng nhận ISO9001 tại Dongguan, Trung Quốc, vận hành các dây chuyền gia công CNC, dập kim loại, lò xo theo yêu cầu, tản nhiệt và ụ kẹp dưới một mái nhà. Gửi bản vẽ đến sc@bquq.com hoặc WhatsApp +86 13713157787 để nhận báo giá trong vòng 12 giờ làm việc. www.bquq.com


