
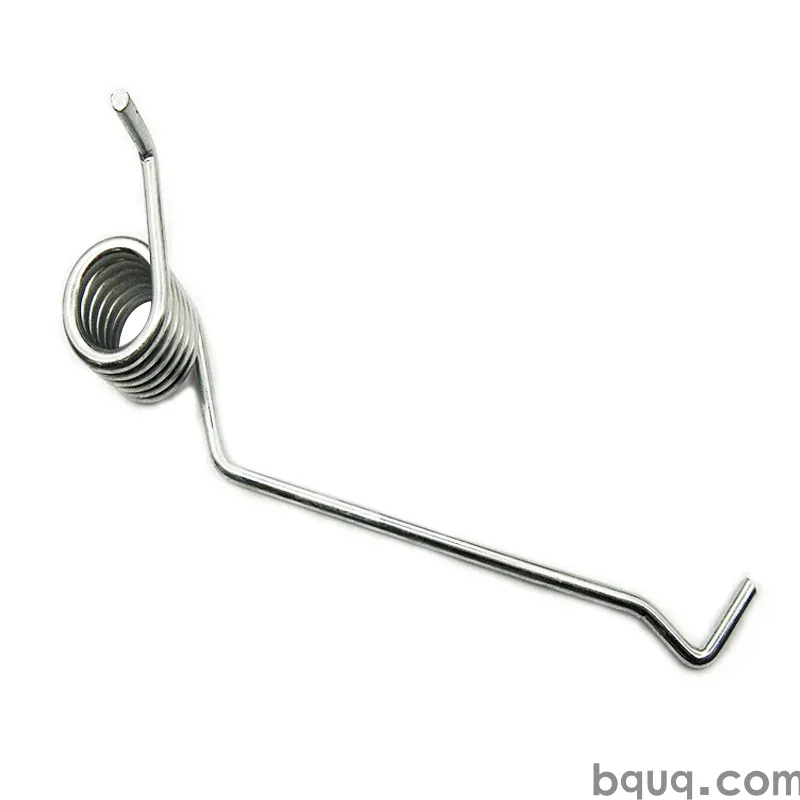
Thiết kế lò xo cho tải trọng động và cộng hưởng
Trả lời ngắn gọn: Thiết kế cho tải trọng động bằng cách giữ tần số riêng của lò xo ít nhất 15–20× tần số kích thích, giới hạn ứng suất cắt hiệu chỉnh để không vượt quá giới hạn mỏi, và kiểm soát sóng xung bằng cách tăng số vòng hoạt động, dây lớn hơn hoặc thêm giảm chấn. Trong thực tế, một lò xo nén thép có đường kính trung bình 25 mm, dây 3 mm và 8 vòng hoạt động sẽ cộng hưởng gần 90–130 Hz; nếu máy của bạn kích thích nó ở 50 Hz, bạn phải thay đổi hình học, không chỉ vật liệu. BQUQ gia công và quấn các lò xo như vậy trong một nhà máy ISO9001 tại Dongguan, báo giá trong 12 giờ làm việc.
Thiết kế lò xo tĩnh là bài toán hai biến: lực và độ võng. Thiết kế động thêm hai biến nữa — thời gian và tần số — và đó là nơi hầu hết các hỏng hóc thực tế bắt đầu. Một lò xo vượt qua mọi kiểm tra tĩnh vẫn có thể gãy sau vài trăm nghìn chu kỳ vì nó bị dẫn động gần tần số riêng, vì ứng suất ở mặt trong của vòng xoắn vượt quá giới hạn mỏi, hoặc vì sóng xung đang chồng các vòng xoắn vào tiếp xúc đặc ở tốc độ cao.
Bài viết này bao gồm quy trình kỹ thuật: tính tần số riêng, tránh cộng hưởng, kiểm soát sóng xung, giảm chấn, giới hạn ứng suất mỏi và dung sai sản xuất giúp hiệu suất động có thể lặp lại. Tất cả các số liệu là điển hình và mang tính chỉ dẫn; giá trị cuối cùng phụ thuộc vào hình học, vật liệu và chu kỳ làm việc cụ thể của bạn.
Tại sao tải trọng động làm gãy lò xo vượt qua kiểm tra tĩnh?
Kiểm tra tĩnh đặt một câu hỏi: lò xo có biến dạng đến chiều dài yêu cầu mà không vượt quá ứng suất cho phép không? Kiểm tra động đặt câu hỏi khó hơn: lò xo có tồn tại hàng triệu chu kỳ ở ứng suất đó, tần số đó, trong môi trường đó không?
Ba cơ chế gây ra hầu hết các hỏng hóc động:
- Nứt mỏi. Ứng suất cắt chu kỳ khởi tạo vết nứt ở đường kính trong của vòng xoắn, thường tại điểm cong tối đa. Vết nứt lan rộng cho đến khi dây tách ra. Bề mặt gãy thường cho thấy vùng khởi tạo nhẵn và vùng gãy cuối thô hơn.
- Cộng hưởng và sóng xung. Ở một số tần số nhất định, sóng nén truyền lên xuống lò xo, khiến một số vòng xoắn di chuyển trong khi những vòng khác gần như đứng yên. Ứng suất cục bộ có thể gấp vài lần giá trị danh nghĩa.
- Va đập và va chạm vòng xoắn. Nếu lò xo nén đến chiều cao đặc trong một sự kiện động, các vòng xoắn va chạm. Tải trọng sốc kết quả vượt xa ứng suất thiết kế.
Một lò xo vượt qua kiểm tra tĩnh nhưng hỏng ở 200.000 chu kỳ thường là vấn đề mỏi hoặc cộng hưởng, không phải vấn đề vật liệu. Chuyển từ dây nhạc sang thép chrome-silicon chỉ giúp ích nếu mức ứng suất giảm xuống dưới giới hạn mỏi của vật liệu mới.
Làm thế nào để tính tần số riêng của lò xo?
Đối với lò xo nén xoắn ốc với cả hai đầu cố định chống xoay, tần số riêng cơ bản tính bằng Hz được xấp xỉ bằng:
f = (1/2) × √(k / m)
trong đó k là độ cứng lò xo tính bằng N/m và m là khối lượng hoạt động của lò xo tính bằng kg. Một dạng thực tế hơn được sử dụng trong tài liệu thiết kế lò xo là:
f ≈ (d / (π × D² × N_a)) × √(G / (32 × ρ))
trong đó d là đường kính dây, D là đường kính trung bình cuộn, N_a là số vòng hoạt động, G là mô đun cắt và ρ là mật độ vật liệu. Đối với thép, G ≈ 79.300 MPa và ρ ≈ 7.850 kg/m³.
Điểm mấu chốt là tần số riêng tỷ lệ với đường kính dây và tỷ lệ nghịch với bình phương đường kính trung bình và số vòng hoạt động. Để tăng tần số riêng, dùng dây dày hơn, đường kính trung bình nhỏ hơn hoặc ít vòng hoạt động hơn. Để giảm, làm ngược lại.
Ví dụ tính toán: dây 3 mm, đường kính trung bình 25 mm, 8 vòng hoạt động
| Thông số | Giá trị |
|---|---|
| Đường kính dây d | 3,0 mm |
| Đường kính trung bình cuộn D | 25 mm |
| Số vòng hoạt động N_a | 8 |
| Mô đun cắt G | 79.300 MPa |
| Mật độ ρ | 7.850 kg/m³ |
| Tần số cơ bản ước tính | ~100–130 Hz |
Lò xo này sẽ cộng hưởng nếu máy kích thích nó trong dải đó. Nếu ứng dụng của bạn chạy ở 50 Hz, bạn có biên độ 2–2,6× — quá mỏng để an toàn. Nhắm đến tần số riêng ít nhất 15–20× tần số kích thích, hoặc ít nhất 0,5× nếu bạn không thể vượt qua nó và phải thiết kế dưới dải.
Mục tiêu thiết kế cho biên độ tần số
| Tần số kích thích | Tần số riêng tối thiểu | Hành động điển hình |
|---|---|---|
| 10 Hz | 150–200 Hz | Tăng đường kính dây hoặc giảm số vòng hoạt động |
| 25 Hz | 375–500 Hz | Thiết kế lại hình học; thay đổi vật liệu một mình không đủ |
| 50 Hz | 750–1000 Hz | Thường yêu cầu lò xo cứng hơn, ngắn hơn hoặc giảm chấn |
| 100 Hz | 1500–2000 Hz | Cân nhắc loại lò xo khác hoặc bộ giảm chấn |
Nếu tần số riêng yêu cầu là không thực tế, câu trả lời đúng thường là thay đổi hệ thống — thêm bộ giảm chấn, thay đổi biên dạng cam hoặc di chuyển lò xo đến vị trí có kích thích thấp hơn. Ép một lò xo vào thiết kế dễ cộng hưởng là vấn đề độ tin cậy mà bạn sẽ phải trả giá bằng các khiếu nại bảo hành.
Sóng xung lò xo là gì và làm thế nào để kiểm soát nó?
Sóng xung là sóng nén truyền dọc theo trục lò xo. Khi tần số kích thích khớp với tần số riêng, sóng phản xạ giữa các đầu và tạo ra hành vi sóng đứng. Một số vòng xoắn di chuyển nhiều; những vòng khác hầu như không di chuyển. Ứng suất cục bộ tại các vòng xoắn di chuyển có thể gấp vài lần ứng suất danh nghĩa tính từ lực và độ võng.
Sóng xung gây hại nhất trong các lò xo có nhiều vòng hoạt động và tần số riêng thấp — lò xo dài, mềm. Nó biểu hiện dưới dạng tiếng ồn vo ve hoặc rung, đầu ra lực thất thường và hỏng mỏi sớm tại vòng xoắn di chuyển nhiều nhất.
Các phương pháp kiểm soát, theo thứ tự thực tế:
1. Tăng tần số riêng. Dây dày hơn, đường kính trung bình nhỏ hơn, ít vòng hoạt động hơn. Đây là thay đổi đơn lẻ hiệu quả nhất.
2. Thêm giảm chấn. Ma sát giữa các vòng xoắn, ống giảm chấn hoặc lò xo có đầu quấn sát gây ma sát. Giảm chấn làm giảm biên độ tại cộng hưởng nhưng không loại bỏ sự khớp tần số.
3. Sử dụng lò xo lồng ghép hoặc hai tỷ lệ. Hai lò xo có tần số riêng khác nhau giảm khả năng cả hai cộng hưởng ở cùng một kích thích.
4. Thay đổi kích thích. Nếu tốc độ máy có thể điều chỉnh, di chuyển ra khỏi dải cộng hưởng thường rẻ hơn thiết kế lại lò xo.
Để có cái nhìn sâu hơn về cách ứng suất chu kỳ tích tụ trong các ứng dụng quay, xem mỏi quay lò xo.
Làm thế nào để thiết kế cho tuổi thọ mỏi?
Thiết kế mỏi có nghĩa là giữ ứng suất cắt xen kẽ dưới giới hạn mỏi của vật liệu cho số chu kỳ yêu cầu. Ứng suất chi phối là ứng suất cắt hiệu chỉnh ở mặt trong của vòng xoắn:
τ = K_w × (8 × F × D) / (π × d³)
trong đó K_w là hệ số hiệu chỉnh Wahl, F là lực tác dụng, D là đường kính trung bình cuộn và d là đường kính dây. Đối với thiết kế động, bạn cần cả ứng suất trung bình và ứng suất xen kẽ:
- τ_mean = (τ_max + τ_min) / 2
- τ_alt = (τ_max − τ_min) / 2
Sau đó so sánh với biểu đồ mỏi (Goodman hoặc Soderberg) cho vật liệu. Giới hạn mỏi điển hình cho thép lò xo, được biểu thị bằng phần trăm độ bền kéo cực đại, là:
| Vật liệu | Giới hạn mỏi điển hình (cắt, % UTS) | Ghi chú |
|---|---|---|
| Dây nhạc | 40–45% | Mỏi tốt, khả năng chống ăn mòn hạn chế |
| Chrome-silicon | 45–50% | Mỏi xuất sắc, cần bảo vệ |
| Chrome-vanadium | 45–50% | Tốt ở nhiệt độ cao |
| Thép không gỉ 302 | 30–35% | Chống ăn mòn, mỏi thấp hơn |
| 17-7 PH | 40–45% | Chống ăn mòn tốt cộng với mỏi |
Đây là các giá trị chỉ dẫn. Tình trạng bề mặt, phun bi và ứng suất dư thay đổi chúng đáng kể. Phun bi có thể tăng tuổi thọ mỏi thêm 20–50% trong các lò xo nén điển hình bằng cách đặt bề mặt vào trạng thái nén. Ủ giảm ứng suất sau khi quấn loại bỏ ứng suất kéo dư thừa mà nếu không sẽ tăng tốc khởi tạo vết nứt. Xem ủ giảm ứng suất lò xo để biết chi tiết quy trình.
Đặt trước và phun bi
Đặt trước (scragging) nén lò xo đến chiều cao đặc một lần, tạo ra ứng suất dư có lợi ở mặt trong của vòng xoắn. Phun bi bắn phá bề mặt bằng hạt nhỏ, tạo lớp nén. Cả hai đều tiêu chuẩn cho lò xo động và đều tăng chi phí. Đối với lò xo phải tồn tại 10⁶ chu kỳ, chúng thường đáng giá.
Dung sai và vật liệu đóng vai trò gì?
Hiệu suất động nhạy cảm với hình học. Biến động 5% đường kính dây thay đổi ứng suất khoảng 15% (ứng suất tỷ lệ với d³). Biến động 5% đường kính trung bình thay đổi ứng suất khoảng 5%. Đây là lý do tại sao lò xo động cần dung sai chặt hơn lò xo tĩnh.
| Thông số | Dung sai tĩnh điển hình | Dung sai động điển hình |
|---|---|---|
| Đường kính dây | ±0,02 mm | ±0,01 mm |
| Đường kính ngoài | ±0,15 mm | ±0,08 mm |
| Chiều dài tự do | ±1,0 mm | ±0,5 mm |
| Tải tại chiều dài thử | ±10% | ±5% |
| Độ vuông góc | 2° | 1° |
Lựa chọn vật liệu tuân theo yêu cầu mỏi và môi trường. Dây nhạc cung cấp hiệu suất mỏi tốt nhất trên mỗi đơn vị chi phí cho lò xo nhỏ. Chrome-silicon là loại chủ lực cho lò xo ô tô và công nghiệp chu kỳ cao. Các loại thép không gỉ đánh đổi tuổi thọ mỏi để lấy khả năng chống ăn mòn. Đối với môi trường nhiệt độ cao hoặc ăn mòn, cân nhắc lò xo đồng beryllium hoặc 17-7 PH.
BQUQ sản xuất lò xo chịu tải động như thế nào?
BQUQ vận hành gia công CNC, dập kim loại, lò xo theo yêu cầu và sản xuất tản nhiệt trên bốn dây chuyền sản xuất trong một nhà máy tại Dongguan, theo ISO9001. Sản xuất lò xo bao gồm các loại nén, kéo và xoắn, với các hoạt động quấn CNC, ủ giảm ứng suất, phun bi và đặt trước có sẵn.
Đối với ứng dụng động, trình tự quy trình quan trọng như thiết kế:
1. Kiểm tra dây đầu vào — đường kính, độ bền kéo, tình trạng bề mặt.
2. Quấn CNC — bước và đường kính được kiểm soát với dung sai chặt.
3. Ủ giảm ứng suất — loại bỏ ứng suất dư từ quấn.
4. Mài đầu — độ vuông góc và độ phẳng cho lò xo nén.
5. Phun bi — lớp bề mặt nén.
6. Đặt trước — ổn định ứng suất dư.
7. Kiểm tra tải — kiểm tra 100% hoặc lấy mẫu tại chiều dài thử.
Vì cả bốn dây chuyền nằm trong một nhà máy, một lò xo cần vòng giữ dập hoặc đế gia công có thể được sản xuất và xác nhận cùng nhau. Điều đó rút ngắn vòng lặp giữa thay đổi thiết kế và thử nghiệm chức năng. Báo giá được phát hành trong 12 giờ làm việc và MOQ linh hoạt cho các lô nguyên mẫu và thử nghiệm.
Đối với các cụm lắp ráp nơi lò xo tương tác với thành phần gia công hoặc dập, xem phân tích hỏng hóc lò xo để biết cách các vấn đề giao diện xuất hiện trong thực tế.
Câu hỏi thường gặp
H: Tôi nên nhắm đến tần số riêng nào cho lò xo trong ứng dụng động?
Đ: Nhắm đến tần số riêng ít nhất 15–20× tần số kích thích nếu bạn có thể đạt được. Nếu không thực tế, thiết kế thấp hơn dải — dưới 0,5× — và thêm giảm chấn. Lò xo có tần số riêng trong vòng 20% tần số kích thích sẽ xung và mỏi nhanh chóng. Thay đổi hình học thường hiệu quả hơn thay đổi vật liệu.
H: Phun bi có thực sự kéo dài tuổi thọ mỏi của lò xo không?
Đ: Có, thường thêm 20–50% trong lò xo nén, vì nó tạo lớp dư nén tại bề mặt nơi vết nứt mỏi khởi tạo. Lợi ích phụ thuộc vào cường độ, độ phủ và vật liệu. Phun bi không khắc phục vấn đề cộng hưởng hoặc thiết kế quá tải; nó cải thiện biên độ mỏi khi mức ứng suất đã chấp nhận được.
H: Làm thế nào để biết lò xo của tôi đang xung?
Đ: Triệu chứng bao gồm tiếng ồn vo ve hoặc rung ở tốc độ máy cụ thể, đầu ra lực thất thường, tích tụ nhiệt và vết nứt mỏi xuất hiện tại một vòng xoắn xa các đầu. Nếu vị trí hỏng không phải tại điểm ứng suất danh nghĩa tối đa, xung là nguyên nhân có khả năng. Đo lực bằng thiết bị ở tốc độ sẽ hiển thị dao động trực tiếp.
H: Lò xo cứng hơn có luôn có tần số riêng cao hơn không?
Đ: Không nhất thiết. Tần số riêng tỷ lệ với căn bậc hai của độ cứng chia khối lượng. Lò xo cứng hơn làm từ dây dày hơn cũng có khối lượng lớn hơn, vì vậy hai hiệu ứng phần nào triệt tiêu. Trong thực tế, tăng đường kính dây và giảm số vòng hoạt động làm tăng tần số, nhưng bạn phải tính toán thay vì giả định. Chỉ độ cứng không phải là đại diện đáng tin cậy.
H: Dung sai nào quan trọng nhất cho lò xo động?
Đ: Đường kính dây và tải tại chiều dài thử. Ứng suất tỷ lệ với lập phương đường kính dây, vì vậy biến động 5% đường kính thay đổi ứng suất khoảng 15%. Dung sai tải kiểm soát lực lắp đặt và do đó ứng suất trung bình. Đối với nhiệm vụ động, chỉ định ±0,01 mm trên dây và ±5% trên tải, chặt hơn dung sai tĩnh điển hình.
Tài nguyên liên quan
- Về BQUQ — hồ sơ nhà máy ISO9001 và bốn dây chuyền sản xuất tại Dongguan
- Lò xo nén — tùy chọn quấn CNC, ủ giảm ứng suất, phun bi
- Lò xo xoắn — thiết kế chân và ứng dụng mô-men động
- Lò xo kéo — thiết kế lực căng ban đầu và móc cho tải chu kỳ
- Xu hướng ngành — thay đổi tìm nguồn cung ứng và sản xuất trong các thành phần chính xác
- Bài viết kỹ thuật — thư viện kỹ thuật đầy đủ về lò xo, dập và CNC
- Liên hệ — gửi bản vẽ để báo giá trong 12 giờ làm việc
Được viết bởi Đội ngũ Kỹ thuật BQUQ. BQUQ (Dongguan) vận hành gia công CNC (±0,005 mm), dập kim loại, lò xo theo yêu cầu và sản xuất tản nhiệt trong một nhà máy ISO9001. Nguồn trực tiếp từ Dongguan, Trung Quốc — báo giá trong 12 giờ: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


