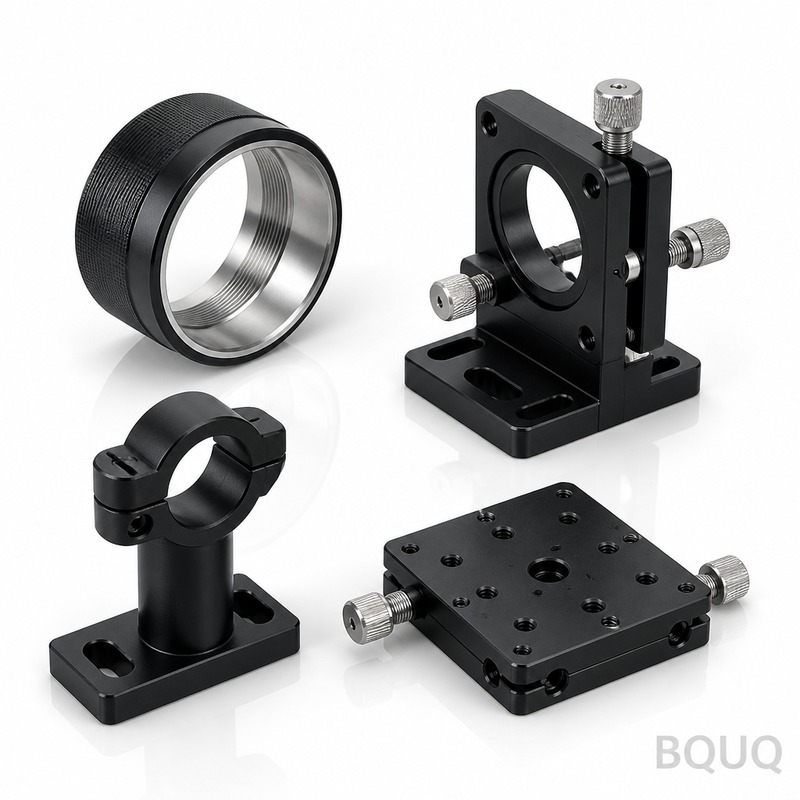
Gia công CNC giá đỡ thiết bị quang học: Nhôm 6061-T6, vị trí lỗ ±0.005mm, Ra0.8, Anod hóa đen
Một giá đỡ quang học cho thiết bị đo lường tồn tại hay sụp đổ nhờ hai yếu tố: vị trí lỗ và độ ổn định bề mặt. Các lỗ lắp ghép định vị trục quang học phải nằm trong vài micron so với bản vẽ, và bề mặt anod hóa không được tán xạ ánh sáng hoặc thay đổi kích thước theo nhiệt độ. Thêm vào đó, sản lượng hàng tháng lên đến hàng trăm chiếc với các thay đổi kỹ thuật liên tục, và bài toán tìm nguồn cung trở nên khó hơn cả bài toán gia công.
Bối cảnh & Thách thức dự án
Khách hàng của chúng tôi là một OEM châu Âu chuyên sản xuất thiết bị kiểm tra bán dẫn - hệ thống đo lường wafer và kiểm tra khuyết tật được bán cho các nhà máy fab khắp châu Âu và châu Á. Theo điều khoản bảo mật, chúng tôi không thể nêu tên họ; điều quan trọng là chi tiết. Các module kiểm tra quang học của họ sử dụng một họ giá đỡ điều chỉnh đa trục và đế gắn gương được gia công từ nhôm 6061-T6. Mỗi giá đỡ mang một linh kiện quang học - gương, bộ tách chùm tia, camera hoặc module laser - và chuỗi căn chỉnh từ đế đến phần tử quang học phải giữ được qua các chu kỳ nhiệt trên máy.
Trước khi đến với chúng tôi, họ đã chia công việc giữa một xưởng nguyên mẫu địa phương và một nhà cung cấp số lượng lớn ở nước ngoài. Xưởng nguyên mẫu nhanh nhưng không thể giữ vị trí lỗ quan trọng một cách nhất quán quá 50 chiếc. Nhà cung cấp số lượng lớn giữ dung sai trên giấy, nhưng sự biến động giữa các lô trong lớp anod hóa đen - lệch màu, độ dày thay đổi, đôi khi có điểm ăn mòn trắng - đã gây ra sự từ chối tại kiểm tra đầu vào, và mỗi lần từ chối khiến khách hàng dừng dây chuyền hai tuần trong khi các giá đỡ thay thế được tái chứng nhận.
Các yêu cầu kỹ thuật đã rõ ràng ngay từ lần xem xét bản vẽ đầu tiên. Dung sai chung ±0.01mm trên toàn bộ chi tiết, nhưng các lỗ định vị quan trọng xác định trục quang học ở ±0.005mm - vị trí thực, không chỉ kích thước tuyến tính. Bề mặt lắp ghép và tham chiếu được hoàn thiện đến Ra0.8 để các giá đỡ lắp khớp lặp lại được với các đế động học. Anod hóa đen có độ dày và màu sắc nhất quán, vì phản xạ lạc trong buồng kiểm tra tối sẽ xuất hiện dưới dạng nhiễu trong dữ liệu cảm biến. Và sản lượng 300 đến 800 chiếc mỗi tháng, với các sửa đổi thiết kế diễn ra vài quý một lần khi nền tảng quang học phát triển.
Giải pháp quy trình BQUQ
Cách tiếp cận của chúng tôi: coi mẫu lỗ ±0.005mm và lô anod hóa là hai đặc điểm điều hành dự án, và xây dựng quy trình xoay quanh chúng.
Chiến lược thiết lập nhất quán theo chuẩn
Trục quang học được xác định bởi một chuỗi lỗ trên ba mặt của giá đỡ. Gia công các lỗ đó trong các lần gá khác nhau là cách sai số vị trí tích tụ. Vì vậy, quy trình được tổ chức sao cho mọi lỗ quan trọng trong chuỗi căn chỉnh được hoàn thiện trong một lần gá duy nhất trên trung tâm gia công chính, sử dụng chuẩn định vị của chính chi tiết - không phải gốc tham chiếu đồ gá - làm cơ sở tọa độ. Các đặc điểm không quan trọng được hoàn thiện trong nguyên công thứ hai. Gia công được lên lịch trên các trung tâm gia công đứng có bù nhiệt, và bảng thiết lập được khóa theo từng phiên bản để cùng một chi tiết luôn tuân theo cùng logic thiết lập bất kể người vận hành.
Chiến lược đường chạy dao và doa cho ±0.005mm
Đối với mẫu lỗ quan trọng, khoan chỉ là nguyên công sơ bộ. Mỗi lỗ quan trọng được phay tinh hoặc doa tinh với một lượt nhẹ, ăn dao hướng kính thấp, và dụng cụ chuyên dụng theo từng họ đặc điểm để trạng thái mài mòn được theo dõi bằng số lỗ thay vì phỏng đoán. Kiểm tra trong quá trình sử dụng đầu dò chạm trên máy để xác minh vị trí của chi tiết đầu tiên và cuối cùng mỗi ca; xác minh đầy đủ được thực hiện trên CMM. Giữa gia công trước anod hóa và kích thước sau anod hóa, chúng tôi giữ một quy tắc bù được ghi lại: lớp anod hóa tích tụ khoảng 2 μm mỗi bề mặt ở độ dày quy định, vì vậy kích thước trước mạ được bù tương ứng và được xác minh trên chi tiết đầu tiên của mỗi lô.
Kiểm soát lô anod hóa
Anod hóa đen là nơi sinh ra các lỗi từ chối về ngoại quan, vì vậy chúng tôi kiểm soát nó như một đặc điểm gia công. Hướng gá được cố định theo từng họ chi tiết để tránh vết gá nhìn thấy trên các bề mặt chức năng. Thông số bể, nồng độ thuốc nhuộm và thời gian niêm phong được ghi lại theo từng lô, và một mẫu lưu được gửi kèm theo mỗi lô anod hóa để kiểm tra đầu vào của khách hàng so sánh tương đồng. Màu sắc và độ dày được kiểm tra dựa trên mẫu lưu trước khi đóng gói - không phải sau khi khách hàng nhận được.
Thông số kỹ thuật chính
| Mục | Thông số |
|---|---|
| Vật liệu | Nhôm 6061-T6 (7075 có sẵn theo yêu cầu) |
| Dung sai chung | ±0.01mm |
| Lỗ định vị quan trọng | ±0.005mm vị trí thực |
| Độ nhẵn bề mặt | Ra0.8 trên bề mặt lắp ghép và tham chiếu |
| Xử lý bề mặt | Anod hóa đen, độ dày nhất quán theo lô, mẫu lưu gửi kèm mỗi lô |
| Sản lượng | 300-800 chiếc/tháng với lịch trình cuốn |
| Kiểm tra | Đo CMM đầy đủ trên chi tiết đầu tiên, CPK≥1.33 trên lỗ quan trọng, báo cáo kiểm tra lô |
| Giao hàng | 3-7 ngày cho mẫu, 12-20 ngày cho lô sản xuất đầu tiên |
Kiểm soát chất lượng & Giao hàng
Mỗi phiên bản mới bắt đầu bằng đo chi tiết đầu tiên: tất cả các lỗ được dò trên CMM, vị trí quan trọng được báo cáo dưới dạng giá trị đo so với dải ±0.005mm, và độ dày anod hóa được xác minh trên bề mặt thực tế - không chỉ trên phiếu chứng nhận. Trong sản xuất, vị trí lỗ quan trọng được theo dõi bằng CPK với mục tiêu ≥1.33, và bất kỳ dụng cụ nào gần giới hạn mài mòn sẽ kích hoạt thay đổi trong ca thay vì cuối tuổi thọ. Tất cả hoạt động này diễn ra dưới hệ thống chất lượng ISO9001:2015, với mỗi lô xuất hàng kèm báo cáo kích thước, hồ sơ lô anod hóa và mẫu lưu.
Kết quả giao hàng trong năm đầu tiên: bộ mẫu 3-7 ngày sau khi phát hành bản vẽ, lô sản xuất đầu tiên trong vòng 12-20 ngày tùy số lượng, và giao hàng cuốn hàng tháng khớp với kế hoạch xây dựng module của khách hàng. Từ chối đầu vào do ngoại quan anod hóa - nguyên nhân ban đầu gây dừng dây chuyền - đã không tái diễn kể từ khi kiểm soát lô và mẫu lưu được đưa vào. Khi khách hàng phát hành phiên bản nền tảng di chuyển hai lỗ định vị và thêm một kênh cáp, thay đổi được báo giá trong 12 giờ và chi tiết đầu tiên sửa đổi được gửi trong cùng khung mẫu 3-7 ngày.
Đóng gói là một phần của chuỗi chất lượng đối với phần cứng quang học. Sau kiểm tra cuối cùng, mỗi giá đỡ được đóng túi riêng với lớp lót không chứa VCI, không xơ, được phân tách bằng xốp trong thùng, và đóng gói với tài liệu lô ở trên cùng để kiểm tra đầu vào có thể bắt đầu mà không cần mở từng hộp. Bến nhận hàng của khách hàng ở châu Âu đã chuyển từ kiểm tra ngẫu nhiên mỗi lần giao hàng sang đánh giá chỉ bằng hồ sơ lô, giúp rút ngắn chu kỳ đầu vào của họ vài ngày và cho phép các giá đỡ đi thẳng vào lắp ráp module.
Sản phẩm & Tài nguyên liên quan
Để xem cách chúng tôi gia công họ chi tiết này và sản phẩm điển hình trông như thế nào, hãy bắt đầu tại đây:
Trường hợp liên quan: Gia công CNC vỏ hộp giảm tốc khớp robot - một ví dụ khác về việc giữ các đặc điểm ±0.005mm trong sản lượng sản xuất.
Câu hỏi thường gặp
Bạn có thể giữ vị trí lỗ trên giá đỡ quang học chính xác đến mức nào?
Các lỗ định vị quan trọng được giữ ở ±0.005mm vị trí thực, với các đặc điểm chung ở ±0.01mm. Vị trí được xác minh bằng CMM trên chi tiết đầu tiên và theo dõi bằng CPK, và sự phát triển của lớp anod được bù trước để kích thước sau phủ vẫn nằm trong dải.
Làm thế nào để giữ màu anod hóa đen nhất quán giữa các lô?
Hướng gá, thông số bể và thời gian niêm phong được ghi lại theo từng lô, và một mẫu lưu được gửi kèm mỗi lô. Khách hàng so sánh các chi tiết đầu vào với cùng tham chiếu mà chúng tôi đã phê duyệt, điều này loại bỏ các từ chối do lệch màu mà họ từng gặp.
Thời gian giao hàng cho mẫu và lô đầu tiên là bao lâu?
Mẫu trong 3-7 ngày sau khi phê duyệt bản vẽ, và lô sản xuất đầu tiên vài trăm chiếc trong 12-20 ngày tùy độ phức tạp và số lượng. Sau đó chúng tôi chạy lịch trình cuốn hàng tháng khớp với kế hoạch xây dựng của bạn.
Bạn có thể xử lý 300-800 chiếc mỗi tháng với các sửa đổi thiết kế thường xuyên không?
Có - dải sản lượng này là dải sản xuất khối lượng thấp cốt lõi của chúng tôi, và các sửa đổi được xử lý bằng bảng thiết lập khóa và thời gian báo giá thay đổi trong 12 giờ, vì vậy một sửa đổi không làm mất thời gian giao hàng của bạn.