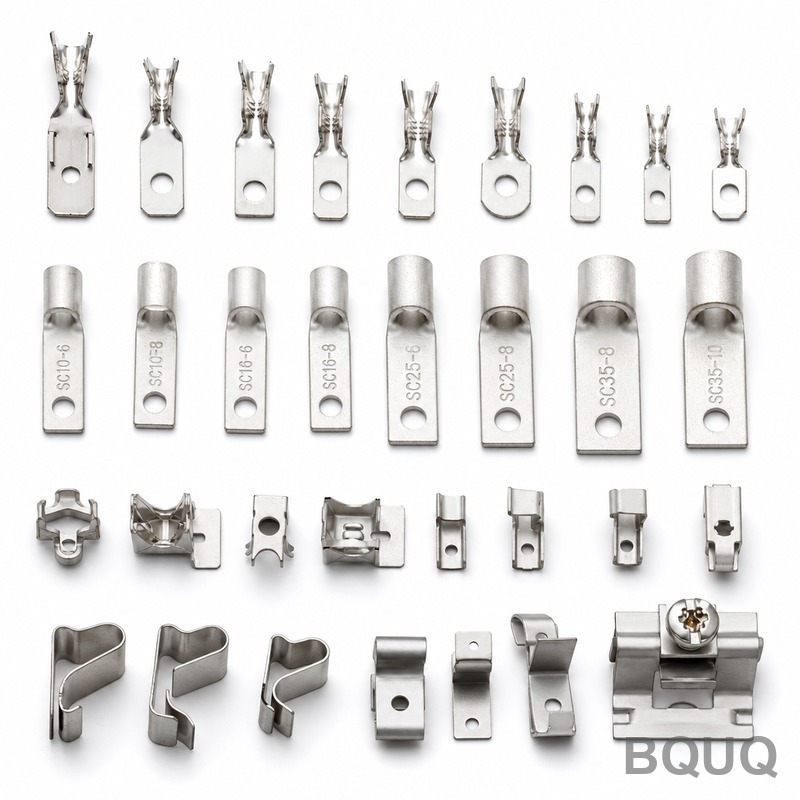
Dập đầu cực hộp nối năng lượng mặt trời: Khuôn dập liên hoàn đồng T2 0.8mm, mạ thiếc, 1.5 triệu chiếc/tháng
Đầu cực hộp nối quang điện là một trong những chi tiết trông có vẻ đơn giản nhưng lại âm thầm quyết định liệu toàn bộ module có đạt chứng nhận hay không. Nó phải dẫn dòng điện cao trong 25 năm, bóc lớp cách điện và xuyên qua dây bus trong một lần bấm, và làm tất cả những điều này với điện trở tiếp xúc không bao giờ thay đổi từ lô này sang lô khác. Phần khó không phải là cắt đồng - mà là duy trì tính nhất quán về điện qua hàng triệu chiếc mỗi tháng.
Bối cảnh dự án & Thách thức
Khách hàng là một nhà sản xuất module năng lượng mặt trời tại Ấn Độ, đang vận hành nhiều GW công suất từ cell đến module hàng năm và cung cấp cho cả thị trường trong nước lẫn xuất khẩu. Mỗi hộp nối họ sản xuất đều chứa một số đầu cực dẫn điện được dập: các dải dẫn điện kết nối các dây ribbon, tạo thành các tiếp điểm lò xo, và kẹp vào cáp thông qua một mối bấm xuyên cách điện. Hộp nối mang và bảo vệ toàn bộ đầu ra điện của module, và theo quy định chứng nhận IEC, các đầu cực bên trong được coi là thành phần quan trọng về an toàn, vì vậy bất kỳ thay đổi nguồn cung nào cũng kích hoạt việc tái chứng nhận toàn bộ từ phía khách hàng. Nhà cung cấp trước đây sản xuất mẫu đầu tiên đạt yêu cầu, nhưng khi sản lượng tăng dần đến một triệu chiếc mỗi tháng, ba vấn đề liên tục xuất hiện.
Thứ nhất, điện trở tiếp xúc thay đổi. Sự biến thiên giữa các đầu cực trong cùng một hộp nối buộc khách hàng phải sàng lọc và kiểm tra lại, và một tỷ lệ nhỏ hộp vẫn không đạt kiểm tra liên tục IEC ở khâu kiểm tra cuối cùng - những lỗi này đến dưới dạng khiếu nại từ nhà phát triển dự án, không phải là loại bỏ nội bộ, khiến chi phí cao hơn nhiều so với giá trị phế liệu. Thứ hai, lớp mạ thiếc không đồng đều - mỏng hơn ở các vai đã tạo hình nơi kim loại bị kéo giãn, đôi khi lộ đồng tại mũi xuyên, mở đường cho ăn mòn điện hóa và đổi màu trong tuổi thọ ngoài trời 25 năm. Thứ ba, giao hàng bị trễ đúng lúc nhu cầu module đạt đỉnh, vì nhà cung cấp không có dư địa vượt trần công suất của chính họ và không có dây chuyền thứ hai để hấp thụ các đợt tăng đột biến.
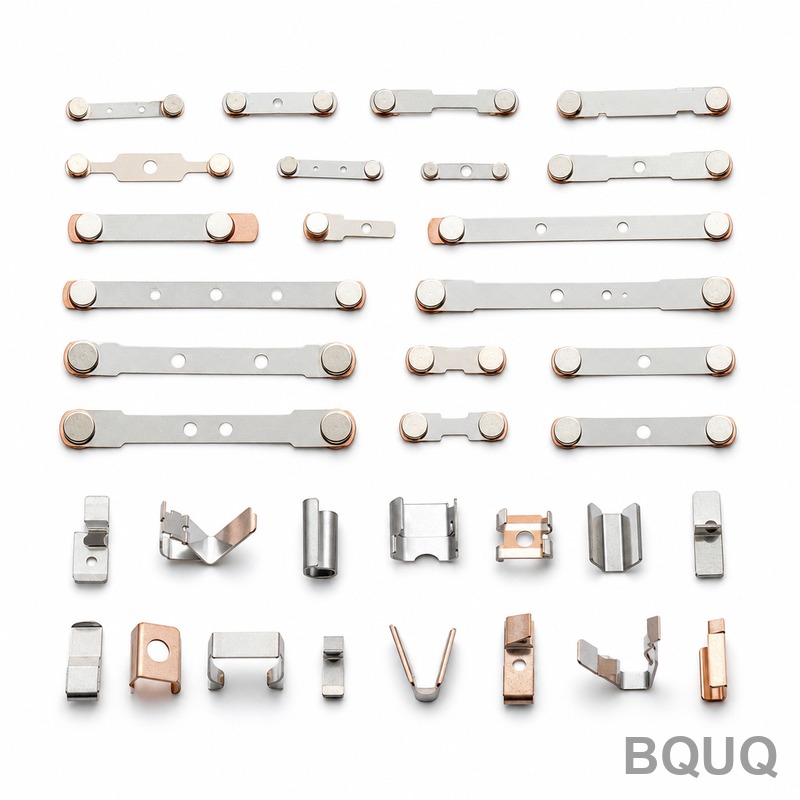
Bản thân chi tiết không lớn. Nó được dập từ dải đồng T2 0.8mm, mạ thiếc, với mũi xuyên, cánh lò xo tạo hình, và yêu cầu cạnh cắt chặt chẽ. Nhưng mỗi đặc điểm đó đều mang tính điện: cạnh mũi xuyên quyết định tiếp xúc dây, cánh lò xo quyết định lực giữ, và chất lượng cạnh cắt quyết định đường dẫn dòng. Giữ ±0.02mm trên dải 0.8mm, hết lô này đến lô khác, ở sản lượng 500.000 đến 1.500.000 chiếc mỗi tháng, chính là nơi công việc thực sự diễn ra.
Giải pháp quy trình BQUQ
Giải pháp chúng tôi đề xuất kết hợp một khuôn dập liên hoàn chuyên dụng, một thông số kỹ thuật dải được kiểm soát, và một quy trình mạ phù hợp với hình học đã tạo hình - ba quyết định được đưa ra cùng nhau thay vì riêng lẻ.
Thiết kế khuôn dập liên hoàn và tiến trình dải
Chúng tôi thiết kế một khuôn dập liên hoàn nhiều trạm đưa chi tiết qua các bước xuyên, tạo mũi và tạo hình, ép xuống cánh lò xo, và cắt phôi cuối cùng trong một dải liên tục. Tiến trình dải giữ mọi đặc điểm tham chiếu đến cùng một chuẩn từ lần đập đầu tiên đến lần cuối, đó là điều giữ vị trí lỗ đến mũi xuyên trong khoảng ±0.02mm mà không có sự thay đổi do kẹp lại. Cánh lò xo được ép xuống trước khi cắt phôi cuối cùng để đồng đã biến cứng giữ được tính đàn hồi - lực giữ vẫn ở mức đã điều chỉnh thay vì giảm sau khi khách hàng bấm hộp.
Kiểm soát vật liệu và điện trở tiếp xúc
Tính nhất quán của điện trở tiếp xúc bắt đầu từ dải, không phải từ khuôn. Chúng tôi khóa thông số kỹ thuật đồng T2 với nhà máy: độ cứng cố định, hướng hạt cố định so với tiến trình, và kiểm tra chứng nhận đầu vào về độ dẫn điện. Về phía khuôn, trạm xuyên mũi sử dụng quy trình khoảng thời gian mài gắn với chất lượng cạnh cắt dưới máy chiếu biên dạng, không phải theo lịch. Kết quả là cạnh mũi xuyên tạo ra cùng hình học cắn - và do đó cùng phân bố điện trở tiếp xúc - dù chi tiết được dập vào ngày đầu tiên sau đại tu khuôn hay ngày thứ năm mươi.
Mạ thiếc được thiết kế cho các vùng đã tạo hình
Mạ sau khi tạo hình, thay vì trước, là lựa chọn quyết định. Dải mạ trước mất độ dày lớp phủ ở bất cứ nơi nào kim loại bị kéo giãn - đúng tại các vai đã tạo hình nơi dòng điện tập trung. Chúng tôi dập bằng đồng trần, tạo hình, mài bavia, làm sạch, và sau đó mạ thiếc điện phân ở 3-5μm, với độ dày được xác minh trên chính các đặc điểm đã tạo hình. Một bước thụ động hóa sau mạ bảo vệ bề mặt qua đóng gói, vận chuyển đường biển đến Ấn Độ, và thời gian lưu kho của khách hàng. Vì mạ là một cổng riêng trong quy trình, mỗi lô cũng được kiểm tra mẫu khả năng hàn trước khi xuất xưởng, để các hoạt động hàn dây và bấm của khách hàng ở hạ nguồn không bao giờ thừa hưởng vấn đề bề mặt được phát hiện muộn.
Thông số kỹ thuật chính
| Mục | Thông số kỹ thuật |
|---|---|
| Vật liệu | Đồng T2 (tương đương C1100), dải có chứng nhận nhà máy |
| Độ dày dải | 0.8mm ±0.02mm |
| Quy trình | Dập khuôn liên hoàn: xuyên, tạo mũi, ép xuống, tạo hình, cắt phôi |
| Hoàn thiện bề mặt | Mạ thiếc điện phân 3-5μm trên vùng đã tạo hình và phẳng, thụ động hóa sau mạ |
| Dung sai quan trọng | Vị trí đặc điểm ±0.02mm; chiều cao bavia ≤0.05mm |
| Yêu cầu điện | Kiểm soát tính nhất quán điện trở tiếp xúc từ lô này sang lô khác; mỗi lô đều được kiểm tra |
| Sản lượng | 500.000 - 1.500.000 chiếc/tháng |
| Kiểm tra | Bố trí mẫu đầu tiên, kiểm tra máy chiếu biên dạng theo khoảng thời gian cố định, kiểm tra điện trở tiếp xúc mỗi lô, CPK≥1.33 trên các kích thước quan trọng |
| Giao hàng | Mẫu trong 5-7 ngày sau khi phê duyệt bản vẽ, lô sản xuất hàng loạt đầu tiên trong 15 ngày, sau đó lịch trình hàng tháng luân chuyển |
Kiểm soát chất lượng & Giao hàng
Mỗi lần chạy sản xuất mở đầu bằng bố trí mẫu đầu tiên đầy đủ được xác minh theo bản vẽ. Trong quá trình chạy, các cạnh cắt và vai đã tạo hình được lấy mẫu theo lịch trình cố định và kiểm tra dưới máy chiếu biên dạng, và dây chuyền mạ ghi lại các số đo độ dày được lấy trực tiếp trên các đặc điểm đã tạo hình. Các kích thước quan trọng được theo dõi thống kê với CPK≥1.33 là tiêu chí xuất xưởng, tất cả trong hệ thống chất lượng ISO9001:2015, và mỗi lô hàng đều đi kèm báo cáo kích thước và dữ liệu độ dày lớp mạ.
Kết quả cho khách hàng: phân bố điện trở tiếp xúc được thu hẹp đến mức kiểm tra cuối cùng hộp nối chuyển từ chế độ sàng lọc sang chế độ lấy mẫu, loại bỏ liên quan đến mạ lộ đồng giảm xuống thực tế bằng không, và sản lượng hàng tháng mở rộng trơn tru từ 500K lên 1.5M chiếc khi công suất module của họ tăng. Đơn hàng được lên lịch theo phát hành hàng tháng luân chuyển, vì vậy các chiến dịch module mùa cao điểm không còn biến thành tình trạng khẩn cấp nguồn cung.
Sản phẩm & Tài nguyên liên quan
Để xem thêm các chi tiết trong danh mục này và cách chúng tôi sản xuất chúng ở quy mô lớn, hãy duyệt bộ sưu tập Đầu cực & Tiếp điểm điện dập, hoặc các trang liên quan sau:
Để biết về hệ thống chất lượng, lập kế hoạch công suất và thiết lập một nhà máy đa quy trình của chúng tôi, hãy truy cập Giới thiệu BQUQ.
Câu hỏi thường gặp
Điện trở tiếp xúc giữa các lô nhất quán như thế nào?
Mỗi lô đều được kiểm tra trước khi xuất xưởng, và quy trình duy trì phân bố điện trở ổn định từ lô này sang lô khác bằng cách kiểm soát hình học cạnh mũi xuyên, độ cứng dải và độ dày lớp mạ trên các vùng đã tạo hình. Các kích thước quan trọng chạy ở CPK≥1.33, vì vậy khách hàng kiểm tra bằng lấy mẫu thay vì sàng lọc từng hộp nối.
Tại sao mạ sau khi tạo hình thay vì sử dụng dải mạ trước?
Dải 0.8mm mạ trước mỏng đi dưới 2μm trên các vai đã tạo hình bị kéo giãn, đúng nơi mật độ dòng điện cao nhất. Mạ sau tạo hình đặt đủ 3-5μm trên cả vai lẫn vùng phẳng, và chúng tôi xác minh độ dày trên chính các đặc điểm đã tạo hình, không chỉ trên mẫu thử.
Các bạn có thể hỗ trợ sản lượng hơn 1 triệu chiếc mỗi tháng của chúng tôi không?
Có. Các dây chuyền dập của chúng tôi chạy từ 100K đến 5M chiếc mỗi tháng, và chương trình này hoạt động ở 500K-1.5M chiếc/tháng theo phát hành hàng tháng luân chuyển. Thiết kế khuôn dập liên hoàn và công suất mạ đều được định cỡ với dư địa để mùa module cao điểm không tạo ra nút thắt nguồn cung.
Thời gian giao hàng điển hình cho một chương trình đầu cực mới là bao lâu?
Mẫu tiêu chuẩn xuất xưởng 3-7 ngày sau khi phê duyệt bản vẽ đối với vật liệu có sẵn; lô sản xuất hàng loạt đầu tiên hoàn thành trong 12-20 ngày bao gồm thử nghiệm khuôn và phê duyệt mẫu đầu tiên. Đối với chương trình này, mẫu mất 7 ngày bao gồm xác nhận quy trình mạ, và lô 500K chiếc đầu tiên xuất xưởng trong vòng 15 ngày.