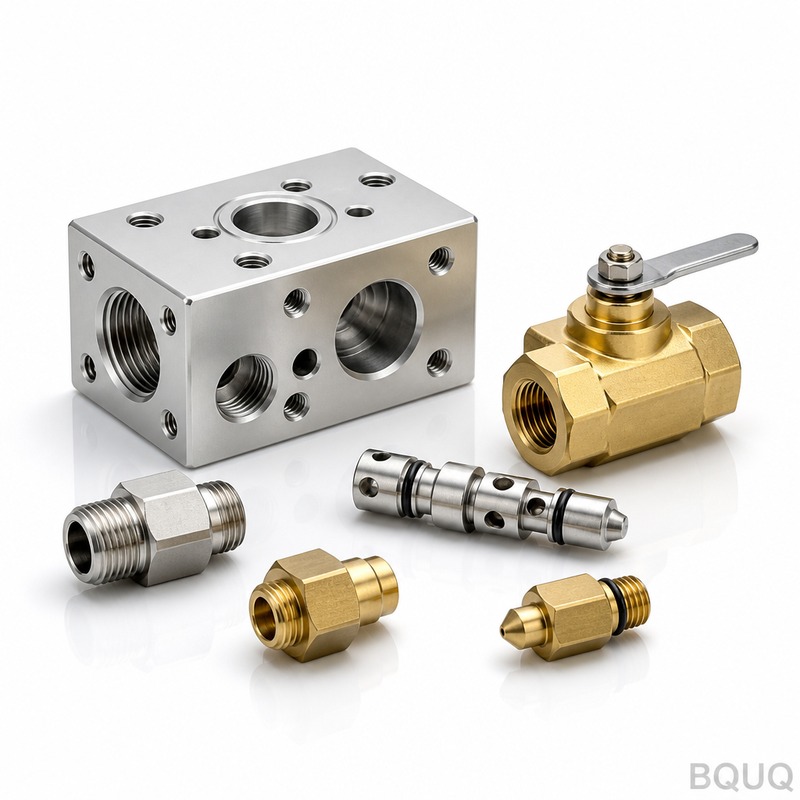
Gia công CNC manifold van thủy lực: Nhôm 6061-T6, dung sai ±0.02mm, mặt làm kín Ra0.4, 200-1000 chiếc/tháng
Một manifold van thủy lực nhỏ trông giống như một khối nhôm đơn giản cho đến khi bạn đọc bản vẽ. Bên trong nó, các mạch dầu giao nhau ở độ sâu, đế van cartridge nằm ở đáy các lỗ khoan, và một bề mặt làm kín được gia công quyết định liệu cụm lắp ráp có rò rỉ hay giữ kín. Các dung sai là những con số thực tế - không phải những con số chặt nhất trên giấy, nhưng chúng phải giữ được trên các hốc sâu, khó thoát phoi, trong từng lô, tháng này qua tháng khác.
Bối cảnh dự án & Thách thức
Khách hàng của chúng tôi là nhà cung cấp Tier-1 cho ngành máy xây dựng Bắc Mỹ, cung cấp hệ thống thủy lực cho máy đào mini, máy xúc lật và máy nâng telehandler. Họ đến với chúng tôi để gia công một họ khối manifold tích hợp nhỏ từ nhôm 6061-T6 - những manifold chứa van cartridge, van xả và mạch định hướng trên các nền tảng máy nhỏ gọn. Sản lượng từ 200 đến 1000 chiếc mỗi tháng tùy theo mùa của nền tảng, và cùng một họ manifold được chia sẻ trên nhiều mẫu máy.
Khó khăn không nằm ở dung sai danh nghĩa - khách hàng chỉ định ±0.02mm, mà bất kỳ xưởng có năng lực nào cũng có thể giữ trên một bề mặt hở. Khó khăn nằm ở vị trí của những dung sai đó. Các đế van cartridge được gia công ở đáy các lỗ khoan sâu; khả năng tiếp cận của dao rất dài và mảnh, và bất kỳ độ võng hoặc trôi nhiệt nào cũng ăn mòn dung sai đúng ở độ sâu mà nó quan trọng nhất. Các mạch dầu giao nhau bên trong khối, và hình học giao nhau - nơi một đường khoan gặp đường khác - phải kết nối sạch sẽ không có ba via hoặc lệch, vì một cổng chéo bị tắc một phần chỉ xuất hiện dưới dạng phản hồi van thất thường trên bàn thử của khách hàng, hàng tuần và hàng nghìn km sau đó.
Yêu cầu thứ ba là bề mặt làm kín. Mặt lắp của manifold làm kín với gioăng O-ring và đệm phẳng; khách hàng yêu cầu Ra0.4 trên các bề mặt này với độ phẳng tương ứng. Một lượt phay mặt quá mạnh, một mảnh dao cùn hoặc lực kẹp không kiểm soát trên khối 6061 sẽ để lại vết doa hoặc một vết lõm nhẹ, và thử nghiệm rò rỉ trên dây chuyền lắp ráp của khách hàng sẽ thất bại. Sắp xếp nguồn cung trước đây của họ trong khu vực có thể đạt các con số trên mẫu đầu tiên nhưng lại trôi qua các lô - giao điểm cổng chéo trôi vài phần mười, mặt làm kín đạt Ra0.6-0.8 - và tỷ lệ thất bại thử rò rỉ tại kiểm tra đầu vào khiến sắp xếp này không thể duy trì.
Giải pháp quy trình BQUQ
Kế hoạch của chúng tôi: xử lý các hốc sâu, các mạch giao nhau và bề mặt làm kín như ba vấn đề kỹ thuật riêng biệt, mỗi vấn đề có nguyên công riêng và kiểm soát riêng.
Doa hốc sâu và gia công đế van
Đế cartridge được hoàn thiện trong một lượt doa tinh chuyên dụng với dao được chọn theo tỷ lệ chiều dài-đường kính, cắt ở các thông số được chọn để dự đoán được thay vì tốc độ. Thoát phoi được quản lý bằng dung dịch làm mát xuyên qua và chu trình khoan từng bước trên khoan trước, để phoi không bao giờ bị cắt lại ở độ sâu. Vì dao dài bị võng, chúng tôi không đuổi theo các con số ±0.005mm mà hốc sâu không thể giữ một cách trung thực - quy trình được thiết kế và báo giá ở ±0.02mm trên các đặc điểm này, và nó giữ được ở đó với biên độ, được xác minh bằng đo CMM ở độ sâu toàn bộ lỗ khoan thay vì ở miệng lỗ.
Kiểm soát mạch khoan chéo
Các mạch dầu giao nhau được khoan theo trình tự thiết kế xoay quanh chất lượng giao điểm: lỗ đối tác giao nhau được khoan sau mạch chính, với bước tiến giảm qua vùng giao nhau, để sự phá vỡ không bị rách. Ống dẫn hướng khoan và quy tắc khoan trong một lần gá giữ hai đường trong dải căn chỉnh mà đặc tả dòng chảy của khách hàng yêu cầu. Sau khi khoan, mỗi mạch đi qua chuỗi khử ba via và xả nhiều giai đoạn - bàn chải lỗ chéo qua từng đường, sau đó xả áp suất cao, sau đó lấy mẫu borescope các vùng giao nhau - vì một ba via còn sót lại bên trong mạch là thất bại mà khách hàng không thể thấy cho đến khi thử trên bàn thử của họ.
Hoàn thiện bề mặt làm kín
Các bề mặt O-ring và đệm được gia công như nguyên công cuối cùng trong một lượt phay mặt cho mỗi bề mặt, trên dao mới, với lực kẹp được lập bản đồ để khối không bị ứng suất thành vết lõm bật lại sau khi nhả. Ra0.4 được xác minh trên máy đo độ nhám bề mặt theo lô, và độ phẳng được kiểm tra trên bàn đá granite. Các bề mặt được bảo vệ bằng nắp sau khi hoàn thiện và vẫn được che phủ qua anod hóa và đóng gói - lớp anod trên các bề mặt này theo độ dày đặc tả của khách hàng, và yêu cầu Ra0.4 áp dụng cho bề mặt đã hoàn thiện, đã phủ như trải nghiệm lắp ráp của khách hàng định nghĩa.
Thông số kỹ thuật chính
| Mục | Thông số |
|---|---|
| Vật liệu | Nhôm 6061-T6 |
| Dung sai chung | ±0.02mm, giữ trên các đặc điểm hốc sâu và khoan chéo |
| Căn chỉnh mạch chéo | Các đường dầu giao nhau được gia công trong một lần gá, doa và chải khử ba via, lấy mẫu borescope |
| Bề mặt làm kín | Ra0.4, độ phẳng được xác minh trên bàn đá granite, được bảo vệ qua lớp phủ và đóng gói |
| Xử lý bề mặt | Anod hóa trong suốt (màu tự nhiên) |
| Sản lượng | 200-1000 chiếc/tháng, linh hoạt theo mùa của nền tảng |
| Kiểm tra | Bố trí đầy đủ CMM, đo lỗ sâu ở độ sâu đế van, kiểm tra Ra và độ sạch xả theo lô |
| Giao hàng | 3-7 ngày cho mẫu, 12-20 ngày cho lô sản xuất đầu tiên |
Kiểm soát chất lượng & Giao hàng
Mỗi bản sửa đổi manifold mới bắt đầu bằng bố trí mẫu đầu tiên trên CMM, bao gồm đo vị trí độ sâu bên trong lỗ đế van và kiểm tra dòng chảy của các giao điểm cổng chéo. Trong sản xuất, các kích thước đế van quan trọng được theo dõi bằng CPK với mục tiêu ≥1.33, Ra được đo theo lô, và lấy mẫu borescope các vùng giao nhau theo kế hoạch lấy mẫu cố định. Mọi thứ hoạt động dưới hệ thống ISO9001:2015, và mỗi lô hàng đi kèm báo cáo kích thước, xác nhận độ sạch và truy xuất nguồn gốc vật liệu cho phôi 6061-T6.
Kết quả giao hàng: mẫu trong vòng 3-7 ngày sau khi phê duyệt bản vẽ, lô đầu tiên 200 chiếc trong vòng 12-20 ngày tùy theo độ phức tạp, và giao hàng hàng tháng cuốn chiếu kể từ đó. Tỷ lệ thất bại thử rò rỉ đầu vào của khách hàng trên họ manifold này giảm xuống bằng không sau khi quy trình bề mặt làm kín và các bước bảo vệ bề mặt được áp dụng, và khi họ phát hành một manifold phái sinh với hai cổng chéo bổ sung cho nền tảng telehandler mới, mẫu đầu tiên sửa đổi được giao trong cửa sổ mẫu tiêu chuẩn 3-7 ngày và sản xuất bắt đầu trong chu kỳ hàng tháng tiếp theo.
Logistics và truy xuất nguồn gốc hoàn thiện quy trình. Mỗi manifold mang mã lô được khắc laser trên một bề mặt không làm kín, để một đơn vị được tìm thấy trên máy ngoài hiện trường có thể được truy xuất ngược lại lô vật liệu, lô gia công và báo cáo kiểm tra trong vài phút. Thùng carton được đóng gói với nắp bảo vệ cổng trên các hốc ren và niêm phong trong lớp lót không chứa VCI, và chứng từ vận chuyển bao gồm báo cáo kích thước và chứng nhận độ sạch trong cùng một thư mục, cho phép các nhà máy Bắc Mỹ của khách hàng nhận chi tiết mà không cần tìm kiếm chứng từ riêng.
Sản phẩm & Tài nguyên liên quan
Để xem thêm về họ chi tiết này và các công việc CNC liên quan, xem:
Trường hợp liên quan: Gia công CNC vỏ hộp giảm tốc khớp robot - cùng kỷ luật quy trình 6061-T6 áp dụng cho vỏ robot thành mỏng.
Câu hỏi thường gặp
Bạn thực sự có thể giữ dung sai nào trên các mạch khoan chéo sâu?
Chúng tôi báo giá ±0.02mm trên các đặc điểm hốc sâu và khoan chéo một cách trung thực, vì dao dài bị võng và đuổi theo ±0.005mm ở độ sâu không phải là lời hứa đáng đưa ra. Ở nơi chi tiết cho phép, chúng tôi đạt ±0.005mm trên các vị trí có thể tiếp cận và Ra0.4 trên bề mặt làm kín.
Làm thế nào để ngăn ngừa ba via và tắc nghẽn trong các đường dầu giao nhau?
Các giao điểm được khoan với bước tiến giảm qua vùng phá vỡ, sau đó mỗi đường đi qua chải lỗ chéo, xả áp suất cao và lấy mẫu borescope theo kế hoạch cố định. Mỗi lô hàng đi kèm xác nhận độ sạch xả.
Thời gian giao hàng cho mẫu và lô sản xuất đầu tiên là bao lâu?
Mẫu trong 3-7 ngày sau khi phê duyệt bản vẽ, lô sản xuất đầu tiên trong 12-20 ngày tùy theo độ phức tạp. Lịch trình cuốn chiếu hàng tháng bao gồm 200-1000 chiếc mỗi tháng với linh hoạt theo mùa.
Làm thế nào để giữ Ra0.4 trên bề mặt làm kín qua các lô?
Bề mặt làm kín được hoàn thiện như nguyên công cuối cùng, một lượt phay mặt cho mỗi bề mặt trên dao mới, sau đó được xác minh bằng máy đo độ nhám theo lô và kiểm tra độ phẳng trên bàn đá granite. Bề mặt được bảo vệ qua anod hóa và đóng gói, vì vậy những gì đến khớp với những gì chúng tôi đã đo.