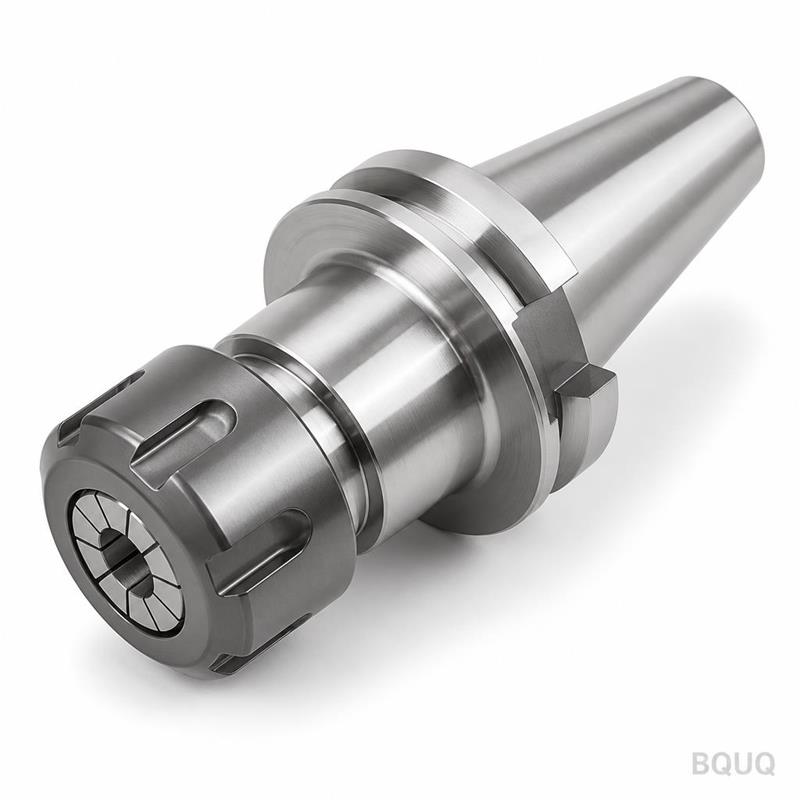
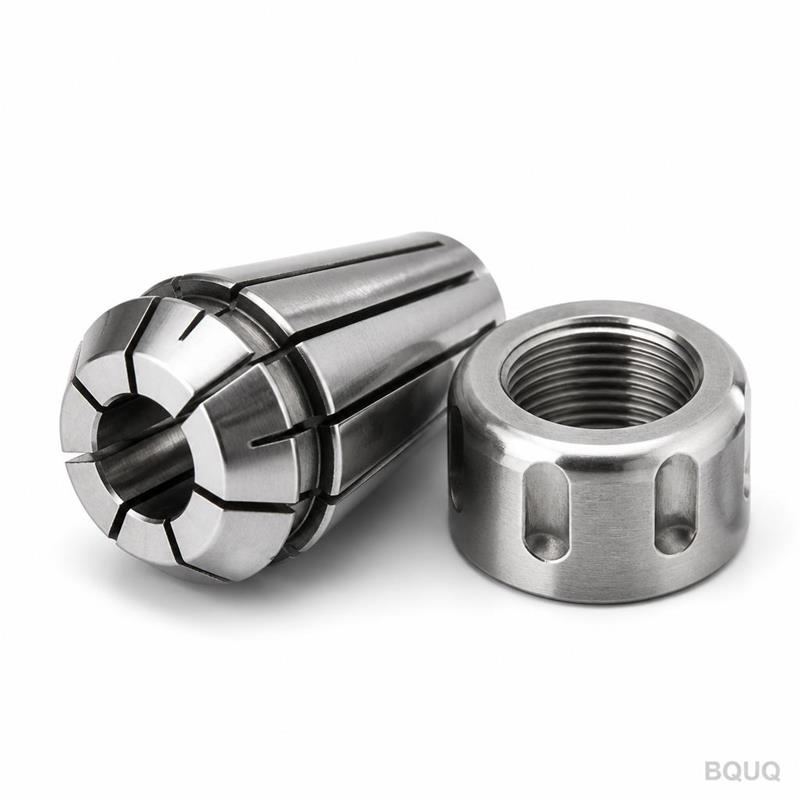
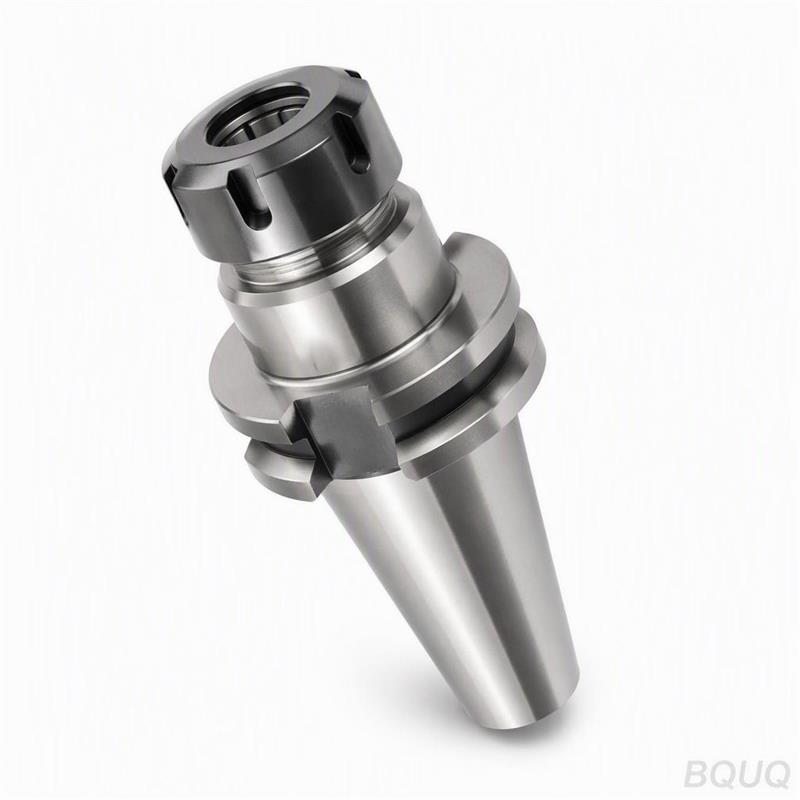
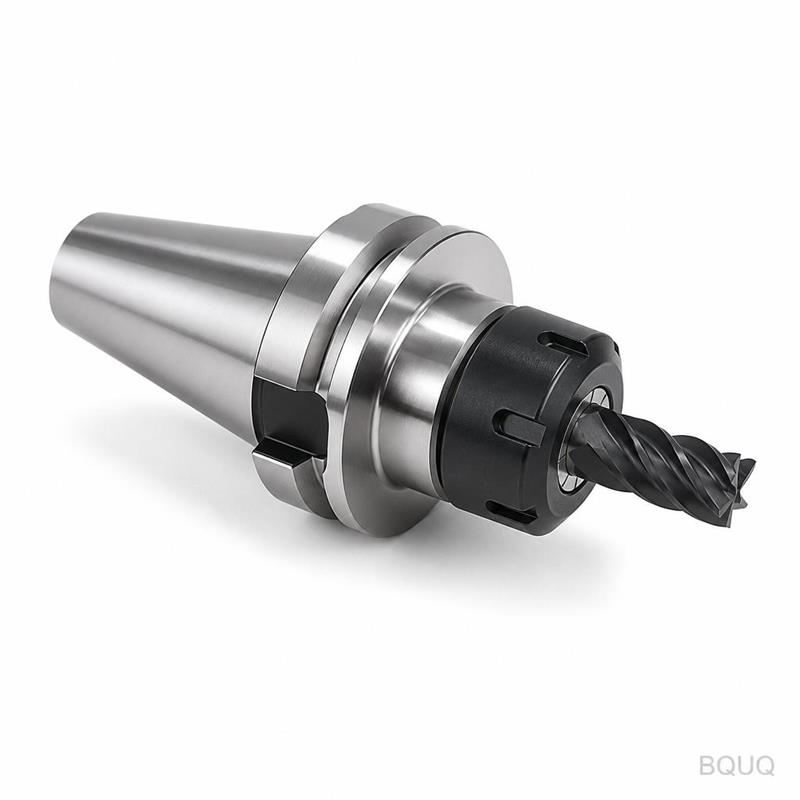
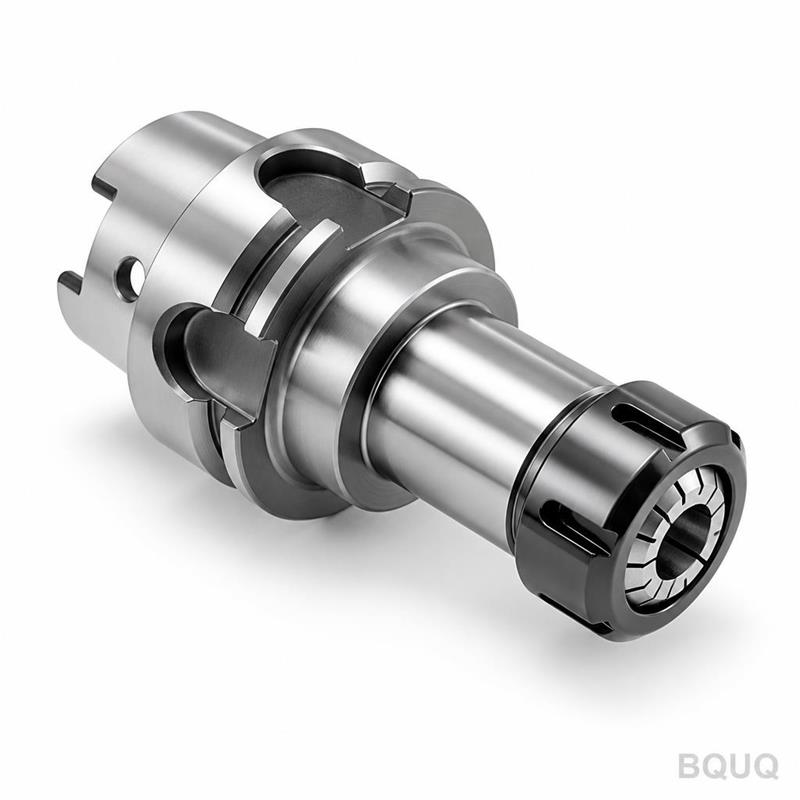
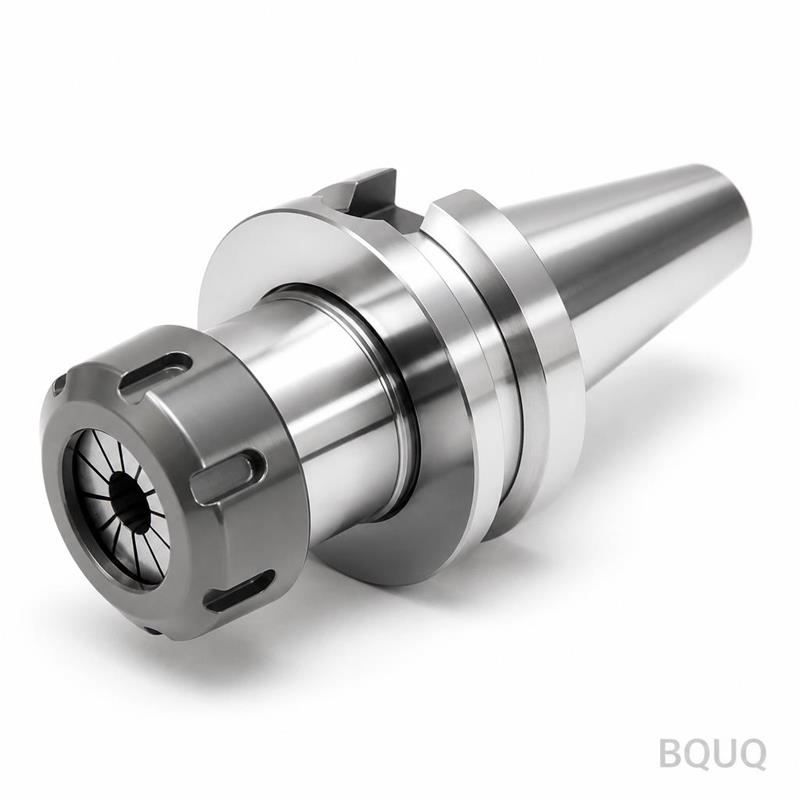
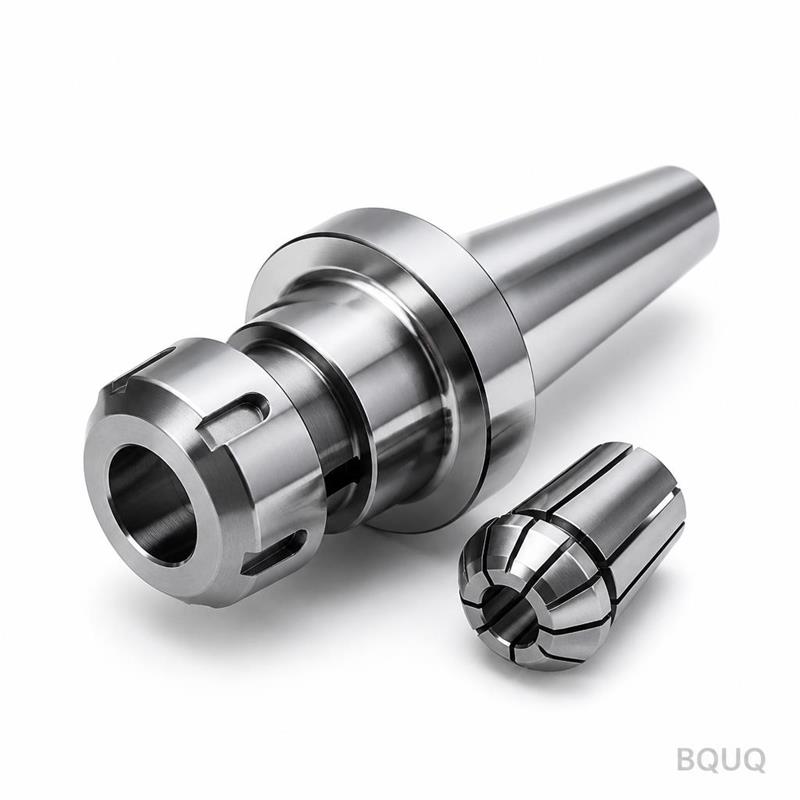
Giới thiệuĐầu cặp ER32 BT50 của bạn bắt đầu từ thép hoặc hợp kim thô và kết thúc như một đầu kẹp dụng cụ chính xác được kiểm tra trên máy đo CMM của chính chúng tôi trước khi xuất
Đầu Cặp ER32 BT50 Hạng Nặng Gia Công CNC Theo Yêu Cầu
Giới thiệuĐầu cặp ER32 BT50 của bạn bắt đầu từ thép hoặc hợp kim thô và kết thúc như một đầu kẹp dụng cụ chính xác được kiểm tra trên máy đo CMM của chính chúng tôi trước khi xuất xưởng. Chúng tôi gia
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Đầu cặp ER32 BT50 của bạn bắt đầu từ thép hoặc hợp kim thô và kết thúc như một đầu kẹp dụng cụ chính xác được kiểm tra trên máy đo CMM của chính chúng tôi trước khi xuất xưởng. Chúng tôi gia công côn, ren và bệ cặp côn trong một lần gá đặt để duy trì độ đồng tâm dưới 0,005 mm. Mỗi sản phẩm đều được kiểm tra độ đảo và độ cứng, không kiểm tra theo phương pháp lấy mẫu. Gửi bản vẽ của bạn cho chúng tôi, chúng tôi sẽ xác nhận hình dạng, vật liệu và lớp phủ trong vòng 12 giờ.
Tổng quan nhanh: Côn BT50, bệ cặp ER32, độ đảo ≤ 0,005 mm, độ nhám bề mặt Ra 0,4, thời gian giao hàng 15–20 ngày làm việc, không MOQ.
Thông số kỹ thuật
Chúng tôi vận hành một dây chuyền tiện và phay CNC chuyên dụng cho đầu kẹp dụng cụ. Quy trình ổn định vì chúng tôi kiểm soát quá trình xử lý nhiệt và mài trong nhà máy. Dưới đây là các thông số tiêu chuẩn chúng tôi duy trì cho các đơn hàng đầu cặp CNC theo yêu cầu.
Thông số
Giá trị
Tùy chọn vật liệu
20CrMnTi, 40Cr, 42CrMo, 65Mn (hoặc theo bản vẽ)
Độ cứng
58–62 HRC (chiều sâu thấm cacbon 0,8–1,2 mm)
Độ chính xác côn
AT3 hoặc tốt hơn (BT50)
Độ đảo (côn đến bệ cặp)
≤ 0,005 mm
Độ nhám bề mặt
Ra 0,4 trên côn, Ra 0,8 trên thân
Cấp ren
6H (ren đai ốc cặp ER32)
Cân bằng
G2.5 tại 15.000 vòng/phút (tùy chọn)
Lớp phủ
TiN, TiAlN, hoặc oxy hóa đen (tùy chọn)
Kiểm tra
Kiểm tra độ đảo 100%, báo cáo CMM theo từng lô
Thời gian giao hàng
15–20 ngày làm việc sau khi duyệt bản vẽ
Kích thước lô
Từ 1 chiếc đến 5.000 chiếc, không MOQ
Chúng tôi sử dụng máy tiện CNC có trang bị dao sống và máy mài trụ cho công đoạn mài côn cuối cùng. Bệ cặp côn được mài sau khi xử lý nhiệt để loại bỏ biến dạng. Nếu bạn cần mặt bích tùy chỉnh, lỗ dung dịch làm mát hoặc ren trục kéo đặc biệt, chúng tôi có thể thêm các tính năng này mà không thay đổi quy trình cốt lõi.
Ba lý do khách hàng gửi bản vẽ cho chúng tôi
1. Chất lượng truy xuất theo lô. Mỗi số mẻ nhiệt luyện và mỗi lô sản xuất được mã hóa riêng. Chúng tôi lưu trữ hồ sơ trong 10 năm. Nếu bạn gặp sự cố trên dây chuyền, chúng tôi có thể truy xuất chứng chỉ vật liệu, công nhân vận hành máy và dữ liệu kiểm tra của đầu cặp cụ thể đó. Đây là tiêu chuẩn trong công việc gia công chính xác của chúng tôi, không phải dịch vụ trả phí thêm.
2. Báo cáo kiểm tra theo từng lô. Bạn nhận được báo cáo kích thước với giá trị đo thực tế cho góc côn, độ đảo, độ cứng và độ nhám bề mặt. Chúng tôi không gửi phiếu "đạt" chung chung. Báo cáo liệt kê kết quả CMM cho từng kích thước quan trọng trên bản vẽ của bạn. Điều này tiết kiệm thời gian kiểm tra đầu vào cho bộ phận QC của bạn.
3. Một nhà máy cho CNC, dập, lò xo và tản nhiệt. Đầu kẹp dụng cụ của bạn không phải là một chi tiết độc lập. Bạn có thể cần lò xo cho cặp côn, vòng giữ dập hoặc tản nhiệt cho mô-đun điện tử gần đó. Chúng tôi sản xuất tất cả các bộ phận này trong cùng một nhà xưởng. Bạn làm việc với một hệ thống chất lượng, một bộ phận giao hàng và một hóa đơn duy nhất. Điều này cắt giảm chi phí quản lý nhà cung cấp của bạn.
Ứng dụng của các sản phẩm này
Đầu cặp ER32 BT50 hạng nặng không phải là phụ kiện chịu tải nhẹ. Bạn sẽ tìm thấy nó trong các trung tâm gia công CNC và máy phay loại bỏ kim loại với mô-men xoắn cao. Các ứng dụng điển hình bao gồm:
Gia công hệ truyền động ô tô: Doa và phay thân máy động cơ, nắp xi-lanh và vỏ hộp số nơi độ cứng vững là yếu tố quan trọng.
Xưởng khuôn mẫu: Hoàn thiện lòng khuôn thép đã tôi cứng nơi bất kỳ độ đảo nào cũng hiện rõ dưới dạng sai lệch nhìn thấy được trên bề mặt đánh bóng.
Chi tiết kết cấu hàng không vũ trụ: Các bộ phận khung bằng nhôm và titan yêu cầu tầm với dài và kẹp chặt ổn định ở tốc độ trục chính cao.
Sản xuất thiết bị hạng nặng: Thân van thủy lực, vỏ hộp số và phay giá đỡ lớn nơi đầu kẹp dụng cụ phải hấp thụ rung động.
Xưởng gia công tổng hợp: Thay thế các đầu kẹp mòn hoặc giá rẻ bằng sản phẩm tùy chỉnh khớp chính xác với chiều dài trục kéo và phần nhô ra của bạn.
Hệ thống cặp ER32 cho phạm vi kẹp từ 2 mm đến 20 mm. Kết hợp với thân BT50, đây là lựa chọn phổ biến cho các máy có trục chính côn 50 cần giải pháp kẹp dụng cụ cứng vững nhưng linh hoạt.
H: MOQ của bạn là bao nhiêu?
A: Không có MOQ. Chúng tôi sản xuất một chiếc để xác nhận nguyên mẫu hoặc 5.000 chiếc cho sản xuất hàng loạt. Đơn giá giảm theo số lượng, nhưng quy trình chất lượng là giống hệt nhau.
H: Làm thế nào bạn đảm bảo dung sai và độ đảo?
A: Chúng tôi mài côn BT50 và bệ cặp ER32 trong cùng một lần gá đặt. Mỗi đầu cặp được đo trên máy CMM cho góc côn và độ đảo. Chúng tôi loại bỏ bất kỳ sản phẩm nào có độ đảo trên 0,005 mm và bao gồm các giá trị đo được trong báo cáo lô của bạn.
H: Thời gian giao hàng cho thiết kế tùy chỉnh là bao lâu?
A: Thời gian giao hàng tiêu chuẩn là 15–20 ngày làm việc sau khi bạn duyệt bản vẽ và chúng tôi xác nhận vật liệu. Nếu bạn cần mẫu gấp, chúng tôi có thể giao nhanh một chiếc trong 7 ngày làm việc với phụ phí. Chúng tôi sẽ báo giá cả hai phương án.
H: Bạn có thể cung cấp chứng chỉ vật liệu và báo cáo xử lý nhiệt không?
A: Có. Chúng tôi cung cấp chứng chỉ nhà máy cho vật liệu thô, báo cáo kiểm tra độ cứng và hồ sơ lô xử lý nhiệt. Tất cả tài liệu bằng tiếng Anh và có thể được công chứng nếu khách hàng của bạn yêu cầu.
Gửi bản vẽ của bạn
Chúng tôi đưa ra báo giá chính xác trong vòng 12 giờ. Gửi bản vẽ của bạn ở định dạng STEP, IGES, PDF hoặc thậm chí là bản phác thảo tay có kích thước. Chúng tôi sẽ xác nhận vật liệu, dung sai, lớp phủ và giá cả. Không MOQ, không phí dụng cụ ẩn.
Email: sc@bquq.com
WhatsApp: +86 13713157787
Đầu cặp CNC tùy chỉnh của bạn, sản xuất tại Trung Quốc với khả năng truy xuất đầy đủ, chỉ cách bạn một tin nhắn.