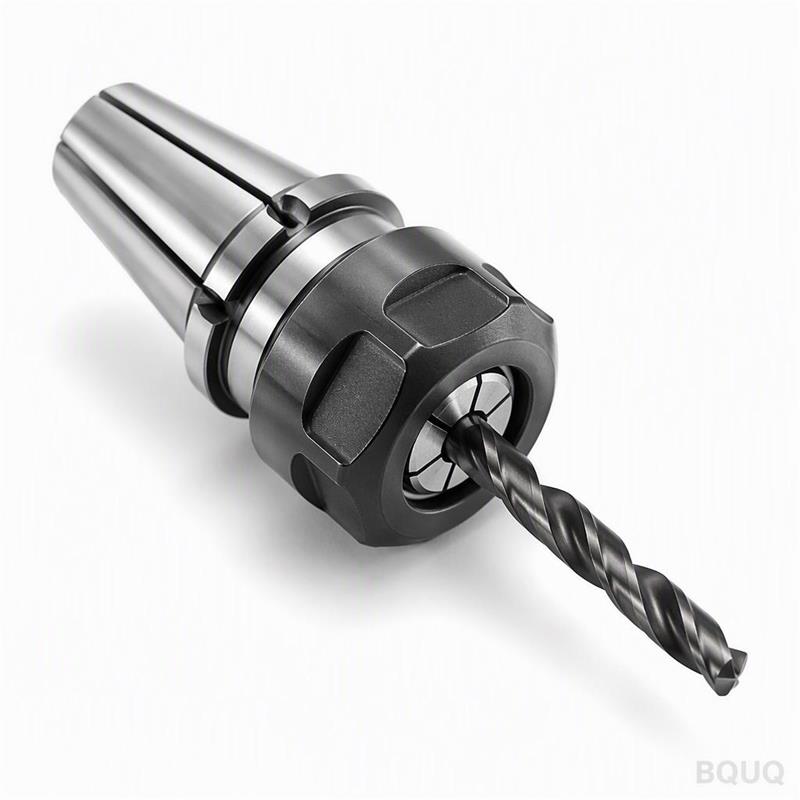
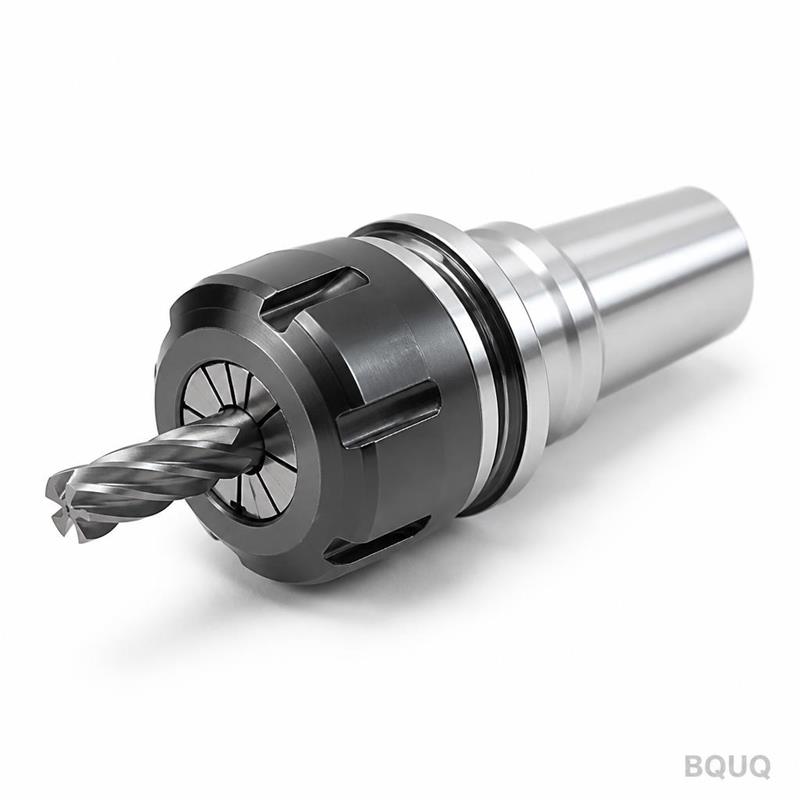
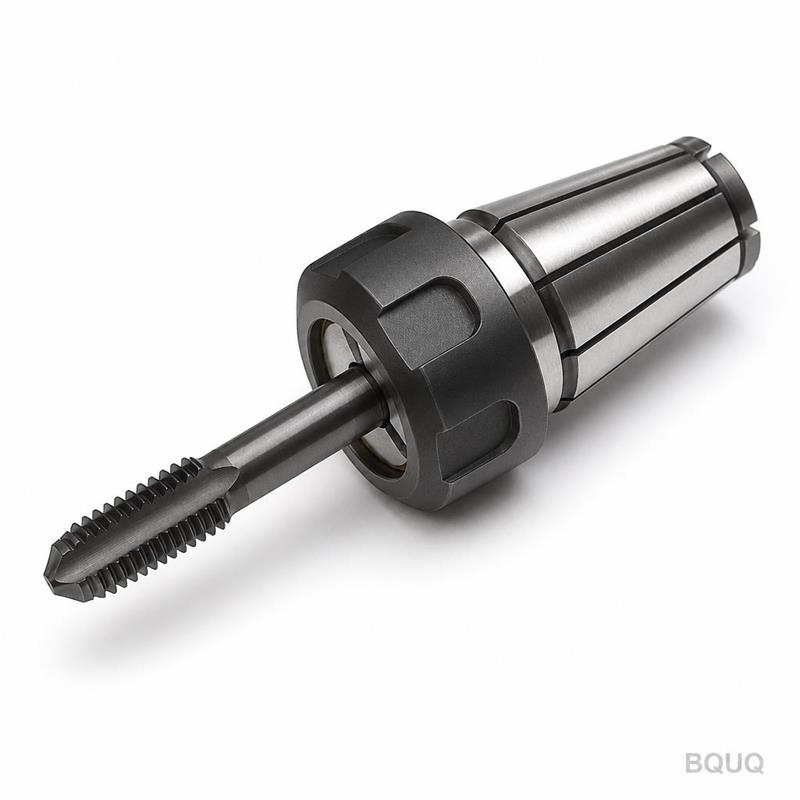
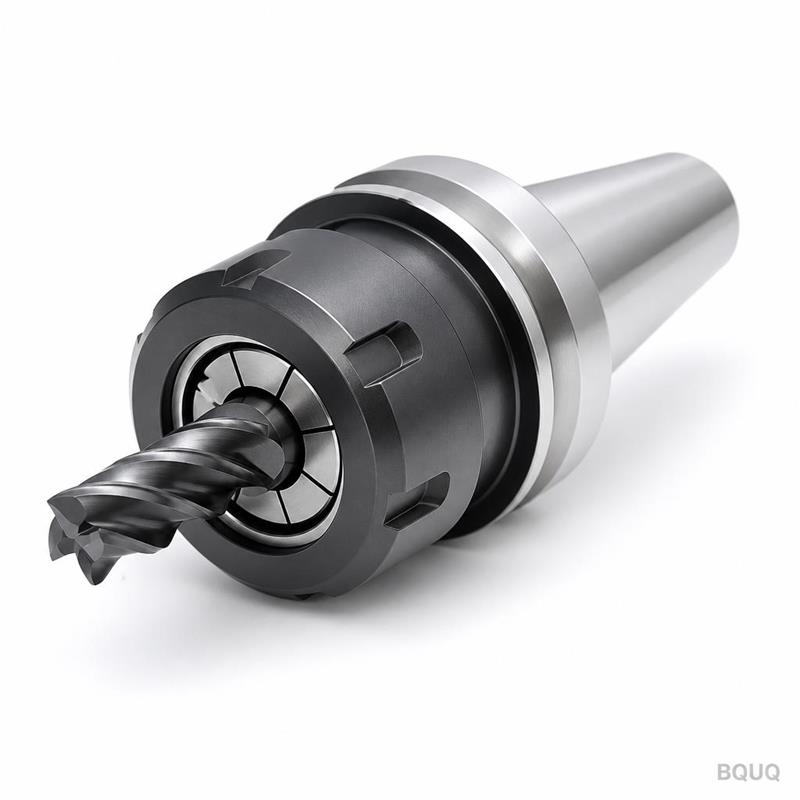
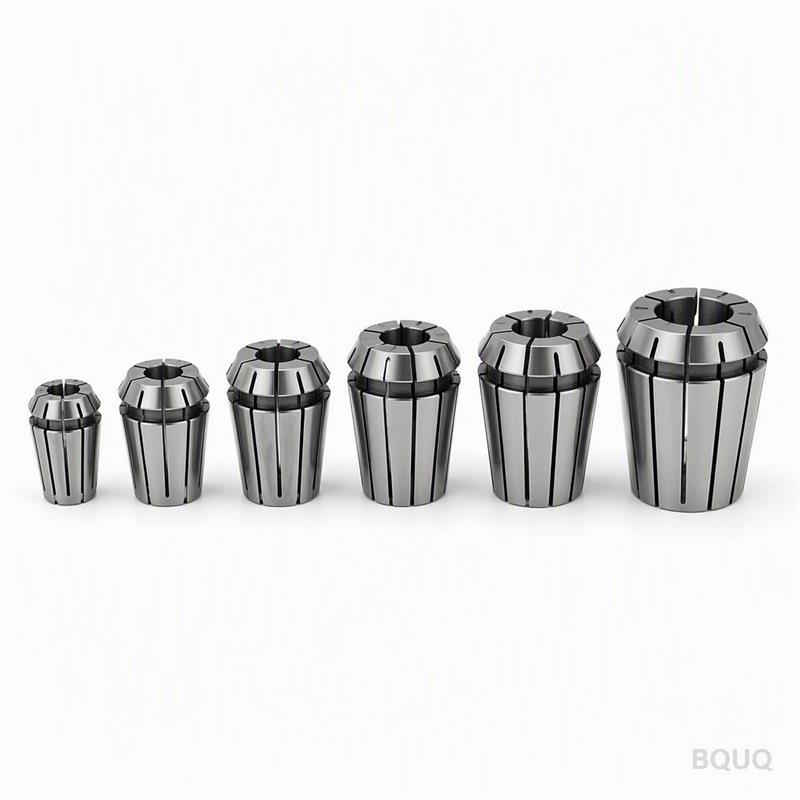
Giới thiệuBản vẽ của bạn định nghĩa chi tiết. Chúng tôi gia công chính xác theo đúng hình dạng đó. Mọi đầu cặp ER16 đều được kiểm tra trước khi xuất xưởng. Chúng tôi không giao hàn
Tùy Chỉnh Đầu Cặp ER16 CNC Theo Yêu Cầu, Sản Xuất Tại Trung Quốc
Giới thiệuBản vẽ của bạn định nghĩa chi tiết. Chúng tôi gia công chính xác theo đúng hình dạng đó. Mọi đầu cặp ER16 đều được kiểm tra trước khi xuất xưởng. Chúng tôi không giao hàng dựa trên sự ước ch
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Bản vẽ của bạn định nghĩa chi tiết. Chúng tôi gia công chính xác theo đúng hình dạng đó. Mọi đầu cặp ER16 đều được kiểm tra trước khi xuất xưởng. Chúng tôi không giao hàng dựa trên sự ước chừng.
Dung sai: ±0.005 mm trên các đường kính quan trọng
Độ đảo: ≤0.005 mm TIR tại phần mũi
Vật liệu: 20CrMnTi hoặc 42CrMo, thấm cacbon đạt 58–62 HRC
Thời gian giao hàng: 7–12 ngày cho các đơn hàng tiêu chuẩn
Không yêu cầu số lượng tối thiểu (MOQ) – đặt 1 chiếc hoặc 1000 chiếc
Sản xuất tại Trung Quốc, nhà máy Đông Quản, 20 năm kinh nghiệm gia công chính xác
Thông số kỹ thuật
Thông số
Giá trị
Ghi chú
Tiêu chuẩn
Côn ER16, góc 1:10
Khớp với thông số côn ER16
Đường kính chuôi
19.05 mm hoặc tùy chỉnh
Theo bản vẽ của bạn
Dung sai chuôi
h6
Bề mặt mài
Độ đồng tâm
≤0.005 mm TIR
Giữa côn và chuôi
Độ nhám bề mặt
Ra 0.4 µm trên côn
Được mài, không tiện
Độ cứng
58–62 HRC
Thấm cacbon
Chiều sâu lớp thấm
0.8–1.2 mm
Đồng đều, không có điểm mềm
Vật liệu
20CrMnTi, 42CrMo, hoặc 65Mn
Tùy bạn lựa chọn
Ren
M12, M16, hoặc tùy chỉnh
Được cắt ren sau khi tôi cứng
Rãnh then
Theo bản vẽ
Chuốt hoặc cắt dây
Kích thước lô hàng
1–10,000 chiếc
Không MOQ
Kiểm tra
Kiểm tra 100% kích thước quan trọng
Kèm báo cáo
Quy trình: Tiện CNC phôi, xử lý nhiệt, sau đó mài tròn ngoài cho phần côn và chuôi. Chúng tôi sử dụng máy tiện CNC Mazak và Okuma. Việc mài được thực hiện trên máy Studer hoặc Jones & Shipman. Đây không phải là chi tiết chỉ gia công phay. Phần côn luôn được mài.
Ba lý do khách hàng gửi bản vẽ cho chúng tôi
1. Chất lượng truy xuất theo lô. Mỗi số mẻ nhiệt và lô hàng đều được ghi lại. Nếu có vấn đề phát sinh trong quá trình lắp ráp của bạn, chúng tôi có thể truy xuất chính xác đến lô vật liệu và công nhân vận hành máy. Không có sự mơ hồ. Điều này quan trọng khi bạn vận hành dây chuyền sản xuất và cần câu trả lời nhanh chóng.
2. Báo cáo kiểm tra cho từng lô. Bạn nhận được báo cáo kích thước kèm mỗi lô hàng. Không phải chứng chỉ chung chung – mà là giá trị đo thực tế cho góc côn, độ đảo, độ cứng và độ nhám bề mặt. Chúng tôi sử dụng máy đo CMM và máy so sánh quang học. Báo cáo được ký bởi trưởng bộ phận QC, không phải máy tính.
3. Một nhà máy cho CNC + dập + lò xo + tản nhiệt. Đầu cặp của bạn không phải là bộ phận duy nhất trong bộ giữ dao. Nếu bạn cần thêm lò xo để giữ côn cặp, vòng đệm dập, hoặc tản nhiệt cho động cơ trục chính, chúng tôi sản xuất tất cả trong cùng một nhà xưởng. Ít nhà cung cấp hơn, thời gian giao hàng ngắn hơn, một đầu mối liên hệ duy nhất. Bạn gửi bản vẽ lắp ráp hoàn chỉnh, chúng tôi báo giá trọn bộ.
Ứng dụng của các sản phẩm này
Những đầu cặp này không dành cho máy phay nghiệp dư. Chúng được sử dụng trong các trục chính khoan và phay công nghiệp.
Dây chuyền chuyển động ô tô: Khoan lỗ trên thân động cơ và nắp xi-lanh. Đầu cặp ER16 giữ mũi khoan xoắn ở tốc độ cao. Độ đảo phải thấp để tránh lỗ khoan bị quá cỡ.
Trung tâm gia công CNC: Dùng cho khoan có dung dịch làm mát qua tâm. Đầu cặp có các kênh dẫn dung dịch làm mát bên trong theo bản vẽ của bạn. Chúng tôi gia công các kênh này trước khi tôi cứng.
Máy khoan PCB: Trục chính tốc độ cao 80,000 vòng/phút. Côn ER16 được mài với độ đồng tâm chặt chẽ để ngăn mũi khoan bị gãy.
Khoan đồ gá hàng không: Khoan thủ công vỏ máy bay. Đầu cặp phải nhẹ và lặp lại chính xác. Chúng tôi sử dụng thân nhôm 7075 với lõi thép tôi cứng nếu bạn yêu cầu.
Thiết bị cuối tay robot: Các tế bào khoan tự động. Đầu cặp được lắp trên cổ tay robot. Dung sai chuôi của chúng tôi đảm bảo không rung động ở tốc độ tiến dao cao.
Các câu hỏi khách hàng thường hỏi trước khi đặt hàng
H: MOQ của bạn là bao nhiêu?
A: Không có MOQ. Chúng tôi sản xuất một chiếc để xác nhận nguyên mẫu. Giá mỗi chiếc sẽ cao hơn cho đơn hàng lẻ, nhưng chất lượng giống hệt lô 500 chiếc. Nhiều khách hàng bắt đầu với một chiếc, kiểm tra, sau đó đặt 200 chiếc.
H: Làm thế nào bạn đảm bảo dung sai và độ đảo?
A: Chúng tôi mài côn và chuôi trong cùng một lần gá trên máy mài tròn ngoài. Điều này loại bỏ sai số gá đặt. Sau đó, chúng tôi đo độ đảo trên khối V chính xác với đồng hồ so 0.001 mm. Báo cáo kiểm tra thể hiện giá trị thực tế. Nếu vượt quá 0.005 mm TIR, chúng tôi loại bỏ.
H: Thời gian giao hàng của bạn là bao lâu?
A: 7 ngày cho đầu cặp ER16 tiêu chuẩn bằng 42CrMo. 12 ngày nếu bạn cần 20CrMnTi thấm cacbon với chiều sâu lớp thấm cụ thể. Đối với đơn hàng gấp, chúng tôi có thể giao trong 5 ngày với phí khẩn cấp 20%. Chúng tôi không báo thời gian nhanh hơn khả năng thực tế.
H: Bạn có thể cung cấp chứng chỉ vật liệu không?
A: Có. Chúng tôi cung cấp chứng chỉ nhà máy EN 10204 3.1 cho vật liệu thô. Đối với ứng dụng hàng không hoặc y tế, chúng tôi cũng có thể cung cấp truy xuất nguồn gốc đầy đủ đến số mẻ nhiệt và lô hàng. Chỉ cần nêu rõ tiêu chuẩn bạn cần trong yêu cầu báo giá (RFQ).
Gửi bản vẽ của bạn
Gửi file PDF hoặc STEP của bạn qua email đến sc@bquq.com. Chúng tôi phản hồi với báo giá cố định trong vòng 12 giờ. Không phải giá ước lượng – mà là giá cố định kèm dung sai, độ nhám bề mặt và thời gian giao hàng. Bạn cũng có thể liên hệ với chúng tôi qua WhatsApp tại +86 13713157787 để trao đổi kỹ thuật nhanh chóng.
Chúng tôi là nhà máy gia công chính xác 20 năm tuổi tại Đông Quản, Trung Quốc. Chúng tôi không gia công bên ngoài. Chúng tôi tiện, mài, xử lý nhiệt và kiểm tra nội bộ. Gửi bản vẽ của bạn. Nhận báo giá. Nhận chi tiết đúng yêu cầu.