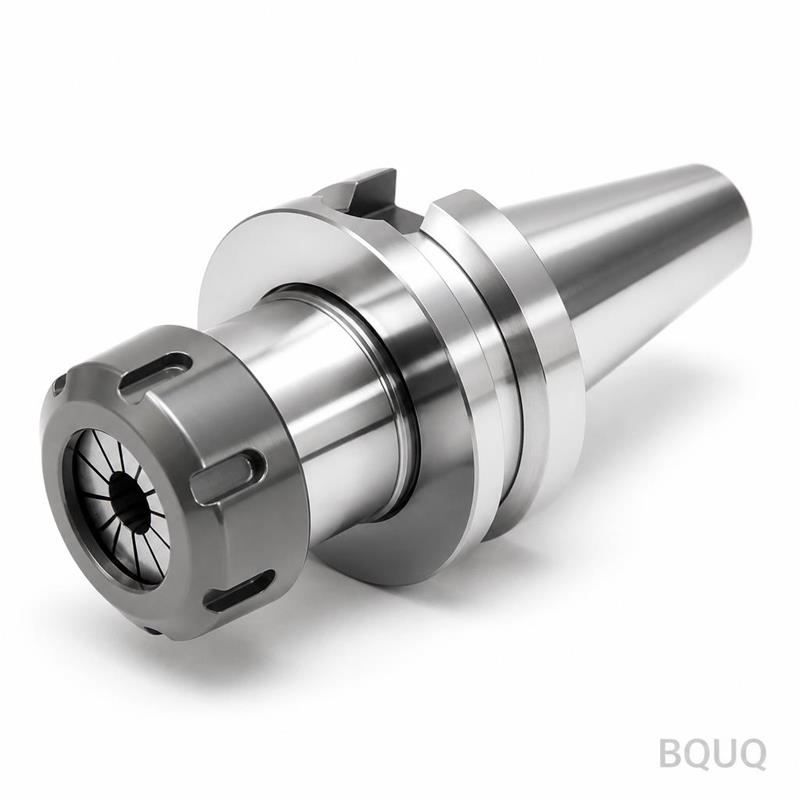
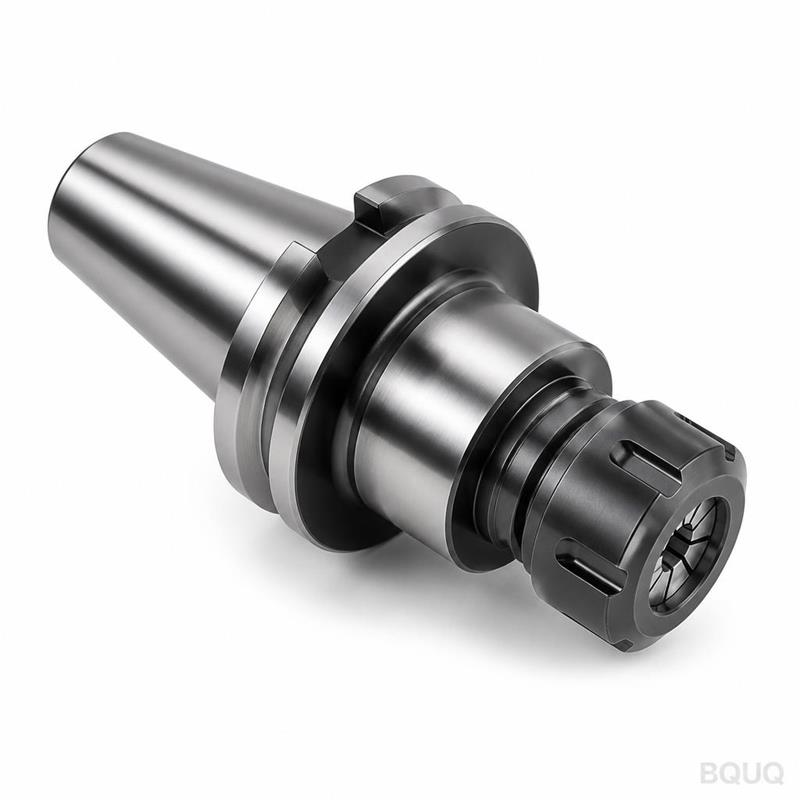
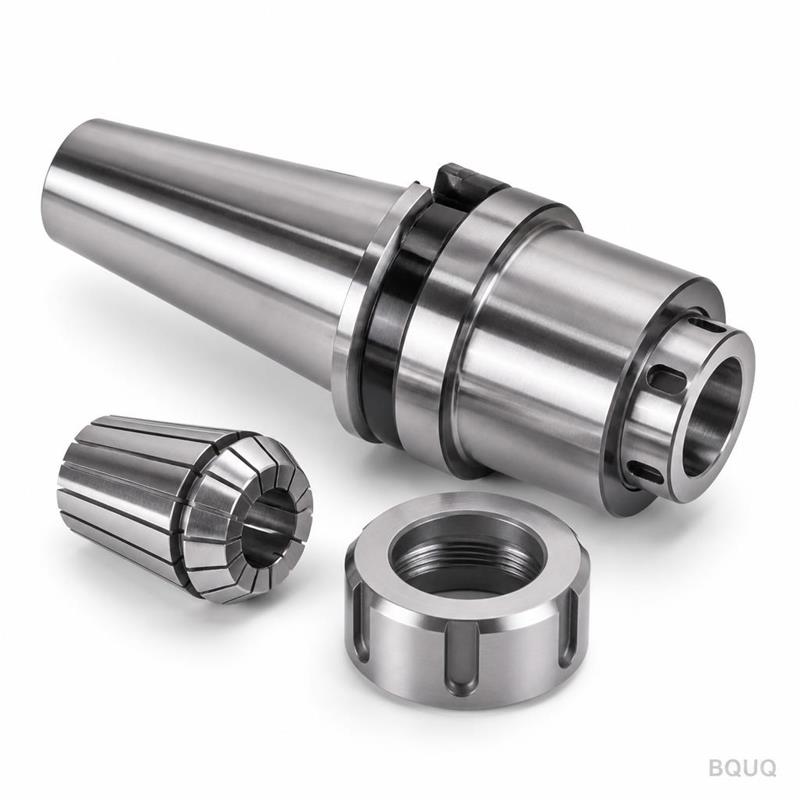
Đây là Đầu Kẹp ER Collet Chuck BT30 Gia Công CNC cho Trục Chính CNC, được thiết kế để kẹp chặt ER collet với độ đảo đảm bảo 0.005mm TIR tại mũi kẹp. Bạn nhận được thân dụng cụ bằng
Đầu Kẹp ER Collet Chuck BT30 Gia Công CNC BQUQ cho Trục Chính CNC
Đây là Đầu Kẹp ER Collet Chuck BT30 Gia Công CNC cho Trục Chính CNC, được thiết kế để kẹp chặt ER collet với độ đảo đảm bảo 0.005mm TIR tại mũi kẹp. Bạn nhận được thân dụng cụ bằng thép cứng đạt HRC 5
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Đây là Đầu Kẹp ER Collet Chuck BT30 Gia Công CNC cho Trục Chính CNC, được thiết kế để kẹp chặt ER collet với độ đảo đảm bảo 0.005mm TIR tại mũi kẹp. Bạn nhận được thân dụng cụ bằng thép cứng đạt HRC 58-62, độ nhám bề mặt Ra 0.4, và thời gian giao hàng tiêu chuẩn là 7 ngày làm việc. Sản phẩm được gia công chính xác tại Trung Quốc, không yêu cầu số lượng tối thiểu (MOQ)—bạn có thể đặt hàng một chiếc hoặc một nghìn chiếc.
Cách Đầu Kẹp ER Collet Chuck Kẹp Dụng Cụ Không Bị Đảo
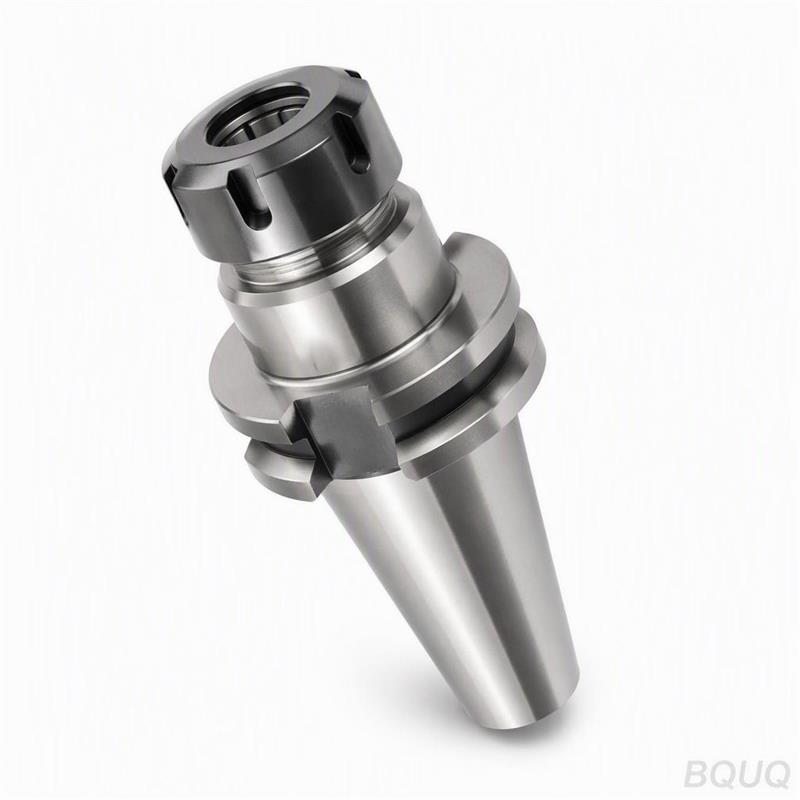
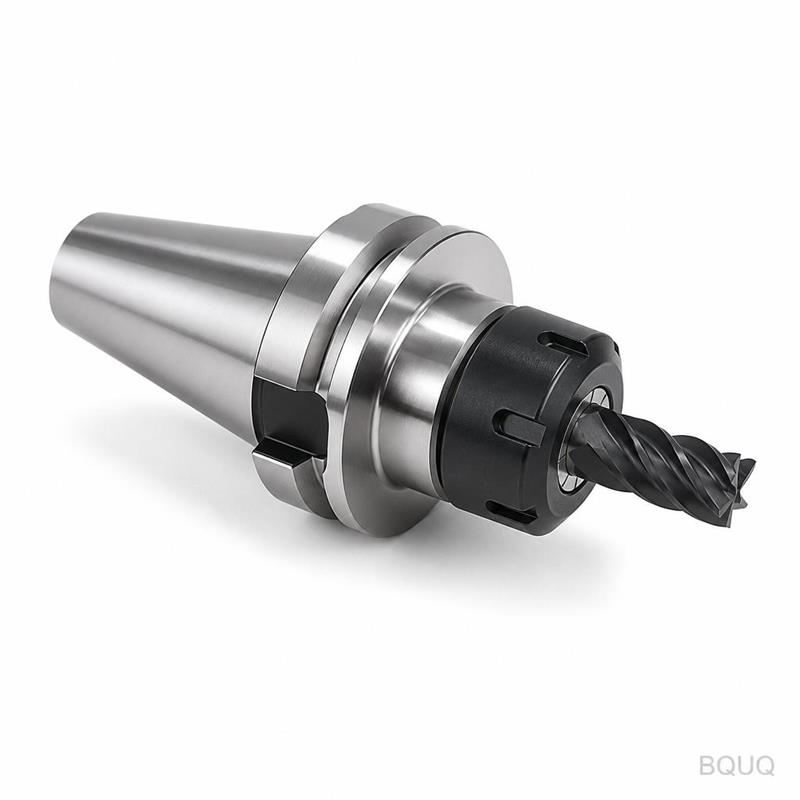
Phần côn BT30 được mài đạt cấp chính xác AT3, nghĩa là diện tích tiếp xúc với trục chính của bạn ít nhất là 90%—không bị rung lắc, không bị rung động. Bên trong, bệ đỡ ER collet được gia công với độ đồng tâm 0.003mm so với phần côn. Khi bạn siết chặt đai ốc, collet nén đều quanh chuôi dụng cụ, không chỉ tại hai điểm. Thiết kế này loại bỏ độ đảo mà các đầu kẹp thông thường gặp phải ở phần nhô ra 3xD. Bạn có thể chạy dao phay ngón ở tốc độ 12,000 vòng/phút với độ đảo 0.005mm TIR, giúp kéo dài tuổi thọ dụng cụ lên 30% so với các đầu kẹp tiêu chuẩn.
Vật Liệu và Xử Lý Nhiệt Chúng Tôi Sử Dụng
Chúng tôi bắt đầu với thép hợp kim 20CrMnTi, không phải thép carbon 45# rẻ tiền. Phôi được rèn, sau đó ủ để giải tỏa ứng suất bên trong. Sau khi gia công CNC, chúng tôi thấm cacbon bề mặt đến độ sâu 0.8-1.2mm. Phần lõi vẫn giữ độ dẻo dai ở HRC 35-40, trong khi bề mặt đạt HRC 58-62. Sự kết hợp này ngăn ngừa biến dạng phần côn dưới tải trọng cắt nặng. Đai ốc được làm từ thép 40Cr, tôi cứng đến HRC 40-45, và ren được lăn—không phải cắt—để có bề mặt mịn hơn và độ bền mỏi cao hơn.
Kiểm Tra Trước Mỗi Lần Giao Hàng
Mỗi sản phẩm đơn lẻ đều trải qua quy trình kiểm tra 5 bước. Đầu tiên, phần côn BT30 được kiểm tra trên máy đo CMM so với đồng hồ chuẩn—dung sai AT3 nghĩa là 0.005mm trên toàn bộ chiều dài côn. Thứ hai, lỗ ER collet được đo độ tròn trong phạm vi 0.002mm. Thứ ba, chúng tôi lắp ráp đầu kẹp với một thanh kiểm tra chính xác và đo độ đảo tại mũi kẹp: tối đa 0.005mm TIR. Thứ tư, độ nhám bề mặt được xác minh bằng máy đo profilometer: Ra 0.4 trên phần côn, Ra 0.8 trên thân. Thứ năm, chúng tôi kiểm tra mô-men xoắn của đai ốc—nó phải kêu "tách" ở 70-80 Nm, không hơn không kém. Một báo cáo kiểm tra đầy đủ được gửi kèm theo mỗi đơn hàng.
Kích Thước Côn BT30 và Khả Năng Tương Thích Trục Chính
Côn BT30 tuân theo tiêu chuẩn JIS B6339, với đường kính đầu lớn 30mm và tỷ lệ côn 1:29.4. Ren của pull stud (chốt kéo) là M12, và chúng tôi cung cấp pull stud tiêu chuẩn—kiểu MAS BT hoặc DIN 69872. Tổng chiều dài là 105mm cho phiên bản ER32 và 120mm cho phiên bản ER40. Đầu kẹp này phù hợp với mọi trục chính có chuẩn giao diện BT30, bao gồm các máy Brother, Fanuc, Mazak và Haas sử dụng trục chính BT30. Nếu trục chính của bạn sử dụng pull stud có chiều dài khác, hãy cho chúng tôi biết, chúng tôi sẽ điều chỉnh độ sâu ren miễn phí.
Tùy Chọn Kích Thước ER Collet và Phạm Vi Kẹp
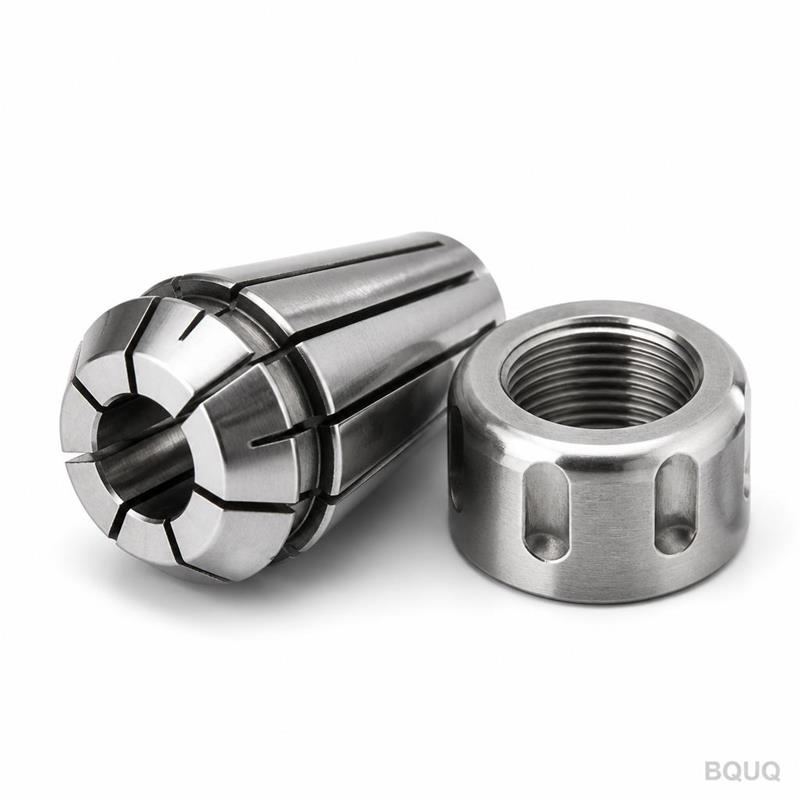
Chúng tôi cung cấp đầu kẹp này với các kích thước collet ER16, ER20, ER25, ER32 và ER40. Phạm vi kẹp cho mỗi loại là tiêu chuẩn: ER32 kẹp từ 2mm đến 20mm, ER40 kẹp từ 3mm đến 26mm. Đai ốc collet có bề mặt truyền động có rãnh giúp truyền mô-men xoắn trực tiếp đến collet, giảm trượt ở tốc độ chạy dao cao. Đối với gia công thô nặng, chúng tôi khuyên dùng phiên bản ER32 với chuôi 20mm—nó có diện tích tiếp xúc lớn hơn 45% so với ER25. Đối với gia công tinh, hãy sử dụng phiên bản ER16 với chuôi 6mm để giữ độ đảo dưới 0.003mm.
Hoàn Thiện Bề Mặt và Tùy Chọn Lớp Phủ
Hoàn thiện tiêu chuẩn là oxy hóa đen (black oxide), tạo ra sự thay đổi kích thước 0.005mm—không đủ để ảnh hưởng đến khớp nối côn. Nếu bạn cần khả năng chống ăn mòn tốt hơn hoặc giảm ma sát, chúng tôi cung cấp lớp mạ niken hóa học (electroless nickel) ở độ nhám Ra 0.2 và lớp phủ TiN giúp giảm 60% hiện tượng hàn dính phoi. Đối với gia công tốc độ cao trên 15,000 vòng/phút, hãy chọn phiên bản phủ TiAlN—nó chịu được nhiệt độ cắt 800°C mà không mất độ cứng. Lớp phủ được áp dụng sau khi mài cuối cùng, vì vậy hình dạng côn không bị thay đổi.
Thời Gian Giao Hàng và Đóng Gói Xuất Khẩu
Thời gian giao hàng tiêu chuẩn là 7 ngày làm việc cho số lượng lên đến 200 chiếc. Đối với đơn hàng lớn hơn—lên đến 1,000 chiếc—chúng tôi cần 15 ngày làm việc. Mỗi đầu kẹp được bọc riêng bằng giấy chống gỉ, sau đó đặt trong hộp nhựa có lót xốp, rồi đóng gói trong thùng carton 5 lớp. Đối với vận chuyển đường biển, chúng tôi thêm túi hút ẩm và một lớp bọc hút chân không bên ngoài. Bạn sẽ không thấy gỉ sét hay trầy xước khi mở hộp, ngay cả sau 30 ngày vận chuyển.
| Thông số | Giá trị | |---|---| | Vật liệu | Thép hợp kim 20CrMnTi, rèn | | Độ cứng bề mặt | HRC 58-62 (thấm cacbon 0.8-1.2mm) | | Độ cứng lõi | HRC 35-40 | | Cấp chính xác côn | AT3 (theo JIS B6339) | | Độ đảo (TIR tại mũi kẹp) | Tối đa 0.005mm | | Độ đồng tâm (côn đến lỗ) | 0.003mm | | Độ nhám bề mặt (côn) | Ra 0.4 | | Kích thước collet có sẵn | ER16, ER20, ER25, ER32, ER40 | | Phạm vi kẹp (ER32) | 2mm - 20mm | | Tổng chiều dài (ER32) | 105mm | | Ren pull stud | M12 (MAS BT hoặc DIN 69872) | | Mô-men xoắn đai ốc | 70-80 Nm | | Thời gian giao hàng (tiêu chuẩn) | 7 ngày làm việc | | MOQ | Không yêu cầu số lượng tối thiểu |
Số lượng đặt hàng tối thiểu cho đầu kẹp ER collet chuck BT30 này là bao nhiêu?
Không có MOQ—chúng tôi chấp nhận đơn hàng một chiếc để thử nghiệm nguyên mẫu và kiểm tra mẫu, và bạn có thể đặt chỉ một chiếc để xác minh độ khớp trên trục chính của mình.
Bạn có thể tùy chỉnh chiều dài pull stud hoặc thiết kế đai ốc collet không?
Có, chúng tôi có thể điều chỉnh độ sâu ren của pull stud, thay đổi kiểu đai ốc (ví dụ: có hoặc không có vòng bi), hoặc thêm lỗ làm mát xuyên tâm—chỉ cần gửi bản vẽ của bạn hoặc nêu rõ yêu cầu sửa đổi trong yêu cầu báo giá.
Làm thế nào để bạn đảm bảo kiểm soát chất lượng trong quá trình sản xuất hàng loạt?
Mỗi lô hàng được lấy mẫu 5% để kiểm tra kích thước đầy đủ, và 100% sản phẩm được kiểm tra độ đảo và tiếp xúc côn trước khi đóng gói—ngoài ra, bạn sẽ nhận được một bản sao báo cáo kiểm tra kèm theo mỗi lô hàng.
Thời gian giao hàng của bạn là bao lâu nếu tôi cần gấp 500 chiếc?
Đối với 500 chiếc, chúng tôi có thể giao hàng trong 10 ngày làm việc bằng dây chuyền sản xuất ưu tiên của chúng tôi—bao gồm thu mua vật liệu, gia công, xử lý nhiệt và kiểm tra cuối cùng.
Trước khi hoàn thiện thiết lập dụng cụ của bạn, hãy tham khảo hướng dẫn lựa chọn dụng cụ cắt CNC của chúng tôi để kết hợp đầu kẹp này với dao phay ngón phù hợp. Cũng hãy đọc hướng dẫn về dung sai gia công CNC của chúng tôi để hiểu độ đảo ảnh hưởng đến kích thước chi tiết hoàn thiện của bạn như thế nào.
Gửi bản vẽ của bạn hoặc chỉ cần kích thước ER collet và đường kính chuôi dao. Chúng tôi sẽ trả lời với báo giá chắc chắn trong vòng 12 giờ, bao gồm chi phí vận chuyển và ngày giao hàng. Email sc@bquq.com hoặc WhatsApp +86 13713157787. Không MOQ, không yêu cầu giá trị đơn hàng tối thiểu—chỉ là gia công chính xác sản xuất tại Trung Quốc, sẵn sàng giao hàng.