Đầu Kẹp ER20 HSK50 Này Thực Sự Làm Gì Cho Trục Chính Của Bạn Đây là đầu kẹp ER20 HSK50 được gia công chính xác, được thiết kế cho các trung tâm gia công CNC tốc độ cao. Nó kẹp ch
Đầu Kẹp ER20 HSK50 Cho Máy CNC Tốc Độ Cao | BQUQ
Đầu Kẹp ER20 HSK50 Này Thực Sự Làm Gì Cho Trục Chính Của Bạn Đây là đầu kẹp ER20 HSK50 được gia công chính xác, được thiết kế cho các trung tâm gia công CNC tốc độ cao. Nó kẹp chặt các collet ER20 (
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Đầu Kẹp ER20 HSK50 Này Thực Sự Làm Gì Cho Trục Chính Của Bạn
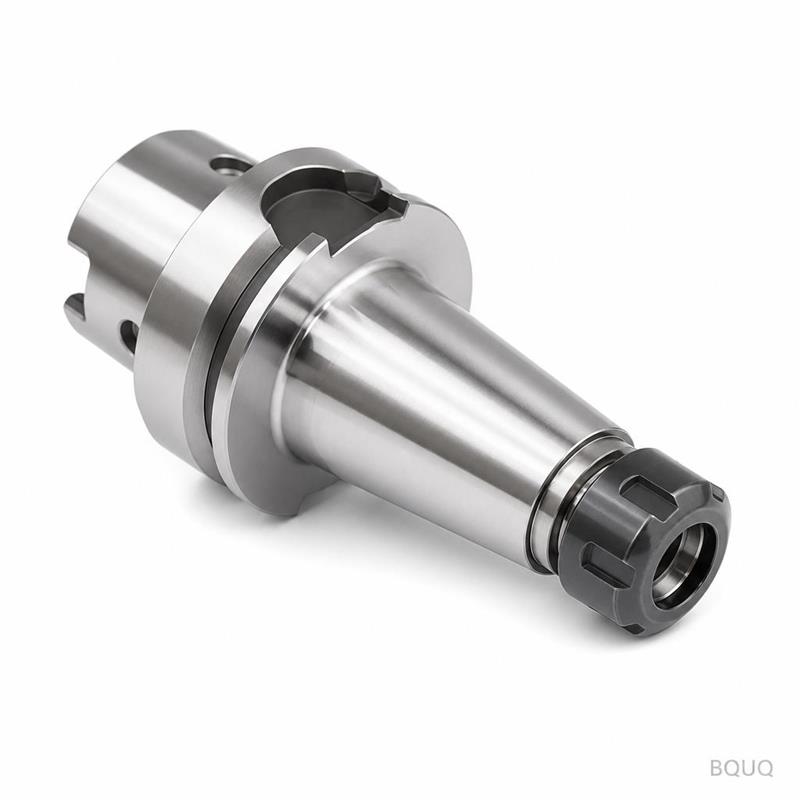
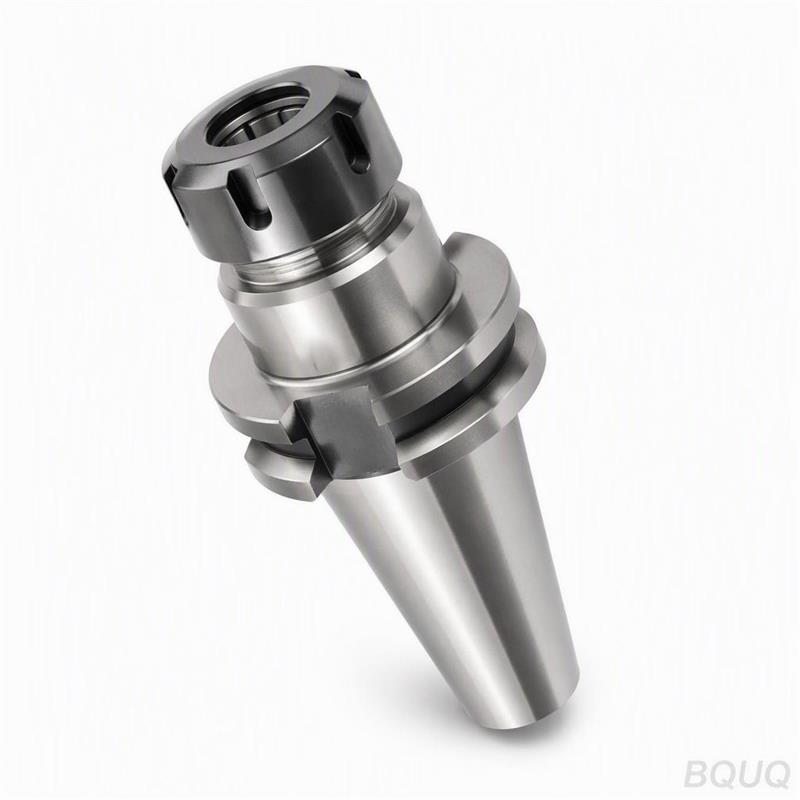
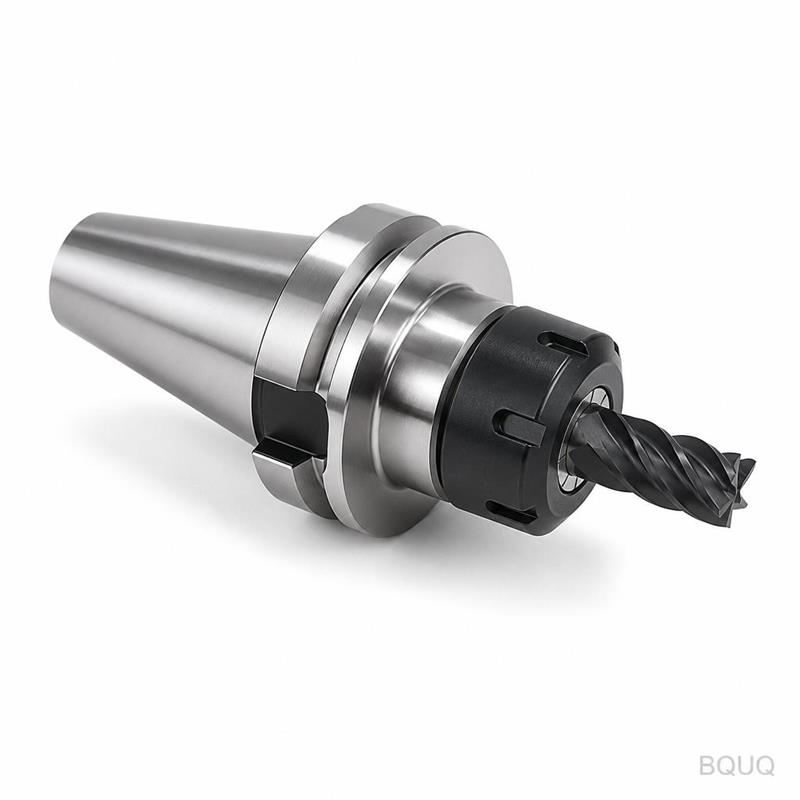
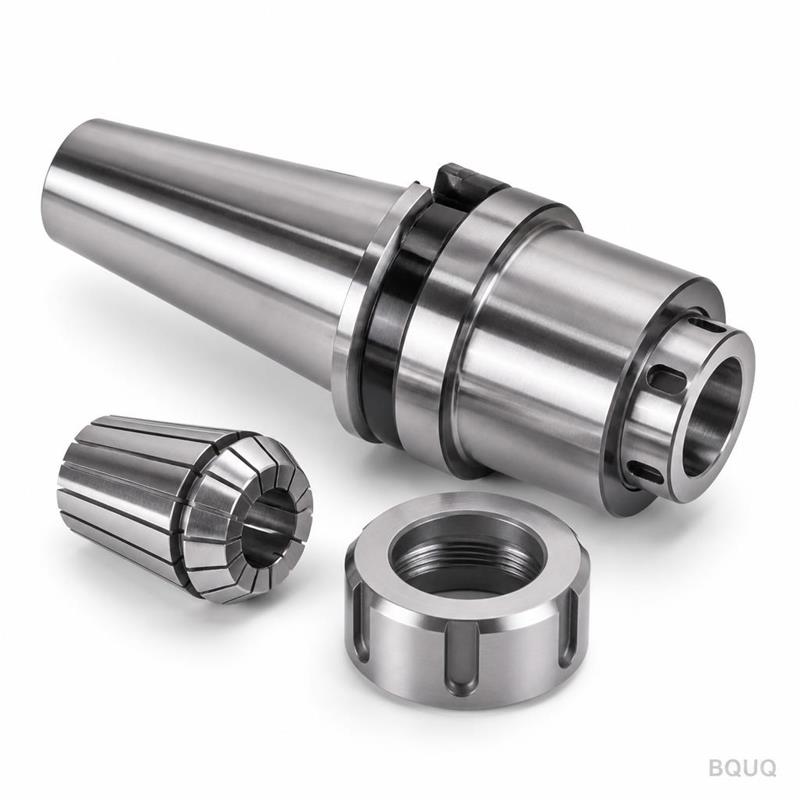
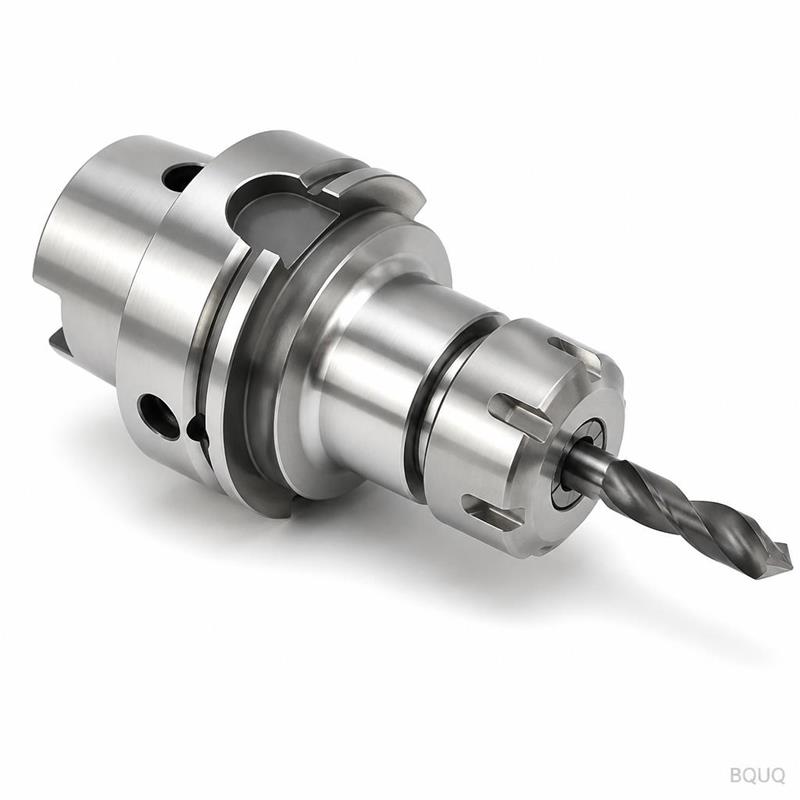
Đây là đầu kẹp ER20 HSK50 được gia công chính xác, được thiết kế cho các trung tâm gia công CNC tốc độ cao. Nó kẹp chặt các collet ER20 (đường kính chuôi lên đến 13 mm) với độ đảo hướng tâm ≤0.005 mm tại mũi kẹp—được đo sau khi lắp ráp, không chỉ trên giấy tờ. Con số độ đảo này chuyển trực tiếp thành tuổi thọ dụng cụ dài hơn và bề mặt gia công tốt hơn trên chi tiết của bạn, đặc biệt ở tốc độ 15.000 RPM trở lên. Chúng tôi giao hàng từ nhà máy Đông Quản trong 12 ngày làm việc, không yêu cầu số lượng tối thiểu (MOQ).
Tại Sao HSK50 Vượt Trội Hơn BT40 hoặc SK40 Cho Công Việc Tốc Độ Cao
HSK50 sử dụng côn rỗng (1:10) giúp kéo đầu kẹp chặt hơn vào trục chính khi RPM tăng. Khác với côn 7:24 của BT40, HSK50 duy trì tiếp xúc dọc trục và hướng tâm dưới lực ly tâm. Đối với gia công tốc độ cao—10.000 đến 30.000 RPM—điều này có nghĩa là giảm rung động và không bị tuột dụng cụ. Hệ thống collet ER20 bổ sung lực kẹp lên đến 23 Nm, giúp dao phay ngón của bạn giữ vững trong các lần cắt gián đoạn.
Vật Liệu và Xử Lý Nhiệt Chúng Tôi Sử Dụng
Chúng tôi bắt đầu với thép 20CrMnTi (thép thấm cacbon) cho thân đầu kẹp và 65Mn cho đai ốc collet. Thân được thấm cacbon đến độ sâu 0.8–1.2 mm, sau đó tôi cứng đến 58±2 HRC. Phần côn và bệ collet được mài sau khi xử lý nhiệt, không phải trước—điều này loại bỏ biến dạng và giữ cho côn được đồng tâm. Độ nhám bề mặt trên côn là Ra 0.2 μm; lỗ kẹp là Ra 0.4 μm. Chúng tôi không sử dụng mạ crom hoặc lớp phủ niken; chúng bong tróc và làm nhiễm bẩn dung dịch làm mát.
Cách Đầu Kẹp ER Collet Kẹp Dụng Cụ Không Bị Đảo
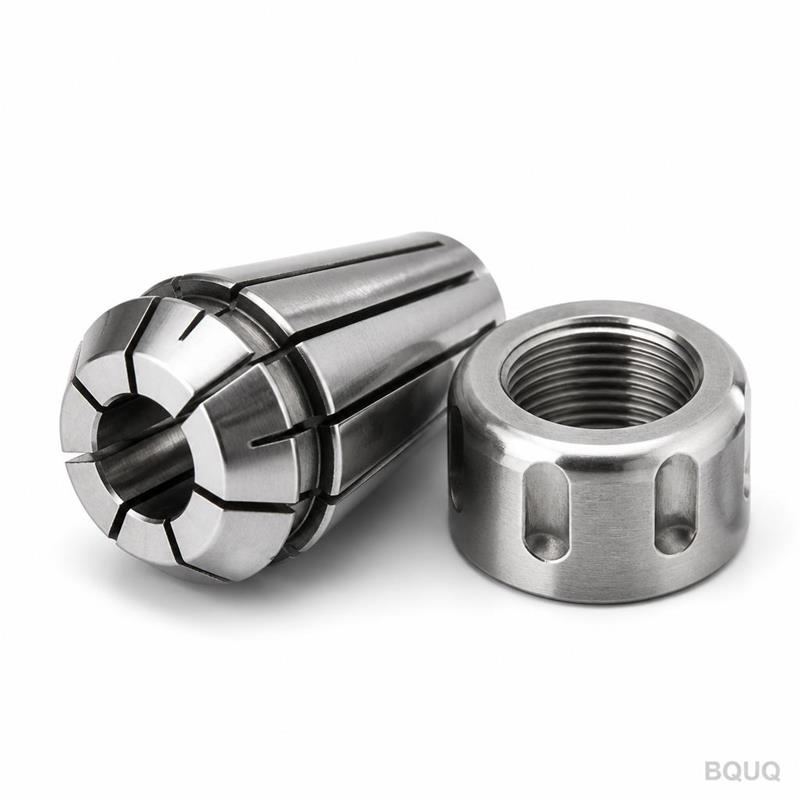
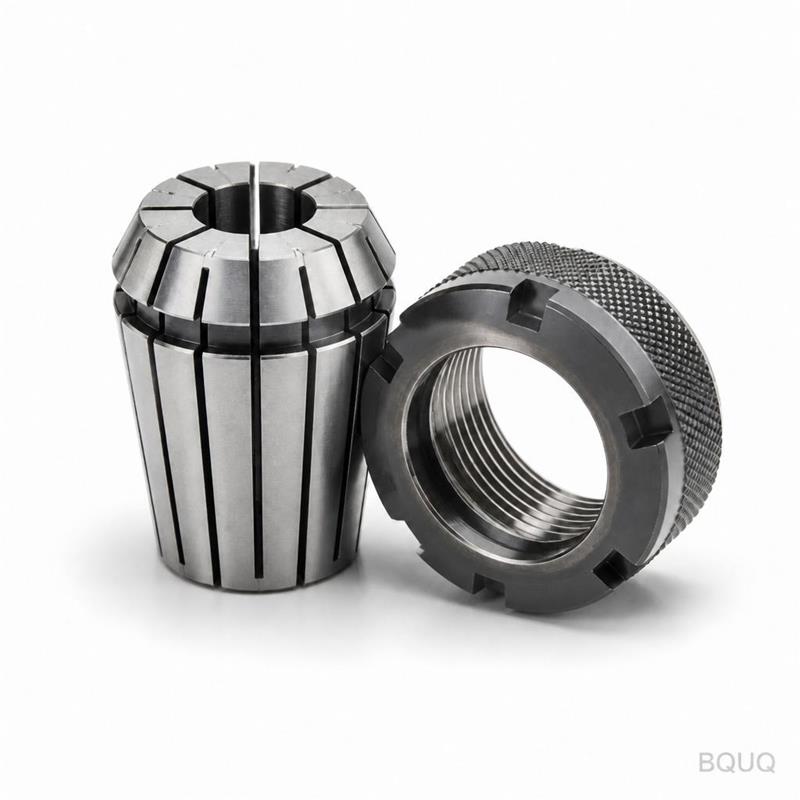
Collet ER20 là một ống kẹp chia rãnh với 8 khe. Khi bạn siết chặt đai ốc, collet co lại đều quanh chuôi dụng cụ. Điểm mấu chốt là hình dạng bên trong của thân đầu kẹp: bệ collet được mài với góc bao gồm 8°, và ren đai ốc được mài đạt cấp 6H. Sự kết hợp này đẩy collet theo cả hướng dọc trục và hướng tâm cùng lúc, định tâm dụng cụ trong phạm vi 0.005 mm. Chúng tôi kiểm tra từng đơn vị với thanh thử 10 mm—không phải collet chuẩn—để bạn biết con số thực tế.
Kiểm Tra Trước Mỗi Lần Giao Hàng
Mỗi đầu kẹp HSK50 ER20 đều được kiểm tra toàn diện, không phải kiểm tra mẫu. Chúng tôi kiểm tra: diện tích tiếp xúc côn (≥90% với phương pháp bôi xanh), độ đảo tại mũi (≤0.005 mm), lực kéo lại (≥12 kN), và độ khớp ren. Chúng tôi cũng cân bằng từng đầu kẹp đến cấp G2.5 ở 20.000 RPM—nếu không đạt, chúng tôi gia công lại các rãnh giảm tải cho đến khi vượt qua. Một báo cáo kiểm tra bằng văn bản được gửi kèm đơn hàng của bạn, tham chiếu số sê-ri chính xác trên đầu kẹp.
Thông Số Kỹ Thuật Quan Trọng Cho Việc Lựa Chọn Đầu Kẹp Của Bạn
Đây là những con số chúng tôi báo giá cho mỗi lô hàng. Nếu bạn cần phạm vi kẹp hoặc cấp cân bằng khác, hãy cho chúng tôi biết—chúng tôi điều chỉnh quy trình, không điều chỉnh giá.
Thông số
Giá trị
Chuẩn kết nối
HSK50 (DIN 69893-1)
Loại collet
ER20 (ISO 15488)
Phạm vi kẹp
1.0 – 13.0 mm
Vật liệu thân
20CrMnTi, thấm cacbon
Độ cứng (thân)
58±2 HRC
Độ cứng (đai ốc)
48±2 HRC
Độ đảo tại mũi
≤0.005 mm (với thanh thử)
Độ nhám bề mặt (côn)
Ra 0.2 μm
Cấp cân bằng
G2.5 @ 20,000 RPM
Thời gian giao hàng
12 ngày làm việc (theo đơn đặt hàng)
MOQ
1 chiếc (không có MOQ)
Giới Hạn Cân Bằng và Độ Đảo Cho CNC Tốc Độ Cao
Ở 20.000 RPM, mất cân bằng 1 gram trên đường kính 60 mm tạo ra lực ly tâm khoảng 13 N. Lực này đẩy dụng cụ lệch tâm và để lại vết rung trên chi tiết của bạn. Chúng tôi cân bằng từng đầu kẹp riêng lẻ đến cấp G2.5, nghĩa là mất cân bằng dư dưới 0.6 g·mm cho kích thước này. Độ đảo chúng tôi đo là tổng chỉ số đọc (TIR) tại mũi, bao gồm cả sai số bệ collet—không chỉ riêng phần côn. Đó là con số ảnh hưởng đến dung sai lỗ và độ mòn dụng cụ của bạn.
Tôi có thể đặt chiều dài kẹp tùy chỉnh hoặc lỗ làm mát xuyên qua không?
Có—chúng tôi có thể gia công chiều dài tổng thể từ 60 mm đến 120 mm, và thêm hai lỗ làm mát 4 mm xuyên qua thân, nhưng điều này thêm 3–4 ngày vào thời gian giao hàng và thay đổi cấp cân bằng thành G6.3 trừ khi bạn yêu cầu cân bằng lại.
Bạn có thực sự không có MOQ không?
Đúng vậy—chúng tôi giao một chiếc cho việc tạo mẫu thử, và giá mỗi chiếc giảm khoảng 18% khi đặt 10 chiếc và 32% khi đặt 50 chiếc, nhưng chi phí kiểm tra và vật liệu vẫn giữ nguyên.
Làm thế nào bạn kiểm soát chất lượng cho một lô 100 chiếc?
Chúng tôi sử dụng máy đo CMM để kiểm tra góc côn và độ đồng tâm trên chi tiết đầu tiên, sau đó cứ mỗi chiếc thứ 5 được kiểm tra độ đảo toàn phần trên trục chuẩn chính xác; phần còn lại được kiểm tra tiếp xúc côn với đồng hồ chuẩn.
Thời gian giao hàng thực tế cho đầu kẹp HSK50 ER20 tùy chỉnh là bao lâu?
Đầu kẹp tiêu chuẩn giao trong 12 ngày làm việc; chiều dài tùy chỉnh hoặc lỗ làm mát mất 15–16 ngày làm việc. Nếu bạn cần nhanh hơn, chúng tôi có thể giao gấp đầu kẹp tiêu chuẩn trong 7 ngày với phụ phí 15%.
Tại Sao Gia Công Chính Xác Tại Trung Quốc Hiệu Quả Cho Chi Tiết Này
Chúng tôi đã sản xuất đầu kẹp trong 20 năm tại Đông Quản—không phải như một giải pháp chi phí thấp, mà vì bộ phận mài của chúng tôi hoạt động 24/7 trên các máy chuyên dụng cho côn HSK. Điều đó có nghĩa là chúng tôi giữ côn 1:10 trong phạm vi ±0.002 mm trên mỗi chi tiết, không chỉ khi khách hàng đang theo dõi. Bạn nhận được chất lượng ổn định từng lô, vì chúng tôi kiểm soát toàn bộ quy trình từ cắt thép đến kiểm tra cuối cùng. Đây là gia công chính xác, sản xuất tại Trung Quốc, với tài liệu đạt chuẩn xuất khẩu.
Trước khi chọn đầu kẹp cho công việc tiếp theo của bạn, hãy tham khảo hướng dẫn lựa chọn dụng cụ cắt CNC của chúng tôi để xác nhận kích thước collet và chiều dài kẹp. Nếu bạn đang siết chặt dung sai trên các chi tiết hiện có, hướng dẫn dung sai gia công CNC của chúng tôi giải thích cách độ đảo và tiếp xúc côn ảnh hưởng đến vị trí lỗ cuối cùng của bạn.
Nhận Báo Giá Chính Xác Trong 12 Giờ
Gửi bản vẽ của bạn—thậm chí là bản phác thảo sơ bộ với độ đảo và RPM mục tiêu—đến sc@bquq.com. Chúng tôi trả lời với giá cố định, thời gian giao hàng và thông số cân bằng trong vòng 12 giờ làm việc. Đối với câu hỏi khẩn cấp, WhatsApp +86 13713157787. Không MOQ, không trò chơi mặc cả—chỉ là một báo giá thẳng thắn cho Đầu Kẹp ER20 HSK50 Gia Công CNC Tốc Độ Cao hoạt động trên máy của bạn.