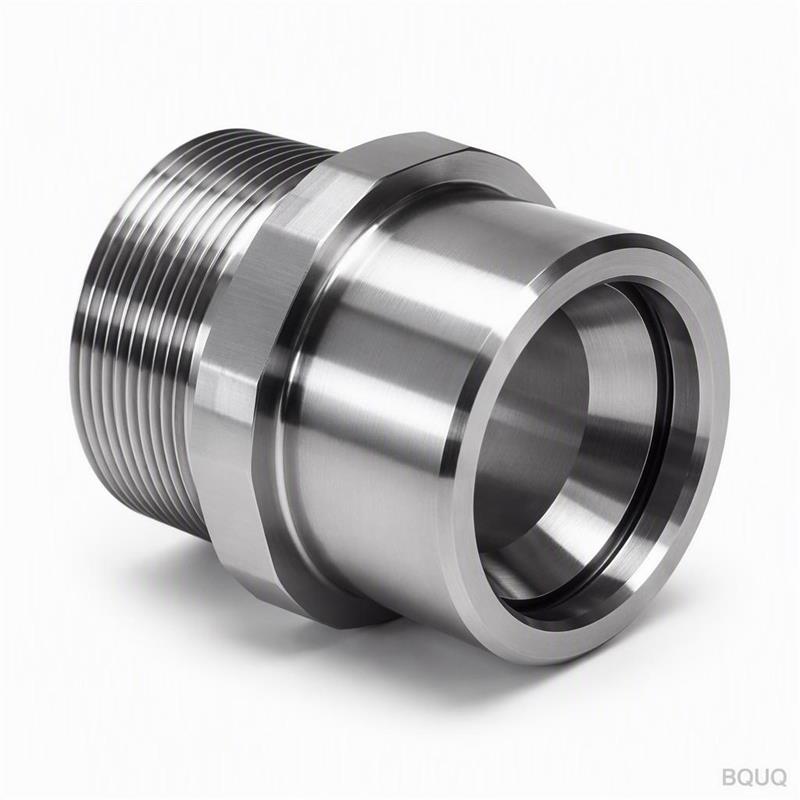
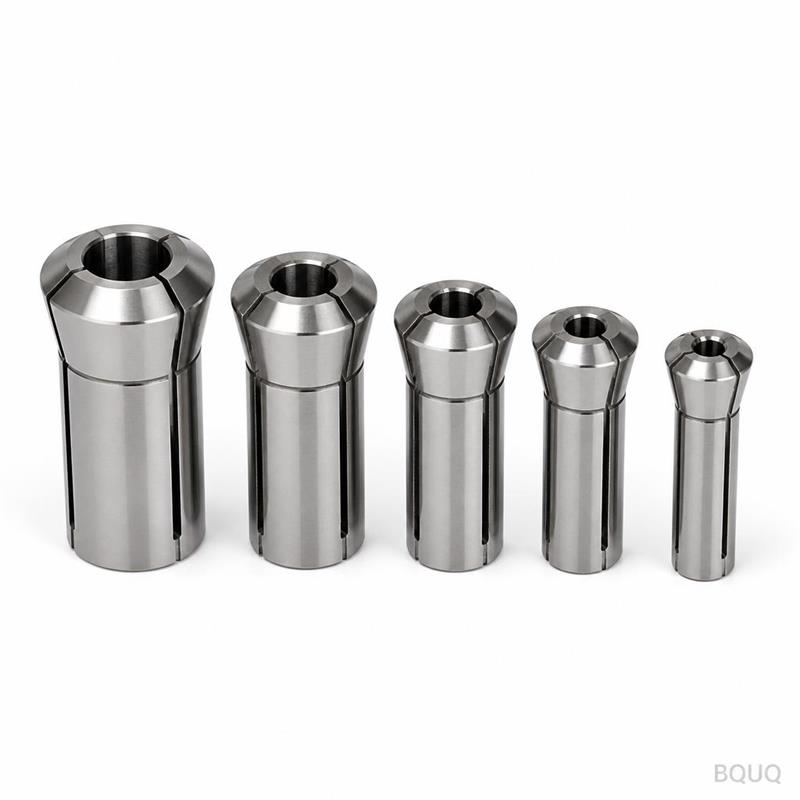
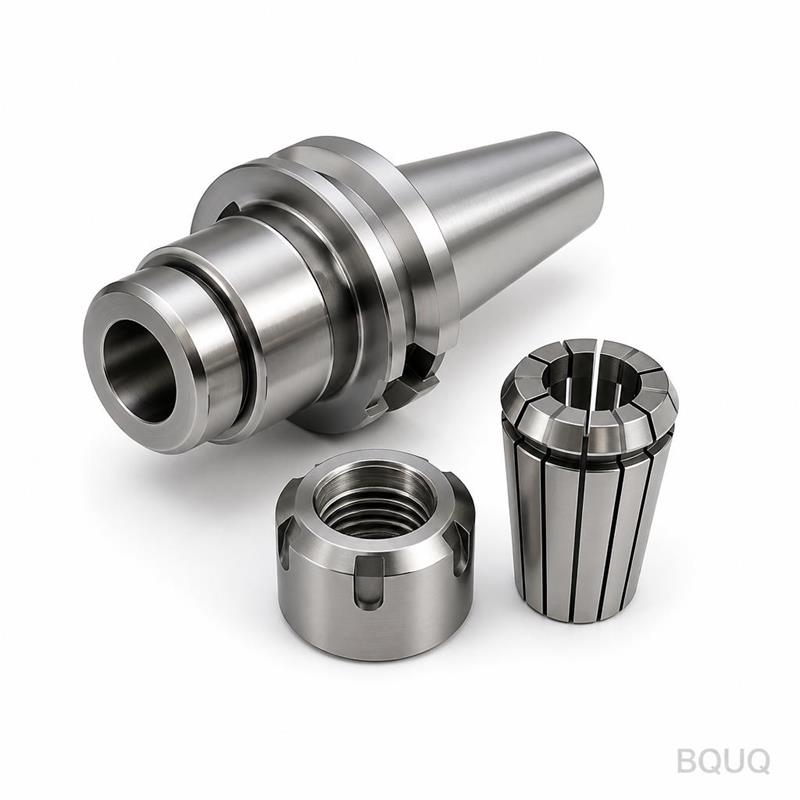
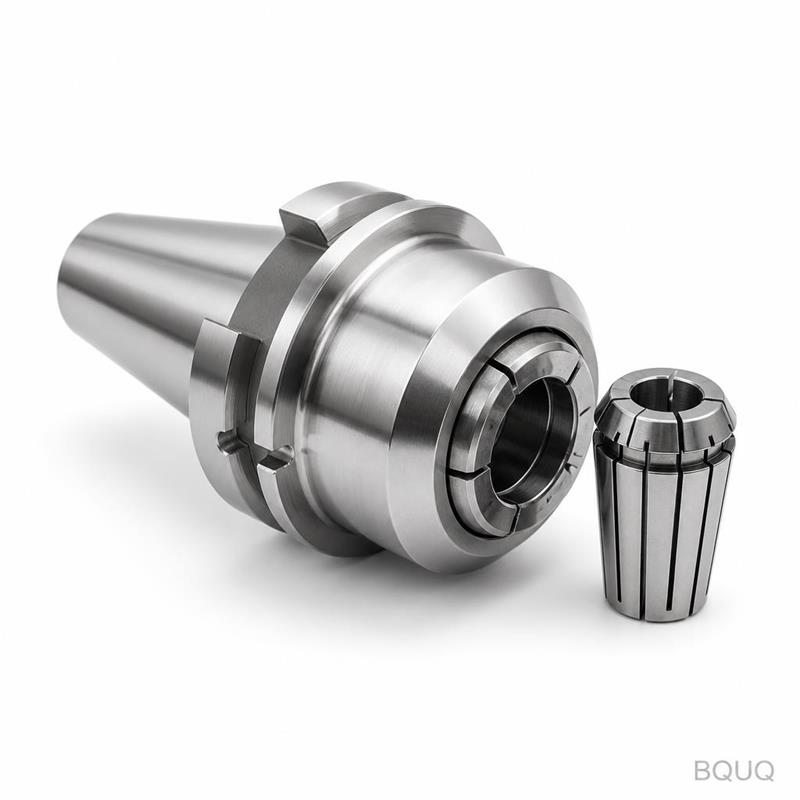
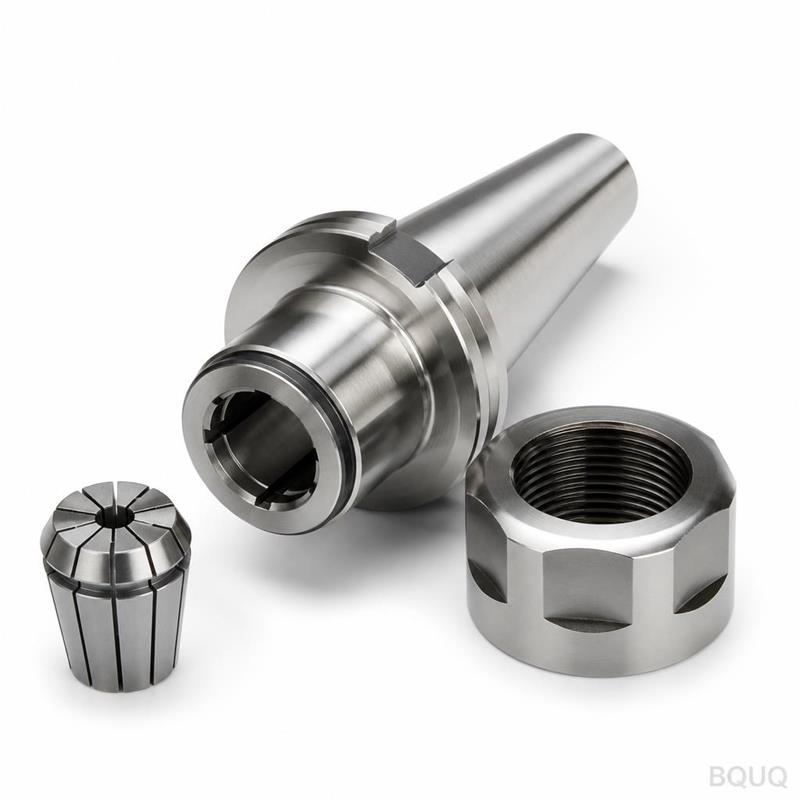
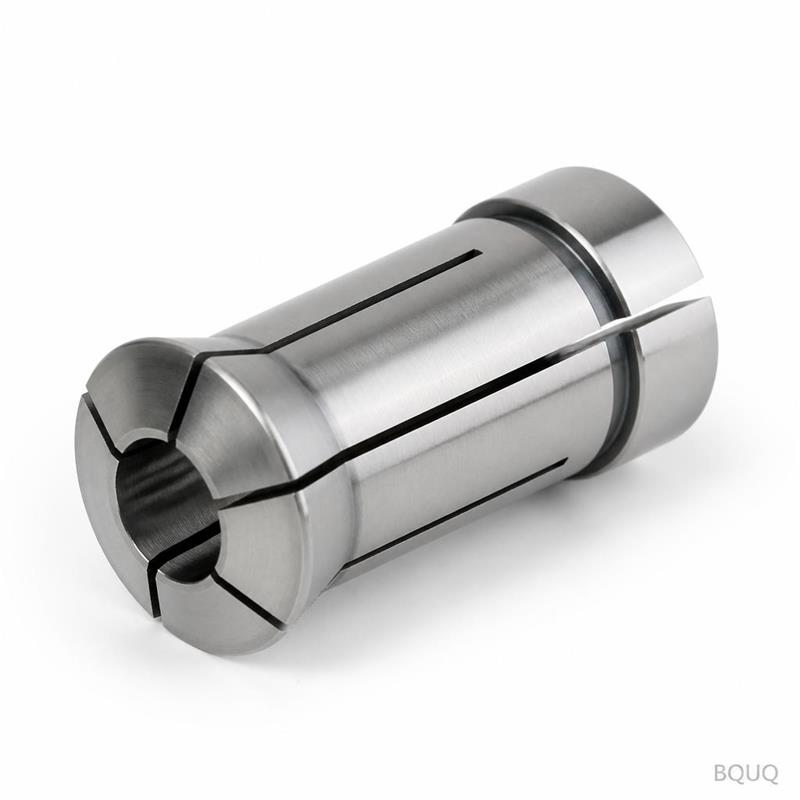
Đây là thân đầu kẹp ER gá trục xoay ren được tiện CNC, được chế tạo để giữ các loại collet ER cho dụng cụ tốc độ cao và hệ thống kẹp phôi. Bạn sẽ nhận được độ đảo đảm bảo 0.005 mm
Đầu Kẹp ER Gá Trục Xoay Ren Tiện CNC BQUQ – Đầu Kẹp ER Chính Xác Cao
Đây là thân đầu kẹp ER gá trục xoay ren được tiện CNC, được chế tạo để giữ các loại collet ER cho dụng cụ tốc độ cao và hệ thống kẹp phôi. Bạn sẽ nhận được độ đảo đảm bảo ≤0.005 mm TIR tại phần mũi, t
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Đây là thân đầu kẹp ER gá trục xoay ren được tiện CNC, được chế tạo để giữ các loại collet ER cho dụng cụ tốc độ cao và hệ thống kẹp phôi. Bạn sẽ nhận được độ đảo đảm bảo ≤0.005 mm TIR tại phần mũi, thân thép đã tôi cứng đạt 58–62 HRC, và độ nhám bề mặt Ra 0.4 µm trên phần côn và lỗ. Thời gian giao hàng cho các kích thước tiêu chuẩn là 10–15 ngày làm việc, với phản hồi báo giá chắc chắn trong 12 giờ từ nhà máy Đông Quan của chúng tôi.
Cách Gá Trục Xoay Ren Loại Bỏ Sự Chồng Lớp Bộ Chuyển Đổi
Hầu hết các sự cố đầu kẹp đến từ các kết nối lỏng lẻo giữa trục chính, bộ chuyển đổi và collet. Gá trục xoay ren của chúng tôi được gia công trực tiếp vào thân đầu kẹp thành một khối duy nhất—không có ống lót ép, không có chốt siết phụ. Ren được cắt theo dung sai cấp 2A/2B, do đó nó tiếp xúc hoàn toàn kim loại với vai trục chính. Điều này loại bỏ độ lắc hướng tâm gây rung dụng cụ và mài mòn không đều. Đối với trục chính CAT40 hoặc BT40, bạn siết chặt đầu kẹp vào ren mũi và có được độ cứng vững tương đương với đầu kẹp liền khối.
Phạm Vi Co Ngót Collet ER và Lực Kẹp trên Thân Đầu Kẹp Này
Góc côn bên trong được mài ở mức 8° mỗi bên, khớp chính xác với tiêu chuẩn collet ER. Khi bạn siết chặt đai ốc collet, collet sẽ co lại từ 0.5 mm đến 1.0 mm tùy thuộc vào kích thước. Điều này tạo ra lực kẹp từ 20–35 kN trên chuôi 20 mm, đủ để giữ dao phay ngón carbide ở tốc độ 15,000 RPM mà không bị tuột. Bước ren trên đường kính ngoài của thân là M18 x 1.5 hoặc theo yêu cầu, và bệ đai ốc được tôi cứng để chống lại hiện tượng dính kim loại sau nhiều chu kỳ siết chặt.
Vật Liệu và Xử Lý Nhiệt Chúng Tôi Sử Dụng cho Thân Đầu Kẹp
Chúng tôi bắt đầu với thép hợp kim 8620 hoặc 4140, không bao giờ dùng thép mềm dễ gia công. Phôi được tiện thô, sau đó thấm cacbon hoặc tôi cứng toàn bộ đến 58–62 HRC. Sau khi tôi cứng, chúng tôi mài côn, lỗ và ren trong một lần gá đặt để giữ độ đồng tâm dưới 0.003 mm. Đối với các xưởng ăn mòn hoặc độ ẩm cao, chúng tôi cung cấp lớp hoàn thiện oxit đen hoặc mạ niken hóa học (Ra 0.8 µm sau khi phủ). Bề mặt lắp ghép được mài phẳng đến độ phẳng 0.002 mm để ngăn ngừa trục chính bị nghiêng.
Quy Trình Mài Giữ Độ Đảo 0.005 mm
Độ đảo không phải là một thao tác đơn lẻ—nó là kết quả của mọi bước. Đầu tiên chúng tôi mài lỗ tâm, sau đó mài đường kính ngoài, rồi mài côn. Ren được cắt trên máy tiện CNC bằng dao sống, không phải bằng bàn ren. Sau khi xử lý nhiệt, chúng tôi thực hiện mài tinh cuối cùng trên côn và lỗ đồng thời bằng trục gá phù hợp. Mỗi thân đầu kẹp được kiểm tra trên máy đo tọa độ (CMM) với độ phân giải 0.001 mm. Giá trị độ đảo được ghi lại và in ra gửi kèm theo sản phẩm.
Kiểm Tra Độ Nhám Bề Mặt và Hình Học trên Côn và Lỗ
Côn bên trong phải nhẵn—bất kỳ vết dao nào sẽ truyền sang collet và sau đó đến chuôi dụng cụ. Chúng tôi giữ Ra 0.4 µm trên côn và Ra 0.8 µm trên ren đai ốc. Góc côn được kiểm tra bằng đồng hồ đo khí nén chính xác, không phải bằng nút thử qua/không qua đơn giản. Lỗ được doa thẳng đến độ thẳng 0.002 mm trên toàn bộ chiều dài. Chúng tôi cũng kiểm tra đường kính bước ren bằng panme đo ren, để đai ốc xoay tự do mà không bị lắc.
Kiểm Tra Trước Mỗi Lần Giao Hàng – Những Gì Bạn Nhận Được
Mỗi thân đầu kẹp ER gá trục xoay ren tiện CNC đều được kiểm tra 100%, không phải kiểm tra mẫu. Bạn nhận được báo cáo kích thước liệt kê: đường kính ngoài, bước ren, góc côn, đường kính lỗ, độ đảo tại ba điểm và chỉ số độ cứng. Báo cáo được đóng dấu mã số kiểm soát chất lượng (QC) của chúng tôi và có thể truy xuất theo lô. Nếu bạn cần chứng chỉ vật liệu (EN 10204 3.1), chúng tôi cung cấp miễn phí. Chúng tôi cũng chụp ảnh sản phẩm trước khi đóng gói để bạn thấy chính xác những gì bên trong hộp.
Đóng Gói và Chống Gỉ cho Vận Chuyển Đường Biển hoặc Hàng Không
Chúng tôi dùng giấy VCI (chất ức chế ăn mòn dạng hơi) bọc quanh mỗi thân đầu kẹp, sau đó là túi nhựa kín, rồi đến thùng carton lót xốp. Đối với vận chuyển đường biển, chúng tôi thêm gói hút ẩm và một lớp màng VCI thứ hai. Điều này chống gỉ lên đến 6 tháng trong điều kiện độ ẩm nhiệt đới. Thùng carton bên ngoài được ghi mã sản phẩm, số lượng và số đơn hàng (PO) của bạn. Chúng tôi cũng có thể đóng gói tùy chỉnh thành bộ với collet và đai ốc nếu bạn đặt hàng cụm lắp ráp hoàn chỉnh.
Thông số kỹ thuật
Giá trị
Vật liệu
Thép hợp kim 8620 hoặc 4140 (hoặc thép không gỉ 17-4PH)
Độ cứng
58–62 HRC (thấm cacbon hoặc tôi cứng toàn bộ)
Độ đảo (TIR tại mũi)
≤0.005 mm
Góc côn
8° mỗi bên (tiêu chuẩn ER)
Độ nhám bề mặt (côn/lỗ)
Ra 0.4 µm / Ra 0.8 µm
Loại ren
M18×1.5, M25×1.5, hoặc tùy chỉnh (cấp 2A/2B)
Kích thước có sẵn
ER11, ER16, ER20, ER25, ER32, ER40
Dung sai
±0.005 mm trên các đường kính quan trọng
Thời gian giao hàng
10–15 ngày làm việc (tiêu chuẩn)
Số lượng tối thiểu (MOQ)
Không có MOQ – chấp nhận 1 chiếc
Số lượng tối thiểu (MOQ) cho thân đầu kẹp CNC này là bao nhiêu?
Không có MOQ—chúng tôi chấp nhận đơn hàng một chiếc cho nhu cầu thử nghiệm hoặc thay thế, và giá ưu đãi theo số lượng bắt đầu từ 10 chiếc.
Bạn có thể tùy chỉnh kích thước ren hoặc côn cho trục chính đặc biệt không?
Có, chúng tôi gia công bất kỳ bước ren và góc côn nào bạn chỉ định—chỉ cần gửi bản vẽ trục chính hoặc mẫu, các kỹ sư của chúng tôi sẽ xác nhận trong vòng 24 giờ.
Làm thế nào bạn đảm bảo độ đảo và độ đồng tâm?
Chúng tôi sử dụng máy đo CMM và đồng hồ đo khí nén trên mỗi sản phẩm, và chúng tôi gửi kèm báo cáo in với các giá trị đo được—không lấy mẫu, không lấy giá trị trung bình.
Thời gian giao hàng điển hình cho đơn hàng tùy chỉnh là bao lâu?
Các kích thước tiêu chuẩn được giao trong 10–15 ngày làm việc; các thiết kế tùy chỉnh hoàn toàn thêm 3–5 ngày để thiết lập đường chạy dao và đồ gá.
Gửi bản vẽ hoặc bản phác thảo ren gá trục xoay của bạn để nhận báo giá chắc chắn trong vòng 12 giờ. Các kỹ sư của chúng tôi sẽ xem xét vật liệu, dung sai và độ hoàn thiện, sau đó đưa ra đơn giá không kèm MOQ. Để phản hồi nhanh hơn, hãy đính kèm tệp STEP hoặc IGES. Email sc@bquq.com hoặc WhatsApp +86 13713157787. Chúng tôi là nhà máy sản xuất chính xác tại Đông Quan, Trung Quốc, với 20 năm kinh nghiệm gia công CNC. Nếu bạn đang so sánh các đầu kẹp, hãy đọc hướng dẫn lựa chọn dụng cụ cắt CNC của chúng tôi để chọn loại collet phù hợp với tốc độ trục chính của bạn. Và trước khi đặt dung sai trên bản vẽ, hãy tham khảo hướng dẫn về dung sai gia công CNC của chúng tôi để biết mức dung sai nào là kinh tế ở độ cứng này.