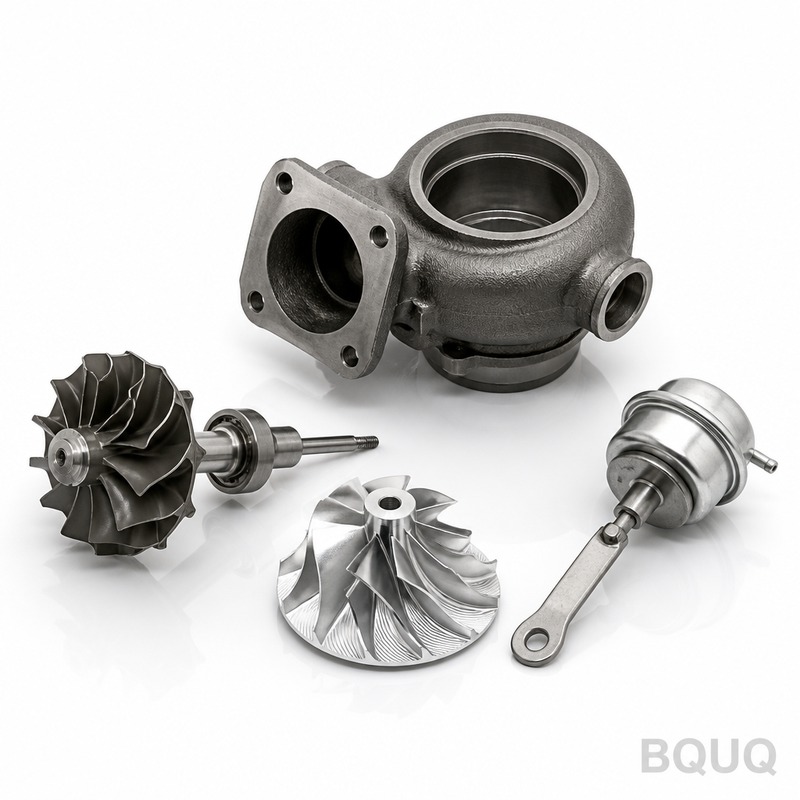
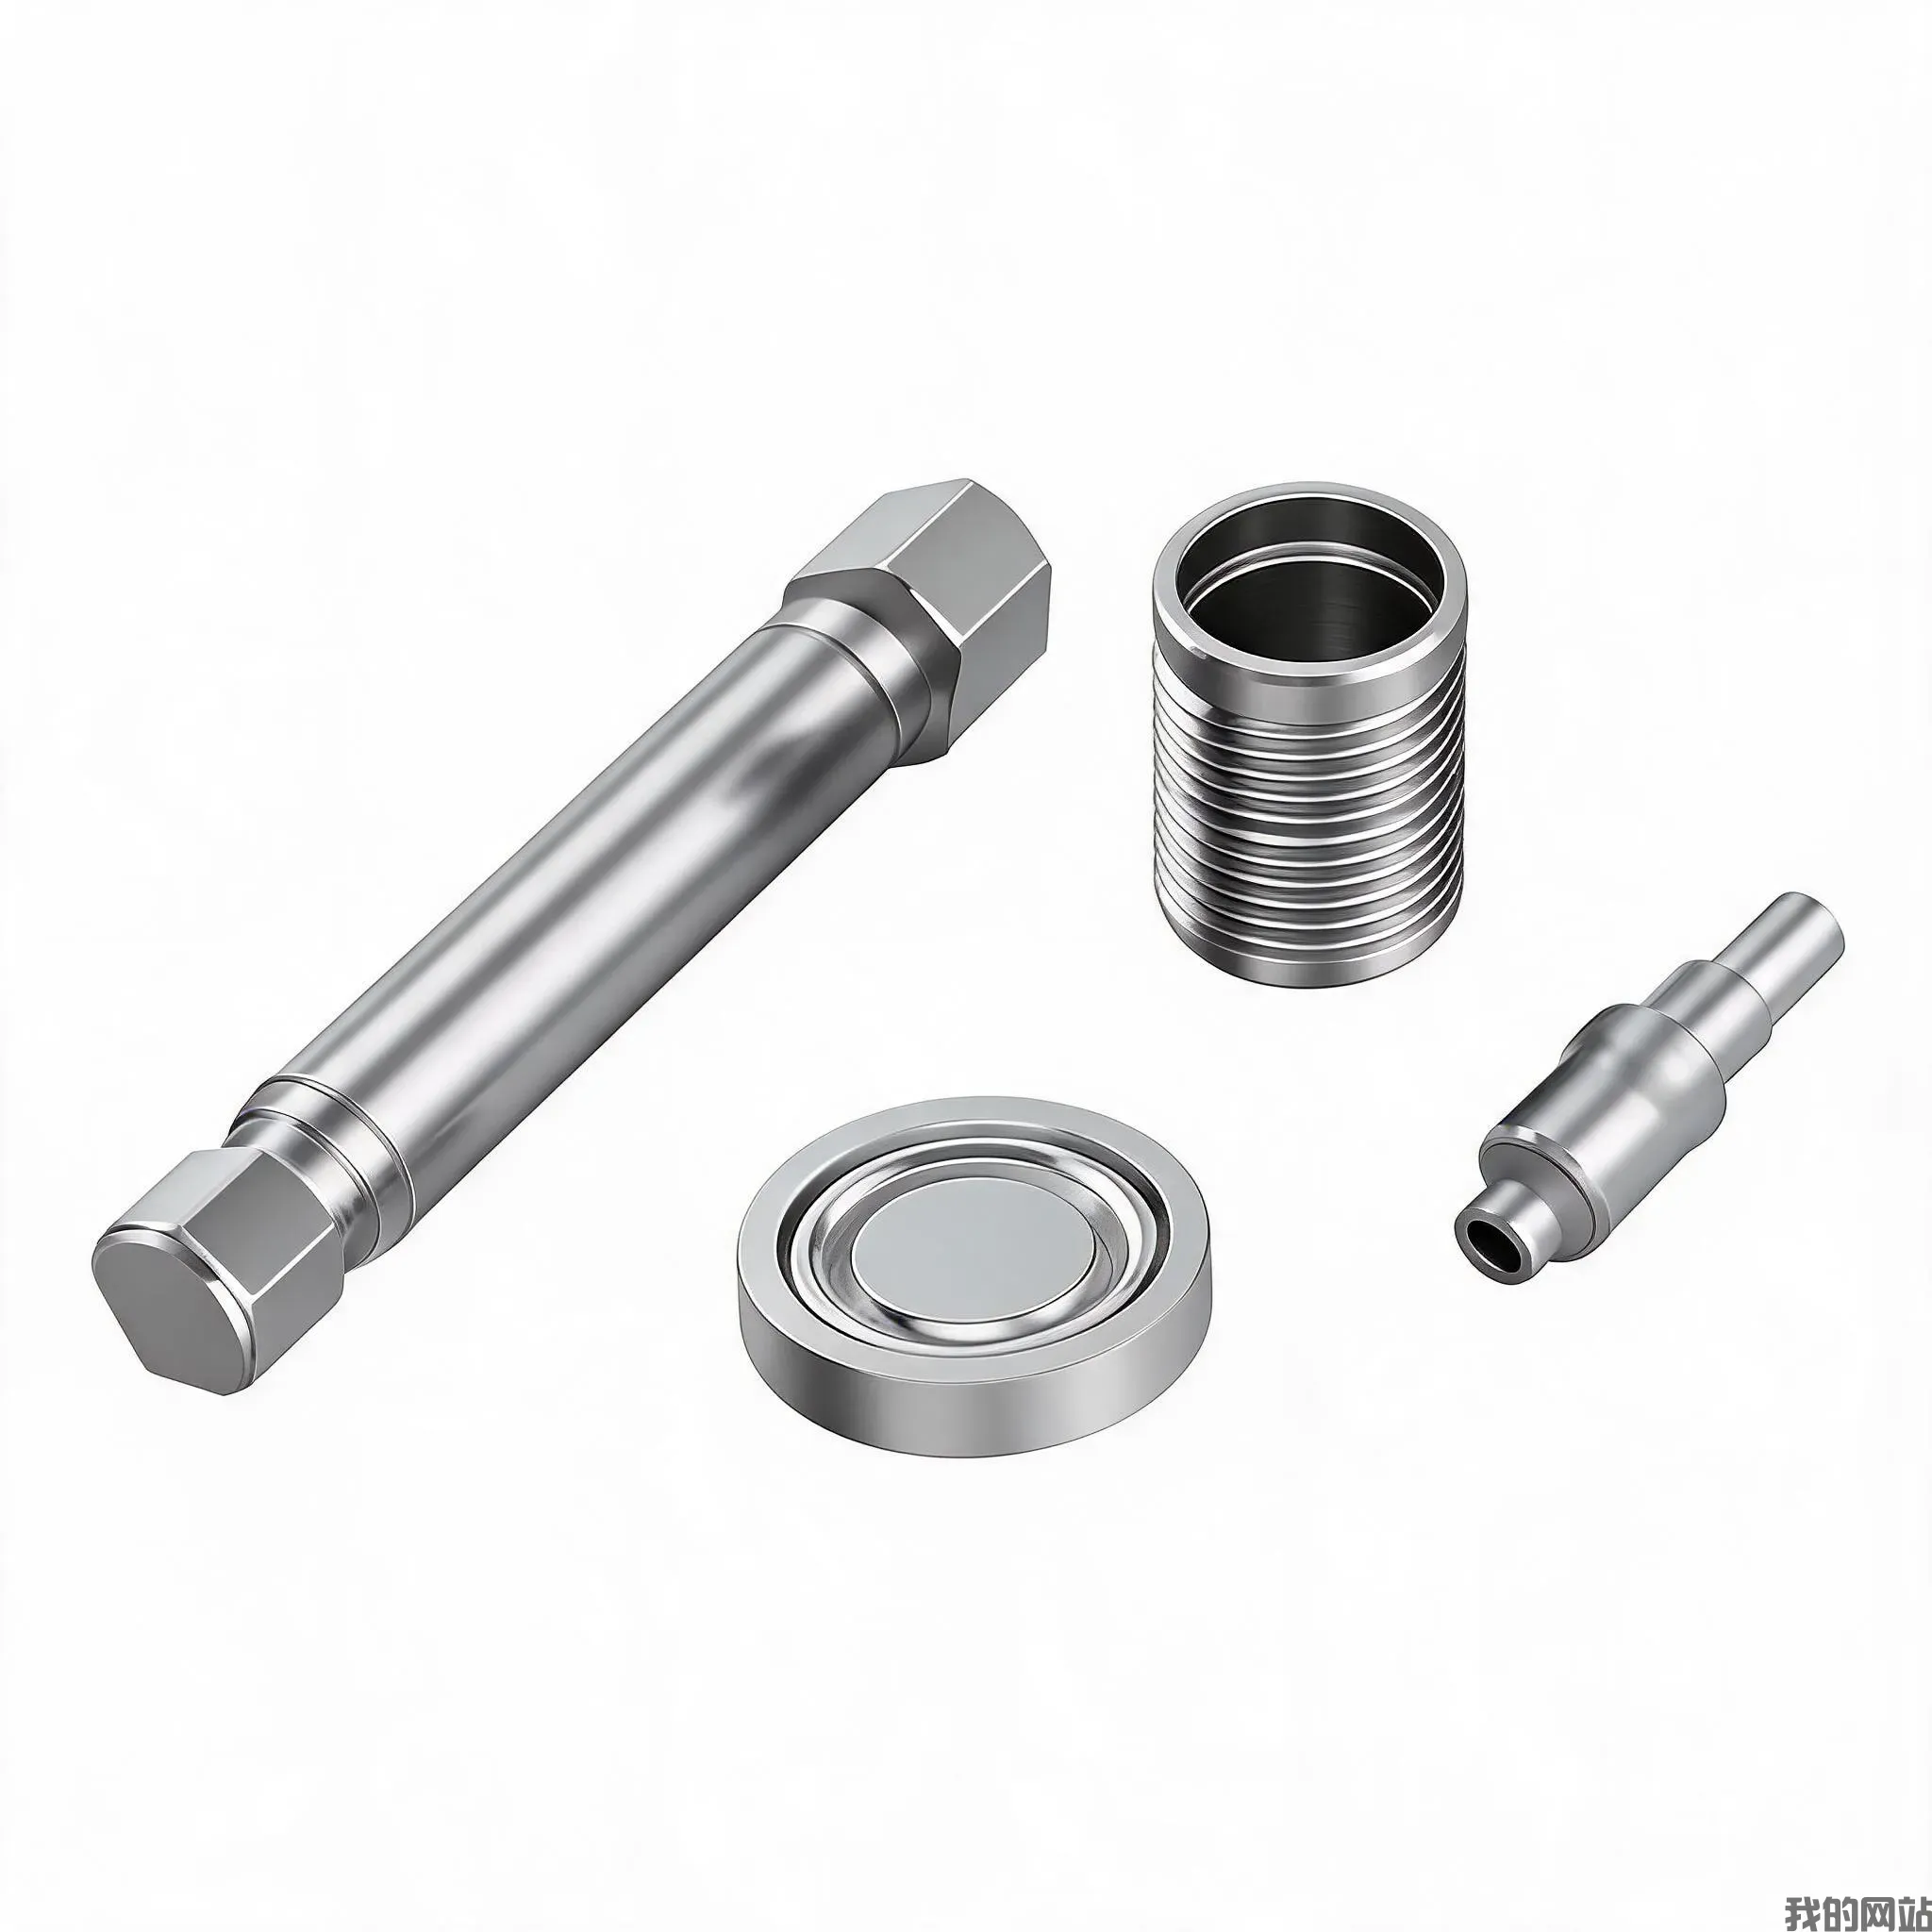
Đây là các Linh Kiện Turbo Tăng Áp Gia Công CNC — trục, bánh nén, vỏ tuabin và cần van xả được sản xuất trên máy tiện CNC 5 trục và trung tâm gia công tại nhà máy Dongguan của chún
BQUQ Linh Kiện Turbo Tăng Áp Gia Công CNC | Sản Xuất Chính Xác Tại Trung Quốc
Đây là các Linh Kiện Turbo Tăng Áp Gia Công CNC — trục, bánh nén, vỏ tuabin và cần van xả được sản xuất trên máy tiện CNC 5 trục và trung tâm gia công tại nhà máy Dongguan của chúng tôi. Bạn nhận được
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Đây là các Linh Kiện Turbo Tăng Áp Gia Công CNC — trục, bánh nén, vỏ tuabin và cần van xả được sản xuất trên máy tiện CNC 5 trục và trung tâm gia công tại nhà máy Dongguan của chúng tôi. Bạn nhận được dung sai vị trí 0,005 mm, độ đảo tổng 0,008 mm trên cổ trục ổ đỡ và độ cứng lên đến 45 HRC sau xử lý nhiệt, với thời gian giao hàng tiêu chuẩn 14 ngày cho mẫu thử và 21 ngày cho sản xuất hàng loạt.
Tại Sao Độ Đảo Cổ Trục Ổ Đỡ Phải Duy Trì Dưới 0,008 mm
Trong turbo tăng áp, trục quay ở tốc độ 150.000 đến 250.000 vòng/phút. Bất kỳ độ đảo nào trên 0,008 mm ở cổ trục ổ đỡ sẽ tạo ra rung động hài gây mài mòn vòng bi nổi trong vòng 200 giờ. Chúng tôi mài các cổ trục này trên máy mài tròn CNC sau khi tiện cứng, sau đó kiểm tra bằng máy đo độ tròn Talyrond. Độ đảo trung bình ghi nhận của chúng tôi trên 500 lô hàng đã xuất gần nhất là 0,006 mm — tốt hơn 25% so với tiêu chuẩn OEM mà hầu hết khách hàng cung cấp cho chúng tôi.
Vật Liệu và Xử Lý Nhiệt Chúng Tôi Sử Dụng Cho Trục Tuabin
Chúng tôi gia công trục tuabin từ Inconel 713C, Inconel 718 hoặc thép 42CrMo4. Đối với bánh nén, chúng tôi sử dụng nhôm rèn 2618A hoặc 7075-T6. Các chi tiết Inconel được xử lý dung dịch hóa ở 980°C, sau đó hóa già để đạt 45 HRC. Trục thép được thấm cacbon chân không đến độ sâu lớp thấm 0,5 mm, tiếp theo là ram để đạt 40–45 HRC. Chúng tôi không bao giờ bỏ qua bước xử lý lạnh sâu cho các chi tiết tốc độ cao — bước này loại bỏ austenit dư và ổn định kích thước cho toàn bộ dải nhiệt độ vận hành từ −40°C đến +650°C.
Gia Công 5 Trục So Với 3 Trục: Cách Chúng Tôi Cắt Cánh Bánh Nén
Bánh nén có các cánh mỏng, xoắn mà máy phay 3 trục không thể tiếp cận mà không để lại dấu dao. Chúng tôi sử dụng trung tâm gia công 5 trục DMG MORI với trục chính 20.000 vòng/phút và dao phay cầu định hình tùy chỉnh. Biên dạng cánh được hoàn thiện trong một lần phay leo liên tục, đạt độ nhám bề mặt Ra 0,4 µm. Chúng tôi cũng sử dụng đường chạy dao trochoidal để giảm lực cắt trên các mép cánh mỏng — điều này ngăn ngừa biến dạng có thể làm thay đổi biên dạng khí động học. Để có cái nhìn tổng quan đầy đủ về lựa chọn dao cụ, hãy đọc hướng dẫn lựa chọn dao cụ cắt CNC của chúng tôi.
Cân Bằng và Kiểm Tra Động Trước Khi Xuất Hàng
Mọi cụm trục turbo và bánh nén đều được cân bằng động theo cấp ISO 1940 G2.5. Điều đó có nghĩa là độ lệch tâm dư nhỏ hơn 0,25 g·mm trên mỗi kilogram khối lượng rôto. Chúng tôi sử dụng máy cân bằng Schenck với hệ thống gối đỡ cứng. Nếu một chi tiết không đạt, chúng tôi hiệu chỉnh bằng cách khoan các lỗ nhỏ trên vành cân bằng — không bao giờ trên bề mặt cánh. Mỗi chi tiết đều có báo cáo cân bằng in kèm số sê-ri. Chúng tôi cũng thực hiện kiểm tra quay tốc độ cao đến 110% tốc độ định mức tối đa cho mọi trục Inconel, ghi lại biên độ rung trên thiết bị ghi dữ liệu.
Kiểm Tra Trước Mỗi Lần Xuất Hàng: CMM và Đồng Hồ Khí Nén
Chúng tôi kiểm tra 100% các kích thước quan trọng trên máy CMM Zeiss với độ không đảm bảo đo 0,002 mm. Đối với đường kính cổ trục ổ đỡ, chúng tôi sử dụng đồng hồ khí nén có độ phân giải 0,0005 mm. Độ nhám bề mặt được kiểm tra bằng máy đo nhám Mitutoyo SJ-410 tại ba điểm trên mỗi cánh. Độ cứng được xác minh bằng máy đo độ cứng Rockwell trên mẫu thử từ cùng lô xử lý nhiệt. Chúng tôi cũng cung cấp chứng chỉ vật liệu (EN 10204 3.1) từ nhà cung cấp thép. Nếu bạn muốn biết chính xác các dung sai chúng tôi có thể đạt được, hãy xem hướng dẫn dung sai gia công CNC của chúng tôi.
Thời Gian Giao Hàng và Không MOQ: Mẫu Thử Trong 14 Ngày, Sản Xuất Trong 21 Ngày
Chúng tôi duy trì kho phôi rèn Inconel 718 và nhôm 2618A tại nhà kho Dongguan. Điều đó có nghĩa là một trục mẫu thử duy nhất có thể được giao trong 14 ngày. Đối với đơn hàng sản xuất từ 100 đến 5.000 chi tiết, thời gian giao hàng là 21 ngày. Chúng tôi áp dụng chính sách không MOQ — bạn có thể đặt một chi tiết hoặc một nghìn chi tiết. Giá trị đơn hàng tối thiểu của chúng tôi là không đồng. Chúng tôi chỉ cần bản vẽ hoặc tệp 3D STEP để bắt đầu. Đây là một phần trong phương pháp sản xuất chính xác của chúng tôi: chúng tôi thử nghiệm quy trình trên chi tiết của bạn trước khi bạn cam kết với số lượng lớn.
Máy CMM Zeiss, đồng hồ khí nén, Talyrond, máy cân bằng Schenck
Số lượng đặt hàng tối thiểu cho Linh Kiện Turbo Tăng Áp Gia Công CNC là bao nhiêu?
Không MOQ — chúng tôi chấp nhận một chi tiết mẫu thử duy nhất để xác nhận thiết kế của bạn trước khi mở rộng quy mô.
Bạn có thể tùy chỉnh biên dạng cánh hoặc kích thước cổ trục ổ đỡ không?
Có, chúng tôi gia công hoàn toàn từ mô hình 3D hoặc bản vẽ 2D của bạn — mọi thay đổi biên dạng đều được thực hiện miễn phí, không cần thiết kế lại dụng cụ.
Làm thế nào bạn đảm bảo chất lượng cho các chi tiết turbo tốc độ cao?
Mỗi chi tiết đều được kiểm tra CMM, cân bằng động theo cấp G2.5 và kiểm tra quay quá tốc 110% trước khi xuất hàng.
Thời gian giao hàng thực tế cho đơn hàng khẩn cấp là bao lâu?
Đối với một trục mẫu thử Inconel với xử lý nhiệt tiêu chuẩn, chúng tôi có thể giao trong 10 ngày nếu bạn xác nhận bản vẽ trong vòng 24 giờ.
Gửi bản vẽ của bạn ngay hôm nay để nhận báo giá chính xác trong vòng 12 giờ. Gửi email cho chúng tôi tại sc@bquq.com hoặc nhắn tin qua WhatsApp tại +86 13713157787. Chúng tôi là đối tác sản xuất chính xác có trụ sở tại Dongguan, Trung Quốc — sản xuất tại Trung Quốc với thiết bị kiểm tra Đức và Nhật Bản.