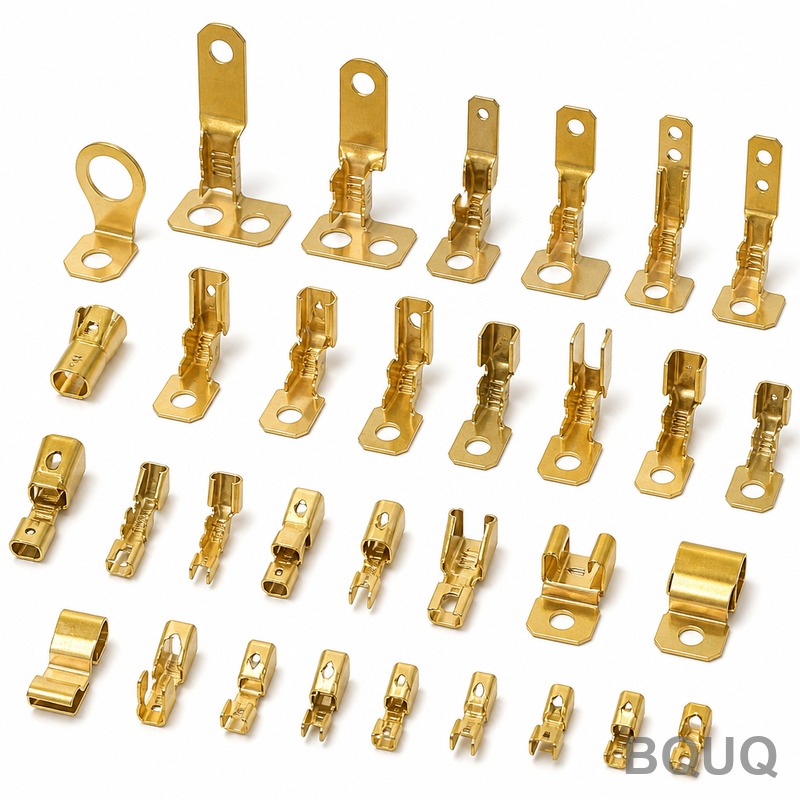
Đây là Bộ Sưu Tập Đầu Nối Sạc Xe Điện của BQUQ — một dòng sản phẩm dập kim loại cường độ dòng điện cao, chu kỳ sử dụng cao được thiết kế cho phích cắm và ổ cắm CCS1, CCS2, GB/T và
Bộ Sưu Tập Đầu Nối Sạc Xe Điện | BQUQ Dập Chính Xác Trung Quốc
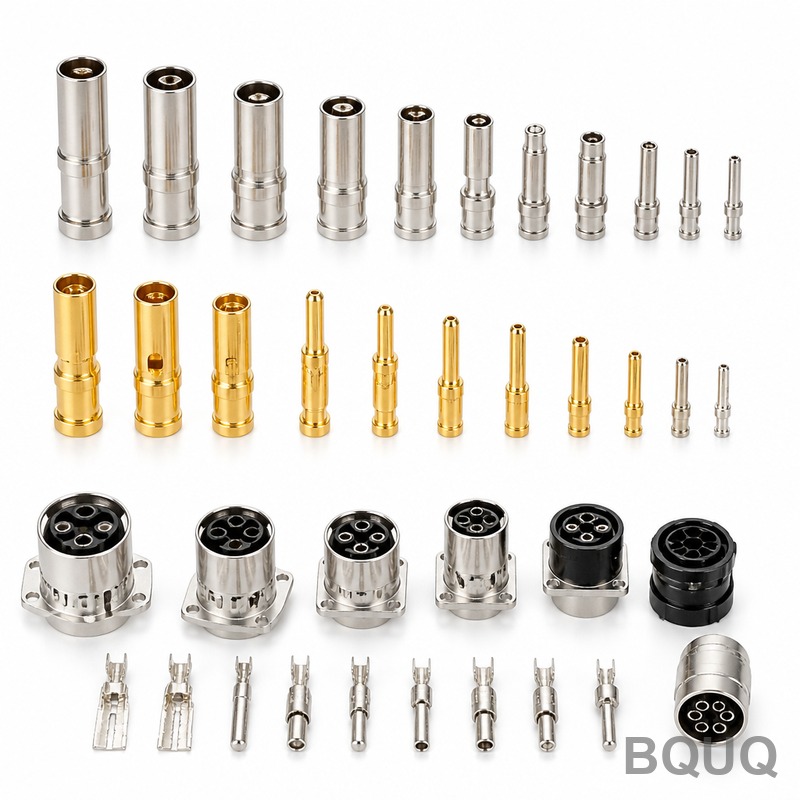
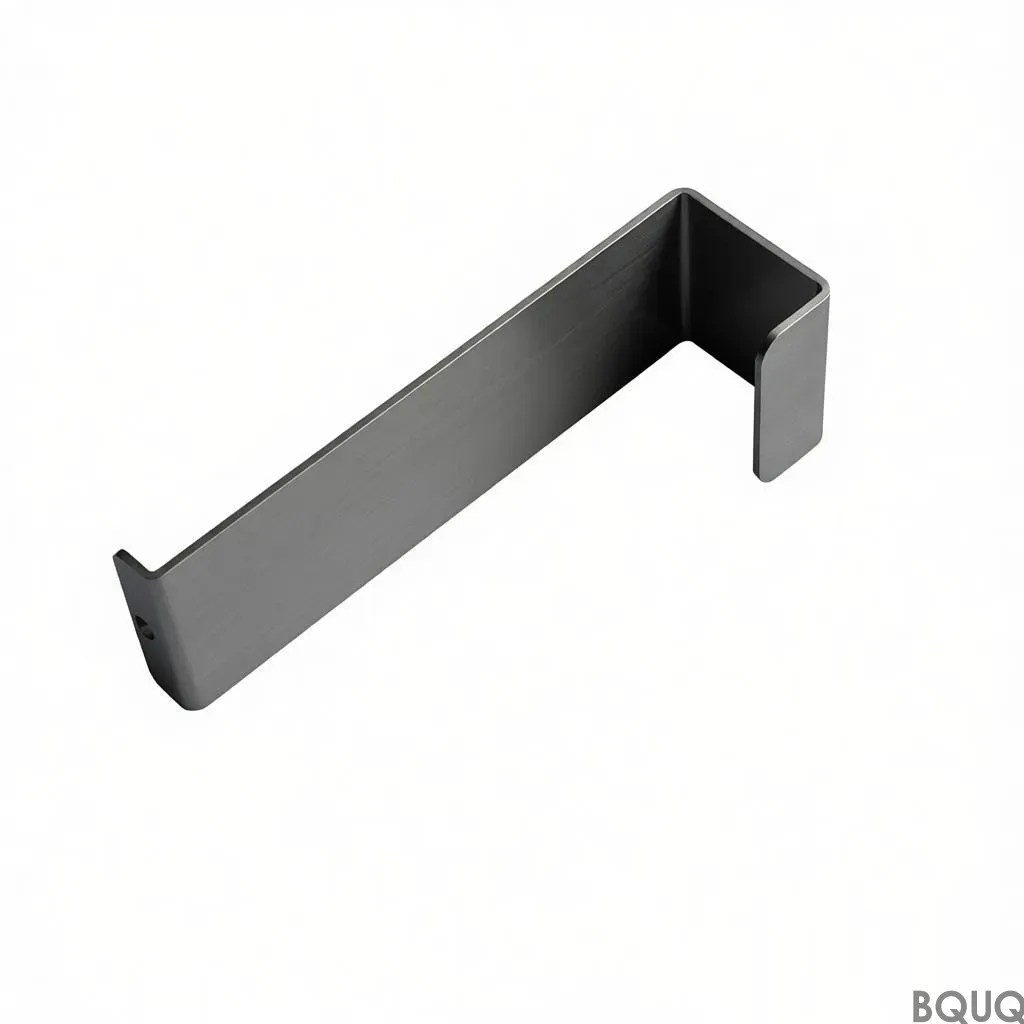
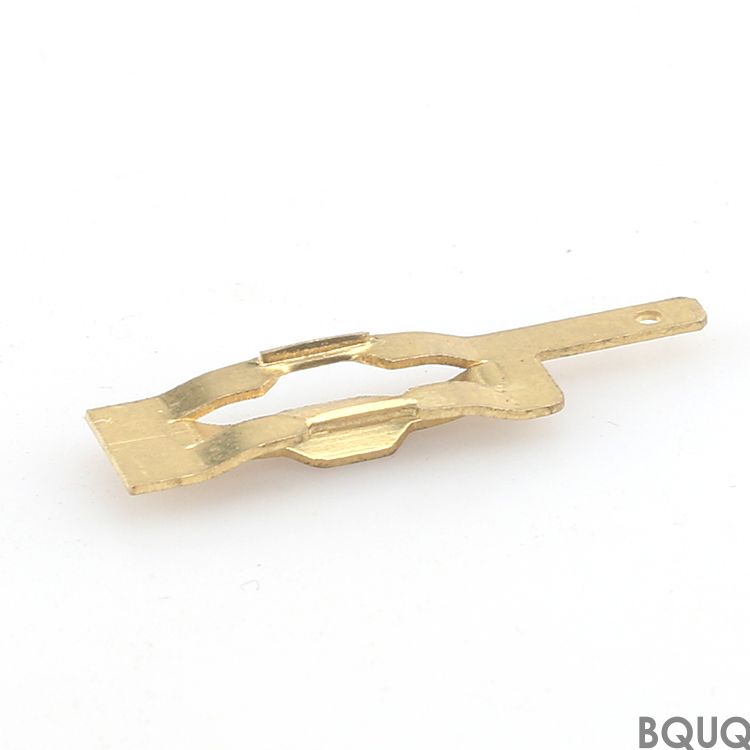
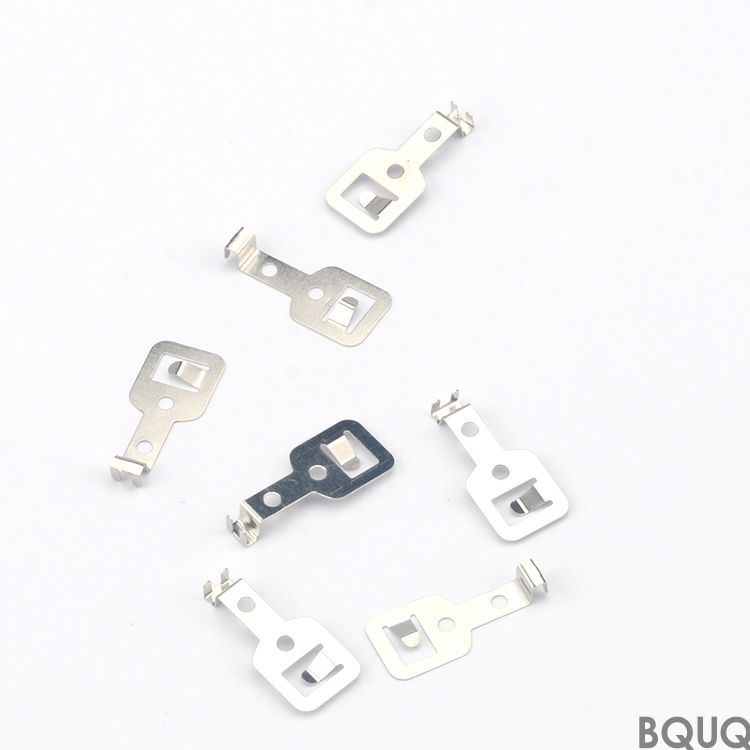
Đây là Bộ Sưu Tập Đầu Nối Sạc Xe Điện của BQUQ — một dòng sản phẩm dập kim loại cường độ dòng điện cao, chu kỳ sử dụng cao được thiết kế cho phích cắm và ổ cắm CCS1, CCS2, GB/T và CHAdeMO. Chúng tôi d
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Đây là Bộ Sưu Tập Đầu Nối Sạc Xe Điện của BQUQ — một dòng sản phẩm dập kim loại cường độ dòng điện cao, chu kỳ sử dụng cao được thiết kế cho phích cắm và ổ cắm CCS1, CCS2, GB/T và CHAdeMO. Chúng tôi duy trì độ phẳng ở mức 0,05 mm và dung sai chiều rộng đầu nối ở mức ±0,01 mm, với độ nhám bề mặt Ra 0,4 µm trên các vùng tiếp xúc. Thời gian giao hàng tiêu chuẩn là 15 ngày cho phôi tiêu chuẩn, và chúng tôi xử lý độ cứng lên đến HRC 45 cho các đầu nối chốt giữ có lò xo.
Tại Sao Độ Dày và Hướng Thớ Hợp Kim Đồng Quyết Định Tuổi Thọ Đầu Nối Của Bạn
Đầu nối sạc xe điện hỏng do quá nhiệt hoặc nứt do mỏi, không phải do lớp mạ kém. Chúng tôi dập từ các dải C11000, C17200 và C5191 với độ dày từ 0,20 mm đến 3,00 mm. Hướng thớ được kiểm soát song song với trục uốn — điều này ngăn ngừa các vết nứt vi mô sau 10.000 chu kỳ cắm/rút. Đối với sạc tần số cao (350 kW+), chúng tôi khuyến nghị đồng berili C17200, loại giữ được mô đun đàn hồi sau các chu kỳ nhiệt lặp lại từ -40°C đến +125°C.
Độ Cứng và Xử Lý Nhiệt: Kết Hợp Lò Xo Tiếp Xúc với Ổ Cắm
Đầu nối ổ cắm hình trụ cần một dầm lò xo không bị biến dạng dẻo dưới lực cắm 50 N. Chúng tôi sử dụng C17200 được xử lý dung dịch ủ, sau đó hóa già để đạt HRC 38–45. Đối với đầu nối lưỡi phích cắm, chúng tôi sử dụng C11000 nửa cứng ở HRB 45–55, giữ độ dẫn điện trên 85% IACS. Không ủ mềm sau khi dập trừ khi bạn yêu cầu độ dẻo cao hơn cho việc ép nối. Mỗi cuộn kim loại đều có chứng nhận theo Giấy Chứng Nhận Kiểm Tra Nhà Máy EN 10204 3.1.
Khuôn Dập: Cách Chúng Tôi Duy Trì ±0,01 mm Trên Thành Mỏng 0,3 mm
Đầu nối có thành mỏng gần cửa sổ khóa — đó là nơi dung sai bị trượt. Khuôn dập tiến bộ carbide của chúng tôi sử dụng hệ thống định vị sáu trạm với độ chính xác bước tiến ±0,005 mm. Chúng tôi mài chày dập với khe hở 4–6% độ dày vật liệu mỗi bên. Kết quả: chiều cao ba via dưới 0,03 mm, không có hiện tượng cuốn mép trên bề mặt tiếp xúc. Bạn có thể đo đầu nối bằng máy đo tọa độ CMM khi nhận hàng và nó sẽ khớp với báo cáo kiểm tra của chúng tôi trong phạm vi 0,005 mm.
Độ Nhám Bề Mặt Ra 0,4 µm: Tại Sao Chúng Tôi Chỉ Đánh Bóng Vùng Tiếp Xúc
Không đánh bóng toàn bộ đầu nối — điều đó sẽ loại bỏ lớp mạ niken lót. Chúng tôi chải đánh bóng chọn lọc vùng tiếp xúc lưỡi đực đến Ra 0,4 µm, trong khi để lại phần ống ép dây ở Ra 1,6 µm để giữ dây tốt. Sau đó, chúng tôi mạ bạc chọn lọc (2–4 µm) hoặc mạ thiếc (3–5 µm) chỉ trên cửa sổ tiếp xúc. Điều này giảm 30% chi phí mạ so với mạ toàn bộ, và ngăn ngừa ăn mòn điện hóa tại mối nối ép.
Kiểm Tra Trước Mỗi Lô Hàng: X-Ray, CMM và Phun Muối
Chúng tôi thực hiện kiểm tra kích thước 100% trên các kích thước tiếp xúc quan trọng bằng máy CMM Zeiss, không chỉ là báo cáo kiểm tra mẫu đầu tiên. Đối với mỗi lô, chúng tôi chạy thử nghiệm phun muối (48 giờ, 5% NaCl) trên đầu nối đã mạ theo tiêu chuẩn ASTM B117. Đối với đầu nối lò xo BeCu, chúng tôi thực hiện thử nghiệm uốn 360 độ và thử nghiệm cắm/rút 50.000 chu kỳ với chốt ghép nối. Bạn nhận được chứng nhận kiểm tra kèm theo mỗi lô hàng — không tính phí thêm. Nếu một đầu nối không đạt kiểm tra CMM, toàn bộ cuộn kim loại sẽ bị loại bỏ, không chỉ riêng dải đó.
Đóng Gói và Truy Xuất Nguồn Gốc: Túi Chống Xỉn Màu và Mã Lô
Đồng bị xỉn màu trong vòng vài giờ trong thời tiết ẩm ướt ở Đông Quản. Chúng tôi đóng gói đầu nối trong túi VCI (Chất Ức Chế Ăn Mòn Bay Hơi), sau đó hút chân không trong thùng carton cứng có kèm chất hút ẩm. Mỗi thùng mang mã lô truy xuất đến chính xác lô cuộn kim loại, số khuôn và công nhân vận hành. Đối với dây chuyền lắp ráp tự động, chúng tôi cung cấp bao bì băng-cuộn (theo EIA-481) hoặc bao bì ống cho đầu nối rời. Vận chuyển bằng DHL hoặc FedEx, giá FOB Thâm Quyến, kèm đầy đủ chứng từ hải quan.
Cách Đặc Tả Đầu Nối Của Bạn Mà Không Đặc Tả Quá Mức Chi Phí
Hầu hết các kỹ sư đặc tả quá mức dung sai trên các bề mặt không tiếp xúc, điều này làm tăng gấp đôi chi phí khuôn. Gửi cho chúng tôi bản vẽ của bạn kèm yêu cầu chức năng rõ ràng: mục tiêu điện trở tiếp xúc (ví dụ: tối đa 0,5 mΩ), lực cắm và tuổi thọ chu kỳ. Chúng tôi sẽ đề xuất vật liệu và xử lý nhiệt rẻ nhất để đáp ứng yêu cầu đó. Ví dụ, bạn không cần C17200 nếu ổ cắm của bạn cố định — C5191 ở HRB 90 tiết kiệm 40% chi phí vật liệu. Đọc hướng dẫn chọn dụng cụ cắt CNC của chúng tôi để xem cách chúng tôi chọn thép làm khuôn cho dập khối lượng lớn. Cũng tham khảo hướng dẫn dung sai gia công CNC nếu bạn kết hợp dập với vỏ gia công.
MOQ cho Bộ Sưu Tập Đầu Nối Sạc Xe Điện là bao nhiêu?
Không MOQ — đặt 100 chiếc cho chạy thử, hoặc 100.000 chiếc cho sản xuất; chi phí khuôn được báo giá riêng cho khuôn tùy chỉnh.
Bạn có thể tùy chỉnh hình dạng đầu nối hoặc lớp mạ không?
Có, chúng tôi điều chỉnh hình học khuôn, độ dày dải kim loại và vùng mạ (bạc, thiếc hoặc vàng) trong vòng 5 ngày làm việc để có báo giá khuôn mới.
Làm thế nào bạn đảm bảo chất lượng cho đầu nối sạc chu kỳ cao?
Chúng tôi chạy thử nghiệm cắm/rút 50.000 chu kỳ, kiểm tra CMM trên 100% kích thước quan trọng và thử nghiệm phun muối theo ASTM B117 trên mỗi lô.
Thời gian giao hàng cho đầu nối dập tùy chỉnh là bao lâu?
15 ngày làm việc cho khuôn tiêu chuẩn, 25 ngày làm việc cho khuôn mới; chúng tôi gửi qua DHL hoặc FedEx từ Thâm Quyến, Trung Quốc.
Gửi bản vẽ đầu nối hoặc mẫu linh kiện của bạn để nhận báo giá chắc chắn trong vòng 12 giờ. Email sc@bquq.com hoặc WhatsApp +86 13713157787. Bao gồm lực cắm mục tiêu, định mức dòng điện và sản lượng hàng năm của bạn — chúng tôi sẽ trả lời với giá dập và phản hồi DFM. Sản xuất chính xác, made in China, không yêu cầu MOQ.