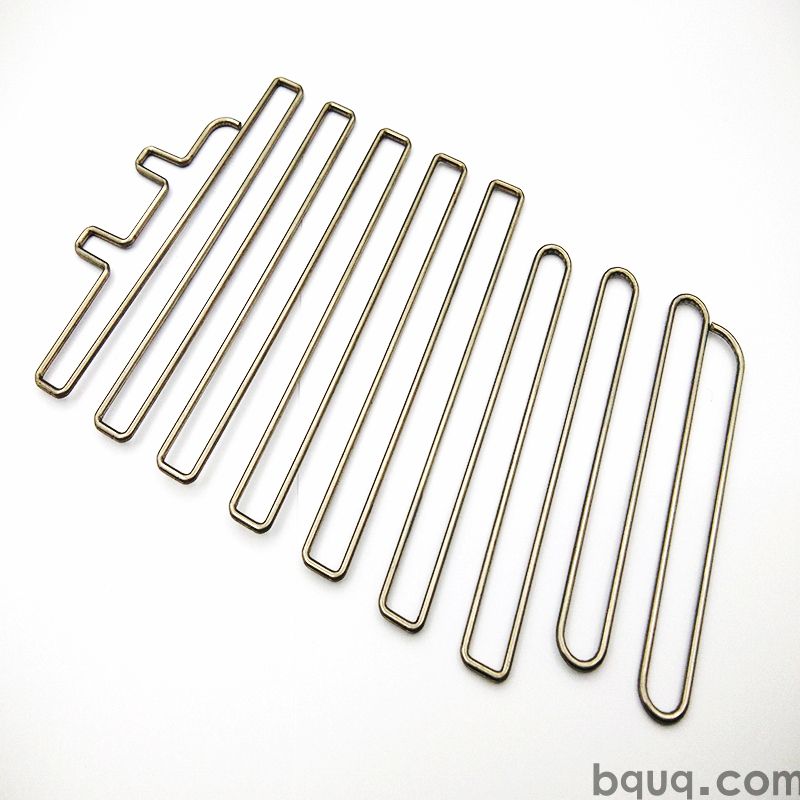
Tấm nắp sau Springfield Echcon 4.0C tùy chỉnh là một bộ tản nhiệt dập liền khối với các cánh tản nhiệt và đế phẳng đến 0.05 mm, được định mức ở ΔT = 60 K. Sản phẩm hỗ trợ sản xuất thiết bị y tế với sản lượng hàng tháng, trong đó 10,000 pcs là tiêu chuẩn. Bước cánh tản nhiệt và độ dày cánh mỏng mang lại nhiều diện tích bề mặt trên mỗi milimét khối hơn so với các cấu hình gia công hoặc đùn ép, và lớp hoàn thiện được áp dụng sau khi tạo hình để bảo vệ chân cánh tản nhiệt.
Tấm nắp sau springfield echcon 4.0c tùy chỉnh của chúng tôi sử dụng với cánh tản nhiệt và đế phẳng đến . Được định mức ở ΔT = 60 K, sản phẩm hỗ trợ sản xuất thiết bị y tế với sản lượng hàng tháng, trong đó là tiêu chuẩn.
Phương pháp thiết kế và quy trình
Vì đế và cánh tản nhiệt được ép thành một khối, không có mối nối hàn nào có thể hỏng. Độ phẳng trên bề mặt lắp được giữ trực tiếp từ dụng cụ, giúp duy trì tiếp xúc giao diện nhiệt đồng đều.
Độ dày cánh mỏng là điểm mạnh của dập: cánh tản nhiệt ở bước mang lại nhiều diện tích bề mặt trên mỗi milimét khối hơn so với cấu hình gia công hoặc đùn ép có cùng kích thước bao.
Hình học liền khối loại bỏ lớp keo dán có trong các bộ làm mát hai phần, cắt giảm đường dẫn nhiệt. Không có gì nằm giữa và luồng khí ngoài chính bề mặt dập.
Một nhà cung cấp hiện đảm nhận đến độ dày cánh tản nhiệt từ cùng một dòng máy ép, vì vậy việc thiết kế lại nhiệt chỉ là thay đổi dụng cụ thay vì tìm nhà cung cấp mới.
Lớp hoàn thiện được áp dụng sau khi tạo hình, nên bảo vệ chống ăn mòn không bị cắt đứt tại chân cánh tản nhiệt như ở các giải pháp gia công thay thế.
Lựa chọn vật liệu và xử lý bề mặt
Vật liệu tiêu chuẩn là , được cung cấp kèm . Đối với các ứng dụng có nguy cơ tiếp xúc với thiết bị y tế, chúng tôi khuyến nghị phương án thụ động hóa; khi tính dẫn điện quan trọng hơn trọng lượng, đồng C110 nâng cao hiệu suất nhiệt và tăng gần gấp đôi khối lượng đơn vị.
Các cấp dung sai bạn có thể chỉ định
Kích thước tổng quát đạt ±0.5 mm, với các đặc điểm quan trọng như được giữ riêng. Hình học tạo hình kế thừa độ lặp lại của dụng cụ ở mức , và vị trí lỗ được giữ ở . Các cấp chặt hơn cần thêm một công đoạn ép, vì vậy nên quyết định trước khi chế tạo dụng cụ thay vì sau đó.
Kiểm tra trước mỗi lần giao hàng
Độ phẳng được kiểm tra trên so với giới hạn , và bước cánh tản nhiệt được xác minh bằng quang học ở . Báo cáo được gửi kèm mỗi lô.
Lấy mẫu theo AQL 0.65 cho kích thước quan trọng và 1.5 cho kích thước tổng quát, với trên mỗi chi tiết đầu tiên. Sai lệch vượt quá ±0.5 mm sẽ kích hoạt phân loại toàn bộ lô.
Khả năng truy xuất nguồn gốc lô chạy từ cuộn đến thùng carton: số hiệu nhiệt, phạm vi hành trình ép và hồ sơ kiểm tra được giữ kèm, do đó sự cố tại hiện trường có thể được truy nguyên về một lần chạy cụ thể.
Chúng tôi kiểm tra đầu cánh tản nhiệt để phát hiện ba via và vết nứt sau khi tạo hình, vì dập có thể làm tách chân mà không dịch chuyển bất kỳ kích thước bản vẽ nào. Giới hạn ba via được đặt riêng cho từng chi tiết.
Ứng dụng của chi tiết này
Các chương trình thiết bị y tế chính là lý do hình học này tồn tại. Khi vỏ thiết bị không thể cao hơn, mật độ cánh tản nhiệt là đòn bẩy duy nhất, và bước cánh với phôi tiêu chuẩn là giới hạn thực tế đối với nhôm.
Quy định về bao bì thiết bị y tế và rung động thúc đẩy kết cấu liền khối. Tấm nắp sau springfield echcon 4.0c dập định hình không có keo dán để bị chảy nhão, vốn là kiểu hỏng hóc thường gặp ở bộ tản nhiệt hai mảnh.
Các thiết kế thiết bị y tế thường vận hành theo đường dẫn khí cưỡng bức 2.0 m/s. tại nghĩa là thiết bị y tế có thể giữ mục tiêu với công suất quạt dưới giới hạn tiếng ồn.
Đối với mẫu thử thiết bị y tế, 10 ngày làm việc bao gồm duyệt bản vẽ và chi tiết đầu tiên. Lô sản xuất chuyển sang 15 ngày làm việc sau khi năng lực được phê duyệt.
Thông số kỹ thuật
Thông số
Giá trị / Khoảng
Dung sai chung
±0.5 mm
MOQ (mẫu thử)
500 pcs
MOQ (sản xuất)
20000 pcs
Thời gian giao hàng (mẫu thử)
10 ngày làm việc
Thời gian giao hàng (sản xuất)
15 ngày làm việc
FAQ: Những câu hỏi của bạn trước khi đặt hàng
Bạn kiểm tra chất lượng trên từng lô như thế nào?
Mỗi lô đều được kiểm tra bằng , và báo cáo được gửi kèm trong lô hàng. Chúng tôi kiểm tra , , và vị trí lỗ so với ±0.5 mm. Khả năng truy xuất nguồn gốc lô từ cuộn đến thùng carton được lưu giữ trong 10 năm.
Bạn có thể giữ dung sai ở mức nào?
Các kích thước thông thường đạt ±0.5 mm; những kích thước quan trọng như được giữ riêng. Các đặc điểm tạo hình kế thừa độ lặp lại của dụng cụ ở mức . Nếu bản vẽ của bạn cần chặt chẽ hơn, hãy cho chúng tôi biết trước khi chế tạo dụng cụ để chúng tôi có thể lên kế hoạch cho nguyên công ép bổ sung.
Tấm nắp sau springfield echcon 4.0c tùy chỉnh có thể được sơn tĩnh điện hoặc mạ không?
Có. Tiêu chuẩn là . Sơn tĩnh điện theo RAL 9005 làm tăng khoảng 0.1 mm vào lớp nền; kẽm-niken tốt hơn cho việc nối đất. Lưu ý rằng bất kỳ lớp phủ bổ sung nào cũng nằm giữa và luồng khí, vì vậy chúng tôi không phủ lên chân cánh tản nhiệt.
Chúng tôi cung cấp bản vẽ 2D kèm báo cáo CMM, và STEP 3D theo yêu cầu. Cả hai đều thể hiện các chú thích độ phẳng và đường phân chia dụng cụ, điều này quan trọng nếu bạn đang kiểm tra trong cụm lắp ráp của riêng bạn.
Bạn ngăn ngừa ăn mòn điện hóa như thế nào?
Điều then chốt là tránh kim loại thứ hai tại vùng tiếp xúc ẩm. Chúng tôi khuyến nghị và, ở những nơi chi tiết tiếp xúc với khung nhôm, một vòng đệm cách ly. Hãy cho chúng tôi biết vật liệu tiếp xúc và chúng tôi sẽ chỉ định lớp phủ tương ứng.
Cách Chúng Tôi Sản Xuất và Vận Chuyển
Khuôn mẫu được chế tạo nội bộ, nhờ đó được duy trì ổn định xuyên suốt một chương trình sản xuất thay vì bị lệch từng chi tiết một.
Nhân sự kiểm soát chất lượng ngồi ngay cạnh máy dập, không phải trong một phòng riêng biệt. Sai lệch trên hoặc sẽ dừng chạy ngay tại khuôn thay vì chờ đến khâu kiểm tra cuối cùng.
Độ phẳng 0.05 mm; bước cánh ±0.1 mm; độ dày ±0.05 mm
Thời gian giao hàng
15–25 ngày cho chế tạo khuôn; 7–12 ngày cho sản xuất
MOQ
10,000 pcs tiêu chuẩn; 5,000 pcs cho đơn hàng lặp lại
Công suất
500,000 pcs/tháng trên toàn bộ dòng máy dập
Lựa chọn / so sánh
Phương án
Phù hợp nhất cho
Đánh đổi
Dập một chi tiết
Sản xuất thiết bị y tế khối lượng lớn
Chi phí khuôn ban đầu; giới hạn ở biên dạng cánh 2D
Tản nhiệt gia công cắt gọt
Khối lượng nhỏ hoặc hình học 3D phức tạp
Chi phí đơn vị cao hơn; mối hàn có thể hỏng
Biên dạng đùn ép
Cánh thẳng dài với mặt cắt ngang đồng nhất
Diện tích bề mặt trên thể tích thấp hơn; cần cắt thứ cấp
Bề mặt thụ động hóa
Lo ngại về tiếp xúc thiết bị y tế
Chi phí cao hơn một chút; không dành cho nhu cầu dẫn nhiệt cao
Bề mặt nguyên dạng
Tản nhiệt điện tử thông dụng
Bảo vệ chống ăn mòn kém hơn tại chân cánh
Quy trình / kiểm tra
Công đoạn
Kiểm soát
Hồ sơ
Dập
Bước cánh tản nhiệt và độ phẳng của đế được giữ nguyên từ khuôn
Báo cáo kiểm tra chi tiết đầu tiên
Tạo hình
Kết cấu liền khối, không có mối hàn
Nhật ký máy ép và phiếu bảo trì khuôn
Xử lý bề mặt
Thực hiện sau khi tạo hình để bảo vệ chân cánh tản nhiệt
Chứng nhận độ dày lớp phủ
Kiểm tra
Độ phẳng 0.05 mm, xác nhận ΔT = 60 K
Dữ liệu kiểm tra kích thước và nhiệt
Vận chuyển
Sản lượng tiêu chuẩn 10,000 chiếc/tháng
Phiếu đóng gói và nhãn truy xuất nguồn gốc
Câu hỏi thường gặp
Điện trở nhiệt của tấm nắp sau Springfield Echcon 4.0C là bao nhiêu?
Tấm này được định mức ở ΔT = 60 K, nghĩa là có thể xử lý chênh lệch nhiệt độ 60 Kelvin giữa đế và không khí. Điện trở nhiệt thực tế phụ thuộc vào lưu lượng khí và bước cánh tản nhiệt, nhưng thiết kế dập liền khối loại bỏ lớp keo dán có trong các bộ làm mát hai phần, giúp rút ngắn đường truyền nhiệt.
Quý công ty có thể giữ độ phẳng 0.05 mm trên mặt lắp ghép không?
Có. Độ phẳng trên mặt lắp ghép được giữ trực tiếp từ khuôn ở mức 0.05 mm. Vì đế và cánh tản nhiệt được ép thành một khối, không có mối hàn nào có thể hỏng, giúp duy trì tiếp xúc giao diện nhiệt đồng đều và tránh hiện tượng lệch độ phẳng thường thấy ở các giải pháp gia công thay thế.
Khối lượng đặt hàng tối thiểu cho một thay đổi tooling tùy chỉnh là bao nhiêu?
Thiết kế lại nhiệt là một thay đổi tooling chứ không phải là chuyển sang nhà cung cấp mới. Sản lượng tiêu chuẩn hàng tháng là 10,000 pcs, và MOQ là 10,000 pcs cho tooling mới. Đối với đơn hàng lặp lại, MOQ giảm xuống còn 5,000 pcs. Thời gian giao hàng là 15–25 ngày cho tooling và 7–12 ngày cho sản xuất.
Những vật liệu và lớp hoàn thiện nào có sẵn cho các sản phẩm thiết bị y tế?
Vật liệu tiêu chuẩn là nhôm 1050 hoặc 6061, với đồng C110 là tùy chọn. Đối với ứng dụng tiếp xúc trong thiết bị y tế, chúng tôi khuyến nghị phương án passivated. Lớp hoàn thiện được áp dụng sau khi tạo hình, vì vậy khả năng bảo vệ chống ăn mòn không bị cắt đứt tại chân cánh tản nhiệt như ở các phương án gia công thay thế.
Thiết kế cánh tản nhiệt dập so với các profile đùn hoặc gia công như thế nào?
Độ dày cánh tản nhiệt thấp là điểm mà phương pháp dập chiếm ưu thế: các cánh tản nhiệt ở bước cánh mang lại nhiều diện tích bề mặt trên mỗi milimét khối hơn so với profile gia công hoặc đùn có cùng kích thước bao. Kết cấu liền khối loại bỏ lớp keo dán có trong các bộ làm mát hai phần, rút ngắn đường dẫn nhiệt. Không có gì nằm giữa các cánh tản nhiệt và luồng khí ngoài chính bề mặt được dập.
Những kiểm tra nào được thực hiện trước mỗi lô hàng?
Mỗi lô hàng đều bao gồm kiểm tra kích thước về độ phẳng 0.05 mm, bước cánh ±0.1 mm và độ dày ±0.05 mm. Xác minh nhiệt tại ΔT = 60 K được ghi lại. Báo cáo kiểm tra chi tiết đầu tiên, chứng nhận độ dày lớp phủ và nhật ký ép được lưu giữ để truy xuất nguồn gốc. Không có chứng nhận nào được tuyên bố ngoài các hồ sơ quy trình tiêu chuẩn.
Công suất hàng tháng và thời gian giao hàng cho 10.000 chiếc là bao nhiêu?
Công suất đạt 500.000 chiếc/tháng trên cùng một dòng máy ép. Đối với 10.000 chiếc, thời gian sản xuất là 7–12 ngày sau khi khuôn được phê duyệt. Thời gian làm khuôn là 15–25 ngày. Một nhà cung cấp hiện đảm nhận các cỡ cánh tản nhiệt từ cùng một dòng máy ép, vì vậy việc thiết kế lại nhiệt chỉ là thay đổi khuôn chứ không phải tìm nhà cung cấp mới.