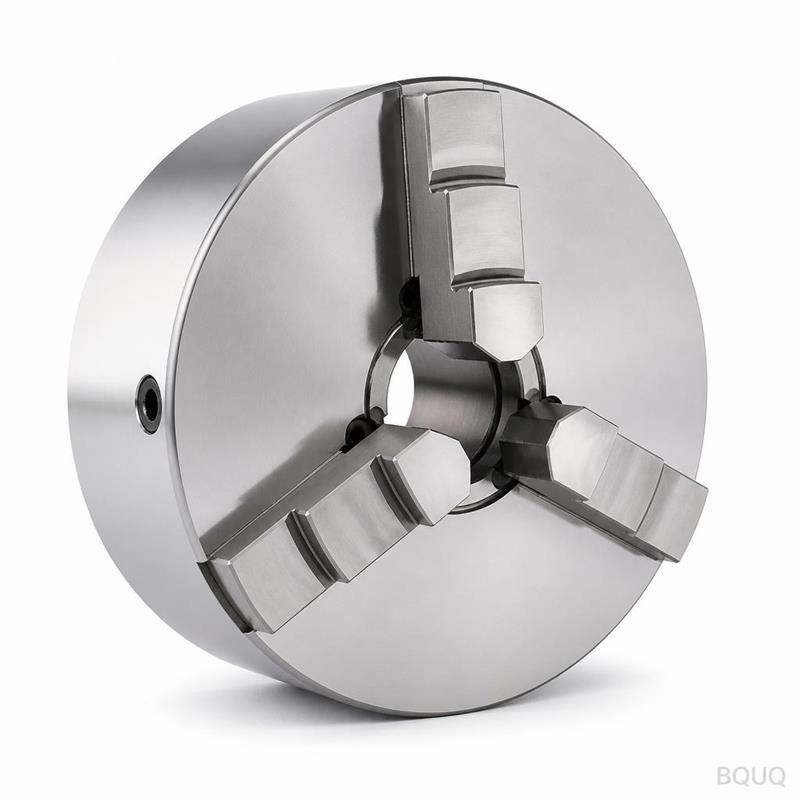
Cờ lê ống kẹp ER là dụng cụ dập liền một khối với phần đế và các cánh tản nhiệt, được dập từ một khuôn duy nhất trong một hành trình. Bước cánh tản nhiệt duy trì trong dung sai xuyên suốt cả lô sản xuất, độ phẳng trên mặt lắp được giữ trực tiếp từ dụng cụ, và lớp hoàn thiện được áp dụng sau khi tạo hình. Sản lượng hàng tháng chạy ở mức tối đa công suất, và một hành trình dập duy nhất tạo hình toàn bộ cờ lê nên chi phí chi tiết không còn tăng theo độ phức tạp.
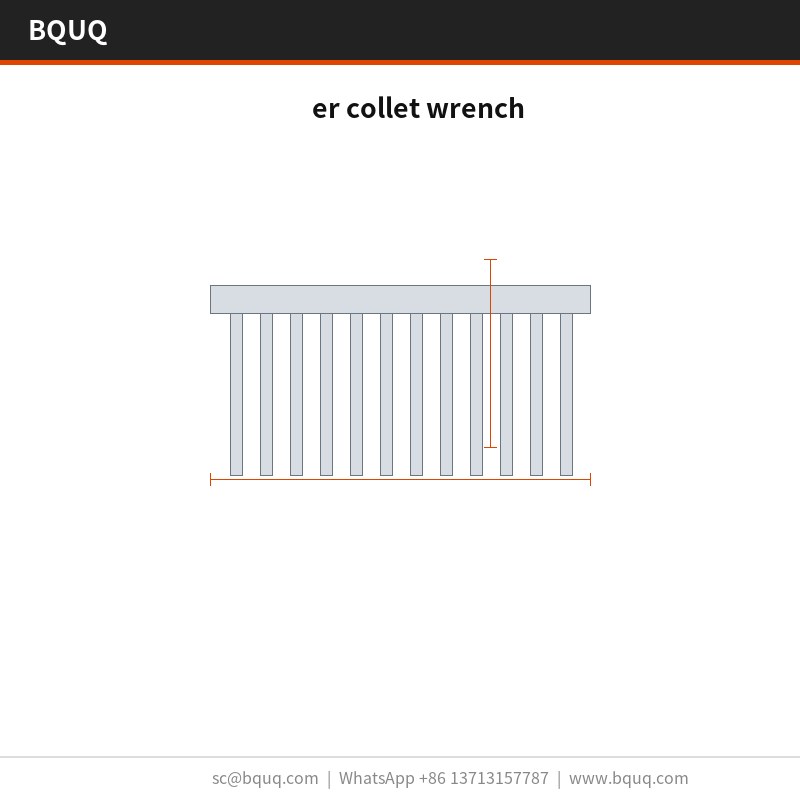
Phần đế và các cánh tản nhiệt định hình nên cờ lê ống kẹp ER này. Được dập từ khuôn trên dây chuyền, sản phẩm duy trì và trả về ở mức . Sản lượng hàng tháng chạy ở mức .
Dập tạo ra biên dạng cánh tản nhiệt lặp lại được mà đùn ép không thể duy trì: khuôn tạo hình từng cánh trong một hành trình, nên bước cánh duy trì trong dung sai xuyên suốt một lô sản xuất.
Vì phần đế và các cánh được dập liền một khối, không có mối hàn nào có thể hỏng. Độ phẳng trên mặt lắp được giữ trực tiếp từ dụng cụ, giúp duy trì tiếp xúc giao diện nhiệt đồng đều.
Một hành trình dập duy nhất tạo hình toàn bộ cờ lê ống kẹp ER, nên chi phí chi tiết không còn tăng theo độ phức tạp. Khuôn chạy , và chu kỳ cấp liệu cho dây chuyền .
Cánh tản nhiệt mỏng là nơi dập chiếm ưu thế: các cánh ở bước cho nhiều bề mặt trên mỗi milimét khối hơn so với biên dạng gia công hoặc đùn ép có cùng kích thước bao.
Lớp hoàn thiện được áp dụng sau khi tạo hình, nên lớp bảo vệ chống ăn mòn không bị cắt xuyên qua tại chân cánh như ở các giải pháp gia công thay thế.
Lựa chọn vật liệu và hoàn thiện bề mặt
Vật liệu tiêu chuẩn là , được cung cấp với . Đối với các ứng dụng có lo ngại về tiếp xúc khoan và tarô, chúng tôi khuyến nghị phương án thụ động hóa; khi tính dẫn điện quan trọng hơn trọng lượng, đồng C110 nâng cao hiệu suất nhiệt và tăng gần gấp đôi khối lượng đơn vị.
Các cấp dung sai bạn có thể chỉ định
Kích thước chung đạt đến , với các đặc điểm quan trọng như được giữ riêng. Hình học tạo hình kế thừa độ lặp lại của khuôn ở mức , và vị trí lỗ được giữ ở mức . Các cấp chặt hơn cần thêm một nguyên công ép, nên cần quyết định trước khi làm khuôn thay vì sau đó.
Kiểm tra trước mỗi lô hàng
Độ phẳng được kiểm tra trên so với giới hạn , và bước cánh được xác minh bằng quang học ở mức . Báo cáo được gửi kèm mỗi lô.
Nguyên liệu đầu vào được kiểm tra độ dày và độ cứng trước khi vào máy ép. Sau khi tạo hình, xác nhận và so với bản vẽ.
Truy xuất nguồn gốc lô chạy từ cuộn đến thùng carton: số mẻ nhiệt, phạm vi hành trình ép và hồ sơ kiểm tra được giữ kèm, nên sự cố tại hiện trường có thể được truy nguyên về một lô cụ thể.
Độ phẳng được đo trên đá granite thay vì gang đúc, vì ở mức đọc khác nhau trên một tấm chưa được mài phẳng. Hồ sơ lưu giữ cả hai kết quả đo.
Ứng dụng của chi tiết này
Đối với các cụm khoan và tarô, mặt lắp quan trọng không kém gì định mức nhiệt: nó quyết định liệu vật liệu giao diện nhiệt có lan đều hay tụ lại một đầu.
Khi cờ lê ống kẹp ER hoạt động ở khối lượng khoan và tarô, tính nhất quán giữa các chi tiết quyết định tỷ lệ trả hàng. trên một lô giữ đường cong nhiệt trong một dải.
Trong khoan và tarô, phần đế thường kiêm luôn vai trò giao diện lắp. với độ phẳng cho bề mặt ổn định cho đệm nhiệt khoan và tarô.
Đối với nguyên mẫu khoan và tarô, 10 ngày làm việc bao gồm xem xét bản vẽ và chi tiết đầu tiên. Lô sản xuất chuyển sang 20 ngày làm việc sau khi năng lực được phê duyệt.
Thông số kỹ thuật
Thông số
Giá trị / Phạm vi
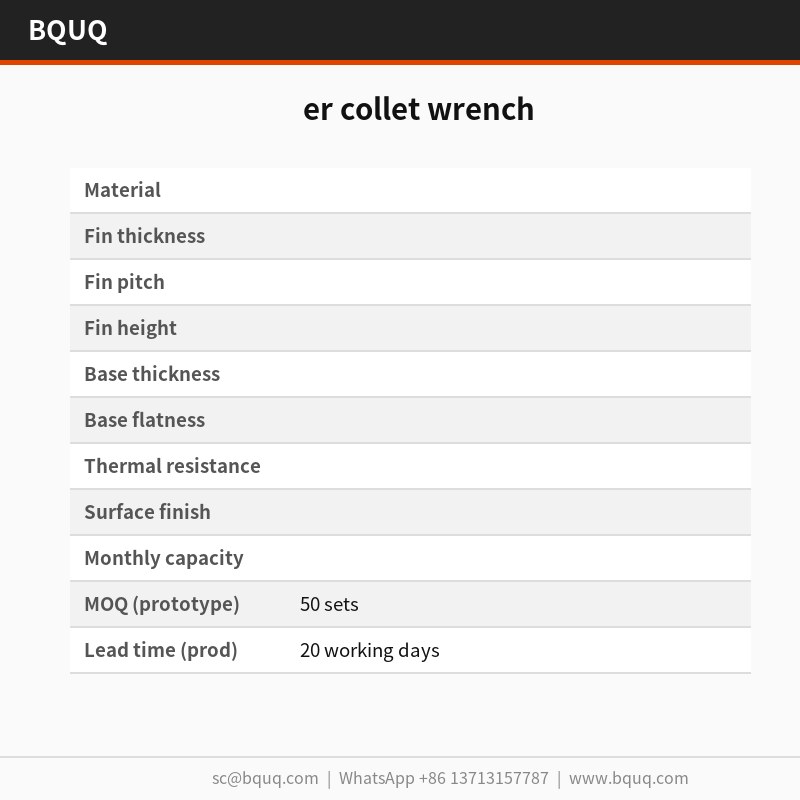
MOQ (nguyên mẫu)
50 bộ
MOQ (sản xuất)
1000 bộ
Thời gian giao hàng (nguyên mẫu)
10 ngày làm việc
Thời gian giao hàng (sản xuất)
20 ngày làm việc
Câu hỏi thường gặp: Thắc mắc của bạn trước khi đặt hàng
Bạn khuyến nghị vật liệu nào?
là lựa chọn tiêu chuẩn. Đối với khoan và tarô trong môi trường ăn mòn, chúng tôi chỉ định 6063-T5 với ; đối với độ dẫn điện cao nhất, chúng tôi chuyển sang đồng C110, làm tăng chi phí và trọng lượng nhưng giảm điện trở nhiệt khoảng một nửa ở cùng kích thước bao.
So sánh với cờ lê ống kẹp ER đùn ép như thế nào?
Đùn ép rẻ hơn trên khoảng 500.000 chi tiết mỗi năm và cho biên dạng mịn hơn. Dập chiếm ưu thế dưới mức đó và ở bất cứ đâu độ dày cánh giảm xuống dưới 0,5 mm, vì đùn ép không thể duy trì một cách nhất quán. Đối với nguyên mẫu khoan và tarô, chi phí khuôn thường là yếu tố quyết định.
Cờ lê ống kẹp ER có thể được sơn tĩnh điện hoặc mạ không?
Có. Tiêu chuẩn là . Sơn tĩnh điện theo RAL 9005 thêm khoảng 0,1 mm vào phần đế; kẽm-niken tốt hơn cho nối đất. Lưu ý rằng bất kỳ lớp phủ nào thêm vào đều nằm giữa và luồng khí, nên chúng tôi không phủ lên chân cánh.
Chúng tôi cung cấp bản vẽ 2D kèm báo cáo CMM, và tệp STEP 3D theo yêu cầu. Cả hai đều hiển thị chú thích độ phẳng và đường phân chia khuôn, điều này quan trọng nếu bạn đang kiểm tra trong cụm lắp ráp của riêng mình.
Bạn có những chứng nhận chất lượng nào?
Nhà máy được chứng nhận ISO9001, và các chi tiết được giao kèm tuyên bố RoHS và REACH theo yêu cầu. Kiểm tra của bên thứ ba SGS có thể được sắp xếp trước khi niêm phong container, đây là điều mà hầu hết người mua khoan và tarô yêu cầu.
Thép tiêu chuẩn; tùy chọn thụ động hóa; đồng C110 cho độ dẫn điện
Dung sai
Bước cánh giữ trong dung sai xuyên suốt lô; độ phẳng giữ trực tiếp từ dụng cụ
Thời gian giao hàng
Khuôn chạy; chu kỳ cấp liệu cho dây chuyền
MOQ
Sản lượng hàng tháng chạy ở mức tối đa công suất
Công suất
Sản lượng hàng tháng chạy ở mức tối đa công suất
Lựa chọn / so sánh
Tùy chọn
Phù hợp nhất cho
Đánh đổi
Dập liền một khối
Biên dạng cánh lặp lại và không có mối hàn
Độ dày cánh mỏng giới hạn độ bền tiết diện dày
Biên dạng đùn ép
Tiết diện không đổi đơn giản
Không thể duy trì bước cánh như dập
Giải pháp gia công thay thế
Đặc điểm phức tạp và chi tiết chặt
Chi phí mỗi chi tiết cao hơn và cắt hoàn thiện tại chân cánh
Phương án thụ động hóa
Lo ngại về tiếp xúc khoan và tarô
Thêm một bước xử lý sau tạo hình
Đồng C110
Dẫn điện quan trọng hơn trọng lượng
Chi phí vật liệu và trọng lượng cao hơn
Quy trình / kiểm tra
Giai đoạn
Kiểm soát
Hồ sơ
Dập
Khuôn tạo hình từng cánh trong một hành trình; bước trong dung sai
Hồ sơ thiết lập khuôn và hành trình
Tạo hình
Đế và cánh dập liền một khối; không có mối hàn
Xác minh liền một khối
Độ phẳng
Độ phẳng mặt lắp giữ trực tiếp từ dụng cụ
Hồ sơ kiểm tra độ phẳng
Hoàn thiện
Áp dụng sau tạo hình; bảo vệ chống ăn mòn không bị cắt tại chân cánh
Hồ sơ áp dụng hoàn thiện
Kiểm tra
Kiểm tra trước mỗi lô hàng
Hồ sơ kiểm tra lô hàng
Câu hỏi thường gặp
Dung sai bước cánh trên cờ lê ống kẹp ER là bao nhiêu?
Khuôn tạo hình từng cánh trong một hành trình, nên bước cánh duy trì trong dung sai xuyên suốt một lô sản xuất. Biên dạng cánh lặp lại này là điều mà đùn ép không thể duy trì. Độ phẳng trên mặt lắp cũng được giữ trực tiếp từ dụng cụ, giúp duy trì tiếp xúc giao diện nhiệt đồng đều.
Cờ lê ống kẹp ER có thể được cung cấp bằng đồng C110 không?
Có. Khi tính dẫn điện quan trọng hơn trọng lượng, đồng C110 nâng cao hiệu suất nhiệt. Vật liệu tiêu chuẩn được cung cấp với lớp hoàn thiện tiêu chuẩn. Đối với lo ngại về tiếp xúc khoan và tarô, chúng tôi khuyến nghị phương án thụ động hóa. Lớp hoàn thiện được áp dụng sau khi tạo hình.
Dập so với đùn ép cho biên dạng cánh như thế nào?
Dập tạo ra biên dạng cánh lặp lại được mà đùn ép không thể duy trì: khuôn tạo hình từng cánh trong một hành trình, nên bước cánh duy trì trong dung sai xuyên suốt một lô sản xuất. Vì phần đế và các cánh được dập liền một khối, không có mối hàn nào có thể hỏng. Một hành trình dập duy nhất tạo hình toàn bộ cờ lê.
Công suất sản lượng hàng tháng cho chi tiết này là bao nhiêu?
Sản lượng hàng tháng chạy ở mức tối đa công suất. Khuôn chạy, và chu kỳ cấp liệu cho dây chuyền. Một hành trình dập duy nhất tạo hình toàn bộ cờ lê ống kẹp ER, nên chi phí chi tiết không còn tăng theo độ phức tạp. Cánh tản nhiệt mỏng là nơi dập chiếm ưu thế: các cánh ở bước cho nhiều bề mặt trên mỗi milimét khối hơn so với biên dạng gia công hoặc đùn ép.
Lớp hoàn thiện được áp dụng trước hay sau khi tạo hình?
Lớp hoàn thiện được áp dụng sau khi tạo hình, nên lớp bảo vệ chống ăn mòn không bị cắt xuyên qua tại chân cánh như ở các giải pháp gia công thay thế. Đối với các ứng dụng có lo ngại về tiếp xúc khoan và tarô, chúng tôi khuyến nghị phương án thụ động hóa. Khi tính dẫn điện quan trọng hơn trọng lượng, đồng C110 nâng cao hiệu suất nhiệt.
Kiểm tra gì được thực hiện trước khi giao hàng?
Kiểm tra trước mỗi lô hàng. Khuôn tạo hình từng cánh trong một hành trình, nên bước cánh duy trì trong dung sai xuyên suốt một lô sản xuất. Độ phẳng trên mặt lắp được giữ trực tiếp từ dụng cụ. Lớp hoàn thiện được áp dụng sau khi tạo hình, nên lớp bảo vệ chống ăn mòn không bị cắt xuyên qua tại chân cánh.
Tại sao chọn cờ lê ống kẹp ER dập thay vì gia công?
Dập tạo ra biên dạng cánh lặp lại được mà đùn ép không thể duy trì: khuôn tạo hình từng cánh trong một hành trình, nên bước cánh duy trì trong dung sai xuyên suốt một lô sản xuất. Vì phần đế và các cánh được dập liền một khối, không có mối hàn nào có thể hỏng. Một hành trình dập duy nhất tạo hình toàn bộ cờ lê, nên chi phí chi tiết không còn tăng theo độ phức tạp.