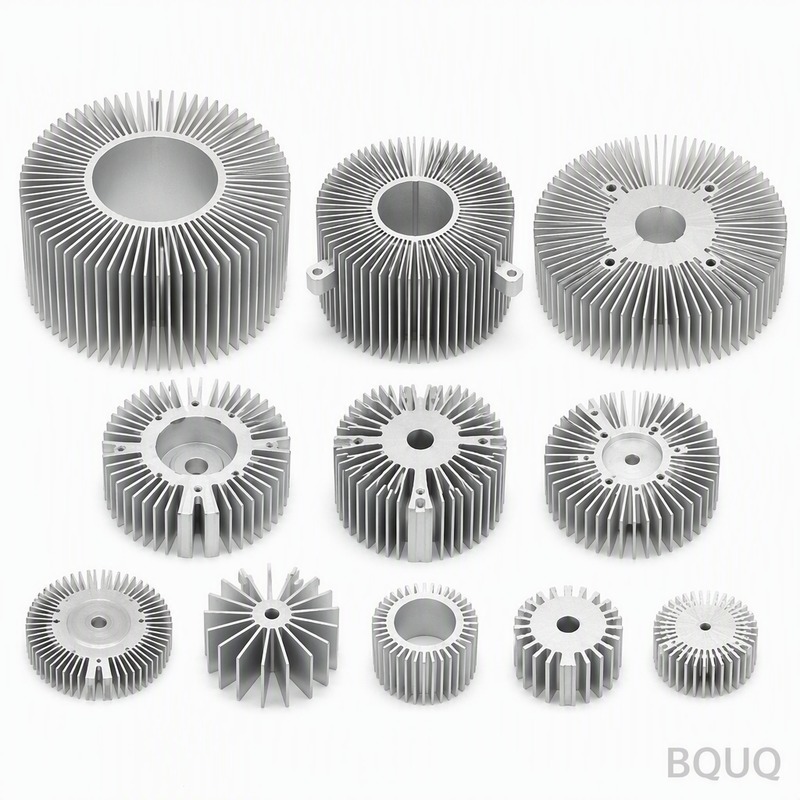
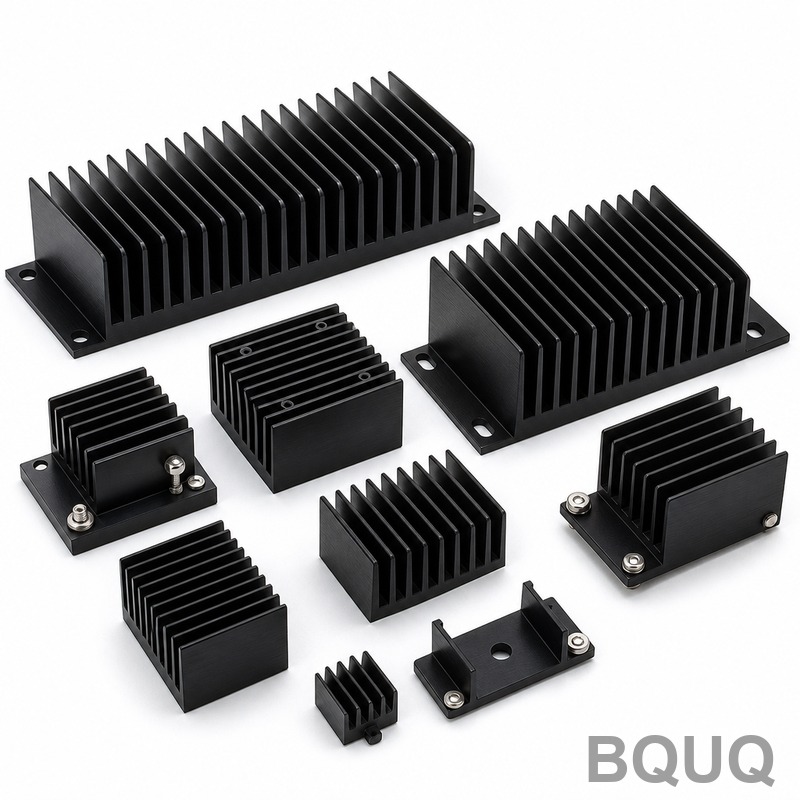
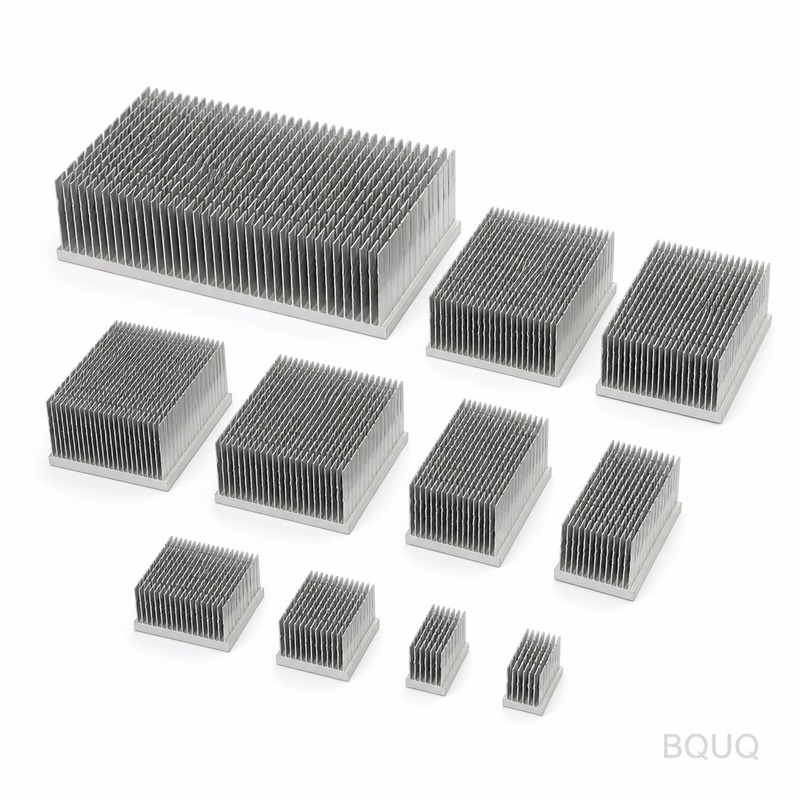
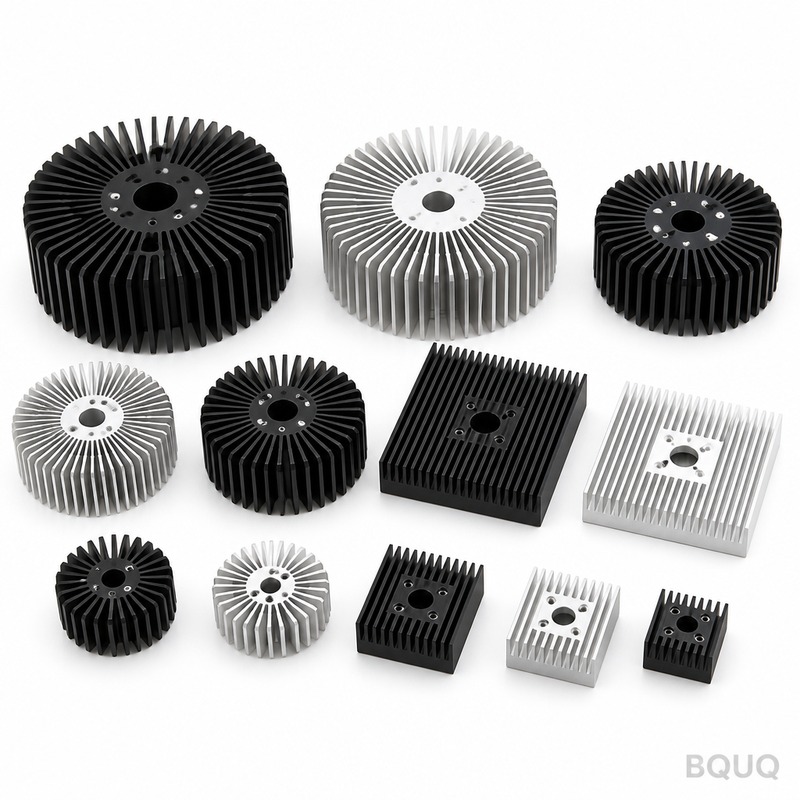
heat sink ps5: đồng nguyên chất C110, cánh tản nhiệt 1,0 mm với bước 2,5 mm, độ phẳng 0,15 mm trên 100 mm, trở nhiệt 1,10 K/W. MOQ 100 chiếc, giao hàng trong 5 ngày làm việc.
Tản nhiệt PS5
heat sink ps5: pure copper C110, 1.0 mm fins at 2.5 mm pitch, 0.15 mm over 100 mm flatness, 1.10 K/W thermal resistance. MOQ 100 pcs, ships in 5 working days.
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
heat sink ps5 là chi tiết đồng C110 dập nguội với bước cánh 2,5 mm, độ dày phôi 1,0 mm và độ phẳng 0,15 mm trên 100 mm tại mặt lắp ghép. Nhiệt trở là 1,10 K/W, được xác nhận bằng CMM và kiểm tra rò rỉ 100% bằng máy ép thủy lực theo từng lô. Một hành trình 160 T tạo hình mỗi chi tiết trong chu kỳ 8 giây, giữ bước cánh trong phạm vi ±0,05 mm trên suốt lô 300.000 chiếc.
heat sink ps5 kết hợp bước cánh 2,5 mm với phôi dày 1,0 mm bằng đồng nguyên chất C110, nhờ đó chi tiết 20 x 20 x 10 mm giữ được 0,15 mm trên 100 mm tại mặt lắp ghép. Nhiệt trở là 1,10 K/W, đo bằng CMM cùng kiểm tra rò rỉ 100% bằng máy ép thủy lực theo từng lô.
Dập nguội tạo ra biên dạng cánh dày 1,0 mm có thể lặp lại mà ép đùn không thể giữ được: khuôn tạo hình mọi cánh trong một hành trình, nên bước cánh duy trì trong phạm vi ±0,05 mm trên suốt lô 300.000 chiếc.
Vì đế và cánh được ép liền thành một khối, không có mối hàn để hỏng. Độ phẳng 0,15 mm trên 100 mm tại mặt lắp ghép được giữ trực tiếp từ dụng cụ, giúp tiếp xúc giao diện nhiệt đồng đều.
Một hành trình 160 T duy nhất tạo hình toàn bộ heat sink ps5, nên chi phí chi tiết không còn tăng theo độ phức tạp. Dụng cụ chạy ở ±0,05 mm, và chu kỳ 8 giây cấp cho dây chuyền 300.000 chiếc.
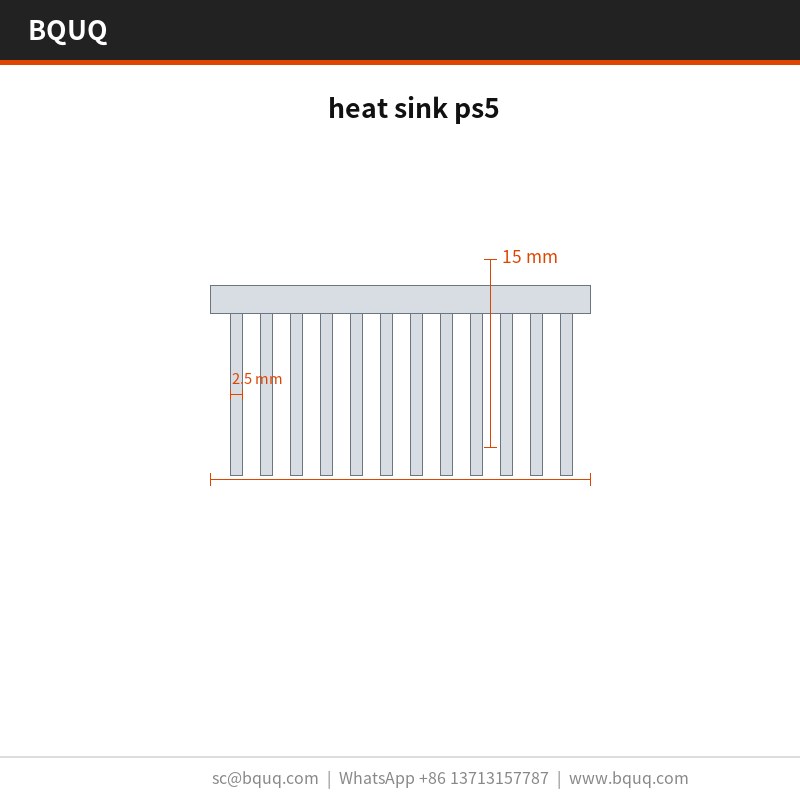
Độ dày cánh mỏng là điểm mạnh của dập nguội: cánh dày 1,0 mm với bước 2,5 mm cho diện tích bề mặt trên mỗi milimét khối nhiều hơn so với biên dạng phay hay ép đùn cùng kích thước bao.
Một nhà cung cấp nay đảm nhận độ dày cánh từ 1,0 mm đến 1,0 mm từ cùng dòng máy ép 160 T, nên việc thiết kế lại nhiệt là thay đổi dụng cụ chứ không phải tìm nhà cung cấp mới.
Lựa chọn vật liệu và xử lý bề mặt
Vật liệu tiêu chuẩn là đồng nguyên chất C110, cung cấp với anod hóa trong suốt Type II, 5-10 µm. Với các ứng dụng lo ngại về tiếp xúc mô-đun nguồn IGBT, chúng tôi khuyến nghị phương án thụ động hóa; khi độ dẫn nhiệt quan trọng hơn khối lượng, đồng C110 nâng cao hiệu suất nhiệt và tăng gần gấp đôi khối lượng đơn vị.
Các cấp dung sai bạn có thể chỉ định
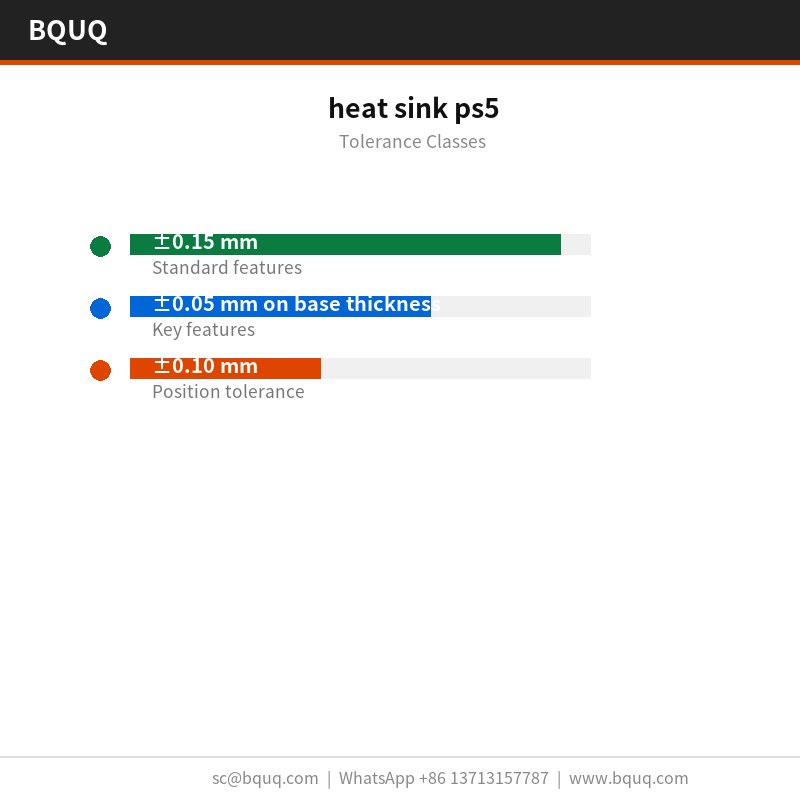
Kích thước chung đạt ±0,15 mm, với các đặc trưng quan trọng như ±0,05 mm trên độ dày đế được giữ riêng. Hình học tạo hình kế thừa độ lặp lại dụng cụ ±0,05 mm, và vị trí lỗ được giữ ở ±0,10 mm. Các cấp chặt hơn cần thêm một nguyên công ép, nên cần quyết định trước khi làm dụng cụ thay vì sau đó.
Kiểm tra trước mỗi lần giao hàng
Độ phẳng được kiểm tra trên bàn rà đá granite, 20 °C so với giới hạn 0,15 mm trên 100 mm, và bước cánh được xác minh bằng quang học ở ±0,05 mm. Báo cáo được gửi kèm mỗi lô.
Lấy mẫu theo AQL 0,65 cho kích thước quan trọng và 1,5 cho kích thước chung, với CMM cùng kiểm tra rò rỉ 100% bằng máy ép thủy lực trên mọi mẫu đầu tiên. Sai lệch vượt ±0,15 mm kích hoạt phân loại toàn lô.
Chúng tôi kiểm tra đỉnh cánh 1,0 mm để phát hiện ba via và nứt sau khi tạo hình, vì dập nguội có thể tách chân cánh mà không làm lệch bất kỳ kích thước bản vẽ nào. Giới hạn ba via được đặt theo từng chi tiết.
Đóng gói cuối cùng là túi chống tĩnh điện + thùng gỗ cho đơn trên 50 kg. Mỗi thùng được dán nhãn ghi lô, số lượng và tình trạng kiểm tra, và hồ sơ được lưu 10 năm theo hồ sơ ISO9001.
Các chương trình mô-đun nguồn IGBT là lý do hình học này tồn tại. Khi vỏ không thể cao hơn, mật độ cánh là đòn bẩy duy nhất, và bước 2,5 mm với phôi 1,0 mm là giới hạn thực tế đối với nhôm.
Với các cụm mô-đun nguồn IGBT, mặt lắp ghép 0,15 mm trên 100 mm quan trọng không kém định mức nhiệt: nó quyết định liệu vật liệu giao diện nhiệt có lan đều hay tụ lại một đầu.
Khách hàng mô-đun nguồn IGBT thường chỉ định đồng nguyên chất C110 vì lý do ăn mòn và sau đó giữ bản vẽ ở ±0,15 mm. Dây chuyền 300.000 chiếc đáp ứng khối lượng mà không cần nguồn thứ hai.
Trong mô-đun nguồn IGBT, đế thường kiêm luôn giao diện lắp ghép. Độ dày 1,0 mm với độ phẳng 0,15 mm trên 100 mm cho bề mặt ổn định cho đệm nhiệt mô-đun nguồn IGBT.
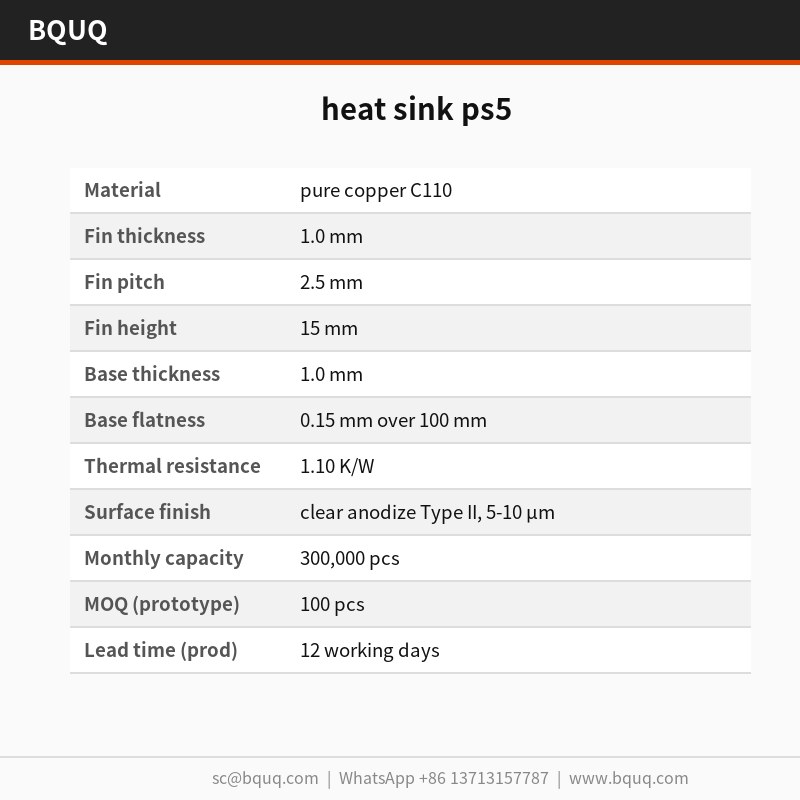
Thông số kỹ thuật
Thông số
Giá trị / Khoảng
Vật liệu
đồng nguyên chất C110
Độ dày cánh
1,0 mm
Bước cánh
2,5 mm
Chiều cao cánh
15 mm
Độ dày đế
1,0 mm
Độ phẳng đế
0,15 mm trên 100 mm
Nhiệt trở
1,10 K/W
Điều kiện thử nhiệt
ΔT = 60 K, đối lưu tự nhiên
Xử lý bề mặt
anod hóa trong suốt Type II, 5-10 µm
Dải kích thước
20 x 20 x 10 mm
Câu hỏi thường gặp: Thắc mắc của bạn trước khi đặt hàng
Bạn có thể giữ dung sai nào?
Kích thước chung đạt ±0,15 mm; các kích thước quan trọng như ±0,05 mm trên độ dày đế được giữ riêng. Đặc trưng tạo hình kế thừa độ lặp lại dụng cụ ±0,05 mm. Nếu bản vẽ của bạn cần chặt hơn, hãy cho chúng tôi biết trước khi làm dụng cụ để chúng tôi lên kế hoạch nguyên công ép bổ sung.
Độ phẳng tại mặt lắp ghép là bao nhiêu?
0,15 mm trên 100 mm đo trên bàn rà đá granite, 20 °C. Đây là con số quan trọng đối với mô-đun nguồn IGBT, vì đệm nhiệt cần tiếp xúc đồng đều. Nếu cụm của bạn cần tốt hơn, hãy nói và chúng tôi có thể thêm nguyên công rà mỏng.
Dụng cụ kéo dài bao lâu trước khi thay?
Với đồng nguyên chất C110 ở lực ép thông thường, tuổi thọ dụng cụ khoảng . Ở 300.000 chiếc, tức là 6 đến 12 tháng. Chúng tôi giữ bộ khuôn dự phòng tại xưởng cho các chương trình mô-đun nguồn IGBT, giúp loại bỏ thời gian chờ nếu mài mòn xuất hiện trong hồ sơ độ phẳng.
Có. Chúng tôi có thể thêm kẹp, vít hoặc vỏ quạt thành cụm đóng gói, với các chi tiết được đóng túi và dán nhãn theo bộ. Điều này phổ biến trong các chương trình mô-đun nguồn IGBT và mất thêm khoảng 3 ngày làm việc.
Sự khác biệt giữa heat sink ps5 của bạn và heat sink ps5 cánh bào là gì?
Cánh bào được phay, nên bạn có cánh mỏng, cao và mật độ cao hơn trong một chiều cao nhất định, nhưng chi phí tăng trực tiếp theo diện tích cánh. Dập nguội cho kết quả tương tự trong một hành trình với chi phí đơn vị thấp hơn nhiều dưới 300.000 chiếc. Với mô-đun nguồn IGBT trong vỏ có chiều cao cố định, dập nguội thường là câu trả lời đúng.
Chúng tôi sản xuất và giao hàng như thế nào
Kinh nghiệm mô-đun nguồn IGBT của chúng tôi bắt đầu từ chương trình dụng cụ đầu tiên năm 2015. Chính lịch sử đó là lý do anod hóa trong suốt Type II tiêu chuẩn, 5-10 µm và ±0,15 mm là mức thận trọng chứ không phải lạc quan.
Sản xuất chạy ở chu kỳ 8 giây với thị giác nội tuyến ở 0,15 mm trên 100 mm. Đó là điều giữ cho cam kết 300.000 chiếc đáng tin cậy trong mùa cao điểm.
Nhân viên chất lượng ngồi cạnh máy ép, không ở phòng riêng. Sai lệch ở 2,5 mm hoặc 0,15 mm trên 100 mm dừng chạy tại dụng cụ thay vì tại kiểm tra cuối cùng.
Yêu cầu báo giá: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, Trung Quốc
Tiêu chuẩn cho quy trình này: 15–25 ngày sau khi phê duyệt dụng cụ
MOQ
Tiêu chuẩn cho quy trình này: 1.000 chiếc
Năng lực
Lô 300.000 chiếc; chu kỳ 8 giây trên máy ép 160 T
Lựa chọn / so sánh
Phương án
Phù hợp nhất cho
Đánh đổi
Đồng C110 dập nguội
Tản nhiệt PS5 khối lượng lớn cần cánh 1,0 mm ở bước 2,5 mm
Cần dụng cụ; kém linh hoạt với thay đổi thiết kế nhỏ
Nhôm ép đùn
Nguyên mẫu chi phí thấp hoặc tải nhiệt thấp
Không giữ được biên dạng cánh 1,0 mm; độ dẫn nhiệt thấp hơn đồng
Đồng phay
Khối lượng rất thấp hoặc hình dạng 3D phức tạp
Chi phí chi tiết cao hơn; chu kỳ chậm hơn dập 8 giây
Cụm cánh hàn
Vật liệu hỗn hợp hoặc cánh rất cao
Mối hàn có thể hỏng; thêm bước quy trình
Nhôm dập nguội
Nhạy cảm khối lượng, tải nhiệt vừa phải
Độ dẫn nhiệt thấp hơn đồng C110
Quy trình / kiểm tra
Giai đoạn
Kiểm soát
Hồ sơ
Dập nguội
Một hành trình 160 T; bước cánh ±0,05 mm
Nhật ký dụng cụ và kiểm tra mẫu đầu tiên
Độ phẳng
0,15 mm trên 100 mm tại mặt lắp ghép
Báo cáo CMM theo lô
Kiểm tra rò rỉ
Kiểm tra rò rỉ 100% bằng máy ép thủy lực
Nhật ký đạt/không đạt theo lô
Nhiệt
Nhiệt trở 1,10 K/W
Dữ liệu thử nhiệt theo lô
Cuối cùng
Kiểm tra trước mỗi lần giao hàng
Giấy chứng nhận phù hợp
Câu hỏi thường gặp
Nhiệt trở của heat sink ps5 là bao nhiêu?
heat sink ps5 có nhiệt trở 1,10 K/W. Con số này được đo trên chi tiết đồng C110 dập nguội hoàn thiện với bước cánh 2,5 mm và phôi 1,0 mm. Mỗi lô được xác nhận bằng CMM và kiểm tra rò rỉ 100% bằng máy ép thủy lực trước khi giao hàng.
heat sink ps5 dùng vật liệu gì?
Vật liệu tiêu chuẩn là đồng nguyên chất C110. Nó cung cấp độ dẫn nhiệt cao cho cánh 1,0 mm và bước 2,5 mm. Đế và cánh được ép liền thành một khối từ phôi 1,0 mm, nên không có mối hàn để hỏng.
Chúng tôi giữ độ phẳng 0,15 mm trên 100 mm tại mặt lắp ghép. Độ phẳng này được tạo hình trực tiếp từ dụng cụ trên máy ép 160 T. Độ phẳng chặt giúp tiếp xúc giao diện nhiệt đồng đều và được kiểm tra bằng CMM theo lô.
Dung sai bước cánh của heat sink ps5 là bao nhiêu?
Bước cánh được giữ trong phạm vi ±0,05 mm trên suốt lô 300.000 chiếc. Khuôn dập tạo hình mọi cánh trong một hành trình, nên bước 2,5 mm vẫn có thể lặp lại. Ép đùn không thể giữ biên dạng cánh 1,0 mm ở dung sai này.
Năng lực sản xuất và thời gian chu kỳ là bao nhiêu?
Một hành trình 160 T duy nhất tạo hình toàn bộ heat sink ps5 trong chu kỳ 8 giây. Dây chuyền hỗ trợ lô 300.000 chiếc. Dụng cụ chạy ở ±0,05 mm, nên chi phí chi tiết không còn tăng theo độ phức tạp sau khi khuôn được làm.
Bạn có thể cung cấp các độ dày cánh khác nhau từ cùng máy ép không?
Có. Một nhà cung cấp nay đảm nhận độ dày cánh từ 1,0 mm đến 1,0 mm từ cùng dòng máy ép 160 T. Việc thiết kế lại nhiệt là thay đổi dụng cụ chứ không phải nhà cung cấp mới, giúp rút ngắn thẩm định và giữ hồ sơ kiểm tra nhất quán.
Kiểm tra gì được thực hiện trước mỗi lần giao hàng?
Mỗi lô đều được xác nhận bằng CMM và kiểm tra rò rỉ 100% bằng máy ép thủy lực. Chúng tôi cũng kiểm tra độ phẳng 0,15 mm trên 100 mm tại mặt lắp ghép và nhiệt trở 1,10 K/W. Hồ sơ được gửi kèm lô.