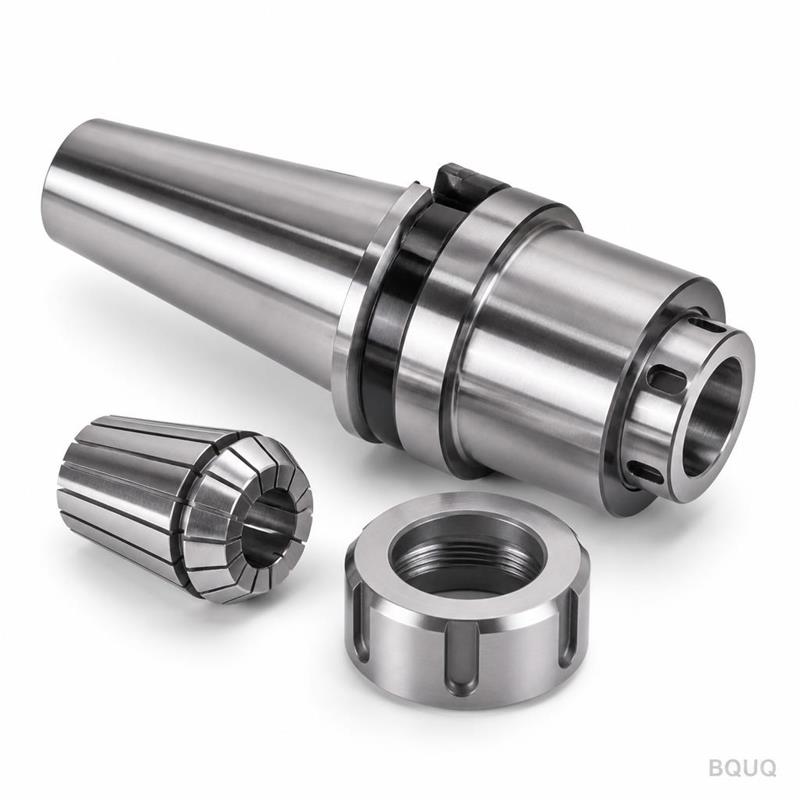
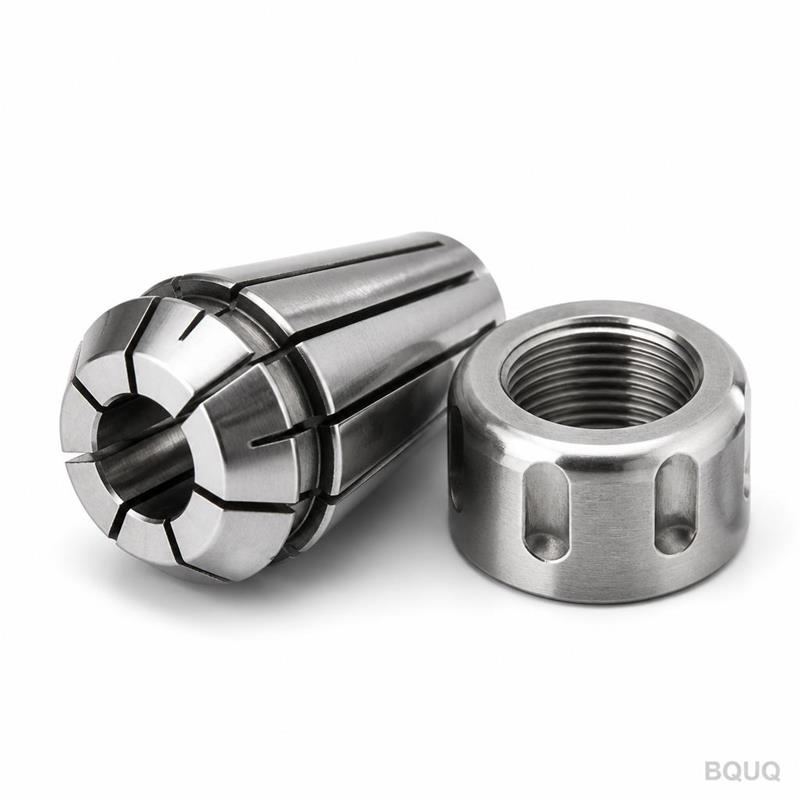
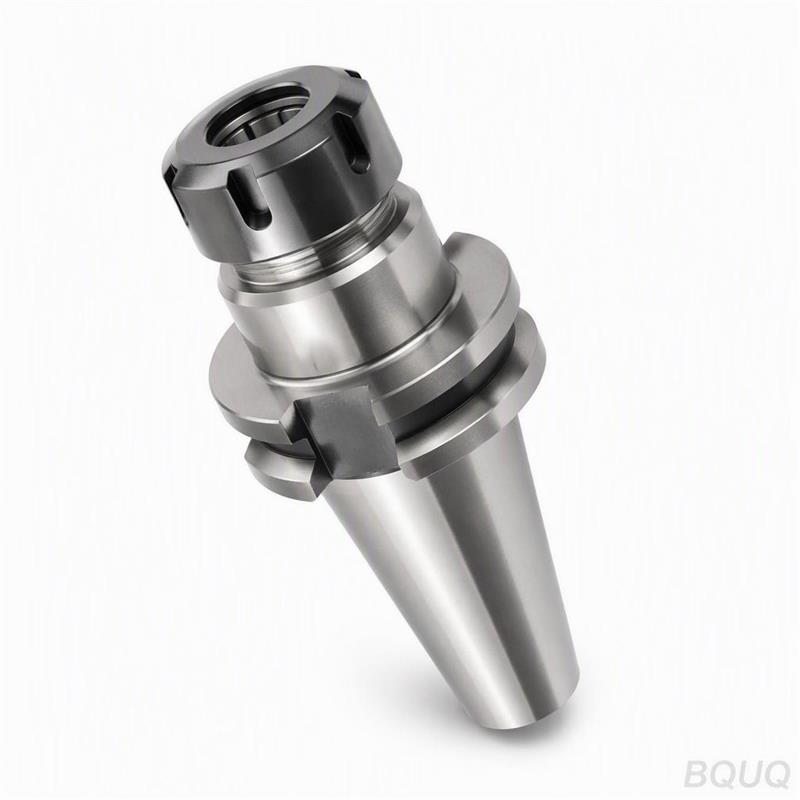
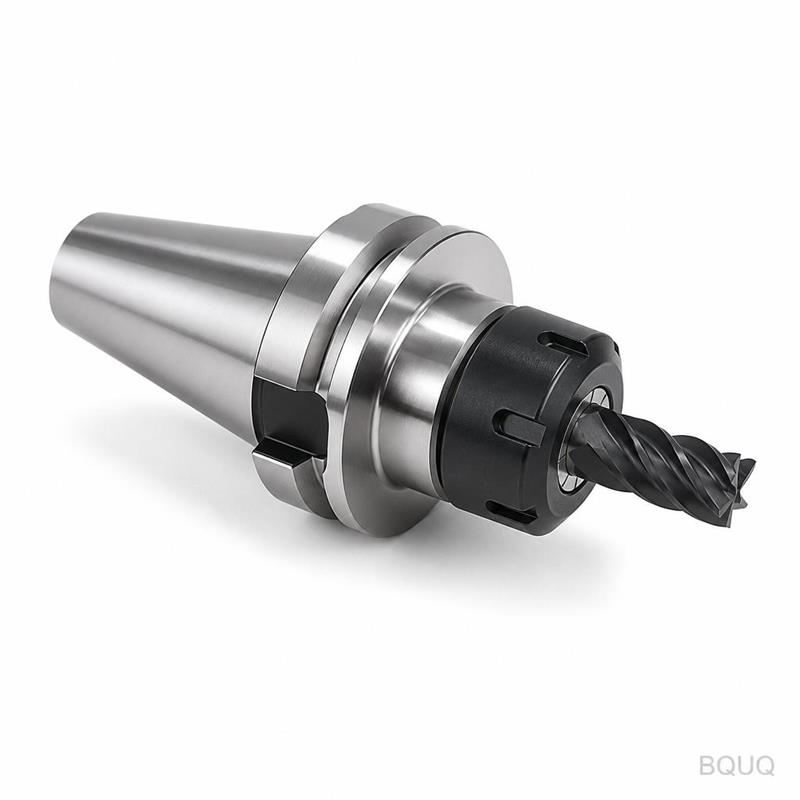
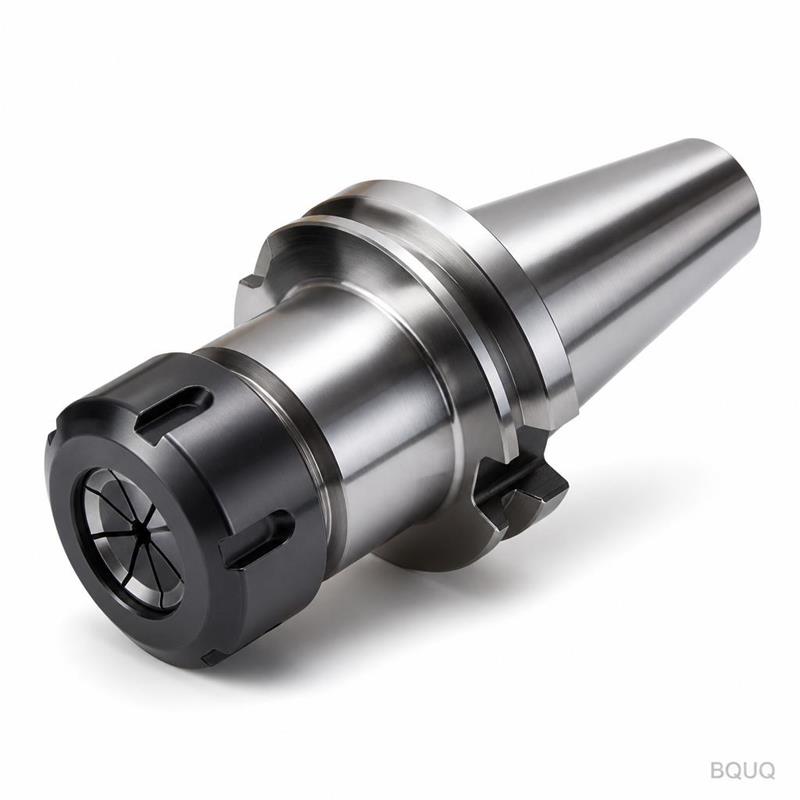
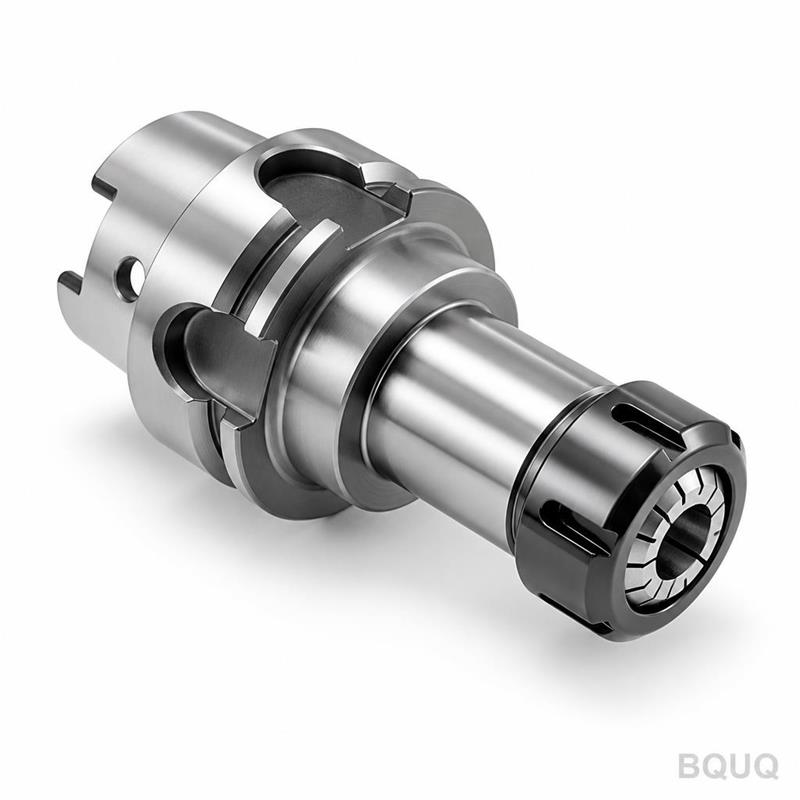
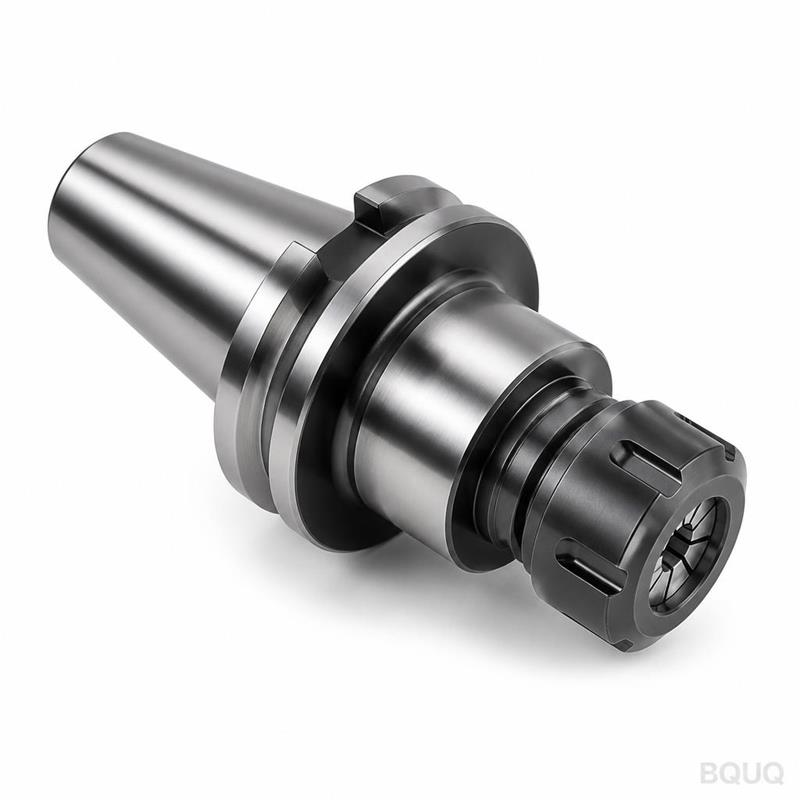
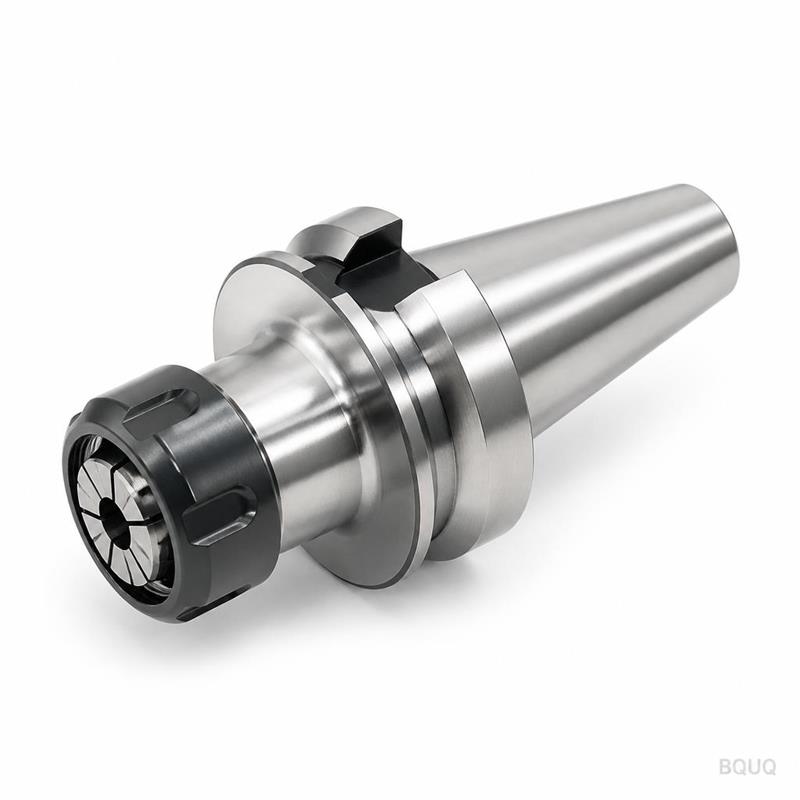
Đầu Kẹp TG150 Gia Công CNC BQUQ - Bộ Giữ Dụng Cụ CNC Hạng Nặng
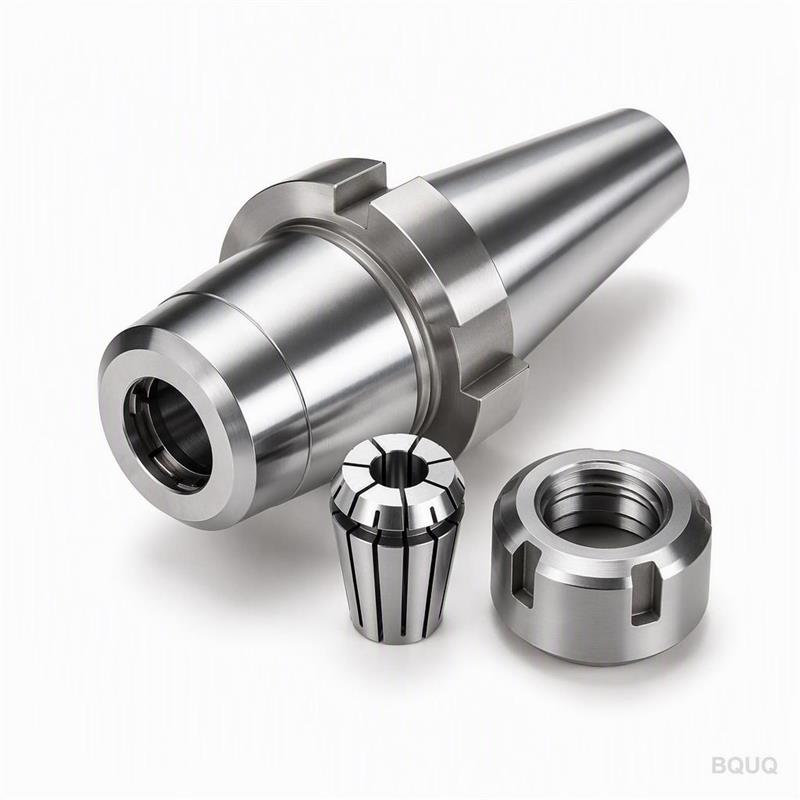
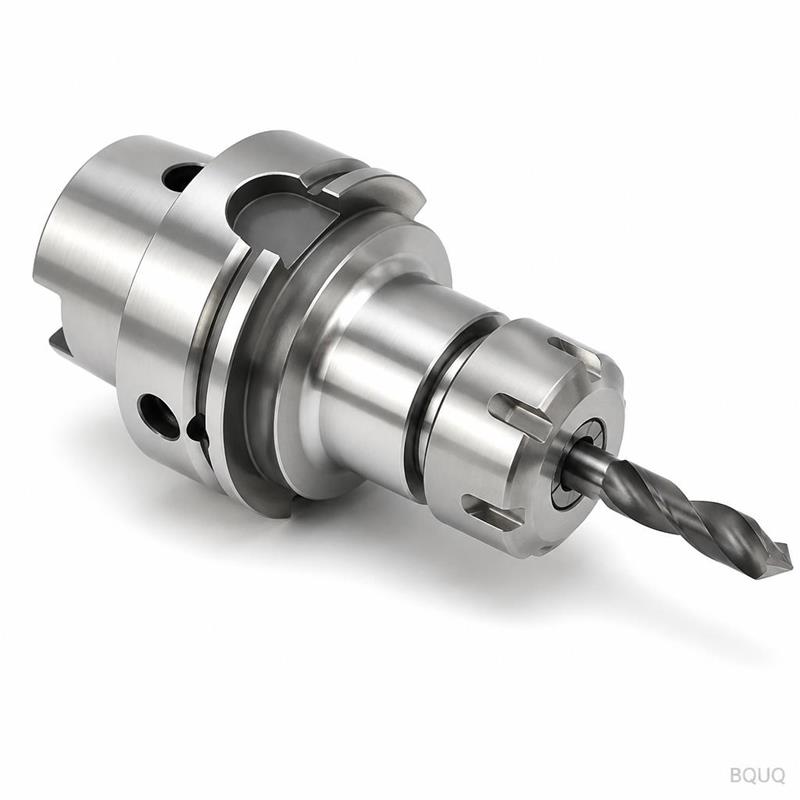
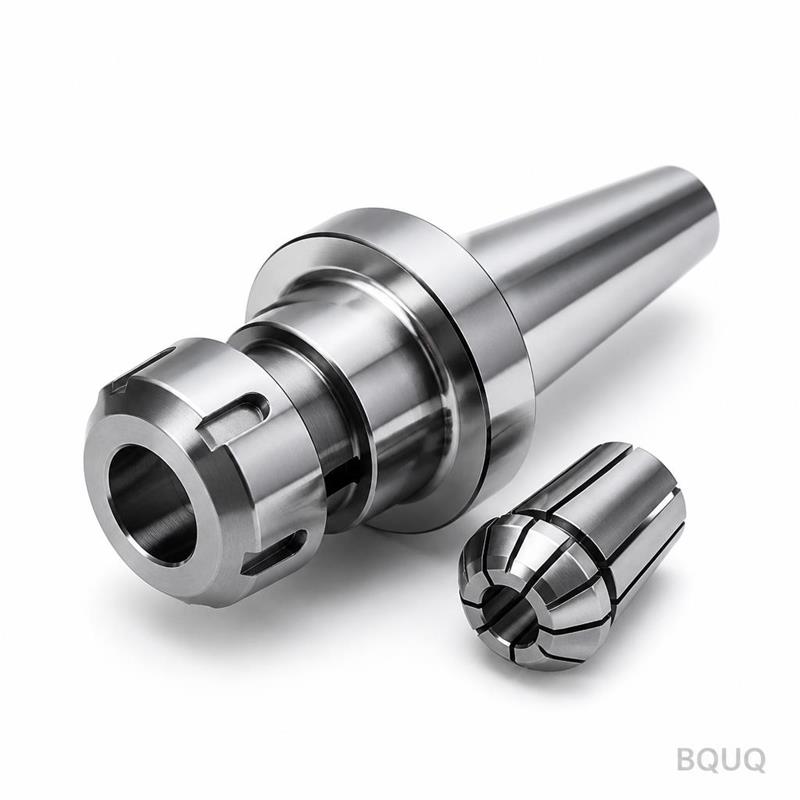
Đây là đầu kẹp loạt TG150, được gia công CNC từ một phôi thép hợp kim 20CrMnTi. Sản phẩm đảm bảo độ đảo 0,005 mm TIR tại mũi kẹp và độ cứng HRC 58-62 sau quá trình thấm cacbon, mang lại lực kẹp và khả
Báo giá nhanh cho chi tiết này
Gửi bản vẽ / số lượng / vật liệu — phản hồi trong 24 giờ.
Đây là đầu kẹp loạt TG150, được gia công CNC từ một phôi thép hợp kim 20CrMnTi. Sản phẩm đảm bảo độ đảo 0,005 mm TIR tại mũi kẹp và độ cứng HRC 58-62 sau quá trình thấm cacbon, mang lại lực kẹp và khả năng chống mài mòn cần thiết cho các đường cắt gián đoạn nặng. Chúng tôi giao các kích thước tiêu chuẩn trong 15 ngày và các lỗ khoan tùy chỉnh trong 20 ngày, trực tiếp từ nhà máy tại Đông Quản.
Cách Đầu Kẹp TG150 Khóa Dụng Cụ Không Dịch Chuyển Xuyên Tâm
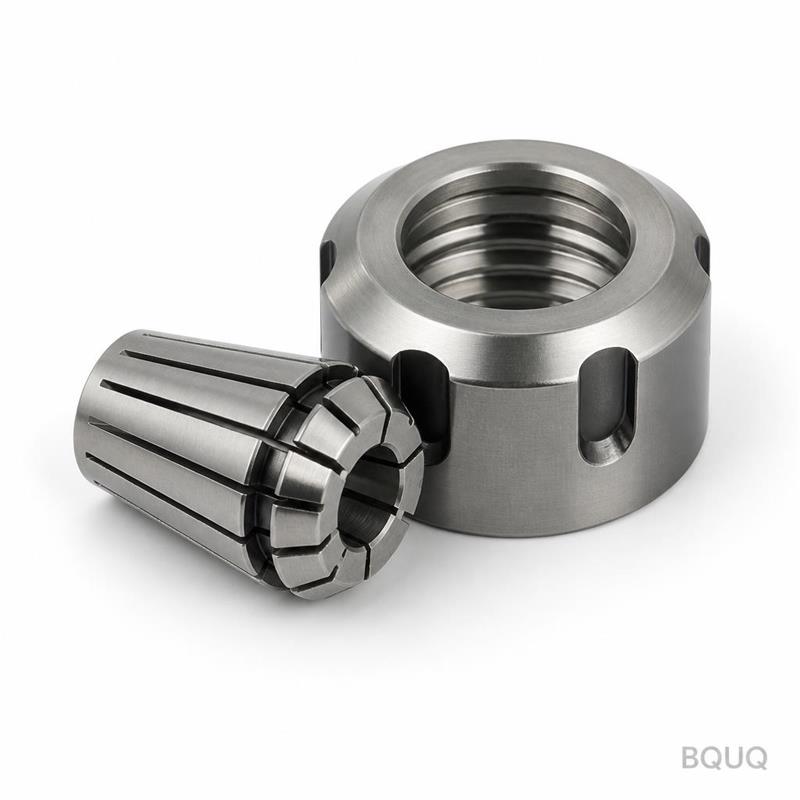
Hệ thống TG150 sử dụng một đầu kẹp côn được kéo vào một lỗ côn 15 độ khớp bên trong. Khi bạn siết chặt đai ốc khóa, đầu kẹp nén đều theo hướng xuyên tâm quanh chuôi dụng cụ. Đây không phải là đầu kẹp lò xo; nó là một ống bọc thành dày có rãnh, tạo ra lực kẹp cứng vững trên toàn bộ chiều dài. Kết quả là không có sự dịch chuyển xuyên tâm trong quá trình siết chặt, đó là lý do chúng tôi duy trì độ đảo 0,005 mm TIR ở bước nhô 4xD. Khác với đầu kẹp ER, đầu kẹp TG150 có bề mặt kẹp dài hơn (lên đến 2,5 lần đường kính chuôi), giúp giảm rung động và hiện tượng rung lắc khi phay khoang sâu.
Lựa Chọn Phôi và Chu Trình Thấm Cacbon cho Phay Hạng Nặng
Chúng tôi bắt đầu với thép 20CrMnTi, không phải loại thép dễ gia công 12L14. Vật liệu được rèn để tinh chỉnh cấu trúc hạt, sau đó được tiện và phay CNC. Sau khi gia công, mỗi đầu kẹp trải qua quá trình thấm cacbon bằng khí ở 920°C trong 6 giờ, tiếp theo là tôi trong dầu và ram ở nhiệt độ thấp. Quá trình này tạo ra chiều sâu lớp thấm 0,8–1,2 mm và độ cứng bề mặt HRC 58-62. Phần lõi vẫn giữ độ dẻo dai ở HRC 35-40, giúp đầu kẹp hấp thụ sốc từ các đường cắt gián đoạn mà không bị nứt. Chúng tôi không mạ crom cứng lên lỗ khoan; chúng tôi mài nó sau khi xử lý nhiệt để duy trì hình dạng chính xác.
Quy Trình Mài Đạt Độ Đảo 0,005 mm TIR
Xử lý nhiệt làm biến dạng thép. Chúng tôi khắc phục điều đó bằng một thứ tự mài nghiêm ngặt. Đầu tiên, chúng tôi mài phần côn ngoài và mặt sau. Sau đó, chúng tôi lắp đầu kẹp lên một trục chuẩn chính xác và mài lỗ khoan bên trong, dựa trên phần côn đã được mài trước đó. Góc côn được giữ ở ±0,0002 radian. Lỗ khoan được mài đến độ nhám Ra 0,4 µm. Sau khi mài, chúng tôi kiểm tra độ đảo bằng đồng hồ so 0,001 mm tại hai vị trí: tại mũi kẹp và tại 100 mm từ mũi kẹp. Nếu bất kỳ chỉ số nào vượt quá 0,005 mm, bộ phận đó sẽ bị loại và được mài lại.
Thông Số Ren và Đai Ốc Khóa cho Kẹp Chặt Lặp Lại
Đai ốc khóa không phải là một bộ phận mua sẵn thông thường. Nó được gia công CNC từ thép 40Cr và xử lý nhiệt đến HRC 45-50. Ren trong được cắt theo tiêu chuẩn lắp ghép loại 2B, và bề mặt kẹp bên ngoài được tạo nhám để cầm nắm chắc chắn ngay cả khi đeo găng tay dính dầu. Chúng tôi siết trước đai ốc với mô-men xoắn 120 Nm để kiểm tra, nhưng đầu kẹp được đánh giá cho hoạt động liên tục lên đến 200 Nm. Bước ren là 1,5 mm, nghĩa là một vòng xoay hoàn chỉnh của đai ốc sẽ nén đầu kẹp 1,5 mm—đủ để kẹp chặt một chuôi dao có dung sai từ -0,01 mm đến -0,05 mm. Chúng tôi bao gồm một vít chặn cứng để ngăn đầu kẹp bị đẩy ra dưới lực dọc trục cao.
Kiểm Tra Trước Mỗi Lần Giao Hàng: Đồng Hồ Đo Khí và Kiểm Tra Độ Cứng
Mỗi đầu kẹp TG150 đều được kiểm tra riêng lẻ, không chỉ kiểm tra mẫu. Chúng tôi sử dụng đồng hồ đo khí để đo đường kính lỗ khoan bên trong với độ phân giải 0,001 mm. Lỗ khoan phải nằm trong khoảng +0,005 mm / +0,010 mm so với kích thước danh nghĩa. Chúng tôi kiểm tra độ cứng trên thang Rockwell C tại ba điểm trên thân. Chúng tôi xác minh độ côn của đầu kẹp bằng thử nghiệm lam màu xanh với một đồ gá chuẩn. Cuối cùng, chúng tôi chạy một thử nghiệm chức năng: kẹp một thanh thử, đo TIR và ghi lại giá trị trên báo cáo kiểm tra. Báo cáo đó được đóng gói trong hộp giao hàng. Chúng tôi lưu một bản sao trong hệ thống chất lượng trong 10 năm.
Độ Nhám Bề Mặt và Lớp Phủ: Ra 0,4 µm và Tùy Chọn Nitride
Lỗ khoan bên trong được mài đến Ra 0,4 µm để giảm ma sát với chuôi dụng cụ và ngăn ngừa hiện tượng dính kim loại. Thân ngoài được hoàn thiện đến Ra 0,8 µm. Sản phẩm tiêu chuẩn không có lớp phủ, nhưng chúng tôi cung cấp xử lý nitride nhiệt độ thấp (không phải TiN) giúp tăng độ cứng bề mặt lên HRC 65 và giảm hệ số ma sát xuống 0,15. Điều này được khuyến nghị cho gia công thép không gỉ hoặc khi sử dụng dung dịch làm mát có hàm lượng clo cao. Lớp nitride dày 0,02 mm và không ảnh hưởng đến dung sai lỗ khoan. Chúng tôi không cung cấp mạ niken hóa học vì nó tích tụ trên phần côn và làm hỏng độ đồng tâm.
Cân Bằng và Giới Hạn Tốc Độ cho Gia Công Tốc Độ Cao
Chúng tôi cân bằng mỗi đầu kẹp theo cấp G2.5 ở 10.000 RPM làm tiêu chuẩn. Nếu bạn chạy ở tốc độ >15.000 RPM, chúng tôi cung cấp tùy chọn cân bằng động đến G1.0 ở 20.000 RPM. Việc cân bằng được thực hiện trên máy cân bằng ổ cứng với độ nhạy 0,1 g·mm. Chúng tôi loại bỏ vật liệu từ một vòng cân bằng chuyên dụng ở mặt sau, không phải từ phần côn hoặc lỗ khoan. Độ mất cân bằng được giới hạn ở 0,2 g·mm trong phiên bản tiêu chuẩn. Đối với đầu kẹp đường kính 63 mm, điều này tương ứng với tốc độ an toàn tối đa 25.000 RPM với cụm dụng cụ đã được cân bằng.
Thông Số Kỹ Thuật
Giá Trị
Loại Sản Phẩm
Đầu Kẹp TG150 Gia Công CNC
Dải Kẹp (TG150)
Ø3 mm – Ø30 mm (với bước tăng 1 mm)
Loại Chuôi Có Sẵn
BT30, BT40, BT50, HSK63A, HSK100A, CAT40, CAT50
Vật Liệu Thân
Thép hợp kim 20CrMnTi (rèn)
Xử Lý Nhiệt
Thấm cacbon, chiều sâu lớp thấm 0,8–1,2 mm
Độ Cứng (Bề Mặt)
HRC 58–62
Độ Cứng (Lõi)
HRC 35–40
Độ Đảo (TIR tại Mũi Kẹp)
0,005 mm (0,0002")
Độ Đảo (TIR tại 100 mm)
0,005 mm (0,0002")
Độ Nhám Bề Mặt Lỗ Khoan
Ra 0,4 µm
Độ Chính Xác Góc Côn
±0,0002 radian
Cấp Cân Bằng (Tiêu Chuẩn)
G2.5 @ 10.000 RPM
Mô-men Xoắn Tối Đa (Đai Ốc Khóa)
200 Nm
Thời Gian Giao Hàng (Tiêu Chuẩn)
15 ngày
Thời Gian Giao Hàng (Lỗ Khoan Tùy Chỉnh)
20 ngày
MOQ
Không có MOQ (chấp nhận 1 chiếc)
Nước Xuất Xứ
Sản xuất tại Trung Quốc (Đông Quản)
Đơn hàng một chiếc (MOQ 1) có thực sự khả thi không?
Có, chúng tôi không áp dụng MOQ. Bạn có thể đặt một đầu kẹp TG150 để thử nghiệm hoặc tạo mẫu. Giá mỗi chiếc cao hơn so với mua số lượng lớn, nhưng chất lượng và quy trình kiểm tra hoàn toàn giống với đơn hàng 500 chiếc.
Bạn có thể tùy chỉnh đường kính lỗ khoan hoặc chuôi côn không?
Có, chúng tôi có thể mài bất kỳ đường kính lỗ khoan nào trong dải kẹp (Ø3–Ø30 mm) với dung sai +0,005/+0,010 mm. Chúng tôi cũng sản xuất các chuôi không tiêu chuẩn, chẳng hạn như HSK cải tiến hoặc góc côn đặc biệt, nhưng chuôi tùy chỉnh yêu cầu đánh giá kỹ thuật 5 ngày và số lượng tối thiểu 5 chiếc.
Làm thế nào bạn đảm bảo độ đảo 0,005 mm trên mỗi đơn vị?
Mỗi đầu kẹp được đo riêng lẻ bằng đồng hồ so 0,001 mm sau khi mài cuối cùng. Kết quả đo được ghi lại trên một báo cáo kiểm tra duy nhất đi kèm với sản phẩm. Nếu độ đảo vượt quá 0,005 mm, bộ phận đó sẽ không rời khỏi nhà máy của chúng tôi.
Thời gian giao hàng chính xác cho đầu kẹp TG150 tiêu chuẩn là bao lâu?
FAQ nhà cung cấp — điều người mua hỏi trước khi đặt hàng
Trả lời trực tiếp từ nhà máy, không phải brochure bán hàng.
Làm sao để nhận báo giá cho chi tiết này?
Gửi bản vẽ (STEP, IGES, DWG, DXF hoặc PDF) kèm số lượng và vật liệu tới sc@bquq.com hoặc WhatsApp +86 137 1315 7787. Kỹ sư của chúng tôi xem bản vẽ và phản hồi giá, thời gian giao hàng cùng chi phí khuôn.
Đơn hàng tối thiểu là bao nhiêu?
Chúng tôi không áp mức tối thiểu cố định. Mức tối thiểu được xác định theo từng chi tiết và từng công đoạn; hãy cho biết số lượng mong muốn, chúng tôi báo giá theo đó. Chi tiết mới có thể nhận lô thử nhỏ.
Thời gian giao hàng bao lâu?
Thời gian giao hàng được thỏa thuận theo từng đơn, tùy ngày bạn cần, số lượng, vật liệu và có cần khuôn hay không. Gửi ngày mong muốn kèm bản vẽ, chúng tôi xác nhận tính khả thi trước khi báo giá.
Dung sai đạt được bao nhiêu?
Gia công CNC đạt ±0.005 mm. Chi tiết dập, lò xo và ép đùn được sản xuất theo dung sai ghi trên bản vẽ; chúng tôi xác nhận giá trị đạt được khi báo giá.
Có sản xuất theo bản vẽ của tôi không?
Có. Mọi đơn hàng đều sản xuất theo bản vẽ hoặc mẫu của khách. Nhà máy tại Đông Quan tự vận hành gia công CNC, dập kim loại, tạo hình lò xo và đùn tản nhiệt nhôm — một nhà cung cấp cho toàn bộ chi tiết.
Làm những vật liệu nào?
Nhôm (6061, 6063, 7075), thép không gỉ (301, 304, 316), thép carbon (SPCC, SGCC), đồng thau, đồng đỏ, đồng phốt pho, đồng berili và thép lò xo (dây nhạc, tôi dầu).
Nhận những định dạng bản vẽ nào?
STEP, IGES, DWG, DXF và PDF. Ưu tiên bản vẽ 2D có dung sai và yêu cầu xử lý bề mặt đi kèm mô hình 3D. Bản phác thảo tay sẽ được kỹ sư vẽ lại rồi báo giá.
Kiểm soát chất lượng như thế nào?
Kiểm tra xuyên suốt quá trình chứ không chỉ ở cuối: duyệt mẫu đầu tiên, kiểm tra trong quá trình và báo cáo từng lô, đo bằng CMM và thiết bị quang học. Chứng nhận vật liệu có theo yêu cầu.
Nhà máy ở đâu và có giao hàng toàn cầu không?
Nhà máy tại Đông Quan, Quảng Đông, Trung Quốc, hoạt động từ 2005. Chúng tôi giao hàng toàn cầu bằng chuyển phát nhanh, đường hàng không và đường biển, hợp tác với forwarder do người mua chỉ định.