Tại Sao Đầu Kẹp ER HSK63A Này Đạt TIR 0,005 mm Trên Trục Chính Của Bạn Đây là đầu kẹp ER collet chuck HSK63A được gia công CNC, được chế tạo cho một nhiệm vụ: giữ dụng cụ cắt của b
Đầu Kẹp ER Collet Chuck HSK63A Gia Công CNC BQUQ cho Sản Xuất Chính Xác
Tại Sao Đầu Kẹp ER HSK63A Này Đạt TIR 0,005 mm Trên Trục Chính Của Bạn Đây là đầu kẹp ER collet chuck HSK63A được gia công CNC, được chế tạo cho một nhiệm vụ: giữ dụng cụ cắt của bạn một cách cứng vữn
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Tại Sao Đầu Kẹp ER HSK63A Này Đạt TIR 0,005 mm Trên Trục Chính Của Bạn
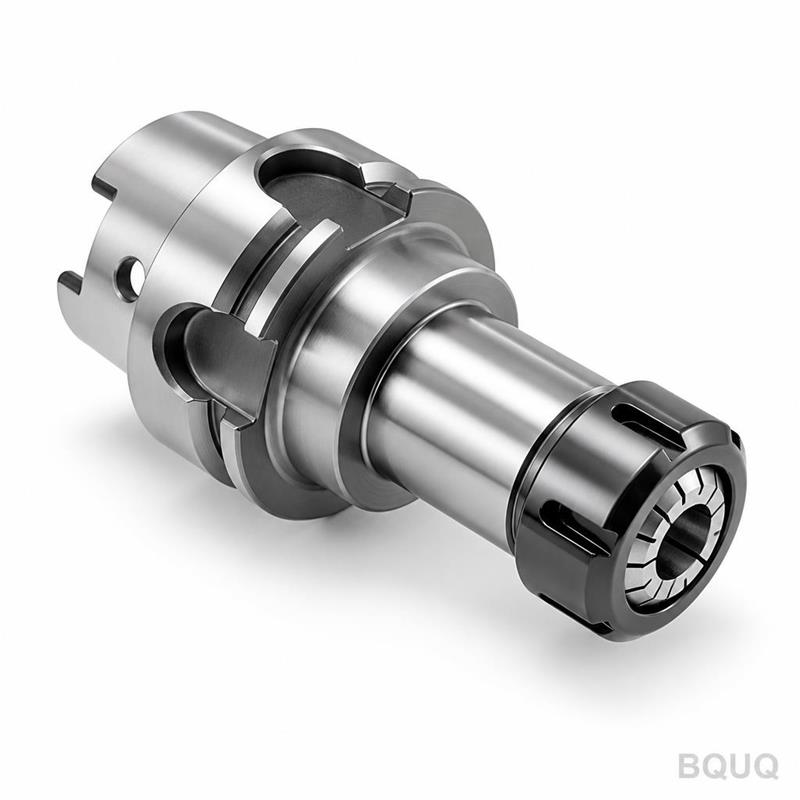
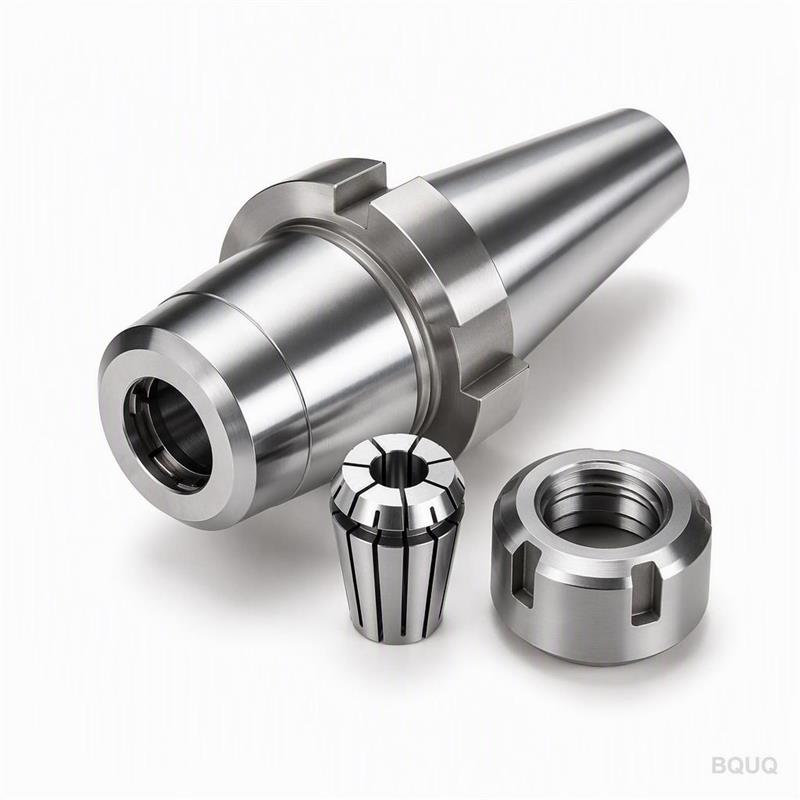
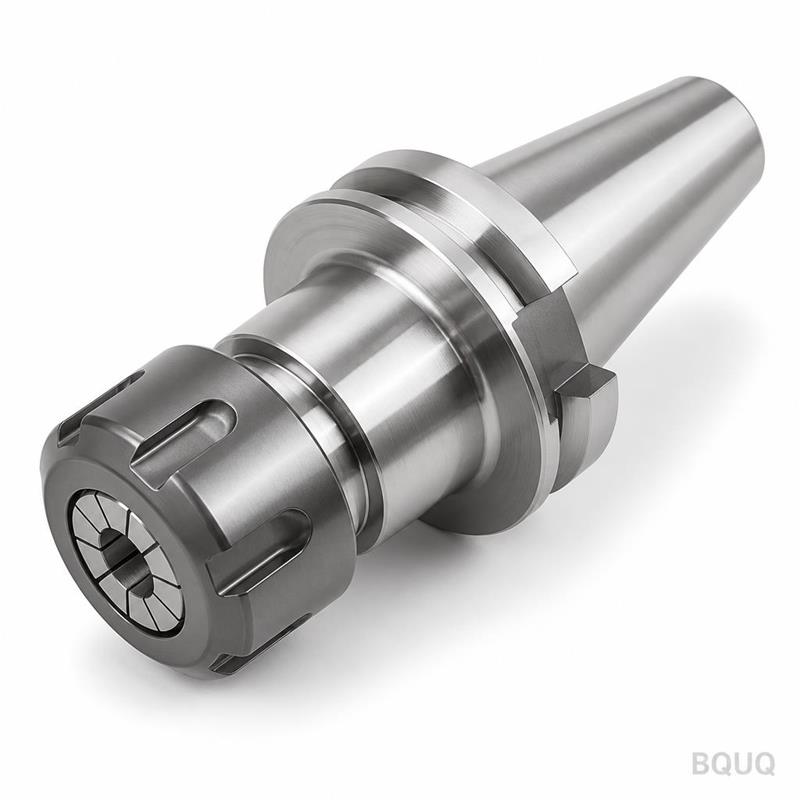
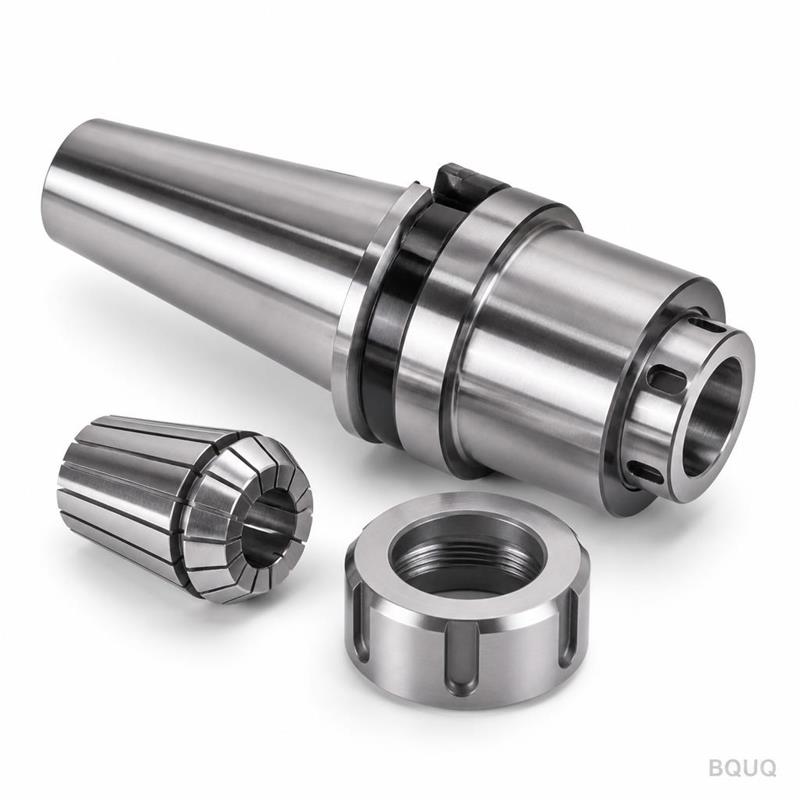
Đây là đầu kẹp ER collet chuck HSK63A được gia công CNC, được chế tạo cho một nhiệm vụ: giữ dụng cụ cắt của bạn một cách cứng vững để lưỡi cắt luôn nằm chính xác theo đường chạy dao CAM. Chúng tôi gia công phần côn và túi collet trong cùng một lần gá đặt trên máy Mazak 5 trục, giúp duy trì độ đảo tổng (TIR) tại mũi dao ở mức ≤ 0,005 mm. Thân đầu kẹp được tôi cứng đạt 58–62 HRC, mài đạt Ra 0,4 µm trên các đường kính quan trọng, và chúng tôi giao các kích thước tiêu chuẩn trong 7 ngày. Đối với một xưởng sản xuất chính xác 20 năm tuổi tại Dongguan, đây là công việc thường ngày, không phải dự án đặc biệt.
Cách Phần Côn Rỗng HSK63A và Túi ER Collet Kết Hợp Hoạt Động
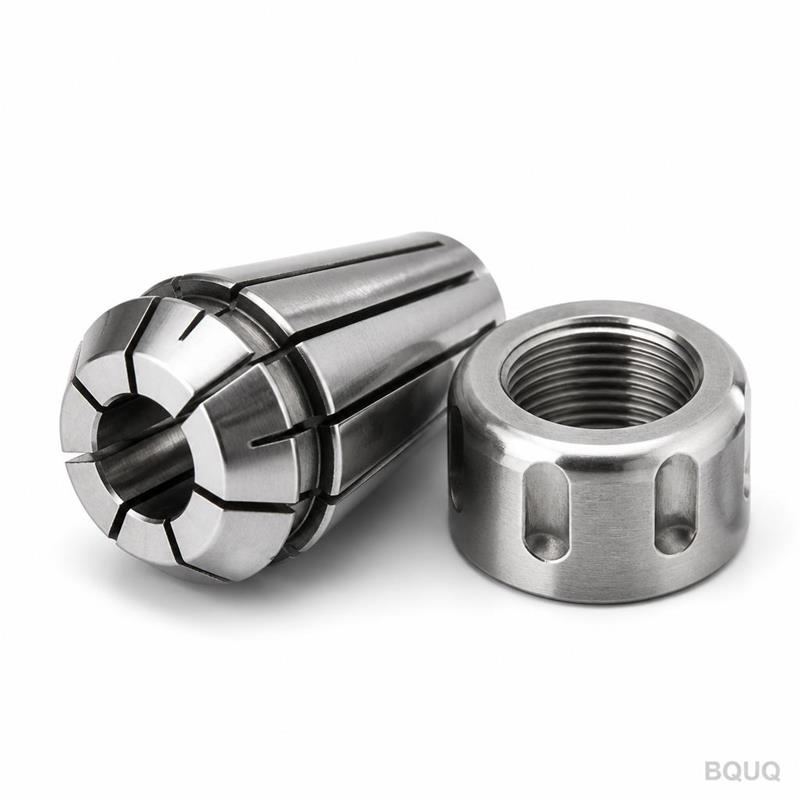
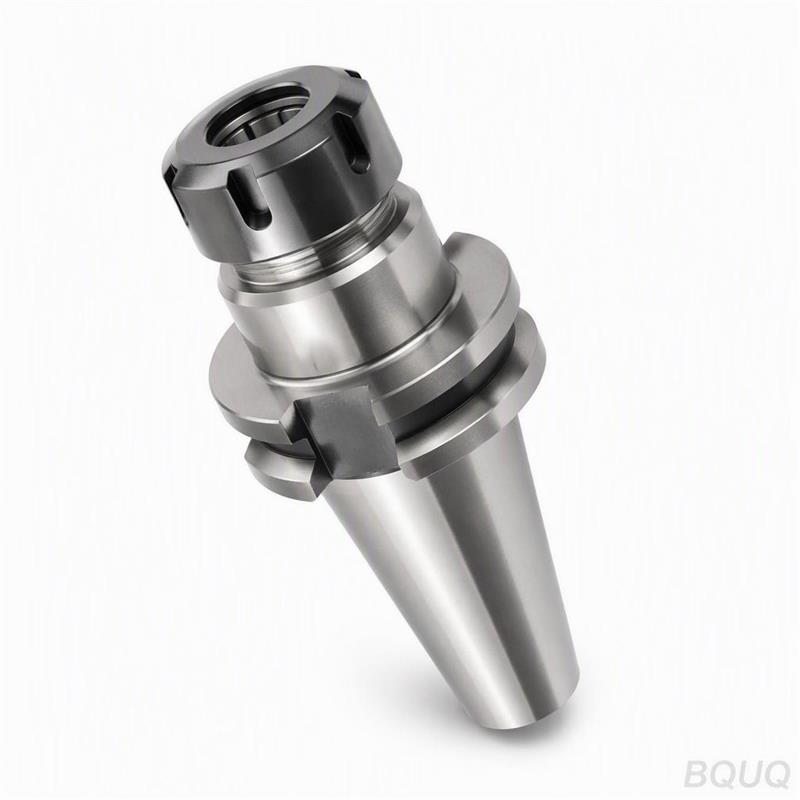
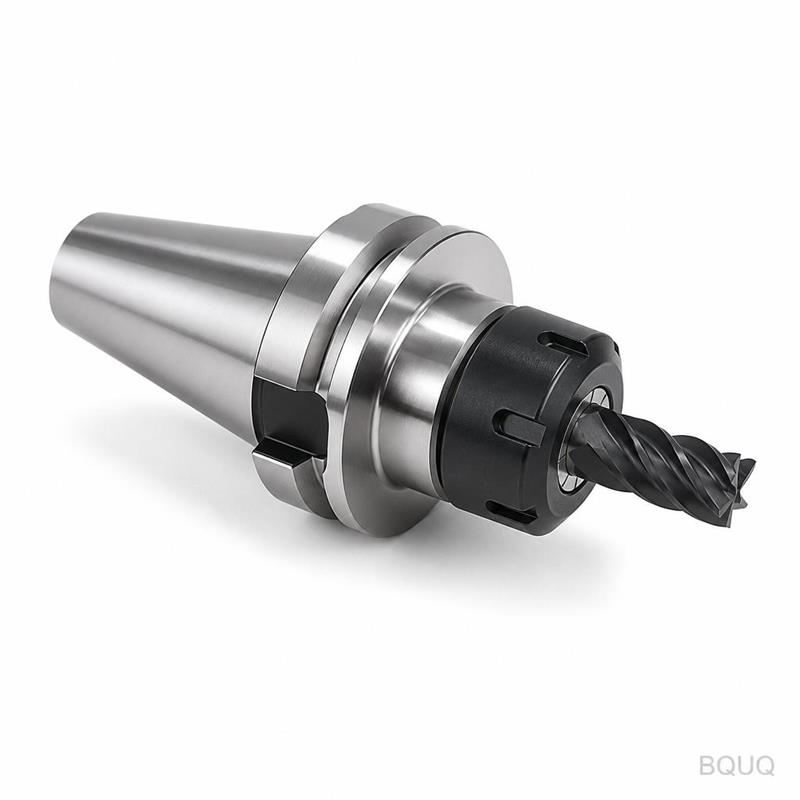
Phần chuôi HSK63A không phải là côn dốc như BT hay CAT. Nó sử dụng côn rỗng 1/10 siết chặt vào mặt trục chính với hai điểm tiếp xúc. Thiết kế tiếp xúc kép này mang lại độ cứng uốn cao hơn và độ lặp lại tốt hơn ở tốc độ 10.000+ vòng/phút. Đầu kẹp của chúng tôi kết nối chuôi đó với túi ER collet được gia công với góc bao 8°. Collet ER co lại đều khi bạn siết đai ốc, kẹp chuôi dụng cụ trên ba đường tiếp xúc. Chúng tôi mài túi collet sau khi xử lý nhiệt, để collet lắp vào không bị lắc. Nếu trục chính của bạn chạy trên 15.000 vòng/phút, hãy hỏi chúng tôi về tùy chọn cân bằng G2.5—chúng tôi có thể cân bằng đến 25 g·mm hoặc tốt hơn.
Vật Liệu và Xử Lý Nhiệt Chúng Tôi Sử Dụng để Kéo Dài Tuổi Thọ Đầu Kẹp
Chúng tôi bắt đầu với thép hợp kim 8620 cho thân đầu kẹp, không dùng 4140 rẻ tiền. Phần côn HSK và túi ER cần độ cứng bề mặt để chống mài mòn, nhưng lõi phải giữ độ dẻo dai để hấp thụ rung động. Chúng tôi thấm cacbon phôi đến chiều sâu lớp thấm 0,8–1,2 mm, sau đó tôi cứng và ram đạt 58–62 HRC. Sau đó, chúng tôi mài phần côn và túi collet. Ren trên đai ốc là một bộ phận riêng—chúng tôi dùng 40CrMo và thấm nitơ đạt độ cứng bề mặt 65 HRC để ren không bị xước sau hơn 500 lần thay dụng cụ. Bản thân collet ER không phải của chúng tôi—bạn cung cấp hoặc chúng tôi tìm nguồn theo thương hiệu bạn chỉ định. Thân đầu kẹp, đai ốc và vít giữ đều được sản xuất tại Trung Quốc bởi dây chuyền sản xuất chính xác của riêng chúng tôi.
Kiểm Tra Trước Mỗi Lần Giao Hàng: TIR, Cân Bằng và Độ Nhám Bề Mặt
Không đầu kẹp nào rời khỏi nhà máy Dongguan của chúng tôi mà không có báo cáo kiểm tra đầy đủ. Chúng tôi kiểm tra côn HSK bằng máy CMM theo tiêu chuẩn DIN 69893—điều đó có nghĩa là góc côn nằm trong dung sai AT3. Chúng tôi lắp đầu kẹp lên trục kiểm tra và đo TIR tại 3 vị trí: tại mũi, cách 50 mm và cách 100 mm. Kết quả phải ≤ 0,005 mm, 0,008 mm và 0,012 mm tương ứng. Chúng tôi đo độ nhám bề mặt trên phần côn bằng máy đo biên dạng—mục tiêu Ra 0,4 µm. Đối với các đơn vị cân bằng, chúng tôi chạy thử nghiệm cân bằng G2.5 ở 20.000 vòng/phút trên máy Schenck. Mỗi đơn vị được khắc laser số sê-ri trên mặt bích, và báo cáo được ký dưới dạng PDF.
Kích Thước Tiêu Chuẩn và Thông Số Kỹ Thuật Quan Trọng Bạn Có Thể Báo Giá
Thông số
Giá trị / Phạm vi
Loại chuôi
HSK63A (DIN 69893)
Loại collet
ER16, ER20, ER25, ER32, ER40
Phạm vi kẹp
1,0 – 26,0 mm (tùy thuộc kích thước ER)
Vật liệu thân
Thép hợp kim 8620, thấm cacbon
Độ cứng (thân)
58 – 62 HRC
Độ cứng (ren đai ốc)
≥ 65 HRC (thấm nitơ)
TIR tại mũi
≤ 0,005 mm
TIR tại 100 mm
≤ 0,012 mm
Độ nhám bề mặt (côn)
Ra 0,4 µm
Tùy chọn cân bằng
G2.5 @ 20.000 vòng/phút (25 g·mm)
Thời gian giao hàng (tiêu chuẩn)
7 ngày
MOQ
Không MOQ (chấp nhận đơn lẻ)
Nguồn gốc xuất xứ
Sản xuất tại Trung Quốc (Dongguan)
Cân Bằng và Mô-men Siết Đai Ốc: Hai Yếu Tố Giết Chết Tuổi Thọ Dụng Cụ Nếu Bị Bỏ Qua
Bạn có thể có một đầu kẹp TIR 0,005 mm hoàn hảo, nhưng nếu bạn siết đai ốc bằng cờ lê thay vì cờ lê lực, collet sẽ bị lệch. Chúng tôi gia công thông số mô-men siết vào thân đai ốc—hãy sử dụng nó. Đối với ER32, đó là 90–110 N·m. Đối với ER16, đó là 35–45 N·m. Siết quá lực sẽ làm biến dạng túi collet. Thứ hai, nếu trục chính của bạn chạy trên 12.000 vòng/phút, hãy đặt phiên bản cân bằng. Đầu kẹp không cân bằng tạo ra rung động đồng bộ phá hủy bề mặt gia công và làm hỏng vòng bi trục chính. Đầu kẹp tiêu chuẩn của chúng tôi được cân bằng đến G6.3; tùy chọn là G2.5. Đối với phay tốc độ cao nhôm hoặc graphite, điều này không phải là tùy chọn.
Cách Xác Định Đúng Đầu Kẹp ER HSK63A Của Bạn
Để nhận báo giá chính xác, hãy gửi cho chúng tôi ba thông số: kích thước ER, đường kính chuôi dụng cụ và chiều dài nhô ra từ mặt trục chính. Nếu bạn cần loại đai ốc cụ thể (ví dụ: đai ốc mỏng cho túi sâu), hãy nói rõ. Nếu bạn cần phiên bản làm mát qua tâm, chúng tôi khoan lỗ trung tâm 5 mm hoặc 7 mm tùy thuộc kích thước ER. Nếu bạn cần núm giữ hoặc ren khác trên trục kéo, hãy cho chúng tôi biết số bản vẽ chính xác. Chúng tôi cũng sản xuất chiều dài nhô ra phi tiêu chuẩn—đó là vẻ đẹp của gia công CNC. Chúng tôi tính phí tương tự cho chiều dài tùy chỉnh như chiều dài tiêu chuẩn lên đến 150 mm tổng chiều dài. Vượt quá đó, chúng tôi thêm 2–3 ngày vào thời gian giao hàng.
FAQ: Câu Trả Lời Nhanh Trước Khi Bạn Gửi Bản Vẽ
Số lượng đặt hàng tối thiểu cho đầu kẹp ER HSK63A tùy chỉnh là bao nhiêu?
Không—chúng tôi chấp nhận đơn hàng một chiếc cho bất kỳ đầu kẹp ER collet HSK63A nào, và giá phản ánh chi phí thiết lập, không phải chiết khấu theo số lượng.
Bạn có thể tùy chỉnh chiều dài nhô ra hoặc thêm lỗ làm mát không?
Có, bất kỳ chiều dài nhô ra từ 50 mm đến 150 mm là tiêu chuẩn, và chúng tôi khoan lỗ làm mát dọc trục lên đến 7 mm trên mọi kích thước ER.
Làm thế nào bạn kiểm tra độ đảo trên đầu kẹp hoàn thiện?
Chúng tôi sử dụng máy CMM cho hình học côn HSK và trục kiểm tra với đồng hồ so 0,001 mm để xác minh TIR tại mũi và tại 100 mm.
Thời gian giao hàng điển hình cho đầu kẹp tùy chỉnh có cân bằng là bao lâu?
Tiêu chuẩn 7 ngày, 9 ngày với cân bằng G2.5; cho đơn hàng gấp với 100+ chiếc, chúng tôi có thể rút xuống 5 ngày.
Gửi Bản Vẽ Của Bạn Để Nhận Báo Giá Chắc Chắn Trong Vòng 12 Giờ
Đừng đoán liệu một đầu kẹp rẻ tiền có vượt qua kiểm tra của bạn hay không. Gửi cho chúng tôi bản vẽ hoặc một bản phác thảo đơn giản với kích thước ER và chiều dài nhô ra. Chúng tôi sẽ trả lời trong vòng 12 giờ với giá chắc chắn, thời gian giao hàng và ghi chú DFM nếu bản vẽ của bạn có bất kỳ vấn đề tiềm ẩn nào. Để tham khảo nhanh về lựa chọn dụng cụ cắt, hãy đọc hướng dẫn lựa chọn dụng cụ cắt CNC của chúng tôi, và cho các câu hỏi về dung sai chồng lấp, hãy xem hướng dẫn dung sai gia công CNC của chúng tôi. Gửi email cho chúng tôi tại sc@bquq.com hoặc gửi tin nhắn WhatsApp đến +86 13713157787. Chúng tôi giao hàng toàn cầu qua DHL hoặc FedEx, và mỗi đơn vị đều được sản xuất tại Trung Quốc với báo cáo kiểm tra đầy đủ.