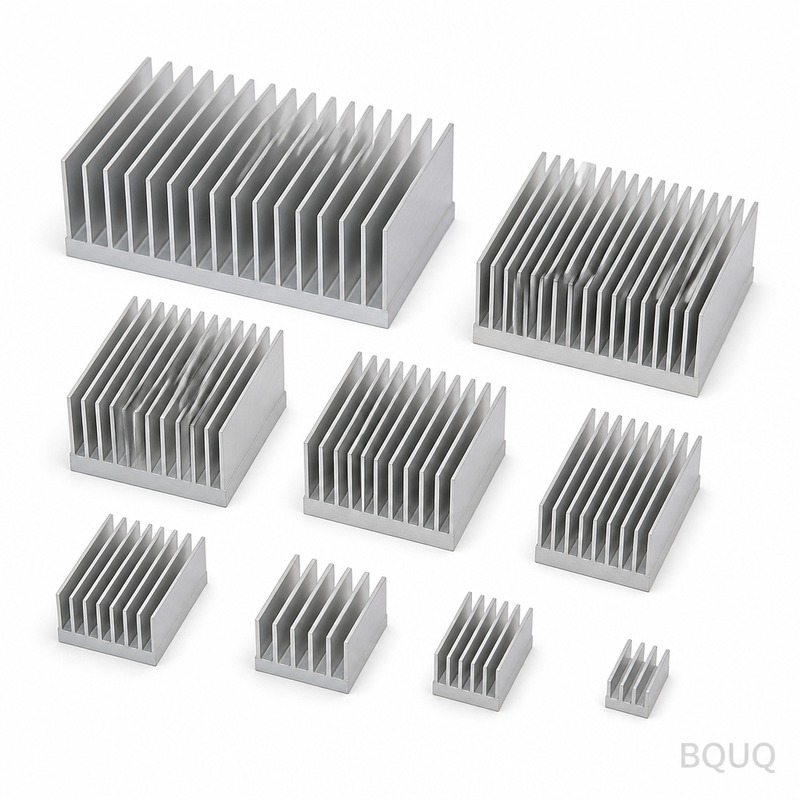
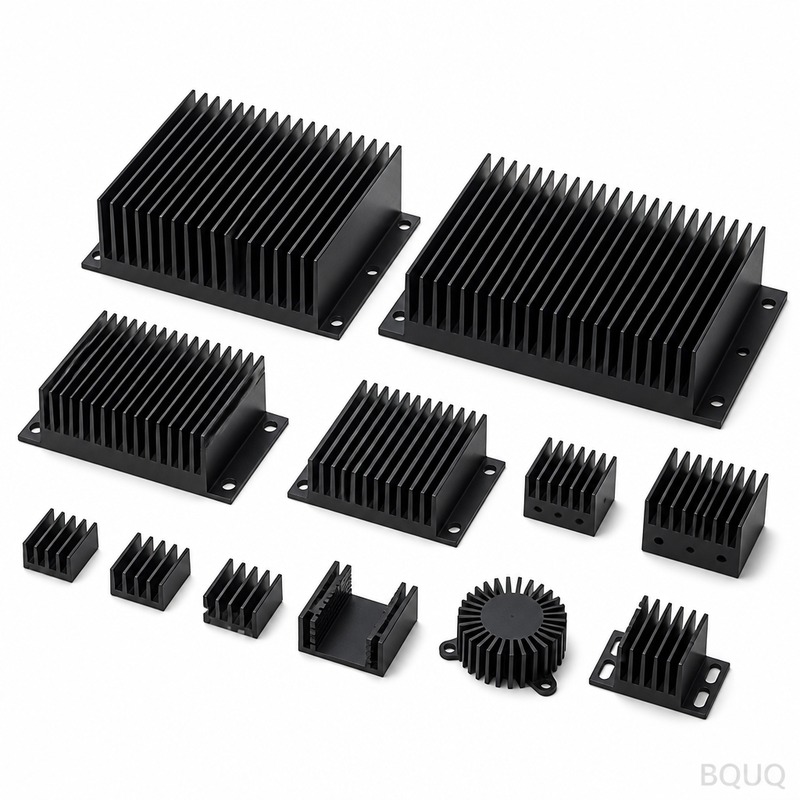
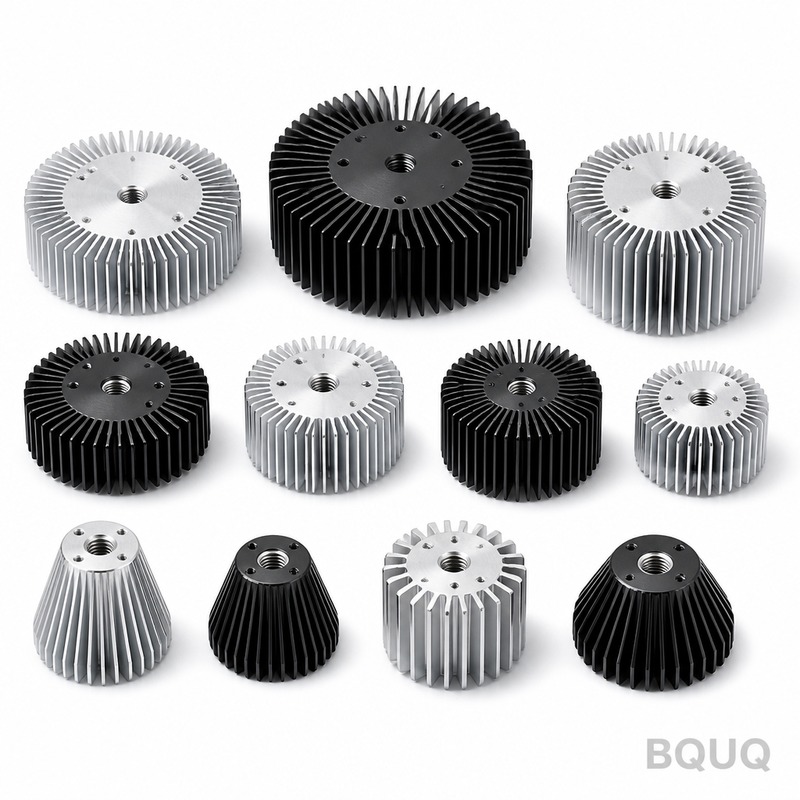
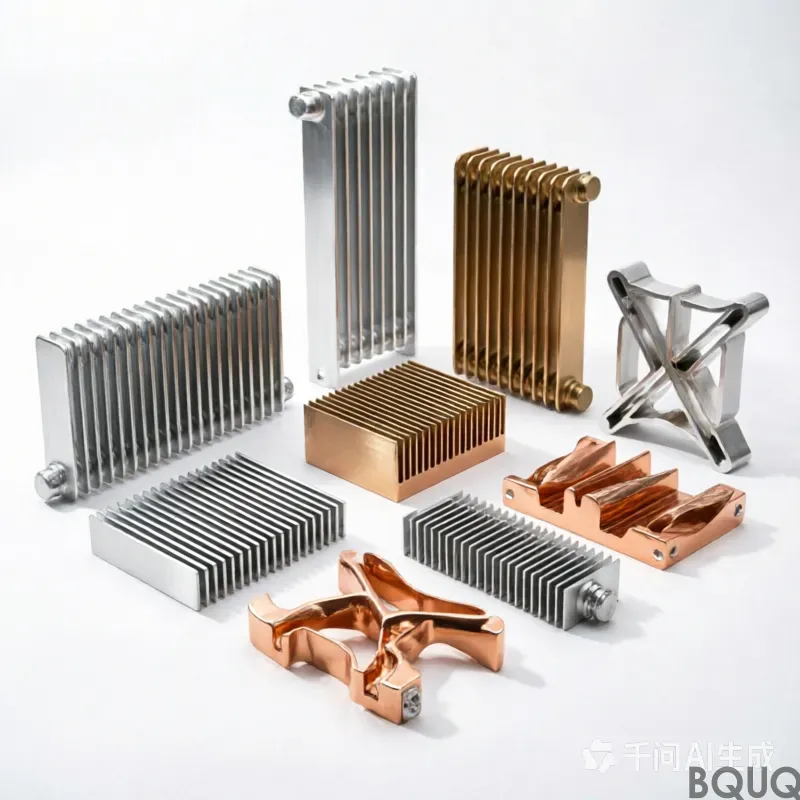
Tản Nhiệt Nhôm Cánh Dán (Bonded Fin Aluminum Heatsink) là một dãy cánh tản nhiệt mật độ cao được khóa cơ học vào một đế vững chắc, được gia công trong một lần gá đặt trên các trung
Tản Nhiệt Nhôm Cánh Dán (Bonded Fin) | BQUQ Gia Công CNC Chính Xác Trung Quốc
Tản Nhiệt Nhôm Cánh Dán (Bonded Fin Aluminum Heatsink) là một dãy cánh tản nhiệt mật độ cao được khóa cơ học vào một đế vững chắc, được gia công trong một lần gá đặt trên các trung tâm CNC 5 trục của
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Tản Nhiệt Nhôm Cánh Dán (Bonded Fin Aluminum Heatsink) là một dãy cánh tản nhiệt mật độ cao được khóa cơ học vào một đế vững chắc, được gia công trong một lần gá đặt trên các trung tâm CNC 5 trục của chúng tôi. Bạn nhận được độ phẳng 0.05mm trên đế dài 300mm, độ dày cánh tản nhiệt xuống tới 0.8mm, và độ nhám bề mặt Ra 1.6µm — mà không có rủi ro tách lớp như cánh dán bằng epoxy hoặc hàn. Đây là sản phẩm gia công chính xác từ BQUQ, sản xuất tại Trung Quốc, với thời gian giao hàng tiêu chuẩn 5 ngày và không yêu cầu số lượng tối thiểu (MOQ).
Tại Sao Cánh Dán Vượt Trội Hơn Tản Nhiệt Cánh Bào (Skived) và Tản Nhiệt Đùn Ép (Extruded)
Cánh bào bị uốn cong dưới luồng khí; các profile đùn ép giới hạn tỷ lệ chiều cao cánh trên khoảng cách ở mức xấp xỉ 8:1. Quy trình cánh dán của chúng tôi cắt từng cánh từ tấm nhôm đặc 6061-T6 hoặc 6063-T5, sau đó khóa chúng vào một đế được gia công chính xác bằng khớp đuôi én (dovetail) được dập nguội. Kết quả: tỷ lệ chiều cao cánh trên khoảng cách lên tới 30:1, mật độ cánh 12 cánh mỗi inch, và không có điện trở nhiệt tại bề mặt tiếp xúc giữa cánh và đế. Chúng tôi đo điện trở nhiệt ở mức 0.02°C/W cho một đơn vị 200mm x 200mm x 80mm — được xác minh bằng camera nhiệt FLIR trên mọi nguyên mẫu.
Hình Dạng Khóa Đuôi Én và Kiểm Soát Độ Đảo
Khớp nối không phải là kiểu ép chặt. Chúng tôi cắt một rãnh đuôi én 60° trên đế, sau đó chuốt một góc tương ứng trên mỗi cánh. Kẹp thủy lực ép cánh vào rãnh với lực 2,800 N mỗi cánh, tạo ra liên kết luyện kim thông qua hàn nguội. Điều này loại bỏ các lỗ hổng hàn và khí thoát ra từ keo dán vốn gây hại cho các tản nhiệt cánh dán thông thường. Độ đảo trên các đầu cánh được giữ ở mức 0.05mm — điều quan trọng khi bạn gắn quạt trực tiếp phía trên các cánh. Chúng tôi đạt được điều này bằng một đồ gá tùy chỉnh tham chiếu đến chuẩn của đế, không phải các cạnh bên ngoài.
Vật Liệu và Xử Lý Nhiệt Chúng Tôi Sử Dụng
Vật liệu tiêu chuẩn là 6061-T6 (cường độ chảy 276 MPa) cho độ cứng cấu trúc và 6063-T5 (độ dẫn nhiệt 209 W/m·K) cho khả năng tỏa nhiệt tối đa. Đối với môi trường ăn mòn, chúng tôi cung cấp 5052-H32 với lớp phủ anodize cứng dày 25µm. Độ cứng trên bề mặt đế là 48 HRC sau quá trình hóa già T6 — bề mặt đó chống lại sự trầy xước trong quá trình lắp đặt và tháo lắp lặp đi lặp lại các mô-đun IGBT. Nếu bạn cần độ dẫn nhiệt cao hơn, chúng tôi có thể gia công đế đồng (C11000, 391 W/m·K) và dán cánh nhôm vào đó bằng cùng khóa đuôi én, đạt được cải thiện 15% so với kết cấu toàn nhôm.
Kiểm Tra Trước Mỗi Lần Giao Hàng
Mỗi tản nhiệt trải qua quy trình kiểm soát chất lượng 3 giai đoạn. Đầu tiên, máy đo tọa độ CMM (Coordinate Measuring Machine, độ chính xác ±0.002mm) kiểm tra độ phẳng của đế, bước cánh và độ sâu đuôi én tại 3 vị trí quan trọng. Thứ hai, máy đo độ nhám profilometer đo Ra trên bề mặt lắp đặt — chúng tôi cam kết Ra 1.6µm, nhưng thường đạt Ra 0.8µm. Thứ ba, kiểm tra nhiệt: chúng tôi gắn một khối gia nhiệt 100W, đo mức tăng nhiệt độ từ vỏ đến môi trường, và so sánh với mô hình FEA của bạn. Nếu ΔT đo được vượt quá 5% giá trị dự đoán, đơn vị đó bị loại. Bạn nhận được báo cáo kiểm tra PDF với mỗi lô hàng, bao gồm các điểm CMM và đường cong nhiệt.
5 ngày cho nguyên mẫu, 15 ngày cho sản xuất hàng loạt
MOQ
Không MOQ — từ 1 chiếc đến 10,000 chiếc
Cách Chúng Tôi Gia Công Rãnh Đuôi Én Không Bị Rung Động
Gia công rãnh đuôi én 60° trên nhôm 6061 với bước cánh 0.8mm tạo ra rung động điều hòa làm hỏng bề mặt. Chúng tôi đã giải quyết vấn đề này bằng dao phay ngón carbide 3 lưỡi (đường kính 10mm, góc xoắn 45°) chạy ở tốc độ 12,000 RPM với tải phoi 0.02mm. Đường chạy dao sử dụng phương pháp phay trochoidal — dao cắt không bao giờ ăn toàn phần, do đó lực cắt luôn dưới 200N. Điều này tạo ra độ nhám Ra 0.4µm nhất quán bên trong rãnh, điều quan trọng để hình thành mối hàn nguội. Chúng tôi chọn hình dạng dao dựa trên vật liệu và độ cứng của cánh — xem hướng dẫn chọn dao cắt CNC của chúng tôi để có dữ liệu đầy đủ. Đối với cánh sâu (trên 80mm), chúng tôi chuyển sang dao có cổ thu nhỏ 6mm với bán kính góc 0.05mm để tránh biến dạng.
Phân Tích Phần Tử Hữu Hạn (FEA) Trước Khi Cắt Kim Loại
Chúng tôi chạy mô phỏng nhiệt FEA cho mọi hình dạng mới — không chỉ là mô hình chung chung. Chúng tôi nhập diện tích nguồn nhiệt thực tế của bạn (ví dụ: IGBT 100W với diện tích tiếp xúc 50mm x 60mm), tốc độ luồng khí (2 m/s đến 6 m/s), và nhiệt độ môi trường. Mô phỏng dự đoán nhiệt độ mối nối trong khoảng ±3°C. Sau đó chúng tôi so sánh với thử nghiệm thực tế trong đường hầm gió (lưu lượng tối đa 0.5m³/s). Nếu FEA và thử nghiệm chênh lệch hơn 5%, chúng tôi điều chỉnh mật độ cánh hoặc độ dày đế và cắt lại. Quy trình này là tiêu chuẩn cho mọi dự án, và chúng tôi chia sẻ báo cáo FEA với bạn. Đối với các cụm lắp ráp phức tạp, hãy đọc hướng dẫn dung sai gia công CNC của chúng tôi để hiểu cách chúng tôi thiết lập các chuẩn tham chiếu.
Tùy Chọn Độ Nhám Bề Mặt cho Tiếp Xúc Nhiệt Tối Đa
Bề mặt lắp đặt của đế là điểm nghẽn nhiệt. Chúng tôi cung cấp ba loại bề mặt: phay (Ra 1.6µm, tiêu chuẩn), mài nghiền (Ra 0.4µm, cho tiếp xúc trực tiếp với chip trần), và tiện kim cương (Ra 0.1µm, cho TIM kim loại lỏng). Mài nghiền thêm 2 ngày vào thời gian giao hàng và chi phí tăng 15%. Tiện kim cương dành cho diode laser công suất cao nơi mỗi 0.1mm² diện tích tiếp xúc đều quan trọng. Đối với bề mặt cánh, chúng tôi để lại bề mặt gia công — không đánh bóng cánh, vì bề mặt nhám hơn (Ra 3.2µm) làm tăng dòng khí rối và cải thiện truyền nhiệt đối lưu 8% so với cánh được đánh bóng.
Quý khách có yêu cầu số lượng đặt hàng tối thiểu không?
Không MOQ — chúng tôi chấp nhận đơn hàng một chiếc cho mục đích tạo nguyên mẫu và mở rộng lên 10,000+ đơn vị mà không tính phí thiết lập, vì vậy bạn có thể thử nghiệm một Tản Nhiệt Nhôm Cánh Dán trước khi cam kết số lượng lớn.
Quý khách có thể tùy chỉnh mẫu cánh và hình dạng đế không?
Có — chúng tôi gia công cánh theo các mẫu thẳng, so le, hoặc dạng chân cắm (pin-fin), và có thể tích hợp lỗ lắp, ren lót, hoặc profile bậc trực tiếp vào đế, tất cả trong cùng dung sai ±0.01mm.
Làm thế nào để đảm bảo chất lượng cho mỗi lô hàng?
Ngoài kiểm tra CMM và kiểm tra nhiệt trên từng đơn vị, chúng tôi thực hiện kiểm tra trực quan 100% cho các khe hở đuôi én bằng kính lúp 10x, và lưu giữ mẫu từ mỗi lô trong 24 tháng.