Linh Kiện Dập Này Là Gì và Các Thông Số Kỹ Thuật Cụ Thể Đây là các linh kiện dập kim loại dùng cho khung gầm ô tô, giá đỡ, giá động cơ và các chi tiết gia cường kết cấu—được sản x
BQUQ Linh Kiện Dập Ô Tô – Độ Chính Xác, Độ Cứng, Thời Gian Giao Hàng Nhanh
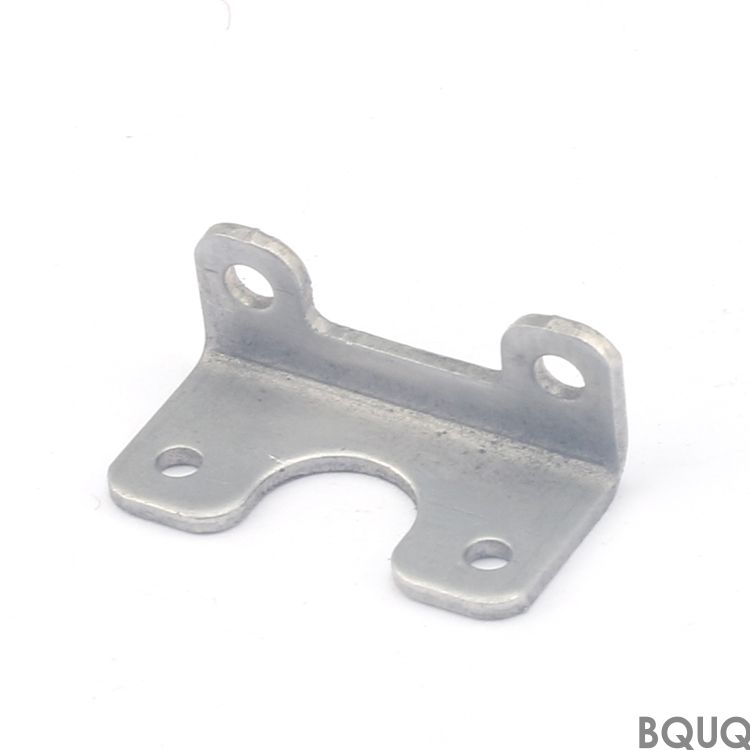
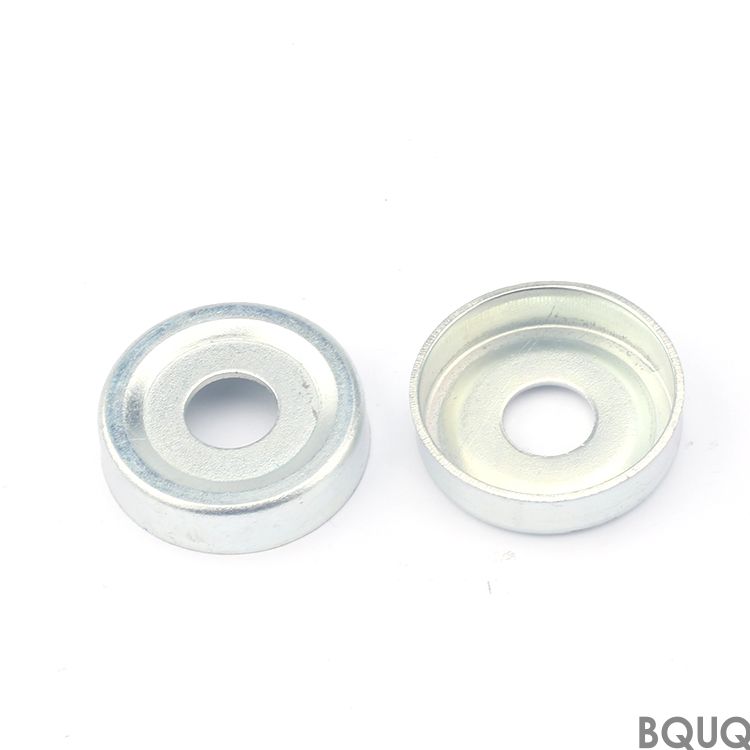
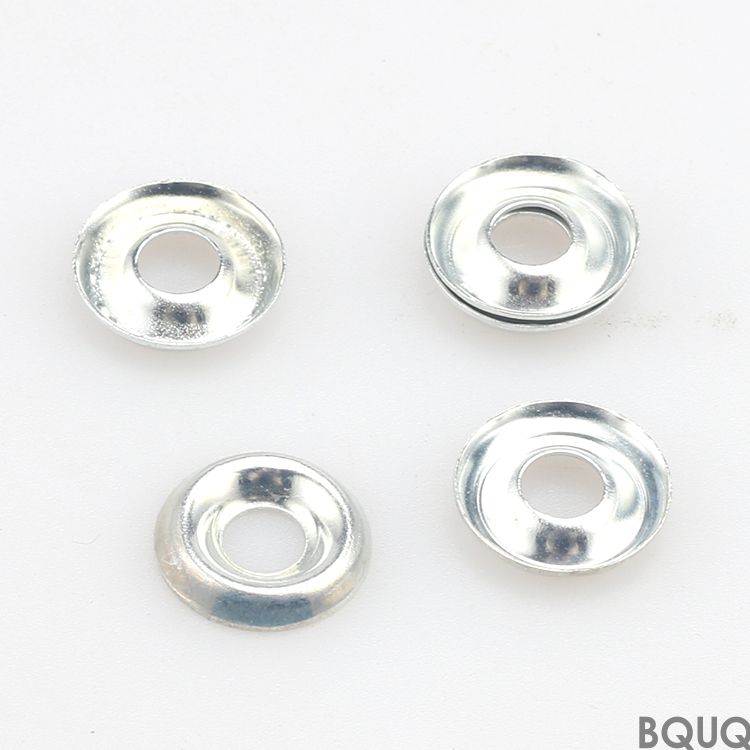
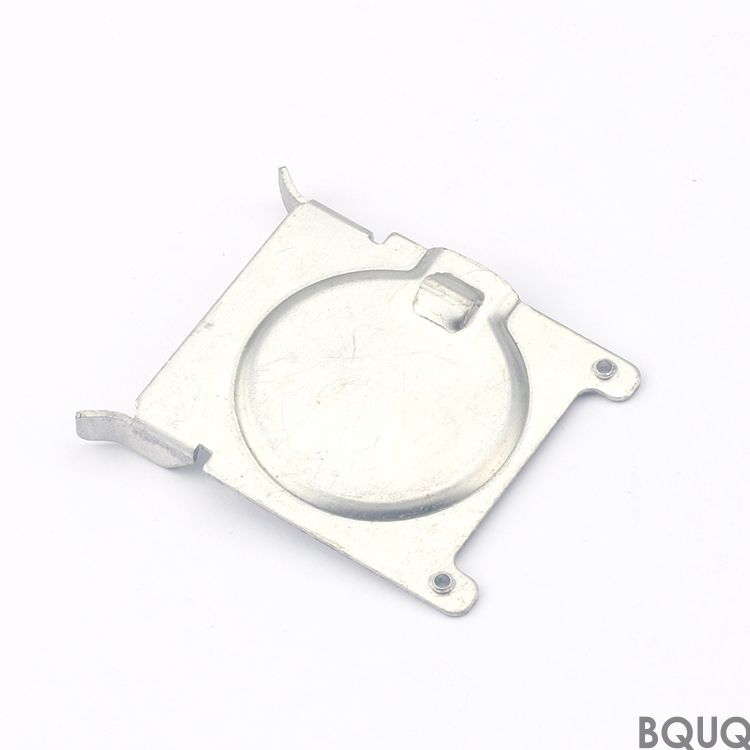
Linh Kiện Dập Này Là Gì và Các Thông Số Kỹ Thuật Cụ Thể Đây là các linh kiện dập kim loại dùng cho khung gầm ô tô, giá đỡ, giá động cơ và các chi tiết gia cường kết cấu—được sản xuất bằng phương pháp
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Linh Kiện Dập Này Là Gì và Các Thông Số Kỹ Thuật Cụ Thể
Đây là các linh kiện dập kim loại dùng cho khung gầm ô tô, giá đỡ, giá động cơ và các chi tiết gia cường kết cấu—được sản xuất bằng phương pháp dập khuôn tiến qua máy ép công suất từ 160 tấn đến 250 tấn. Chúng tôi đảm bảo dung sai vị trí ±0.01mm, độ phẳng ≤0.05mm, và độ nhám bề mặt Ra 1.6. Độ cứng đạt 42HRC đối với các biến thể thép cường độ cao. Thời gian giao hàng tiêu chuẩn là 15 ngày cho mẫu thử, 25 ngày cho sản xuất hàng loạt. Đó là gia công chính xác, sản xuất tại Trung Quốc, không có bất ngờ nào.
Dập Khuôn Tiến: Cách Chúng Tôi Duy Trì ±0.01mm Qua Hơn 100,000 Nhát Dập
Khuôn tiến của chúng tôi sử dụng từ sáu đến mười hai trạm trên mỗi dải vật liệu. Mỗi trạm thực hiện một thao tác riêng biệt—chọc lỗ, uốn, dập định hình, hoặc cắt tỉa—trước khi dải vật liệu được đẩy tới. Các chốt dẫn hướng định vị dải vật liệu trong phạm vi ±0.005mm ở mỗi bước. Đó là lý do tại sao tâm lỗ của bạn luôn nằm trong ±0.01mm ngay cả sau 100,000 nhát dập liên tục. Chúng tôi cũng sử dụng các hạt hợp kim cacbua trên chày chọc lỗ, có khả năng chống mài mòn lâu hơn gấp ba lần so với thép làm khuôn tiêu chuẩn, do đó độ lệch dung sai luôn dưới 0.005mm trong suốt quá trình sản xuất.
Vật Liệu và Xử Lý Nhiệt Chúng Tôi Sử Dụng Cho Linh Kiện Dập Ô Tô
Chúng tôi dập trên thép cán nguội DC01, DC03, DC04, SPCC, thép cán nóng SPHC, và thép không gỉ 301/304. Đối với nhu cầu cường độ cao, chúng tôi sử dụng SAPH440 hoặc QSTE420TM—các loại thép này có giới hạn chảy từ 420–500MPa. Sau khi dập, chúng tôi xử lý nhiệt các bộ phận được chọn lên 42HRC bằng phương pháp tôi cảm ứng, tạo ra bề mặt chống mài mòn trong khi vẫn giữ được lõi dẻo dai. Đối với các linh kiện thép lò xo như kẹp, chúng tôi sử dụng 65Mn và ram đến 44–48HRC. Mỗi lô hàng đều được kiểm tra độ cứng bằng máy đo độ cứng Rockwell trước khi đóng gói.
Thông số kỹ thuật
Giá trị / Phạm vi
Độ dày vật liệu
0.3mm – 6.0mm
Công suất máy ép
160T, 200T, 250T
Dung sai vị trí
±0.01mm
Độ phẳng
≤0.05mm trên mỗi 100mm chiều dài
Độ nhám bề mặt
Ra 1.6 (tùy chọn Ra 0.8)
Độ cứng (bộ phận đã tôi)
42HRC – 48HRC
Chiều cao ba via
≤0.03mm
Thời gian giao mẫu thử
15 ngày
Thời gian giao sản xuất
25 ngày sau khi phê duyệt
MOQ
Không MOQ—từ một chiếc đến 1 triệu chiếc
Bảo Trì Khuôn Giúp Ổn Định Hình Dạng Linh Kiện Của Bạn
Chúng tôi thực hiện lịch bảo trì phòng ngừa sau mỗi 20,000 nhát dập. Khuôn được tháo ra, vệ sinh và kiểm tra độ mòn trên các cạnh cắt. Chúng tôi mài lại chày khi chiều cao ba via đạt 0.02mm, không phải 0.05mm như nhiều xưởng khác. Điều này giữ cho các cạnh lỗ của bạn sạch sẽ và góc uốn nằm trong ±0.5°. Nếu bạn muốn hiểu tại sao điều này quan trọng, hãy đọc hướng dẫn lựa chọn dao cắt CNC của chúng tôi—nguyên tắc tương tự áp dụng cho khuôn dập. Kết quả là các linh kiện đồng nhất từ chiếc đầu tiên đến chiếc cuối cùng.
Kiểm Tra Trước Mỗi Lô Hàng: Báo Cáo CMM và Độ Cứng
Mỗi lô hàng đều được kiểm tra kích thước đầy đủ trên máy đo CMM Zeiss. Chúng tôi đo lên đến 12 đặc tính quan trọng trên mỗi linh kiện, bao gồm vị trí lỗ, bán kính uốn và biên dạng bề mặt. Dữ liệu CMM được ghi lại trong báo cáo PDF kèm số hiệu linh kiện và ngày sản xuất của bạn. Đối với độ cứng, chúng tôi kiểm tra ba mẫu trên mỗi lô đã xử lý nhiệt bằng máy đo Rockwell và in giá trị HRC trên chứng nhận. Chúng tôi cũng kiểm tra ba via bằng mắt thường dưới độ phóng đại 10x trên mỗi linh kiện thứ mười. Đây không phải là lấy mẫu—đây là một cổng kiểm soát đầy đủ trước khi thùng hàng rời khỏi xưởng của chúng tôi.
Cách Chúng Tôi Đạt Được Không MOQ Mà Không Hy Sinh Chi Phí
Chúng tôi vận hành một dây chuyền ép chuyên dụng cho mẫu thử và các lô nhỏ. Điều đó có nghĩa là một mẫu đơn chiếc có chi phí thiết lập khuôn tương đương với lô 500 chiếc, nhưng chúng tôi không tính phí thêm cho số lượng thấp. Bạn chỉ trả tiền cho khuôn, dải vật liệu và thời gian máy—không gì khác. Đối với các lô sản xuất trên 50,000 chiếc, chúng tôi chuyển sang dây chuyền tốc độ cao, giúp giảm chi phí mỗi chiếc lên đến 30%. Đây là cách chúng tôi cung cấp không MOQ cho Linh Kiện Dập Ô Tô trong khi vẫn giữ giá đơn vị cạnh tranh với các nhà cung cấp số lượng lớn.
Câu Hỏi Thường Gặp
Số lượng đặt hàng tối thiểu là bao nhiêu?
Không MOQ—bạn có thể đặt một mẫu thử hoặc một triệu chiếc; chi phí khuôn là như nhau, và chúng tôi không phạt đơn hàng nhỏ.
Bạn có thể tùy chỉnh hình dạng và vật liệu không?
Có, chúng tôi chấp nhận mọi bản vẽ 2D hoặc 3D (STEP, IGES, DWG) và chúng tôi có thể tìm nguồn cung cấp mọi loại thép tiêu chuẩn ô tô trong vòng 5 ngày.
Làm thế nào bạn kiểm soát chất lượng trên linh kiện dập?
Chúng tôi sử dụng kiểm tra chi tiết đầu tiên trên máy CMM, kiểm tra trong quá trình sản xuất mỗi giờ, và báo cáo kích thước/độ cứng cuối cùng trước khi giao hàng.
Thời gian giao hàng cho linh kiện dập tùy chỉnh là bao lâu?
Khuôn mẫu thử mất 15 ngày, linh kiện sản xuất mất 25 ngày sau khi bạn phê duyệt mẫu; đối với đơn hàng gấp, chúng tôi có thể giao trong 10 ngày với một khoản phí nhanh nhỏ.
Nhận Báo Giá Cố Định Trong Vòng 12 Giờ
Gửi bản vẽ của bạn ở định dạng STEP, IGES, hoặc PDF. Chúng tôi sẽ trả lời với giá cố định cho mỗi chiếc, chi phí khuôn và ngày giao hàng trong vòng 12 giờ. Nếu bạn cần hỗ trợ về thiết kế cho dập, hãy xem hướng dẫn dung sai gia công CNC của chúng tôi để biết các giới hạn thực tế về bán kính uốn và khoảng cách lỗ. Gửi email tệp của bạn đến sc@bquq.com hoặc nhắn tin cho chúng tôi qua WhatsApp tại +86 13713157787. Đó là cách nhanh nhất để biến bản vẽ của bạn thành một linh kiện dập đã được xác minh và định giá.