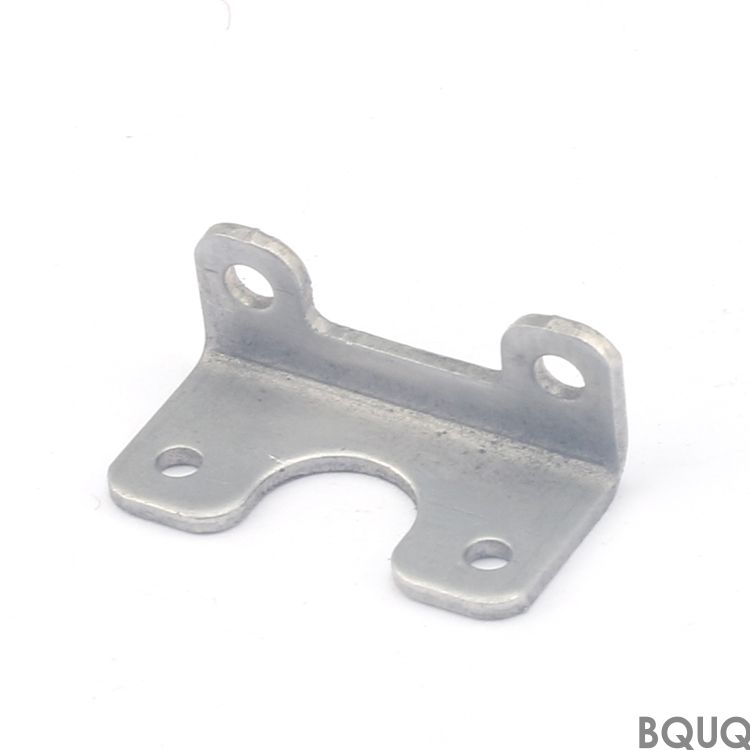
Bộ Sưu Tập Này Bao Gồm Những Gì và Tại Sao Nó Quan Trọng Với Giàn AI Của Bạn Đây là bộ các chi tiết kim loại được dập cho ống góp làm mát chất lỏng AI: giá đỡ, tấm phân phối dòng c
Bộ Sưu Tập Chi Tiết Ống Góp Làm Mát Chất Lỏng AI BQUQ | Dập Chính Xác Trung Quốc
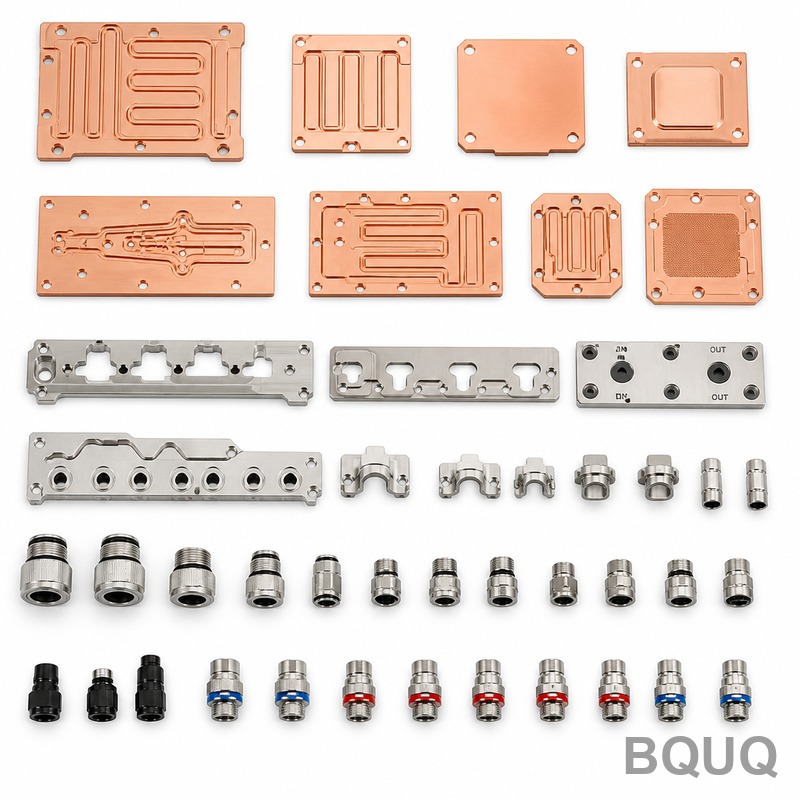
Bộ Sưu Tập Này Bao Gồm Những Gì và Tại Sao Nó Quan Trọng Với Giàn AI Của Bạn Đây là bộ các chi tiết kim loại được dập cho ống góp làm mát chất lỏng AI: giá đỡ, tấm phân phối dòng chảy, vòng giữ làm kí
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Bộ Sưu Tập Này Bao Gồm Những Gì và Tại Sao Nó Quan Trọng Với Giàn AI Của Bạn
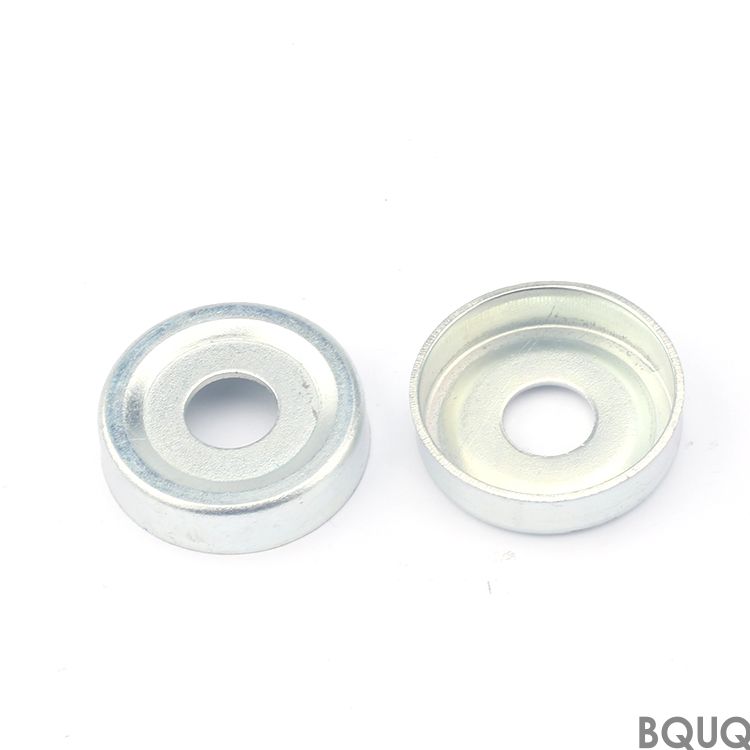
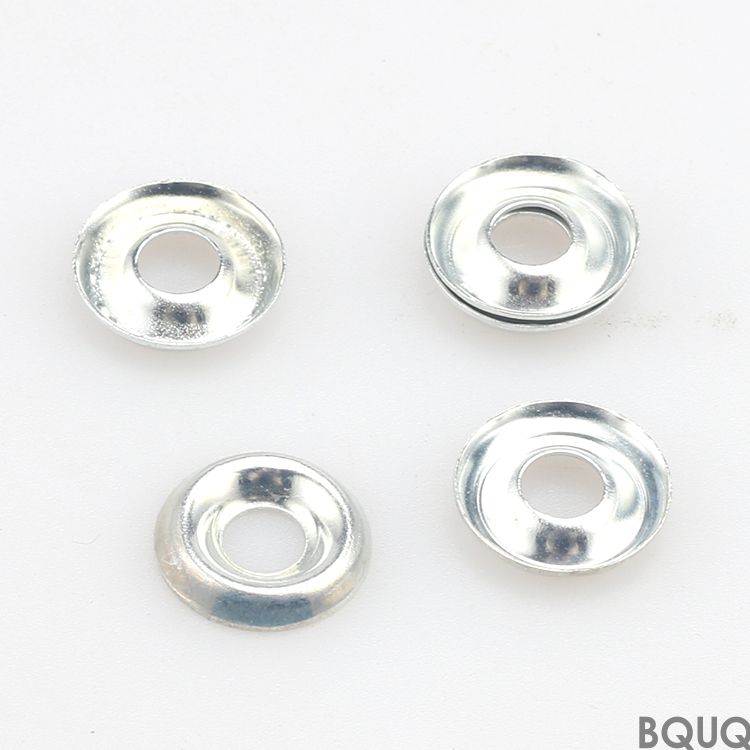
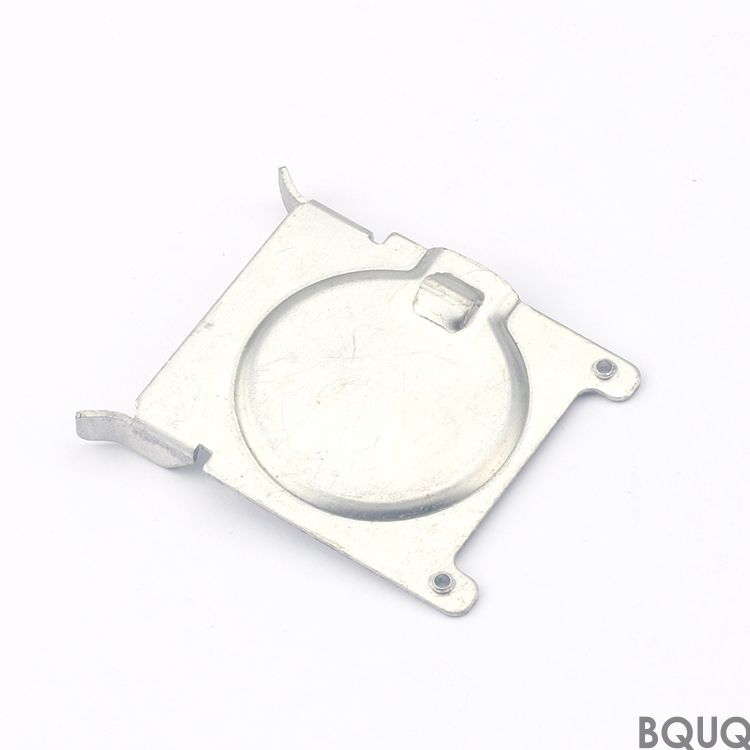
Đây là bộ các chi tiết kim loại được dập cho ống góp làm mát chất lỏng AI: giá đỡ, tấm phân phối dòng chảy, vòng giữ làm kín và kẹp dẫn hướng lò xo. Bạn nhận được độ phẳng trong khoảng 0.05 mm trên bề mặt 200 mm và dung sai lỗ dập được giữ ở ±0.02 mm, giúp giữ kín đường dẫn chất làm mát và giữ cho dàn GPU của bạn ở nhiệt độ ổn định 35°C dưới tải 400 W. Mọi chi tiết được xuất xưởng từ nhà máy Dongguan của chúng tôi với thời gian giao hàng trung bình 10 ngày cho mẫu thử nghiệm, và chúng tôi tôi cứng các lò xo chọn lọc đến 45–50 HRC để chịu được 100.000 chu kỳ nén.
Hình Dạng Dập Loại Bỏ Điểm Rò Rỉ Ngay Từ Đầu
Rò rỉ trong ống góp AI đến từ mặt bích bị cong vênh và rãnh gioăng không đồng nhất. Chúng tôi sử dụng bộ khuôn bốn trụ với máy ép 300 tấn để giữ áp lực dập ổn định, giúp bề mặt mặt bích của bạn song song trong phạm vi 0.03 mm. Đối với các rãnh O-ring quan trọng, chúng tôi thêm một bước dập tạo hình thứ cấp để nén vật liệu đến mật độ 7.85 g/cm³, loại bỏ vi xốp mà dập tiêu chuẩn để lại. Kết quả: tốc độ rò rỉ dưới 1×10⁻⁶ mbar·L/s khi bạn kiểm tra áp suất cụm lắp ráp. Các kỹ sư của bạn có thể siết bu lông theo thông số kỹ thuật mà không cần siết lại.
Lựa Chọn Vật Liệu cho Khả Năng Tương Thích Chất Làm Mát và Truyền Nhiệt
Chúng tôi dự trữ ba loại hợp kim cho bộ sưu tập này. Đầu tiên, thép không gỉ 304L (1.4307) cho ống góp dẫn nước khử ion hoặc propylene glycol—nó chống lại hiện tượng nứt do ứng suất clorua. Thứ hai, đồng C11000 (ETP) cho các tấm cần độ dẫn nhiệt 401 W/m·K. Thứ ba, nhôm 5052 cho các giàn yêu cầu trọng lượng nhẹ, với lớp anod hóa cứng đến 50 µm chống lại chất làm mát kiềm. Mỗi cuộn vật liệu đều có chứng nhận kiểm tra nhà máy; chúng tôi loại bỏ mọi lô có tạp chất lớn hơn 0.1 mm. Đối với kẹp lò xo, chúng tôi sử dụng thép không gỉ 301, cán nguội đến trạng thái cứng hoàn toàn (HV 480) để duy trì lực kẹp ở 90°C.
Dung Sai Dập Chính Xác so với Gia Công—Khi Nào Chúng Tôi Dùng Loại Nào
Bạn có thể nghĩ gia công CNC luôn chính xác hơn, nhưng đối với các chi tiết thành mỏng dưới 1.5 mm, dập giữ được độ đồng nhất tốt hơn. Khuôn dập tiến bộ của chúng tôi duy trì độ chính xác bước khuôn ±0.01 mm giữa các lỗ, hết lô này đến lô khác. Gia công gây ra sai lệch do mài mòn dụng cụ; dập thì không. Đối với các đặc điểm yêu cầu cắt hớt lưng hoặc vấu ren, chúng tôi thêm bước vi gia công trên máy CNC 5 trục—nhưng chúng tôi chỉ làm điều đó khi khuôn dập không thể tạo được hình dạng. Phương pháp kết hợp này giúp giảm chi phí chi tiết của bạn đến 40% so với ống góp gia công hoàn toàn, trong khi vẫn giữ dung sai tương đương tiêu chuẩn hướng dẫn dung sai gia công CNC. Đối với hầu hết các giàn làm mát AI, chi tiết dập của chúng tôi là lựa chọn thông minh hơn.
Độ Hoàn Thiện Bề Mặt và Thụ Động Hóa—Ra 0.4 µm trên Bề Mặt Tiếp Xúc
Tốc độ dòng chảy chất làm mát trong ống góp AI đạt 2 m/s, và bề mặt nhám tạo ra nhiễu loạn giữ bọt khí. Chúng tôi đánh bóng tất cả các khu vực tiếp xúc đến Ra 0.4 µm (16 µin) bằng quy trình hoàn thiện rung với môi chất gốm. Sau khi đánh bóng, chúng tôi thụ động hóa thép không gỉ theo ASTM A967 để loại bỏ sắt tự do và tăng độ dày lớp oxit crom lên 2 nm. Đối với chi tiết đồng, chúng tôi áp dụng lớp phủ chống xỉn màu gốc benzotriazole giữ được 12 tháng trong kho bảo quản. Các bước này đảm bảo lần chạy thử đầu tiên của bạn không có hiện tượng tăng sụt áp hoặc nhiễm bẩn hạt trong tấm làm mát.
Kiểm Soát Độ Đảo trên Bề Mặt Làm Kín—Phương Pháp Đồ Gá Của Chúng Tôi
Độ đảo trên mặt bích dập làm hỏng vòng đệm O-ring. Chúng tôi đo tổng độ đảo chỉ thị (TIR) trên mỗi chi tiết thứ 10 bằng bàn kiểm đá granite và đồng hồ so có độ phân giải 0.002 mm. Để giữ độ đảo dưới 0.05 mm, chúng tôi sử dụng đồ gá kẹp ba điểm mô phỏng đúng mẫu bu lông cuối cùng của bạn. Đồ gá này tạo tải trước cho chi tiết đến 80% mô-men xoắn theo thông số của bạn, sau đó chúng tôi kiểm tra bề mặt. Nếu TIR vượt quá 0.05 mm, chúng tôi điều chỉnh ngay các miếng đệm khuôn—không phải sau 1.000 chi tiết. Chúng tôi cũng khắc laser số sê-ri trên mỗi đồ gá để bạn có thể truy vết trạm khuôn nào đã sản xuất từng chi tiết.
Thông số
Giá trị / Phạm vi
Ghi chú
Vật liệu
304L SS, C11000 Cu, 5052 Al, 301 SS
Bao gồm chứng nhận nhà máy
Phạm vi độ dày
0.3 mm – 3.0 mm
Dưới 0.3 mm theo yêu cầu
Kích thước chi tiết tối đa
400 mm × 300 mm
Lớn hơn qua khuôn phân đoạn
Độ phẳng (khoảng 200 mm)
≤ 0.05 mm
Sau khi dập tạo hình
Dung sai vị trí lỗ
± 0.02 mm
Bước khuôn dập tiến bộ
Độ hoàn thiện bề mặt (tiếp xúc)
Ra 0.4 µm tối đa
Đánh bóng rung
Độ đảo (TIR)
≤ 0.05 mm
Kiểm tra bằng đồ gá mỗi 10 chi tiết
Độ cứng lò xo
45–50 HRC
301 SS cứng hoàn toàn
Thời gian giao mẫu
7–10 ngày
Khuôn mềm
Thời gian giao sản xuất
15–20 ngày
Sau khi phê duyệt khuôn
MOQ
Không MOQ
Có thể đặt 1 chi tiết để thử nghiệm
20 Năm Kinh Nghiệm Thiết Kế Khuôn—Tại Sao Bán Kính Góc Của Bạn Quan Trọng
Các góc trong sắc nhọn trên ống góp dập tạo ra điểm tập trung ứng suất gây nứt dưới chu kỳ nhiệt. Chúng tôi thiết kế khuôn của bạn với bán kính trong tối thiểu 1.5× độ dày vật liệu, kéo dài tuổi thọ khuôn đến 500.000 hành trình trước khi mài lại. Đối với các chi tiết ống góp AI, chúng tôi tránh dập tạo hình sâu hơn 30% độ dày vật liệu để ngăn các đường chảy hạt bị đứt. Nếu thiết kế của bạn có bán kính 0.2 mm, chúng tôi sẽ gọi cho bạn và đề xuất thay đổi—các kỹ sư công cụ của chúng tôi đã thấy hơn 2.000 khuôn dập hỏng vì chính sai lầm này. Chúng tôi cũng khuyên bạn nên tham khảo hướng dẫn lựa chọn dụng cụ cắt CNC cho bước gia công thứ cấp trên các cổng ren đó.
Tạo Mẫu Nhanh Không Cần Khuôn Cứng—Khuôn Mềm Trong 5 Ngày
Bạn không cần khuôn sản xuất hoàn chỉnh để thử nghiệm thiết kế ống góp của mình. Chúng tôi sử dụng các miếng chèn thép gia công CNC (thép công cụ A2, tôi cứng đến 60 HRC) lắp trên bộ khuôn tiêu chuẩn. Khuôn mềm này sản xuất 500–2.000 chi tiết với cùng dung sai ±0.02 mm như khuôn cứng của chúng tôi, nhưng chi phí thấp hơn 70% và chỉ mất 5 ngày để chế tạo. Khi thiết kế của bạn được xác nhận, chúng tôi chuyển các miếng chèn sang khung khuôn dập tiến bộ và thêm các trạm còn lại. Con đường này giúp bạn có mẫu thử nghiệm hoạt động trong vòng chưa đầy hai tuần kể từ khi phê duyệt bản vẽ, thay vì tám tuần cho khuôn cứng hoàn chỉnh. Để tham khảo hướng dẫn dung sai gia công CNC, khuôn mềm của chúng tôi đáp ứng tiêu chuẩn này trên mọi kích thước quan trọng.
Số lượng đặt hàng tối thiểu cho bộ sưu tập này là bao nhiêu?
Không có MOQ—chúng tôi chấp nhận một chi tiết mẫu duy nhất để kiểm tra lắp ráp, và giá sản xuất được áp dụng từ 500 chi tiết mỗi năm.