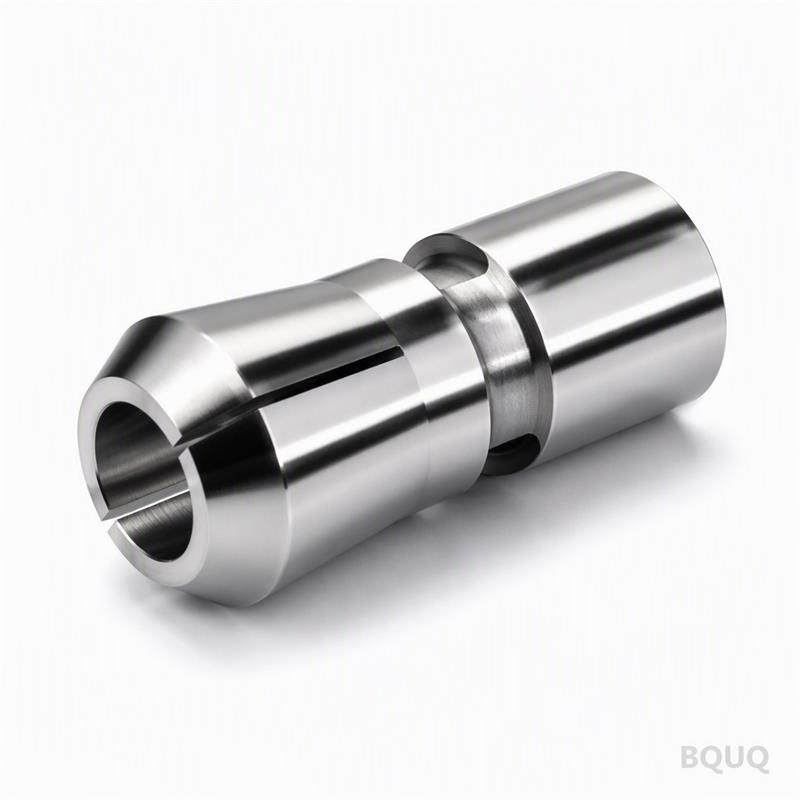
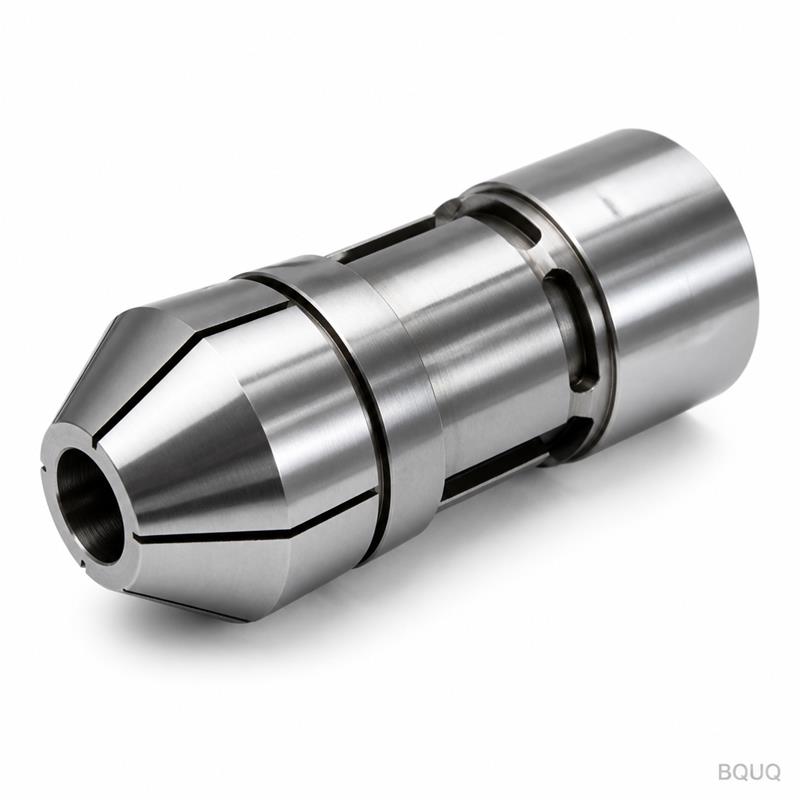
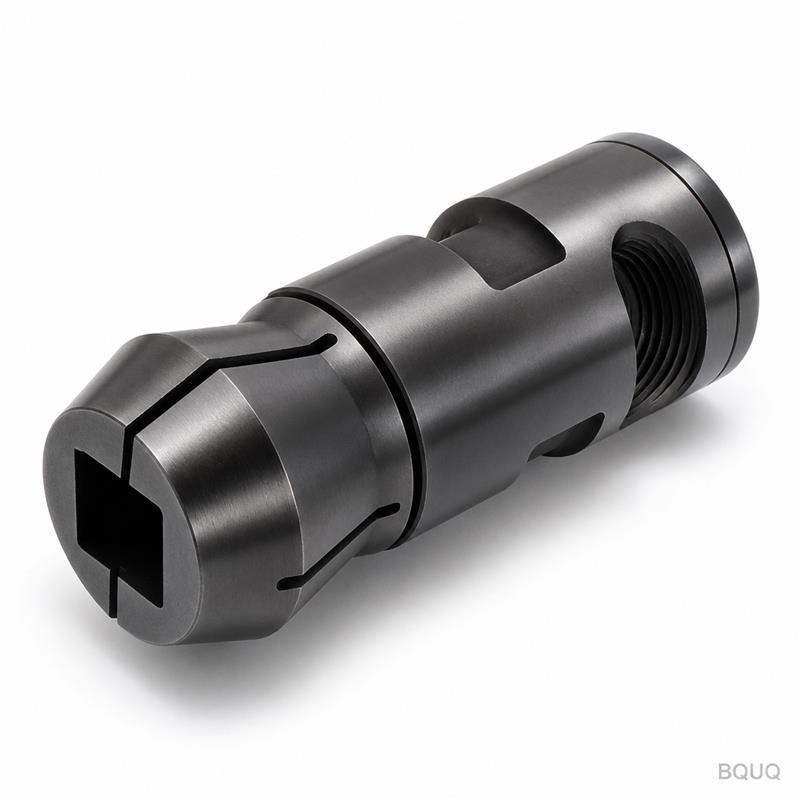
Đây là Đầu Kẹp Lò Xo Lỗ Tròn Loại 650 Cho Máy Tiện Tự Động được gia công CNC, được chế tạo cho trục chính máy tiện tự động đòi hỏi độ đồng tâm chặt chẽ và lực kẹp lặp lại. Sản phẩ
Đầu Kẹp Lò Xo Lỗ Tròn Loại 650 Cho Máy Tiện Tự Động Gia Công CNC BQUQ
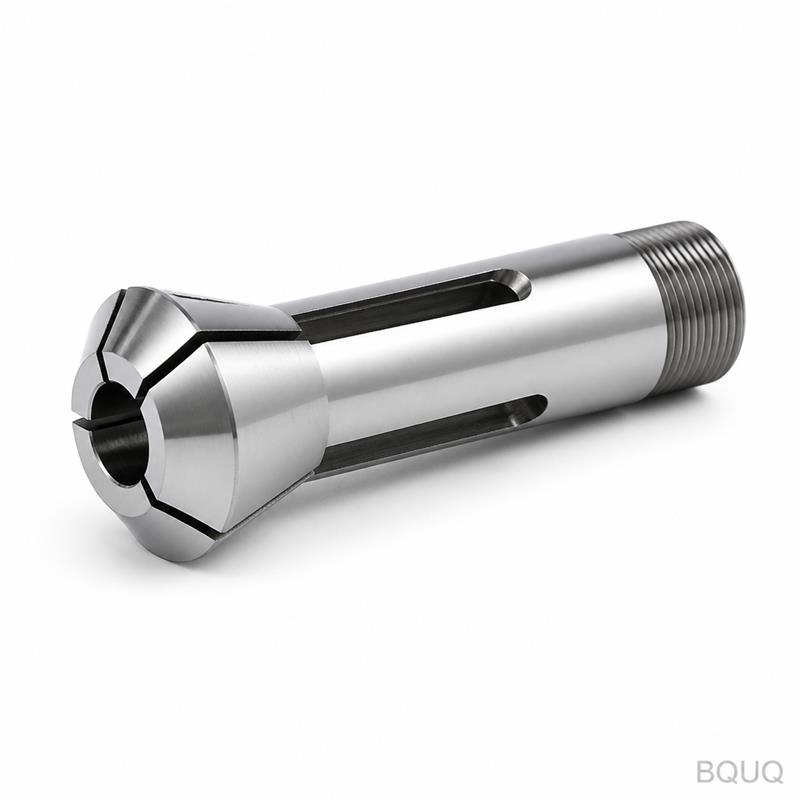
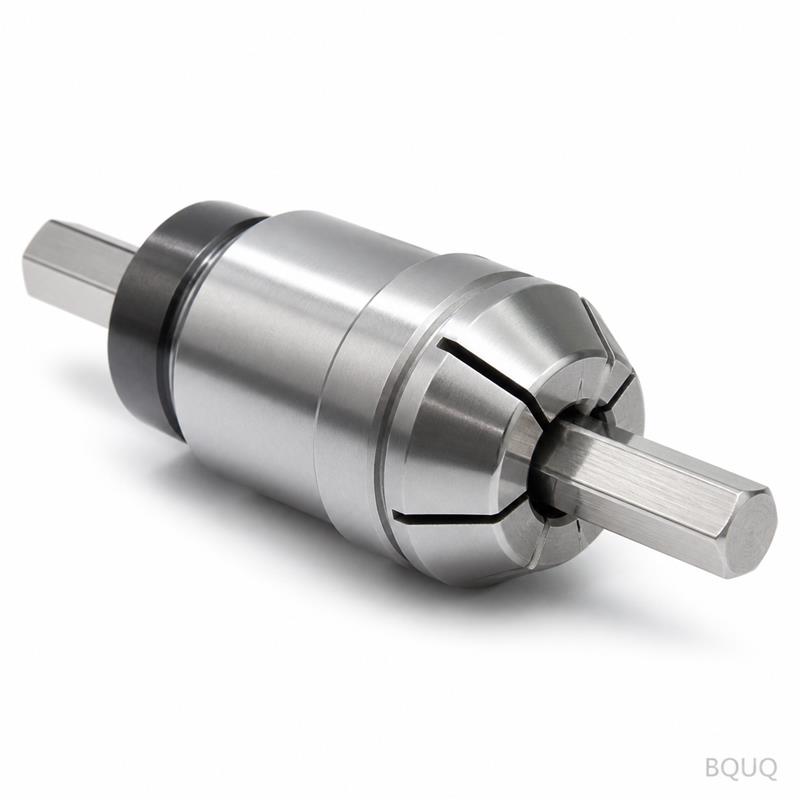
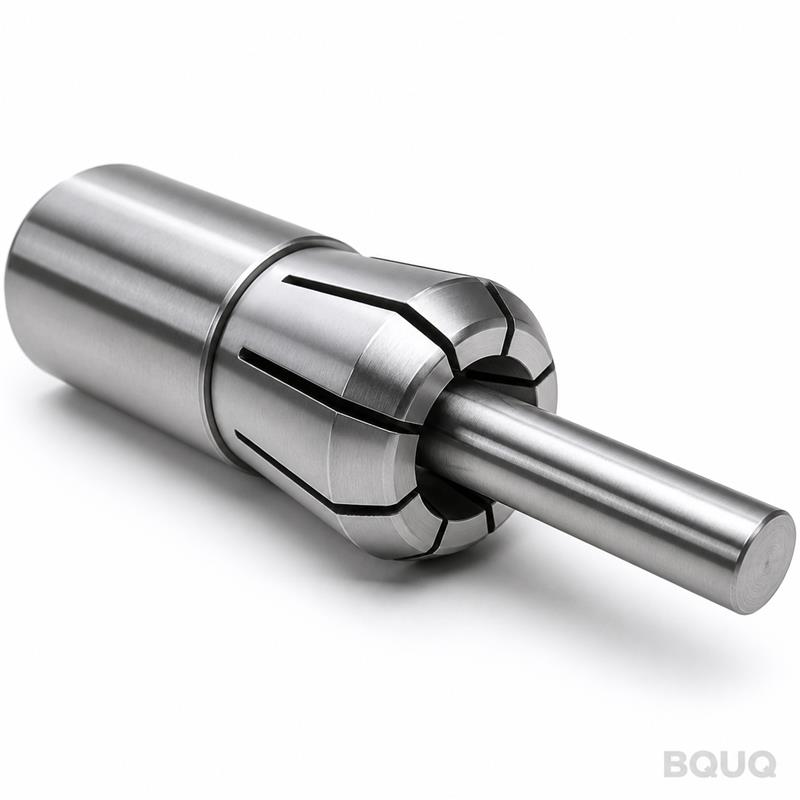
Đây là Đầu Kẹp Lò Xo Lỗ Tròn Loại 650 Cho Máy Tiện Tự Động được gia công CNC, được chế tạo cho trục chính máy tiện tự động đòi hỏi độ đồng tâm chặt chẽ và lực kẹp lặp lại. Sản phẩm đảm bảo độ đảo 0.0
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Đây là Đầu Kẹp Lò Xo Lỗ Tròn Loại 650 Cho Máy Tiện Tự Động được gia công CNC, được chế tạo cho trục chính máy tiện tự động đòi hỏi độ đồng tâm chặt chẽ và lực kẹp lặp lại. Sản phẩm đảm bảo độ đảo 0.005 mm TIR, thân được tôi cứng đạt 58–60 HRC, và thời gian giao hàng là 7 ngày làm việc cho các kích thước tiêu chuẩn. Đây là sản phẩm thay thế trực tiếp cho các đầu kẹp collet bị mòn hoặc chất lượng thấp, được gia công từ phôi thanh đặc tại nhà máy của chúng tôi ở Đông Quản.
Cách Lỗ Tròn Loại 650 Đạt Được Độ Đảo 0.005 mm TIR
Loại 650 đề cập đến hình dạng côn phía trước và bước ren được sử dụng trên các trục chính máy tiện tự động cụ thể (thường gặp trên máy trượt đầu Citizen, Star và Tsugami). Lỗ tròn được mài sau khi tiện CNC, không chỉ đơn thuần là tiện, để loại bỏ biến dạng nhiệt và vết dao. Chúng tôi giữ dung sai đường kính lỗ bên trong là +0.005 / -0.000 mm, cho phép collet lò xo co lại đều quanh phôi. Thân đầu kẹp được gia công trong một lần kẹp chặt trên trung tâm tiện-phay CNC 5 trục, loại bỏ các sai số do kẹp lại. Đây là lý do chúng tôi có thể cam kết độ đảo 0.005 mm TIR tại đầu kẹp, được kiểm tra trên máy đo độ tròn Talyrond 365 trước khi đóng gói.
Lựa Chọn Vật Liệu: Tại Sao Chúng Tôi Sử Dụng Thép Hợp Kim 8620 Thay Vì 12L14
Nhiều đầu kẹp collet rẻ tiền được làm từ thép dễ cắt 12L14 vì nó gia công nhanh. Chúng tôi không sử dụng loại này. Loại 650 đòi hỏi khả năng chống mài mòn và ổn định kích thước dưới các chu kỳ kẹp lặp lại. Chúng tôi gia công thân từ thép hợp kim thấm cacbon AISI 8620. Sau khi gia công CNC, chúng tôi thấm cacbon bề mặt lỗ và ren đến chiều sâu lớp thấm 0.3–0.5 mm, sau đó tôi cứng đến 58–60 HRC. Phần lõi vẫn giữ độ dẻo dai ở 35–40 HRC, ngăn ngừa nứt dưới tải trọng bên. Rãnh lò xo (rãnh cắt giảm ứng suất cho phép collet uốn cong) được cắt bằng máy cắt dây sau khi xử lý nhiệt, không phải phay trước, để các cạnh rãnh luôn sắc bén và không bị ứng suất. Nếu bạn so sánh vật liệu, 8620 cho tuổi thọ mài mòn gấp 3 lần so với 12L14 trong ứng dụng này.
Quy Trình Mài Loại Bỏ Biến Dạng Lỗ
Xử lý nhiệt luôn làm thép biến dạng. Để khắc phục điều này, chúng tôi chừa lại 0.15 mm lượng dư trên lỗ và 0.10 mm trên phần côn sau khi tôi cứng. Quy trình mài cuối cùng là: (1) mài phần côn trước theo đồ gá chuẩn, (2) mài lỗ tròn đúng kích thước bằng đá mài CBN, (3) mài lại phần côn một lần nữa để hiệu chỉnh bất kỳ biến dạng nào gây ra. Bước mài côn hai giai đoạn này chính là điểm khác biệt giữa một đầu kẹp giữ được 0.015 mm và một đầu kẹp giữ được 0.005 mm. Chúng tôi cũng mài mặt sau phẳng đến 0.002 mm để đảm bảo tiếp xúc đúng với bề mặt trục chính. Độ nhám bề mặt lỗ là Ra 0.4 µm, giảm trầy xước phôi và cho phép mô-men kẹp cao hơn mà không làm hư hại vật liệu mềm như đồng thau hoặc nhôm.
Kiểm Tra Trước Mỗi Lần Giao Hàng: Đồng Hồ Đo Khí Nén và Kiểm Tra Độ Cứng
Mỗi đầu kẹp, không phải một lô mẫu, đều trải qua ba bước kiểm tra. Đầu tiên, chúng tôi đo đường kính lỗ tròn bằng đồng hồ đo khí nén kỹ thuật số (độ phân giải 0.0005 mm) để xác nhận dung sai +0.005/-0.000. Thứ hai, chúng tôi lắp đầu kẹp lên trục kiểm chuẩn và đo TIR tại đầu kẹp bằng đồng hồ so 0.001 mm; loại bỏ nếu vượt quá 0.005 mm. Thứ ba, chúng tôi kiểm tra độ cứng trên bề mặt lỗ bằng máy đo độ cứng Rockwell; loại bỏ nếu dưới 58 HRC. Chúng tôi cũng kiểm tra ren bằng calip ren GO/NO-GO. Bạn sẽ nhận được báo cáo kiểm tra có chữ ký kèm theo mỗi lô hàng, bao gồm các giá trị đo thực tế và ảnh chụp chỉ số TIR.
Thông Số Kỹ Thuật cho Đầu Kẹp Lò Xo Lỗ Tròn Loại 650 Cho Máy Tiện Tự Động Gia Công CNC
Thông Số
Giá Trị / Phạm Vi
Loại Sản Phẩm
Đầu Kẹp Lò Xo Lỗ Tròn (Loại 650 Máy Tiện Tự Động)
Vật Liệu (Thân)
Thép Hợp Kim AISI 8620 (thấm cacbon)
Độ Cứng (Bề Mặt)
58–60 HRC
Độ Cứng (Lõi)
35–40 HRC
Chiều Sâu Lớp Thấm
0.3–0.5 mm
Dung Sai Lỗ Tròn
+0.005 / -0.000 mm
Độ Đảo (TIR tại Đầu Kẹp)
0.005 mm tối đa
Độ Nhám Bề Mặt (Lỗ)
Ra 0.4 µm
Độ Phẳng Mặt Sau
0.002 mm
Kích Thước Lỗ Có Sẵn
Ø3 mm đến Ø42 mm (tăng dần 0.5 mm)
Thời Gian Giao Hàng (Tiêu Chuẩn)
7 ngày làm việc
MOQ
Không yêu cầu số lượng tối thiểu (chấp nhận đơn hàng lẻ)
Xuất Xứ
Sản xuất tại Trung Quốc (Đông Quản)
Tại Sao Đầu Kẹp Này Phù Hợp với Máy Tiện Kiểu Thụy Sĩ và Máy Tiện Đầu Trượt
Loại 650 thường được sử dụng nhất trên máy tiện tự động kiểu Thụy Sĩ, nơi ống dẫn hướng và đầu kẹp collet phối hợp với nhau để đỡ các phôi dài và mảnh. Vì lỗ tròn co lại đều, bạn có thể cấp phôi thanh liên tục mà không bị trầy xước. Đối với máy đầu trượt, chiều dài tổng thể ngắn của đầu kẹp (thường là 35 mm) giảm sự can thiệp với ống dẫn hướng. Nếu bạn gia công đồng thau, đồng đỏ, hoặc nhôm 6061, bề mặt lỗ Ra 0.4 µm ngăn ngừa hiện tượng dính ma sát. Đối với phôi thép, lỗ được tôi cứng bằng thép 8620 chống mài mòn từ lớp oxit bám dính. Đầu kẹp này cũng là sản phẩm thay thế trực tiếp cho các đầu kẹp Loại 650 cũ từ các nhà sản xuất máy Nhật Bản—bước ren và góc côn của chúng tôi khớp với tiêu chuẩn JIS ban đầu.
Tùy Chỉnh Kích Thước Lỗ và Hình Dạng Rãnh
Nếu đường kính phôi của bạn không nằm trong biểu đồ bước tăng 0.5 mm tiêu chuẩn, chúng tôi có thể gia công lỗ đến bất kỳ kích thước nào từ Ø3 mm đến Ø42 mm trong vòng 48 giờ. Chiều rộng rãnh lò xo cũng có thể được điều chỉnh (tiêu chuẩn là 1.0 mm) để thay đổi phạm vi lực kẹp. Đối với ống thành mỏng, chúng tôi có thể cắt rãnh rộng hơn (lên đến 1.6 mm) để giảm lực co và tránh làm biến dạng. Đối với thanh thép đã tôi cứng, chúng tôi có thể giảm chiều rộng rãnh xuống 0.6 mm để tăng độ cứng vững khi kẹp. Không có phụ phí cho kích thước lỗ tùy chỉnh, chỉ tính phí cho chiều rộng rãnh không tiêu chuẩn. Gửi cho chúng tôi bản vẽ hoặc đường kính ngoài phôi mục tiêu của bạn, chúng tôi sẽ xác nhận hình dạng tùy chỉnh trong vòng một ngày làm việc. Quy trình sản xuất chính xác của chúng tôi cho phép giữ độ đảo 0.005 mm tương tự trên các kích thước tùy chỉnh như trên kích thước tiêu chuẩn.
Câu Hỏi Thường Gặp
Số lượng đặt hàng tối thiểu cho đầu kẹp collet này là bao nhiêu?
Không có MOQ—chúng tôi chấp nhận đơn hàng một chiếc cho nhu cầu nguyên mẫu hoặc thay thế.
Bạn có thể gia công lỗ theo đúng đường kính phôi của tôi không?
Có, chúng tôi có thể gia công lỗ tròn đến bất kỳ kích thước nào từ Ø3 mm đến Ø42 mm với cùng dung sai +0.005/-0.000, thường trong vòng 48 giờ sau khi xác nhận đơn hàng.
Làm thế nào để bạn xác minh độ đảo 0.005 mm trước khi giao hàng?
Chúng tôi lắp từng đầu kẹp lên trục kiểm chuẩn chính xác và đo TIR tại đầu kẹp bằng đồng hồ so 0.001 mm, và chúng tôi gửi kèm báo cáo kiểm tra có chữ ký trong lô hàng.
Thời gian sản xuất tiêu chuẩn của bạn là bao lâu?
Các kích thước tiêu chuẩn được giao trong 7 ngày làm việc; kích thước lỗ tùy chỉnh được giao trong 10 ngày làm việc từ Đông Quản, Trung Quốc.
Hướng Dẫn Kỹ Thuật Liên Quan cho Quá Trình Lựa Chọn của Bạn