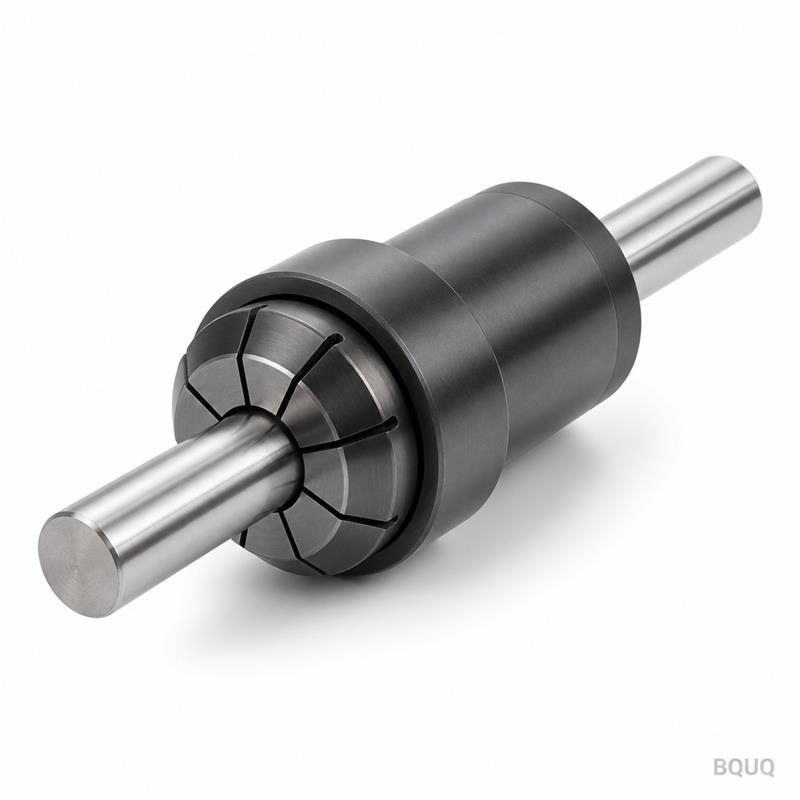
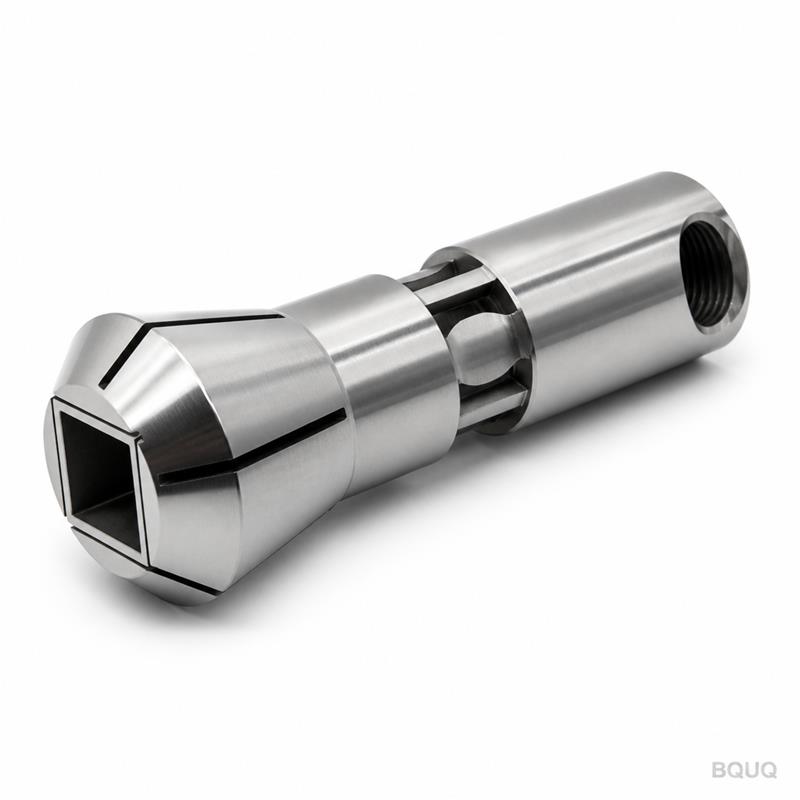
Chức Năng Của Cụm Lắp Ráp Này Bên Trong Máy Tiện Tự Động Của Bạn Đây là một Cụm Ống Dẫn Hướng Collet và Bộ Phận Cấp Phôi Thanh Gia Công CNC — một bộ phận chính xác gồm hai mảnh, có
BQUQ Gia Công CNC Cụm Ống Dẫn Hướng Collet và Bộ Phận Cấp Phôi Thanh Cho Máy Tiện Tự Động
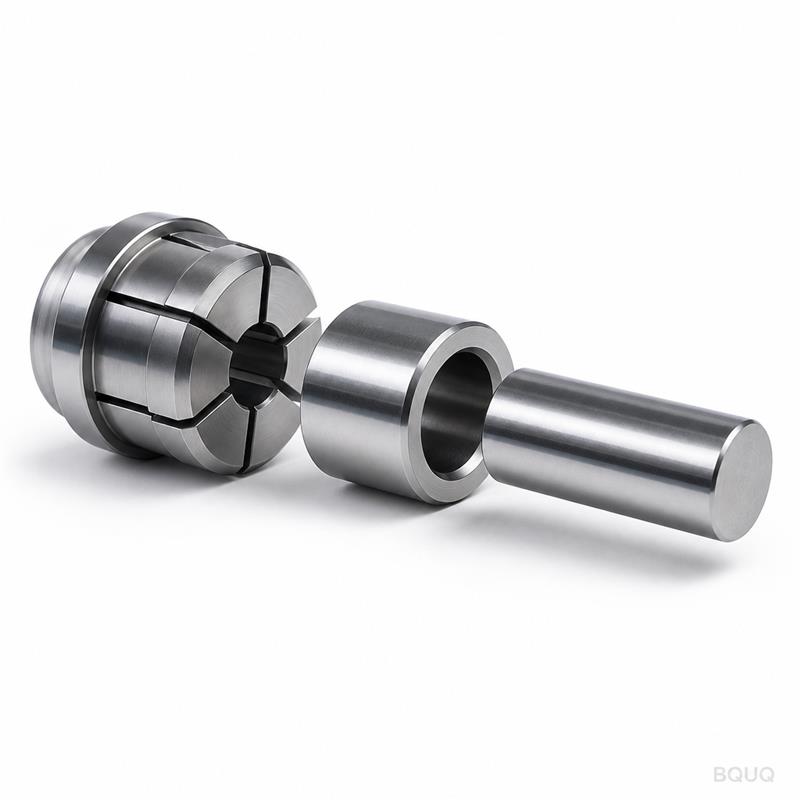
Chức Năng Của Cụm Lắp Ráp Này Bên Trong Máy Tiện Tự Động Của Bạn Đây là một Cụm Ống Dẫn Hướng Collet và Bộ Phận Cấp Phôi Thanh Gia Công CNC — một bộ phận chính xác gồm hai mảnh, có nhiệm vụ căn chỉnh
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Chức Năng Của Cụm Lắp Ráp Này Bên Trong Máy Tiện Tự Động Của Bạn
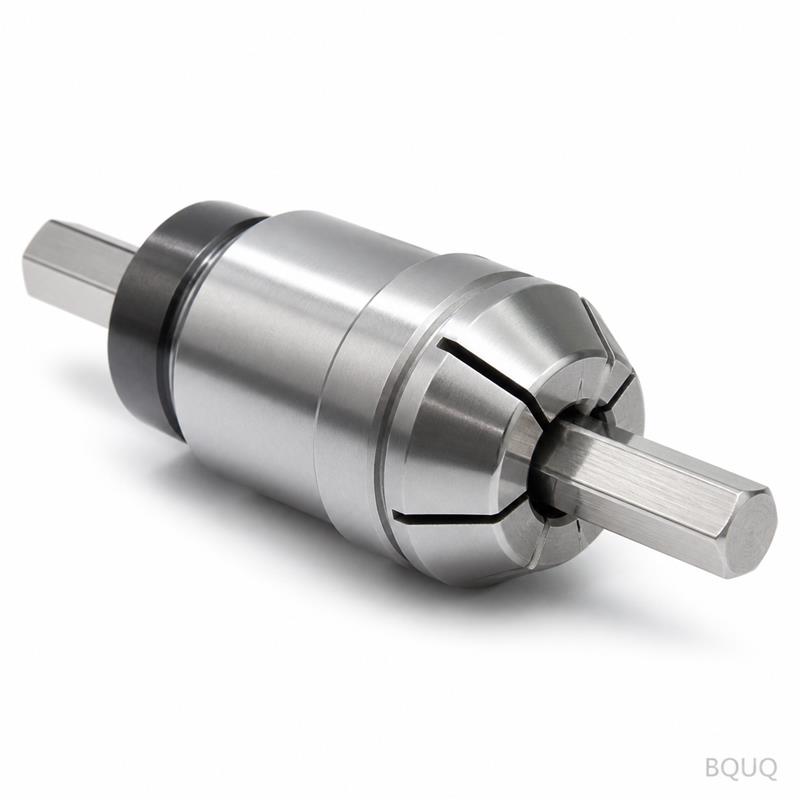
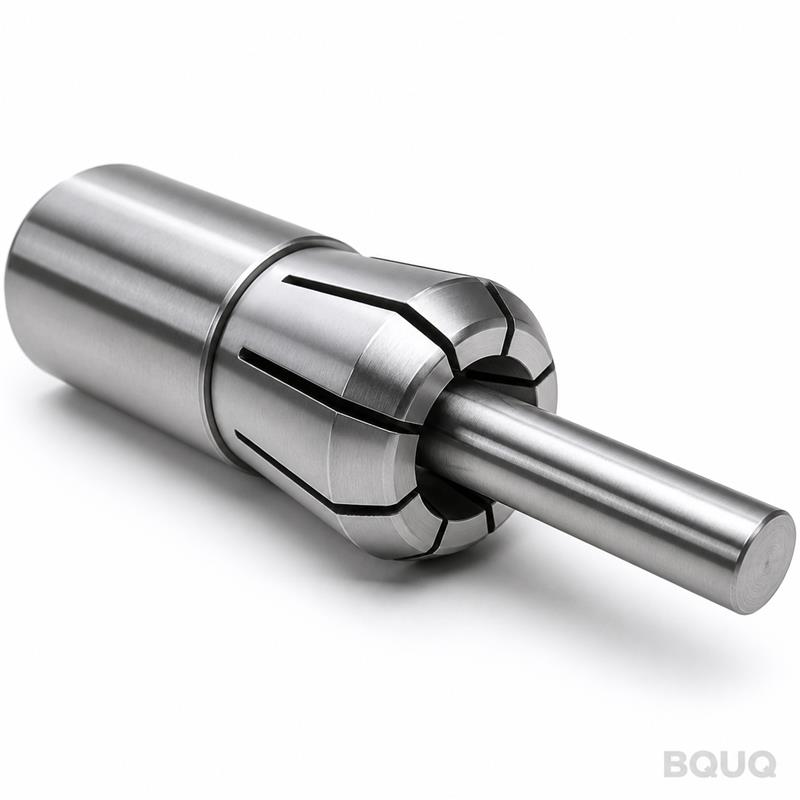
Đây là một Cụm Ống Dẫn Hướng Collet và Bộ Phận Cấp Phôi Thanh Gia Công CNC — một bộ phận chính xác gồm hai mảnh, có nhiệm vụ căn chỉnh phôi thanh khi nó được đẩy qua mâm cặp collet trên máy tiện đầu trượt. Ống dẫn hướng định tâm phôi thanh, bộ phận cấp phôi thanh hấp thụ rung động, và collet kẹp chặt quanh cả hai. Kết quả: bạn đạt được độ đảo tổng 0.005 mm tại vùng cắt, ngay cả ở tốc độ trục chính 8,000 vòng/phút. Chúng tôi gia công các bộ phận này từ thép hợp kim đã tôi cứng đến 58–62 HRC, và chúng tôi giao các kích thước tiêu chuẩn trong 7 ngày làm việc.
Cách Ống Dẫn Hướng Loại Bỏ Hiện Tượng Rung Động Ở Tốc Độ Cao
Rung động phá hủy chất lượng bề mặt và giảm tuổi thọ dụng cụ cắt. Cụm lắp ráp này ngăn chặn điều đó ngay từ đầu. Ống dẫn hướng có độ côn bên trong khớp với hình dạng hình học của collet ER, nhờ đó lực kẹp của collet được phân bố đều dọc theo toàn bộ chu vi của phôi thanh. Không có điểm tập trung lực, không biến dạng hình bầu dục. Đường kính ngoài (OD) của bộ phận cấp phôi thanh được mài đạt độ đồng tâm 0.005 mm so với lỗ khoan của ống dẫn hướng. Điều đó có nghĩa là phôi thanh quay trên một trục thực sự — không bị lắc lư. Trong các thử nghiệm cắt của chúng tôi trên thép không gỉ 304, chúng tôi đo được độ nhám bề mặt Ra 0.4 µm ở bước tiến 0.15 mm/vòng. Bạn sẽ không đạt được điều đó với một ống dẫn hướng lỏng lẻo.
Vật Liệu và Xử Lý Nhiệt Chúng Tôi Sử Dụng
Chúng tôi bắt đầu với thép thấm cacbon 8620 hoặc thép tôi trước 4140, tùy thuộc vào đường kính phôi thanh và chu kỳ làm việc của bạn. Đối với các ứng dụng mài mòn cao (hơn 100,000 chu kỳ), chúng tôi chỉ định thép 8620 với phương pháp thấm cacbon đạt độ cứng 60–62 HRC, chiều sâu 0.8–1.2 mm. Đối với các đợt sản xuất khối lượng thấp hơn, thép 4140 tôi cứng toàn bộ đến 45–50 HRC là đủ và chi phí thấp hơn. Chúng tôi cũng cung cấp tùy chọn ống lót dẫn hướng bằng cacbua vonfram cho các vật liệu mài mòn như Inconel hoặc titan. Mọi chi tiết đều được xử lý lạnh sâu sau khi xử lý nhiệt để ổn định cấu trúc vi mô — điều này ngăn ngừa sự thay đổi kích thước theo thời gian. Chúng tôi đã thấy các ống dẫn hướng của đối thủ mất 0.01 mm độ đồng tâm sau 50,000 chu kỳ. Sản phẩm của chúng tôi vẫn nằm trong dung sai cho 200,000 chu kỳ.
Kiểm Tra Trước Mỗi Lần Giao Hàng
Mỗi cụm lắp ráp đều trải qua kiểm tra kích thước 100% — không kiểm tra mẫu. Chúng tôi sử dụng máy đo CMM Zeiss cho đường kính lỗ khoan, góc côn và độ đồng tâm. Chúng tôi kiểm tra độ nhám bề mặt bằng máy đo biên dạng Mitutoyo SJ-210. Và chúng tôi thử nghiệm cụm lắp ráp hoàn chỉnh trên một đồ gá máy tiện, quay ở tốc độ 5,000 vòng/phút để xác minh độ đảo bằng cảm biến laser. Nếu bất kỳ bộ phận nào không đạt, nó sẽ không được giao hàng. Chúng tôi gửi cho bạn một báo cáo kiểm tra đầy đủ kèm theo mỗi đơn hàng — bao gồm các giá trị đo thực tế, không chỉ là đạt/không đạt. Đó là tiêu chuẩn của chúng tôi, không phải là dịch vụ cao cấp.
Thông số kỹ thuật
Giá trị
Vật liệu (tiêu chuẩn)
Thép thấm cacbon 8620 / Thép tôi trước 4140
Độ cứng
58–62 HRC (bề mặt) / 45–50 HRC (toàn bộ)
Dải đường kính lỗ khoan
3 mm – 32 mm
Dung sai lỗ khoan
+0.005 / -0.000 mm
Độ đồng tâm (OD ống dẫn hướng đến lỗ khoan)
0.005 mm TIR
Độ nhám bề mặt (lỗ khoan)
Ra 0.4 µm
Độ nhám bề mặt (OD)
Ra 0.8 µm
Độ đảo ở 5,000 vòng/phút
≤ 0.005 mm
Thời gian giao hàng (kích thước tiêu chuẩn)
7 ngày làm việc
Số lượng đặt hàng tối thiểu (MOQ)
Không có MOQ — đặt 1 chiếc hoặc 1,000 chiếc
Tại Sao Dung Sai Đường Kính Phôi Thanh Lại Quan Trọng Hơn Bạn Nghĩ
Phôi thanh của bạn không hoàn toàn tròn. Vật liệu đầu vào từ các nhà máy cán có độ ô van từ 0.02–0.05 mm tùy thuộc vào nhà cung cấp. Nếu ống dẫn hướng của bạn cứng nhắc, độ ô van đó sẽ bị ép vào collet, sau đó truyền đến dụng cụ cắt. Kết quả là chi tiết bị lệch tròn với cùng một lượng. Lỗ khoan ống dẫn hướng của chúng tôi được gia công với khe hở được kiểm soát từ 0.008–0.012 mm so với đường kính danh nghĩa của phôi thanh. Khe hở này cho phép phôi thanh quay tự do mà không truyền độ ô van, đồng thời vẫn đỡ nó chống lại sự uốn cong. Bạn có được các chi tiết tròn, ngay cả với phôi thanh chất lượng trung bình. Chúng tôi đã ghi nhận điều này trong một thử nghiệm so sánh trực tiếp — độ tròn 0.008 mm với ống dẫn hướng của chúng tôi so với 0.031 mm với ống dẫn hướng cứng của đối thủ trên cùng một phôi thanh.
Tùy Chọn Theo Yêu Cầu Cho Kích Thước Phôi Thanh và Góc Côn Không Tiêu Chuẩn
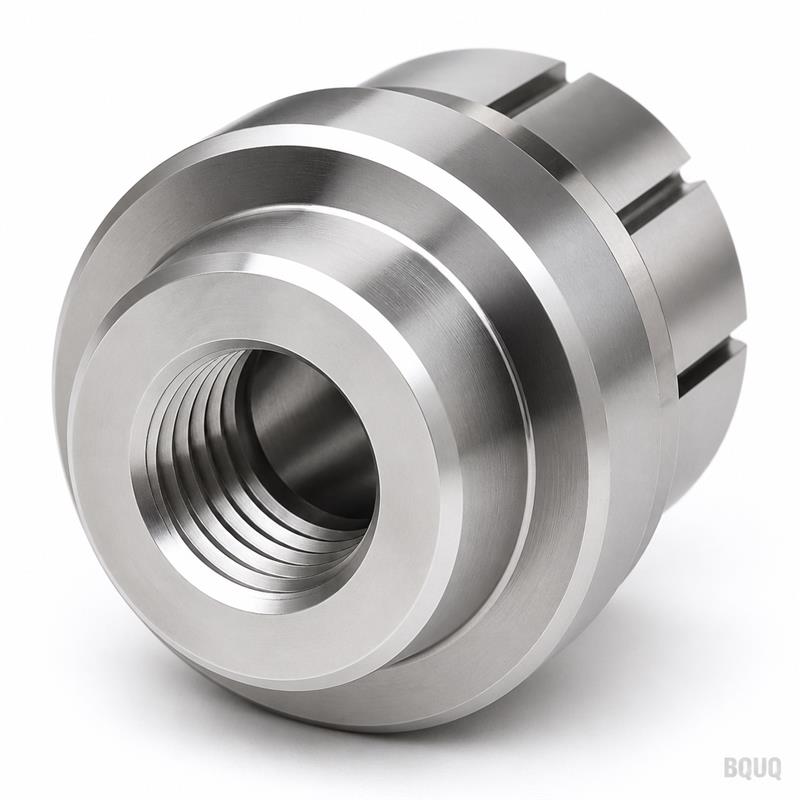
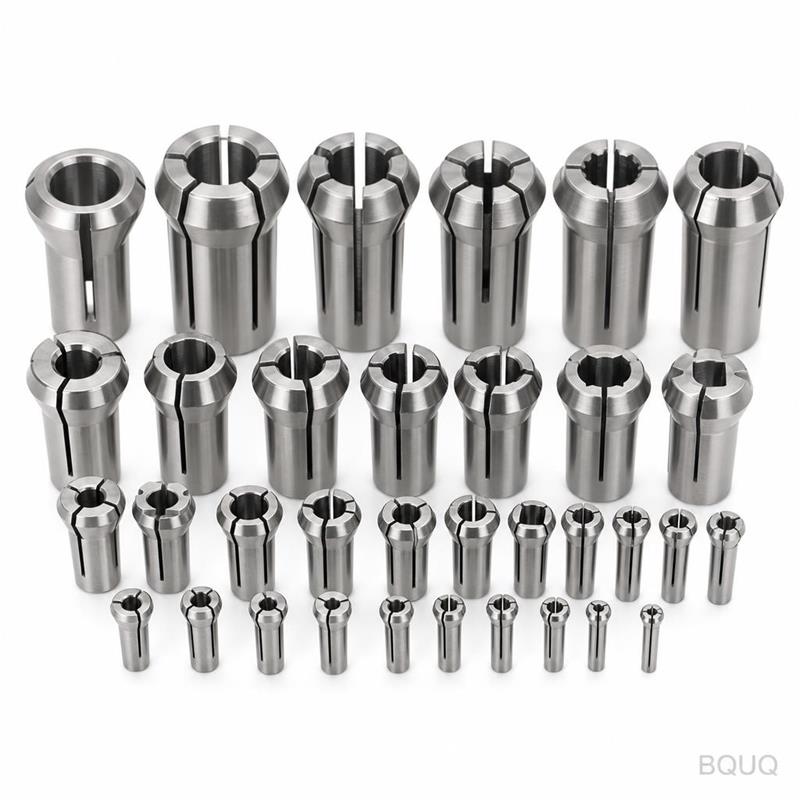
Chúng tôi hiểu rằng máy của bạn không phải lúc nào cũng theo tiêu chuẩn. Chúng tôi cung cấp đường kính lỗ khoan tùy chỉnh theo bước 0.5 mm, và chúng tôi có thể khớp bất kỳ góc côn collet nào — ER11, ER16, ER20, ER25, ER32, hoặc các góc độc quyền như 8° hoặc 15°. Chúng tôi cũng gia công các kiểu mặt bích tùy chỉnh cho các trục chính máy tiện cụ thể. Hãy cho chúng tôi biết kích thước phôi thanh, thông số mũi trục chính và loại collet của bạn, chúng tôi sẽ thiết kế cụm lắp ráp trong 24 giờ. Chúng tôi đã thực hiện hơn 3,000 cấu hình tùy chỉnh từ năm 2004. Nếu bạn không chắc chắn về góc côn, hãy gửi cho chúng tôi một mẫu hoặc bản vẽ collet hiện có của bạn, chúng tôi sẽ thiết kế ngược lại. Để có thêm thông tin nền tảng về hình dạng hình học dụng cụ cắt, hãy đọc hướng dẫn lựa chọn dụng cụ cắt CNC của chúng tôi — nó đề cập đến cách tương tác giữa dụng cụ và ống dẫn hướng.
Số lượng đặt hàng tối thiểu (MOQ) của bạn là bao nhiêu?
Chúng tôi không có MOQ — đặt một chiếc để tạo mẫu thử hoặc 1,000 chiếc cho sản xuất, và đơn giá vẫn giữ nguyên.
Bạn có thể khớp chính xác góc côn collet hiện có của tôi không?
Có, chúng tôi có thể gia công bất kỳ góc côn nào từ 5° đến 30°, và chúng tôi sẽ xác minh bằng đồng hồ so trước khi giao hàng.
Làm thế nào bạn kiểm soát chất lượng cho một đơn hàng chỉ một chiếc?
Mỗi chi tiết đơn lẻ đều được kiểm tra CMM đầy đủ và kiểm tra độ đảo bằng laser, bất kể số lượng đặt hàng — đó là quy trình cố định của chúng tôi.
Thời gian giao hàng cho kích thước tùy chỉnh là bao lâu?
Các kích thước tiêu chuẩn được giao trong 7 ngày làm việc; góc côn hoặc lỗ khoan tùy chỉnh mất 10–12 ngày làm việc bao gồm cả báo cáo kiểm tra.
Khi Nào Bạn Cần Cụm Lắp Ráp Này So Với Collet Tiêu Chuẩn
Nếu bạn đang gia công các chi tiết ngắn (dưới 20 mm chiều dài) từ phôi thanh, một collet tiêu chuẩn có thể là đủ. Nhưng nếu bạn đang cấp phôi thanh dài — 3 mét hoặc hơn — hoặc chạy ở tốc độ trên 6,000 vòng/phút, bạn cần ống dẫn hướng để ngăn ngừa hiện tượng văng và rung động. Bộ phận cấp phôi thanh cũng quan trọng nếu bạn gia công nhiều đường kính trong một lần gá đặt; nó giữ phôi thanh cứng vững để các dụng cụ cắt ngang của bạn cắt nhất quán. Chúng tôi đã cung cấp chính xác cụm lắp ráp này cho các nhà sản xuất kim phun nhiên liệu ô tô (đường kính phôi thanh 8 mm, chi tiết dài 4 mm) và các nhà sản xuất vít y tế (titan, đường kính 2.5 mm, 50,000 chi tiết mỗi đợt). Cả hai đều yêu cầu độ đảo 0.005 mm. Cả hai đều đạt được. Nếu bạn không chắc chắn liệu ứng dụng của mình có cần nó hay không