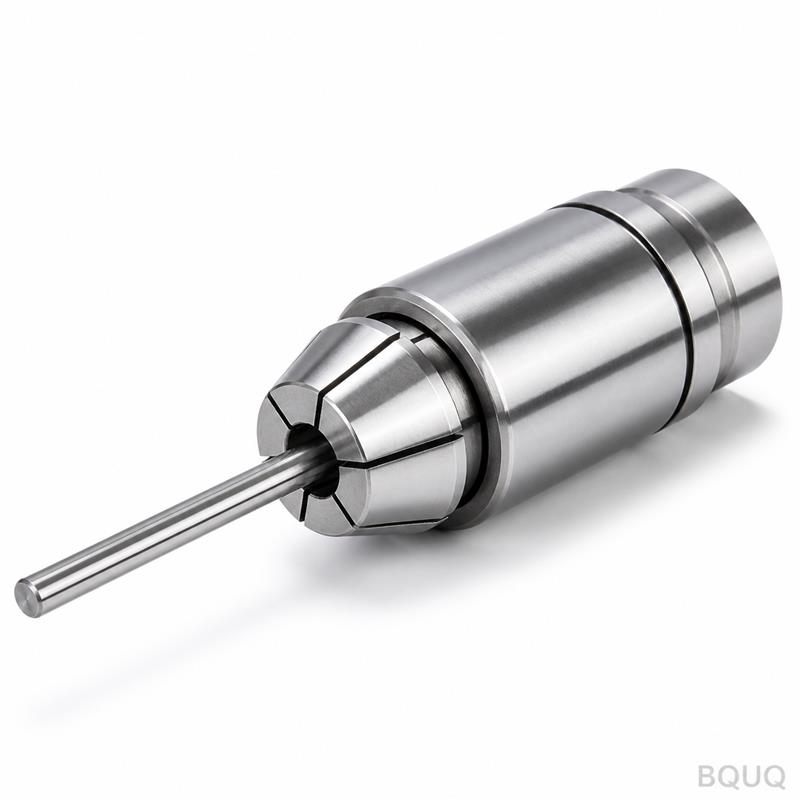
Điểm Khác Biệt Của Đầu Cặp Này Khi Kẹp Bên Trong Đây là Đầu Cặp Mở Rộng Ngoài Cho Máy Tiện CNC. Nó kẹp chi tiết từ đường kính bên trong (ID) bằng trục côn mở rộng các ngàm thép phâ
Đầu Cặp Mở Rộng Ngoài Cho Máy Tiện CNC Gia Công Chính Xác BQUQ
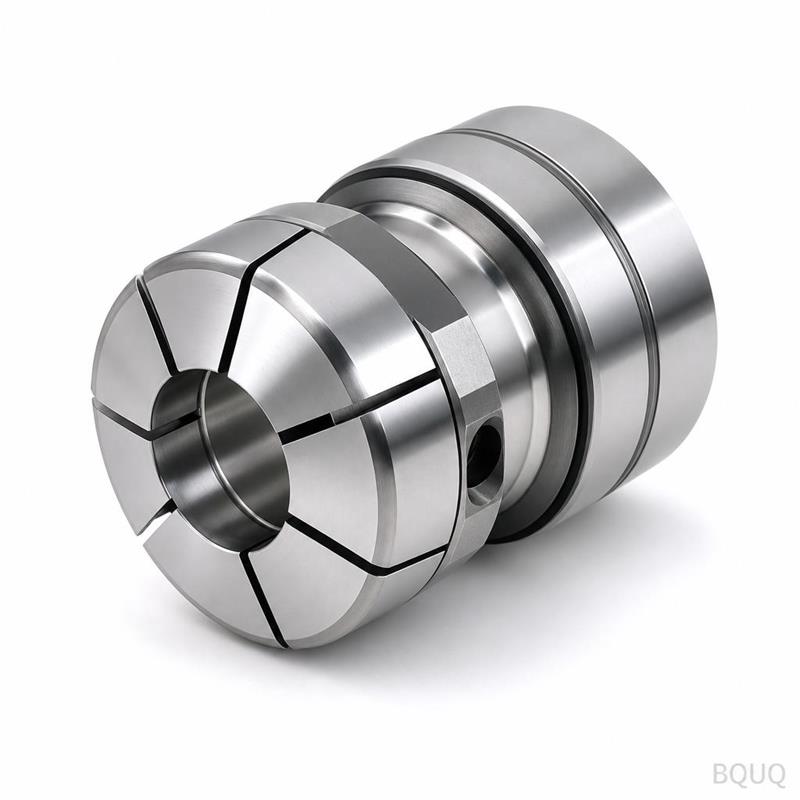
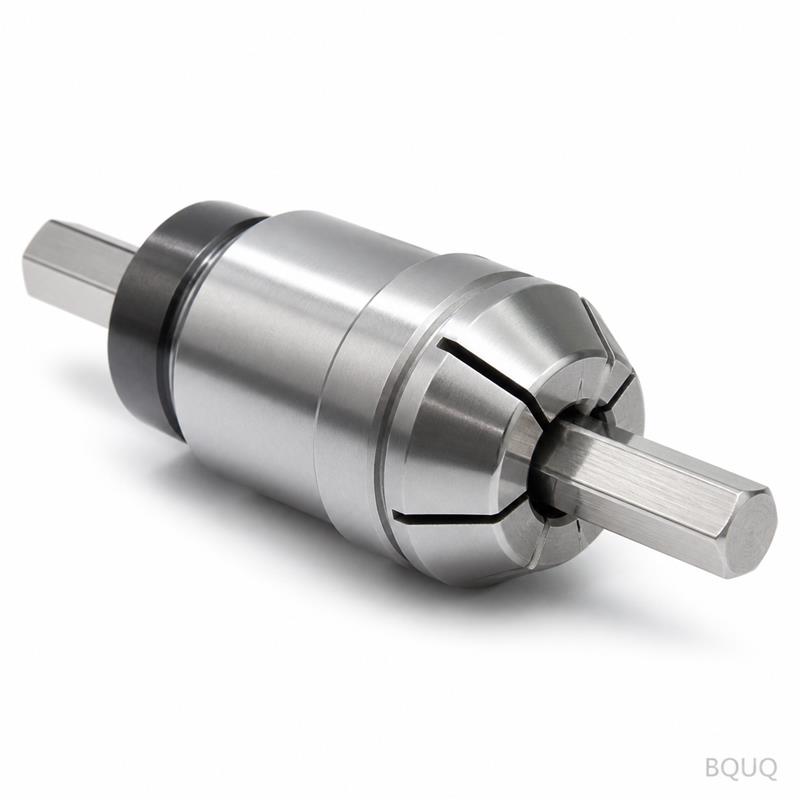
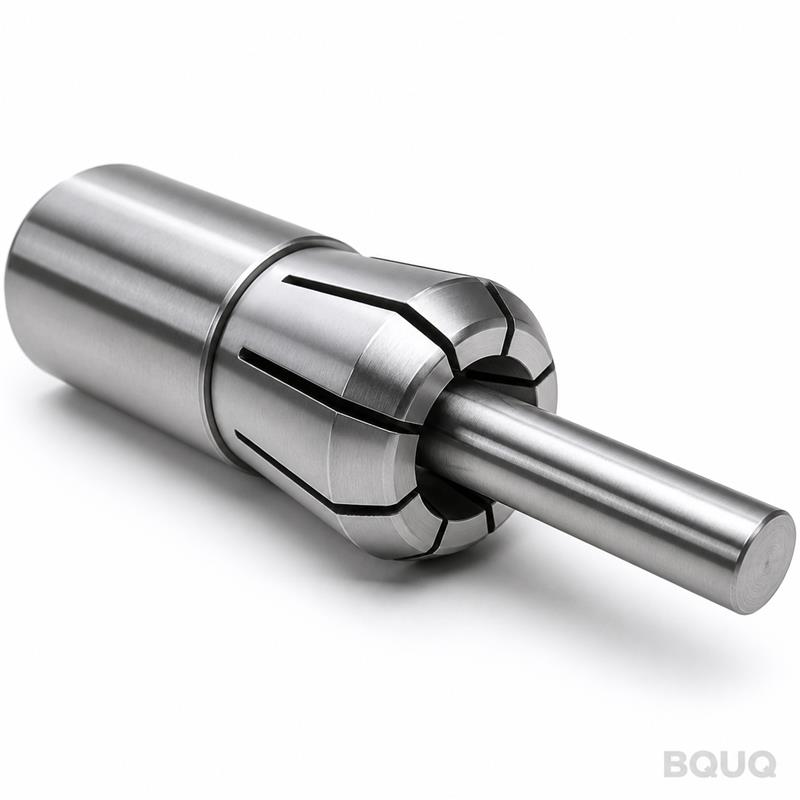
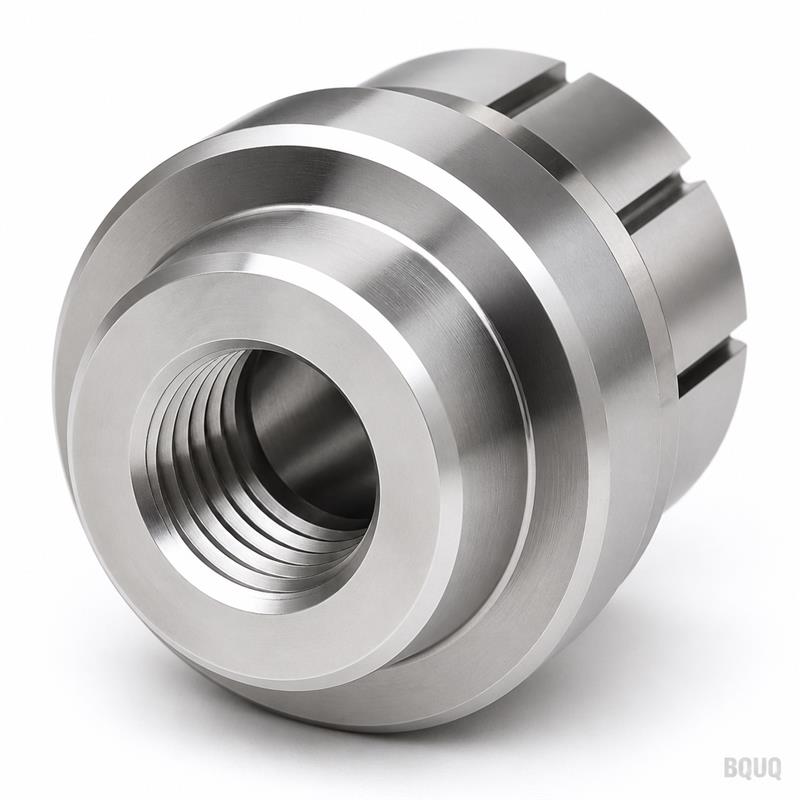
Điểm Khác Biệt Của Đầu Cặp Này Khi Kẹp Bên Trong Đây là Đầu Cặp Mở Rộng Ngoài Cho Máy Tiện CNC. Nó kẹp chi tiết từ đường kính bên trong (ID) bằng trục côn mở rộng các ngàm thép phân đoạn ra ngoài. Bạn
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
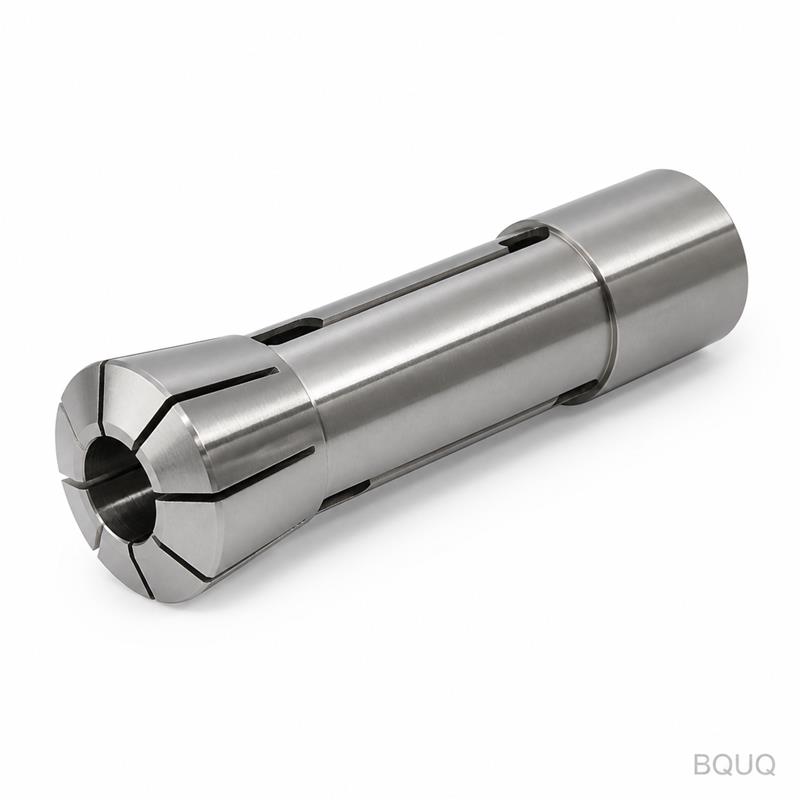
Đây là Đầu Cặp Mở Rộng Ngoài Cho Máy Tiện CNC. Nó kẹp chi tiết từ đường kính bên trong (ID) bằng trục côn mở rộng các ngàm thép phân đoạn ra ngoài. Bạn sử dụng nó khi chi tiết có lỗ đã gia công hoặc lỗ đúc nhưng bề mặt ngoài không đều hoặc mỏng manh, không thể kẹp an toàn. Lợi ích cụ thể là độ lặp lại kẹp 0,005 mm TIR (độ đảo tổng) trên đường kính kẹp, với độ nhám bề mặt Ra 0,4 µm trên các ngàm cặp. Chúng tôi giao các kích thước tiêu chuẩn trong 15 ngày làm việc, và chúng tôi duy trì độ cứng 58–60 HRC trên các phân đoạn mở rộng để chống mài mòn qua hơn 100.000 chu kỳ.
Tại Sao Đầu Cặp Mở Rộng Vượt Trội Hơn Mâm Cặp Ba Chấu Cho Chi Tiết Thành Mỏng
Mâm cặp ba chấu tác dụng lực hướng tâm tại ba điểm. Điều này làm biến dạng vòng đệm, bạc lót và ống lót thành mỏng. Đầu cặp mở rộng của chúng tôi phân bổ lực đều dọc theo toàn bộ chu vi của lỗ. Kết quả là không có biến dạng do tải trọng điểm. Với chiều dày thành 1,5 mm hoặc nhỏ hơn, bạn sẽ đo được độ ô van dưới 0,01 mm sau khi gia công. Đầu cặp mở rộng từ 0,3 mm đến 1,0 mm tùy thuộc vào kích thước, nghĩa là bạn có thể nạp các chi tiết có dung sai lỗ H7 hoặc H8 mà không cần bạc lót riêng cho từng lô.
Vật Liệu và Xử Lý Nhiệt Chúng Tôi Sử Dụng Cho Các Phân Đoạn Mở Rộng
Thân chính được làm từ thép hợp kim 42CrMo, được tôi sơ bộ đến 28–32 HRC. Các phân đoạn mở rộng được làm từ thép lò xo 65Mn. Chúng tôi gia công chúng trên máy tiện CNC 5 trục, sau đó xử lý nhiệt đến 58–60 HRC. Sau khi tôi cứng, chúng tôi mài đường kính ngoài và bệ côn cùng nhau trong một lần gá đặt. Việc mài trong một lần gá đặt này giữ cho góc côn chính xác đến ±0,005 mm trên toàn bộ chiều dài của đầu cặp. Các phân đoạn sau đó được khử ứng suất ở 200 °C trong 4 giờ để ngăn chặn sự thay đổi kích thước trong các ca sản xuất của bạn.
Cách Chúng Tôi Gia Công Bệ Côn Để Đạt Độ Đảo 0,005 mm
Hình dạng quan trọng nhất là bề mặt côn tiếp xúc giữa thân đầu cặp và ống kẹp mở rộng. Chúng tôi cắt côn này trên máy tiện CNC bằng dao CBN, sau đó hoàn thiện bằng hợp chất đánh bóng kim cương. Góc côn là 15 độ mỗi bên, và chúng tôi giữ góc chính xác đến ±30 giây cung. Sau khi lắp ráp, chúng tôi chạy đồng hồ so trên một trục kiểm được mài chính xác lắp vào đầu cặp. Chúng tôi loại bỏ bất kỳ đơn vị nào có độ đảo TIR lớn hơn 0,005 mm tại 25 mm từ mặt đầu cặp. Đây không phải là kiểm tra ngẫu nhiên—mỗi đầu cặp đều được kiểm tra và báo cáo độ đảo được kèm trong hộp giao hàng.
Kiểm Tra Trước Mỗi Lần Giao Hàng: Năm Điểm Kiểm Tra Bạn Có Thể Tin Cậy
Mỗi Đầu Cặp Mở Rộng Ngoài Cho Máy Tiện CNC đều trải qua năm lần kiểm tra trước khi rời khỏi nhà máy Đông Quản của chúng tôi. Đầu tiên, chúng tôi xác minh đường kính ngoài bằng panme với sai số ±0,005 mm. Thứ hai, chúng tôi kiểm tra góc côn bằng thước sin và căn mẫu. Thứ ba, chúng tôi đo độ cứng trên các phân đoạn mở rộng bằng máy đo độ cứng Rockwell—phải đạt 58–60 HRC. Thứ tư, chúng tôi kiểm tra độ đảo trên trục chính đang quay ở tốc độ 3000 RPM. Thứ năm, chúng tôi chạy thử nghiệm mở rộng chức năng với chốt kiểm H7 tiêu chuẩn để xác nhận đầu cặp mở và đóng trơn tru, không bị kẹt. Phiếu kiểm tra đầy đủ được đính kèm với lô hàng của bạn.
Thông số kỹ thuật
Giá trị
Phạm vi kẹp (kích thước tiêu chuẩn)
Ø6 mm đến Ø120 mm
Phạm vi mở rộng mỗi đầu cặp
0,3 mm đến 1,0 mm (tùy thuộc kích thước)
Vật liệu thân
Thép hợp kim 42CrMo, tôi sơ bộ 28–32 HRC
Vật liệu phân đoạn mở rộng
Thép lò xo 65Mn, tôi cứng 58–60 HRC
Độ đảo (TIR tại 25 mm từ mặt đầu)
≤ 0,005 mm
Độ nhám bề mặt trên bề mặt kẹp
Ra 0,4 µm
Độ chính xác góc côn
±30 giây cung
Tốc độ trục chính tối đa khuyến nghị
6000 RPM
Thời gian giao hàng (kích thước tiêu chuẩn)
15 ngày làm việc
MOQ
Không có MOQ (có thể đặt 1 chiếc)
Kích Thước Tùy Chỉnh và Hình Dạng Lỗ Đặc Biệt: Chúng Tôi Cắt Phân Đoạn Mới Hàng Tuần
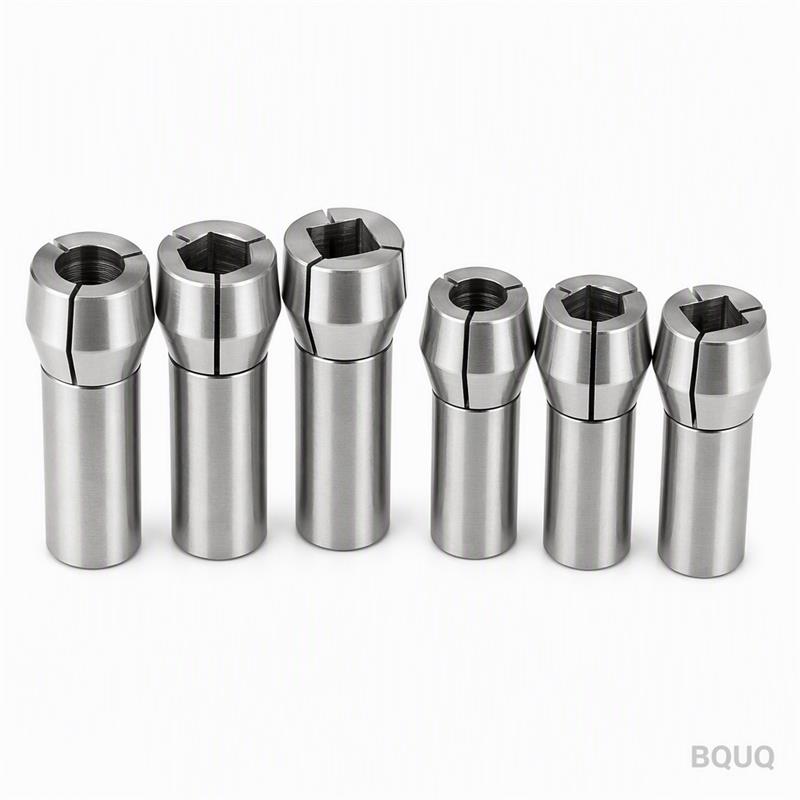
Chúng tôi không ép bạn phải điều chỉnh chi tiết của mình cho phù hợp với đầu cặp có sẵn. Gửi cho chúng tôi đường kính lỗ, chiều dày thành và chiều dài bề mặt kẹp. Chúng tôi sẽ gia công một ống kẹp mở rộng tùy chỉnh cho lỗ cụ thể của bạn. Lỗ tùy chỉnh tối thiểu chúng tôi có thể gia công là Ø4 mm và tối đa là Ø200 mm. Đối với lỗ then hoa hoặc lỗ mù, chúng tôi có thể sửa đổi biên dạng phân đoạn để phù hợp với hình dạng của bạn. Vì chúng tôi có máy EDM cắt dây và phay CNC nội bộ, các phân đoạn tùy chỉnh chỉ mất thêm 7 ngày làm việc so với thời gian giao hàng tiêu chuẩn 15 ngày.
Số lượng đặt hàng tối thiểu của bạn là bao nhiêu?
Chúng tôi không có MOQ cho Đầu Cặp Mở Rộng Ngoài Cho Máy Tiện CNC này—bạn có thể đặt một chiếc duy nhất để xác nhận nguyên mẫu hoặc kiểm tra mẫu.
Bạn có thể gia công phân đoạn mở rộng tùy chỉnh cho lỗ cụ thể của tôi không?
Có, gửi cho chúng tôi bản vẽ lỗ với dung sai ID và chiều dày thành, chúng tôi sẽ sản xuất phân đoạn tùy chỉnh trong vòng 7 ngày làm việc bằng máy EDM cắt dây nội bộ của chúng tôi.
Làm thế nào bạn kiểm soát chất lượng góc côn?
Chúng tôi đo mọi góc côn bằng thước sin và căn mẫu, và chúng tôi loại bỏ bất kỳ đơn vị nào vượt quá ±30 giây cung so với góc 15 độ quy định.
Thời gian giao hàng cho đầu cặp kích thước tiêu chuẩn là bao lâu?
Các kích thước tiêu chuẩn được giao trong 15 ngày làm việc từ nhà máy Đông Quản của chúng tôi, và chúng tôi bao gồm báo cáo kiểm tra độ đảo trong mỗi lô hàng.
Cách Chọn Phạm Vi Mở Rộng Phù Hợp Cho Lô Sản Xuất Của Bạn
Đừng mua đầu cặp mở rộng quá 0,3 mm so với kích thước danh nghĩa của nó. Mở rộng quá mức làm giảm diện tích tiếp xúc và tăng nguy cơ chi tiết bị trượt dưới tải cắt nặng. Đối với hầu hết các hoạt động tiện CNC, phạm vi mở rộng 0,5 mm là đủ. Nếu dung sai lỗ của bạn rộng (H9 hoặc lớn hơn), hãy đặt đầu cặp có phạm vi mở rộng 1,0 mm. Chúng tôi đánh dấu kích thước danh nghĩa và phạm vi mở rộng trên mặt của mỗi đầu cặp, để công nhân vận hành của bạn không bao giờ phải đoán. Để tìm hiểu sâu hơn về kỹ thuật cách hình dạng dụng cụ tương tác với thiết bị kẹp, hãy đọc hướng dẫn lựa chọn dụng cụ cắt CNC của chúng tôi.
Tại Sao Sản Xuất Chính Xác Có Nghĩa Là Chúng Tôi Mài, Không Chỉ Tiện
Nhiều xưởng tiện các phân đoạn mở rộng và coi như xong. Chúng tôi thì không. Sau khi tiện, chúng tôi mài đường kính ngoài và bệ côn trong một lần kẹp duy nhất. Điều này loại bỏ vùng ảnh hưởng nhiệt từ quá trình tiện và mang lại độ tròn hình học thực sự. Sự khác biệt có thể đo được: đầu cặp chỉ tiện cho độ đảo 0,015 mm; đầu cặp được mài của chúng tôi cho độ đảo 0,005 mm. Nếu bạn giữ các chi tiết có yêu cầu độ nhám bề mặt dưới Ra 0,8 µm, bước mài là bắt buộc. Đây là cách sản xuất chính xác từ một nhà máy Trung Quốc 20 năm tuổi trông như thế nào—chúng tôi không cắt giảm ở bước mài cuối cùng.
Vận Chuyển và Đóng Gói: Bảo Vệ Cho Các Bề Mặt Đã Mài
Mỗi đầu cặp được bọc riêng bằng giấy VCI (chất ức chế ăn mòn hơi), sau đó được đặt trong miếng mút tùy chỉnh bên trong hộp gỗ xuất khẩu. Hộp được thiết kế để ngăn chặn mọi chuyển động bên trong