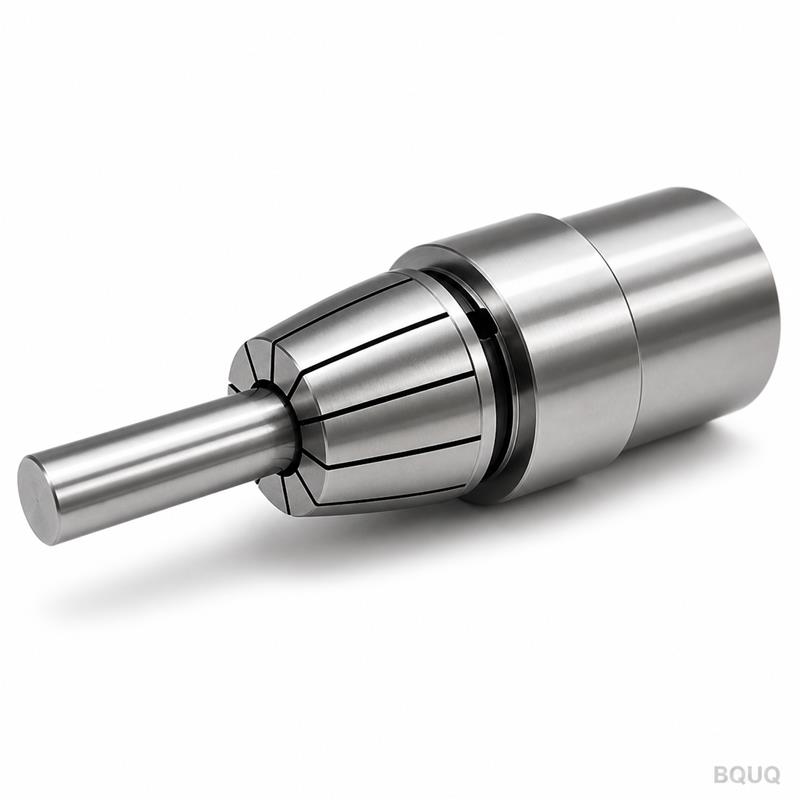
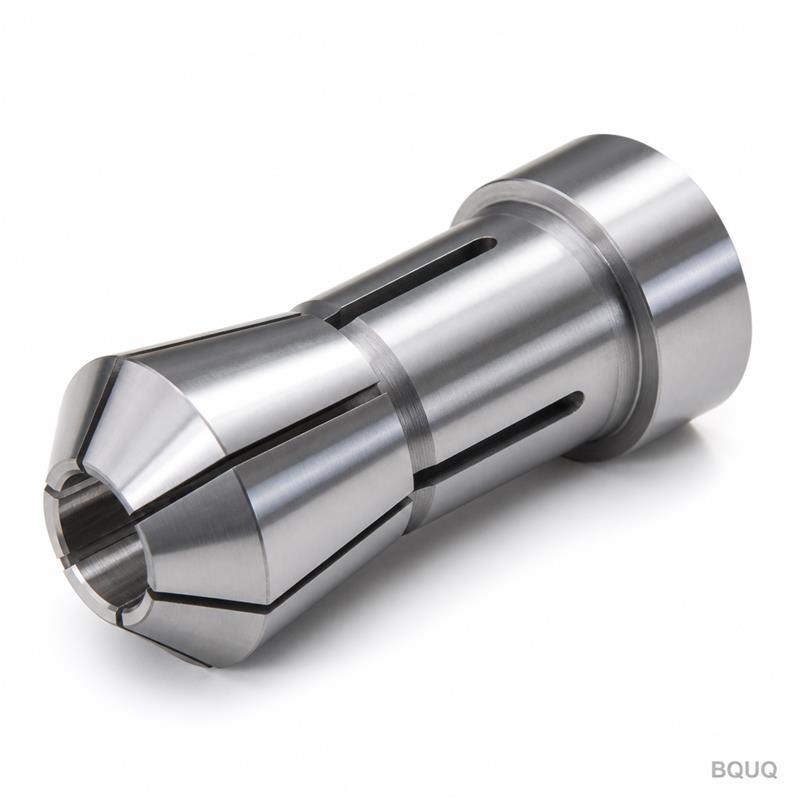
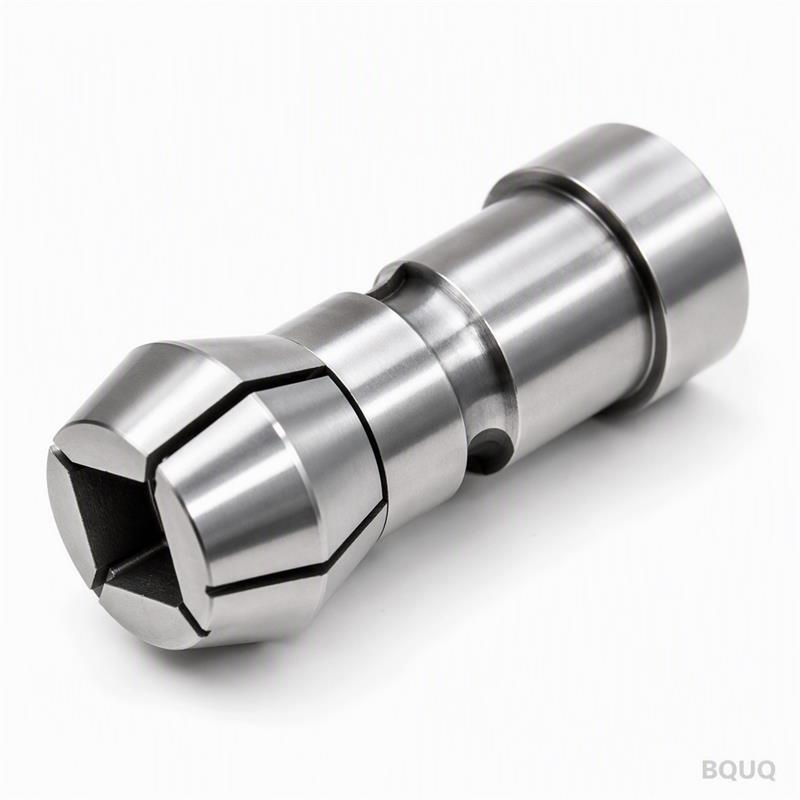
Điểm Khác Biệt Của Đầu Cặp Này: Độ Đảo TIR 0.005mm, 58 HRC, Giao Hàng Trong 15 Ngày Đây là Đầu Cặp Đồng Bộ Máy Tiện Tự Động Gia Công CNC được thiết kế cho các hoạt động tiện và mà
Đầu Cặp Đồng Bộ Máy Tiện Tự Động Gia Công CNC BQUQ, Độ Đảo Chính Xác 0.005mm
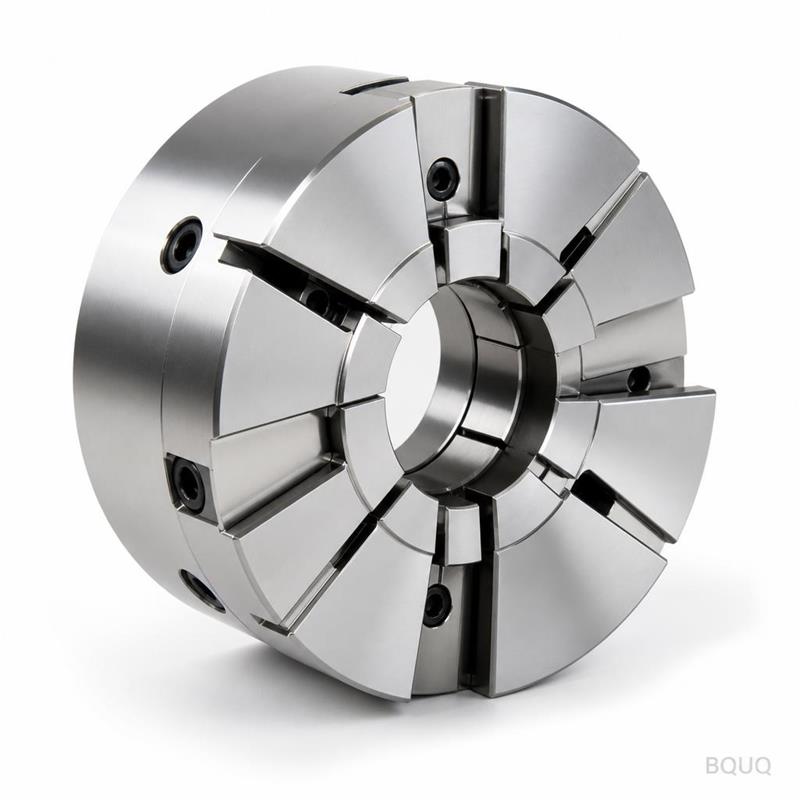
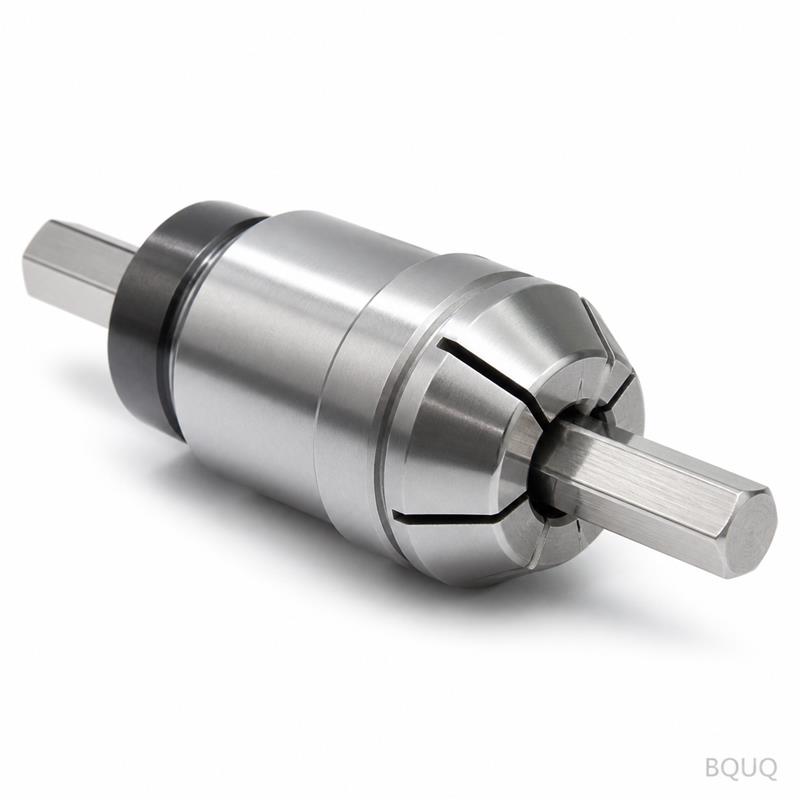
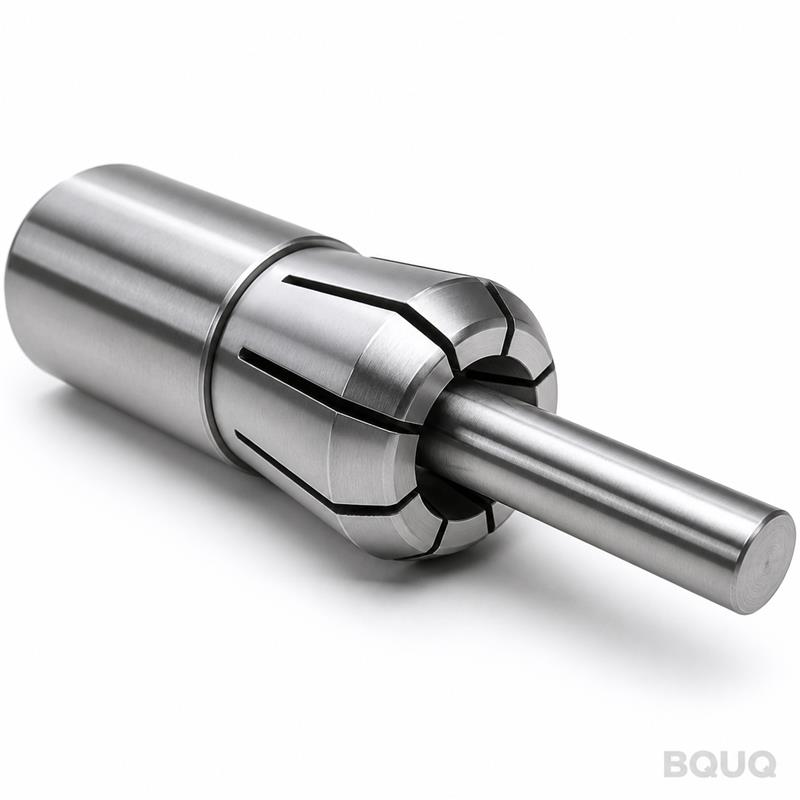
Điểm Khác Biệt Của Đầu Cặp Này: Độ Đảo TIR 0.005mm, 58 HRC, Giao Hàng Trong 15 Ngày Đây là Đầu Cặp Đồng Bộ Máy Tiện Tự Động Gia Công CNC được thiết kế cho các hoạt động tiện và mài khối lượng lớn, nơ
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Điểm Khác Biệt Của Đầu Cặp Này: Độ Đảo TIR 0.005mm, 58 HRC, Giao Hàng Trong 15 Ngày
Đây là Đầu Cặp Đồng Bộ Máy Tiện Tự Động Gia Công CNC được thiết kế cho các hoạt động tiện và mài khối lượng lớn, nơi mà độ đồng tâm không thể bị ảnh hưởng. Cơ cấu collet đồng bộ đóng tất cả các khe một cách đều nhau, giữ phôi thanh tròn và các chi tiết đã qua gia công sơ bộ với tổng độ đảo (TIR) đạt 0.005mm hoặc tốt hơn. Bạn có được lực kẹp lặp lại mà không làm biến dạng chi tiết, và vì chúng tôi gia công thân đầu cặp và vị trí lắp collet trong một lần gá đặt, bạn tránh được dung sai tích lũy thường thấy ở các cụm lắp ráp từ nhiều nhà cung cấp. Thời gian giao hàng điển hình từ khi duyệt bản vẽ đến khi xuất xưởng là 15 ngày làm việc, không có MOQ cho các kích thước tiêu chuẩn.
Gia công chính xác tại cơ sở Đông Quan của chúng tôi đảm bảo mọi thân đầu cặp đều bắt đầu từ thép 42CrMo, được xử lý nhiệt đến 58-60 HRC, sau đó được mài đến độ nhám bề mặt Ra 0.4µm trên các bề mặt côn và bề mặt kẹp. Sự kết hợp này mang lại cho bạn tuổi thọ dụng cụ và độ ổn định chi tiết mà các đầu cặp nhập khẩu có sẵn trên thị trường không thể sánh được.
Các Khe Collet Đồng Bộ Loại Bỏ Hiện Tượng Kẹp Không Đều Như Thế Nào
Các đầu cặp collet tiêu chuẩn dựa vào một nêm côn đơn, có thể làm dịch chuyển phôi nếu collet bị mòn hoặc thanh kéo kéo không đều. Thiết kế đồng bộ sử dụng một bánh răng vòng và ba hoặc sáu khe được xẻ rãnh di chuyển theo hướng kính với tốc độ và khoảng cách giống hệt nhau. Mỗi khe di chuyển cùng một lượng cho mỗi vòng quay của ống truyền động, do đó vectơ lực kẹp luôn được giữ chính xác tại tâm trục chính.
Điều này quan trọng khi bạn gia công các chi tiết có thành mỏng hoặc kẹp phôi thanh lục giác và vuông. Kẹp không đều tạo ra các vết rung và độ ô van. Cơ cấu đồng bộ của chúng tôi giữ độ tròn trong khoảng 0.003mm trên một thanh tròn đường kính 25mm, được kiểm tra bằng đồng hồ so Marposs trước khi đóng gói. Góc của vị trí lắp collet là 16 độ, tiêu chuẩn cho DIN 6499, nhưng chúng tôi có thể tùy chỉnh biên dạng mũi để phù hợp với mũi trục chính hoặc ống kéo hiện có của bạn.
Vật Liệu và Xử Lý Nhiệt Chúng Tôi Sử Dụng Cho Thân Đầu Cặp và Collet
Chúng tôi không cắt giảm chất lượng thép. Thân đầu cặp được làm từ thép 42CrMo (AISI 4140), tôi và ram đến 28-32 HRC cho phần đế, sau đó vùng kẹp được tôi cao tần đến 58-60 HRC. Độ cứng kép này mang lại cho bạn một thân đầu cặp dẻo dai, chịu va đập với bề mặt kẹp chống mài mòn. Bản thân collet được làm từ thép lò xo 65Mn, tôi đến 45-50 HRC, sau đó các rãnh được cắt bằng laser và làm sạch ba via để ngăn chặn ba via truyền lên phôi của bạn.
Đối với môi trường ăn mòn hoặc khi xử lý phôi thép không gỉ, chúng tôi cung cấp tùy chọn mạ niken hóa học không điện trên toàn bộ thân đầu cặp (độ dày 0.02mm) mà không ảnh hưởng đến độ chính xác của bề mặt côn. Chúng tôi có một dây chuyền xử lý nhiệt hoàn chỉnh trong nhà máy, do đó các chu kỳ tôi và ram được ghi nhật ký với dấu thời gian—không thuê ngoài bên thứ ba có thể bỏ qua các bước. Độ nhám bề mặt trên đường kính ngoài và bề mặt côn là Ra 0.4µm, và bề mặt lắp ghép của tấm đế được mài nghiền đến Ra 0.2µm.
Kiểm Tra Trước Mỗi Lần Giao Hàng: Độ Đảo, Độ Cứng, và Lực Kéo Lùi
Mỗi đơn vị đều trải qua quy trình kiểm tra ba giai đoạn. Đầu tiên, chúng tôi đo góc côn bằng thước sin và đồng hồ so—phải nằm trong phạm vi ±0.002mm trên toàn bộ chiều dài côn. Thứ hai, chúng tôi lắp ráp đầu cặp trên một trục chính thử nghiệm và đo TIR tại mũi bằng một thanh thử nghiệm đã mài đường kính 25mm; chúng tôi loại bỏ bất kỳ sản phẩm nào trên 0.005mm. Thứ ba, chúng tôi đo lực kéo lùi bằng cảm biến lực ở áp suất truyền động thủy lực 40 bar và xác minh nó khớp với lực kẹp bạn chỉ định, thường là 15-20 kN cho collet 25mm.
Chúng tôi cũng kiểm tra chiều rộng rãnh collet bằng calip trụ để đảm bảo các rãnh không đóng hoàn toàn dưới lực, điều này có thể gây biến dạng vĩnh viễn. Mỗi đầu cặp được giao kèm một báo cáo kiểm tra có chữ ký, bao gồm các giá trị độ đảo, kết quả kiểm tra độ cứng, và ảnh chụp chỉ số đo cuối cùng. Nếu bạn cần chứng nhận vật liệu đầy đủ (EN 10204 3.1), chúng tôi cung cấp miễn phí.
Thông Số Kỹ Thuật: Kích Thước, Dung Sai, và Điều Kiện Giao Hàng
Thông số
Giá trị / Phạm vi
Loại collet
DIN 6499 ER16 / ER20 / ER25 / ER32 / ER40
Vật liệu thân
42CrMo (AISI 4140), tôi cao tần
Vật liệu collet
Thép lò xo 65Mn, 45-50 HRC
Độ cứng thân
58-60 HRC (vùng kẹp)
Độ đảo TIR (tại mũi)
≤ 0.005mm (0.0002")
Độ lặp lại đồng tâm
≤ 0.003mm trong 20 chu kỳ kẹp
Độ nhám bề mặt (côn và OD)
Ra 0.4µm
Phạm vi kẹp (ER32)
2.0 – 20.0mm
Áp suất truyền động tối đa
60 bar
Thời gian giao hàng (kích thước tiêu chuẩn)
15 ngày làm việc
MOQ
Không có MOQ cho kích thước tiêu chuẩn (tùy chỉnh: 5 chiếc)
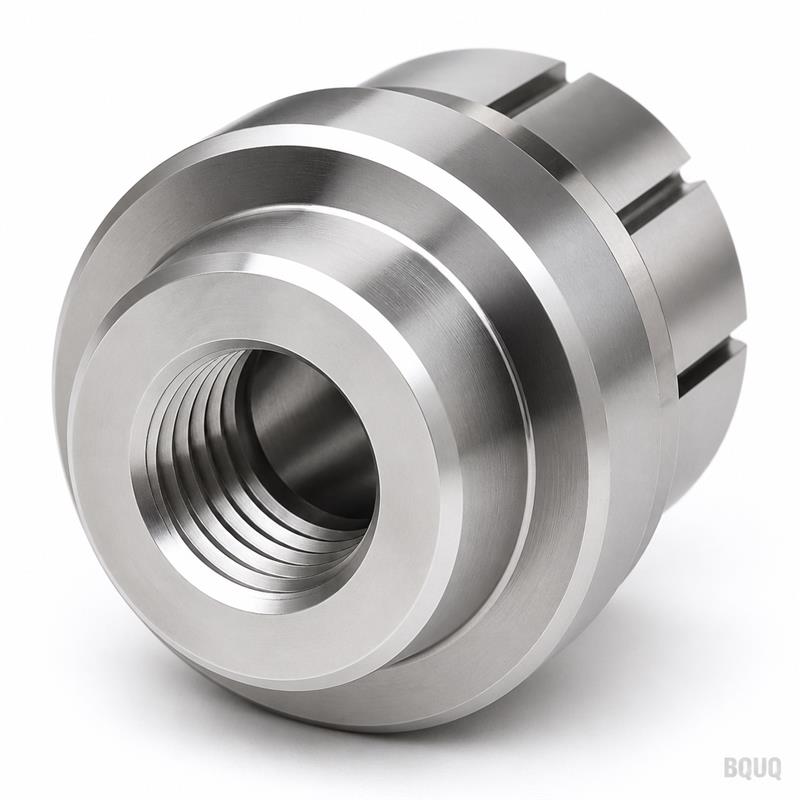
Đối với việc lắp đặt mũi trục chính tùy chỉnh (ví dụ: A2-4, A2-5, hoặc mũi ren), chúng tôi điều chỉnh tấm đế và có thể khớp với ren ống kéo hiện có của bạn. Thân đầu cặp được cân bằng đến cấp G2.5 ở tốc độ 6000 RPM, phù hợp với hầu hết các ứng dụng máy tiện CNC và máy tiện tự động. Nếu bạn làm việc với vật liệu đặc biệt, hãy tham khảo hướng dẫn lựa chọn dụng cụ cắt CNC của chúng tôi để kết hợp đầu cặp này với dụng cụ phù hợp.
MOQ của bạn cho kích thước đầu cặp tùy chỉnh là bao nhiêu?
Không có MOQ cho các kích thước collet ER tiêu chuẩn (ER16-ER40); mũi trục chính tùy chỉnh hoặc lỗ khoan không tiêu chuẩn yêu cầu tối thiểu 5 chiếc.
Bạn có thể tùy chỉnh ren ống kéo hoặc tấm đế không?
Có, chúng tôi gia công tấm đế và ren ống kéo để khớp với mũi trục chính và thanh truyền động của máy tiện bạn, với dung sai ±0.02mm trên bước ren.
Làm thế nào bạn xác minh độ đảo trước khi giao hàng?
Chúng tôi sử dụng đồng hồ so Marposs với thanh thử nghiệm đã mài; báo cáo kiểm tra có chữ ký được bao gồm trong mỗi lô hàng, và chúng tôi loại bỏ bất kỳ sản phẩm nào có TIR trên 0.005mm.
Thời gian giao hàng trung bình cho đơn hàng lặp lại là bao lâu?
Đơn hàng lặp lại cho kích thước tiêu chuẩn được giao trong 10 ngày làm việc; đơn hàng tùy chỉnh lần đầu mất 15 ngày làm việc bao gồm cả thời gian duyệt bản vẽ.
Tại Sao Gia Công Chính Xác Tại Nhà Máy Đông Quan Của Chúng Tôi Vượt Trội Hơn Các Nhà Cung Cấp Lắp Ráp
Nhiều nhà cung cấp đầu cặp collet được gọi là nhà sản xuất thực chất mua thân đúc và collet có sẵn, sau đó lắp ráp chúng mà không qua bất kỳ gia công nào. Nhà máy của chúng tôi thực hiện toàn bộ quy trình: tiện CNC, phay, xử lý nhiệt, mài, và lắp ráp dưới cùng một mái nhà. Điều đó có nghĩa là chúng tôi kiểm soát góc côn, hình dạng rãnh, và đường cong xử lý nhiệt. Chúng tôi không phụ thuộc vào collet của bên thứ ba có thể có độ cứng hoặc chiều rộng rãnh khác.
Sự tích hợp dọc này cũng rút ngắn thời gian giao hàng của bạn. Chúng tôi có 40 máy CNC, bao gồm hai trung tâm mài 5 trục, chuyên dụng cho sản xuất đầu cặp. Nếu bạn có bản vẽ, các kỹ sư của chúng tôi sẽ xem xét tính khả thi khi gia công và gửi cho bạn báo cáo DFM trong vòng 24 giờ. Chúng tôi cũng tự sản xuất lò xo và bộ phận tản