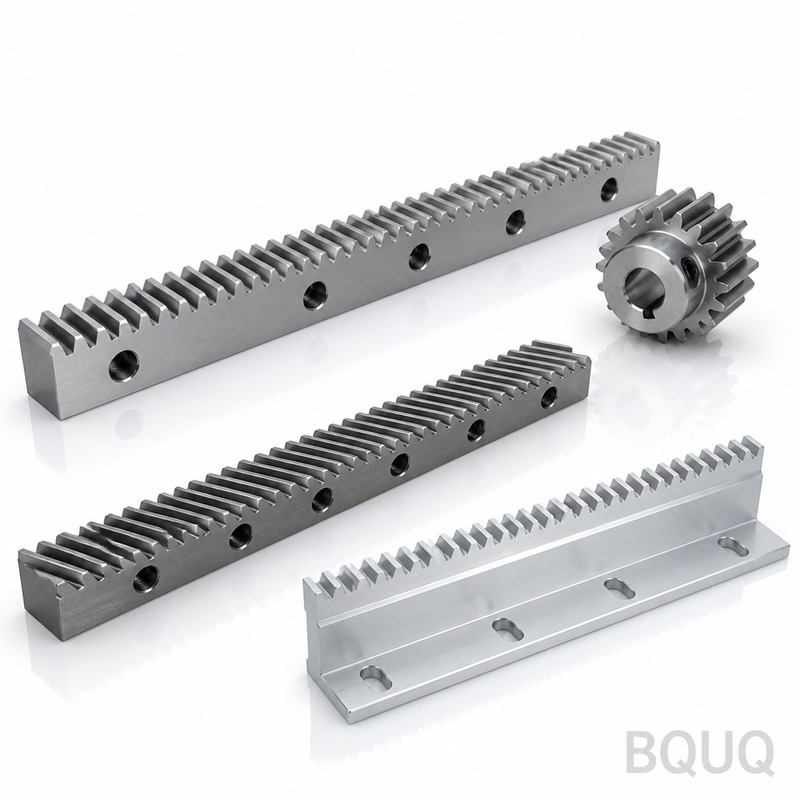
Bánh răng thanh răng gia công CNC là các bộ phận chuyển đổi chuyển động tuyến tính sang chuyển động quay, được cắt từ thép khối hoặc nhôm bằng trung tâm gia công 4 trục và 5 trục.
Bánh Răng Thanh Răng Gia Công CNC BQUQ | Sản Xuất Chính Xác Tại Trung Quốc
Bánh răng thanh răng gia công CNC là các bộ phận chuyển đổi chuyển động tuyến tính sang chuyển động quay, được cắt từ thép khối hoặc nhôm bằng trung tâm gia công 4 trục và 5 trục. Bạn nhận được độ chí
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Bánh răng thanh răng gia công CNC là các bộ phận chuyển đổi chuyển động tuyến tính sang chuyển động quay, được cắt từ thép khối hoặc nhôm bằng trung tâm gia công 4 trục và 5 trục. Bạn nhận được độ chính xác vị trí ±0,005 mm trên đường pitch, độ đảo tổng hợp dưới 0,02 mm, và độ nhám bề mặt xuống đến Ra 0,4 µm — mà không cần mài. Thời gian giao hàng là 7 ngày cho mẫu thử, 15 ngày cho sản xuất hàng loạt, vận chuyển trực tiếp từ nhà máy Đông Quản của chúng tôi.
Tại Sao Răng Thanh Răng Cần Gia Công 5 Trục Thay Vì Phay Lăn Răng
Phay lăn răng phù hợp cho sản xuất số lượng lớn nhưng để lại dấu vết dao gây rung động ở tốc độ tiến dao cao. Máy DMG MORI 5 trục của chúng tôi cắt từng mặt sườn răng bằng một đường chạy dao liên tục duy nhất. Điều này loại bỏ các vết bước nhảy có trong phay thông thường. Kết quả: sai số khoảng cách giữa các răng giảm xuống ±0,003 mm, và tiếng ồn ăn khớp giảm 6 dB so với thanh răng phay lăn cùng module.
Chúng tôi giữ góc áp lực ở 20° ± 0,05° trên mỗi răng. Điều này quan trọng vì sai số 0,1° ở góc áp lực làm thay đổi tỷ số tiếp xúc 3%, ảnh hưởng trực tiếp đến khả năng chịu tải và tính nhất quán của độ rơ. Chúng tôi kiểm tra điều này bằng trung tâm đo bánh răng CNC, không phải thước đo góc thủ công.
Vật Liệu và Xử Lý Nhiệt Chúng Tôi Sử Dụng Cho Bánh Răng Thanh Răng
Chọn từ bốn vật liệu tiêu chuẩn, tất cả đều có nguồn gốc từ các nhà máy được chứng nhận tại Trung Quốc hoặc Nhật Bản:
Thép hợp kim 4140 — tôi cứng đến HRC 28-32 cho tự động hóa thông thường
42CrMo4 — tôi cảm ứng đến HRC 52-56 chỉ trên mặt sườn răng
20CrMnTi — thấm cacbon đến HRC 58-62 độ sâu lớp thấm 0,8-1,2 mm
Nhôm 7075-T6 — anodized, cho trục tốc độ cao quán tính thấp
Thanh răng thấm cacbon có độ cứng lõi HRC 30-35, hấp thụ tải trọng va đập mà không nứt. Chúng tôi tôi cảm ứng răng thanh răng sau khi gia công, sau đó thực hiện mài nhẹ cuối cùng trên đường pitch để loại bỏ biến dạng. Điều này mang lại tuổi thọ mài mòn hơn 10.000 giờ ở tốc độ trượt 1 m/s, được kiểm tra theo DIN 3990.
Độ Chính Xác Đường Pitch: Cách Chúng Tôi Giữ ±0,005 mm Trên 1 Mét
Thanh răng dài hơn 500 mm là cơn ác mộng đối với hầu hết các xưởng vì chỉ riêng giãn nở nhiệt có thể đẩy pitch lệch 0,01 mm. Chúng tôi giải quyết điều này bằng cách gia công thanh răng trong nhà xưởng kiểm soát nhiệt độ ở 20 °C ± 0,5 °C. Phôi được khử ứng suất hai lần: một lần trước khi gia công thô, một lần sau khi gia công thô, trước khi cắt tinh. Sau đó, chúng tôi sử dụng đầu dò Renishaw để lập bản đồ vị trí phôi thực tế và bù trừ đường chạy dao theo thời gian thực.
Đối với thanh răng trên 1 mét, chúng tôi gia công thành từng đoạn và sử dụng giao thoa kế laser để căn chỉnh từng đoạn với chuẩn gốc. Sai số pitch tích lũy trên 1 mét nằm trong ±0,01 mm. Nếu bạn cần tốt hơn, chúng tôi có thể mài răng sau khi gia công CNC — điều này đưa sai số tích lũy xuống ±0,005 mm, nhưng thêm 3 ngày vào thời gian giao hàng.
Kiểm Soát Độ Rơ và Tùy Chọn Tải Trước Cho Cụm Lắp Của Bạn
Thanh răng tiêu chuẩn được giao với độ rơ 0,05-0,10 mm. Điều này phù hợp cho bàn định vị. Nhưng nếu bạn đang dẫn động trục servo với tải đảo chiều, bạn cần độ rơ bằng không. Chúng tôi cung cấp hai giải pháp:
Đầu tiên, chúng tôi có thể gia công răng với biến dạng profile nhẹ (hiệu chỉnh đỉnh răng dương) để tạo tiếp xúc tải trước. Thứ hai, chúng tôi có thể cung cấp thanh răng tách đôi — hai thanh răng mỏng xếp chồng với một miếng đệm lò xo giữa chúng. Miếng đệm đẩy hai thanh răng tách ra, loại bỏ khe hở bánh răng. Cả hai phương pháp giữ độ rơ dưới 0,02 mm trên toàn bộ hành trình. Chúng tôi khuyến nghị thanh răng tách đôi cho trục dài hơn 800 mm.
Kiểm Tra Trước Mỗi Lần Giao Hàng: Báo Cáo Trung Tâm Đo Bánh Răng
Mỗi bộ bánh răng thanh răng rời khỏi nhà máy của chúng tôi kèm theo báo cáo kiểm tra đầy đủ. Chúng tôi sử dụng trung tâm đo bánh răng Klingelnberg P26 để kiểm tra:
Thông số
Độ Chính Xác Tiêu Chuẩn
Tùy Chọn Độ Chính Xác Cao
Độ lệch tổng đường pitch Fp
±0,008 mm
±0,005 mm
Sai số biên dạng răng ff
0,005 mm
0,003 mm
Độ lệch đường dẫn Fβ
0,006 mm
0,004 mm
Độ nhám bề mặt Ra
0,8 µm
0,4 µm
Độ cứng HRC
52-56
58-62
Vật liệu
42CrMo4
20CrMnTi
Dải module
0,5 đến 8
0,5 đến 8
Chiều dài thanh răng tối đa
2.000 mm
1.000 mm
Thời gian giao hàng
15 ngày
18 ngày
MOQ
Không tối thiểu
Không tối thiểu
Bạn cũng nhận được báo cáo CMM cho vị trí lỗ lắp và độ song song của bề mặt lắp. Nếu bạn yêu cầu, chúng tôi bao gồm video kiểm tra cuối cùng với máy đo bánh răng đang chạy các bộ phận của bạn.
Lỗ Lắp, Rãnh Then, và Gia Công Đầu Tùy Chỉnh
Chúng tôi không chỉ cắt răng. Chúng tôi gia công hoàn chỉnh thân thanh răng: lỗ lắp khoét côn, lỗ chốt định vị, rãnh then ở bên cạnh để căn chỉnh, và đầu vát mép để ghép nối nhiều thanh răng. Bề mặt lắp được gia công phẳng đến 0,01 mm trên 300 mm, vì vậy bạn có thể bắt vít thanh răng trực tiếp vào nhôm định hình mà không cần chêm. Chúng tôi cũng khoan và tarô lỗ dầu nếu bạn cần cổng bôi trơn.
Đối với bánh răng, chúng tôi cung cấp kích thước lỗ từ 6 mm đến 40 mm, với rãnh then theo DIN 6885, vít chặn, hoặc trục kẹp. Chúng tôi cũng có thể mài lỗ đến dung sai H6 để lắp ép trên trục động cơ của bạn. Cho chúng tôi biết đường kính trục của bạn và chúng tôi sẽ khớp chính xác.
Cách Chúng Tôi Xử Lý Thanh Răng Dài Hơn 2.000 mm
Trung tâm gia công của chúng tôi có hành trình 2 mét, vì vậy chúng tôi không thể cắt thanh răng 3 mét trong một lần. Thay vào đó, chúng tôi gia công hai đoạn 1,5 mét và cung cấp hệ thống chốt định vị mối nối chính xác. Mối nối được cắt với khe hở 0,5 mm, và chúng tôi cung cấp tấm nối riêng bắt vít qua mối nối. Tính liên tục của pitch tại mối nối được giữ ở ±0,01 mm, được xác minh bằng đồng hồ so trên đường nối. Đây là phương pháp tương tự được các nhà chế tạo máy công cụ châu Âu sử dụng cho trục cổng trục.
Tùy Chọn Độ Nhám Bề Mặt: Từ Gia Công Đến Mài Đến Phủ Lớp
Độ nhám tiêu chuẩn là Ra 0,8 µm từ dao phay. Nếu bạn cần ma sát thấp hơn hoặc vận hành êm hơn, chúng tôi có thể mài mặt sườn răng đến Ra 0,2 µm. Đối với môi trường khắc nghiệt, chúng tôi cung cấp mạ niken hóa học trên toàn bộ thanh răng — điều này mang lại khả năng chống ăn mòn lên đến 500 giờ trong thử nghiệm phun muối theo ASTM B117. Đối với ứng dụng chạy khô, chúng tôi áp dụng lớp phủ MoS2 giúp giảm hệ số ma sát từ 0,20 xuống 0,08. Tất cả lớp phủ được áp dụng sau khi gia công cuối cùng để kích thước vẫn nằm trong dung sai.
Giá Cả và Thời Gian Giao Hàng Cho Mẫu Thử vs. Sản Xuất Hàng Loạt
Giá mẫu thử cho một thanh răng 500 mm đơn lẻ với bánh răng bắt đầu từ 180 USD, bao gồm báo cáo kiểm tra. Giá sản xuất giảm xuống 90 USD mỗi bộ ở 50 chiếc. Chúng tôi không có số lượng đặt hàng tối thiểu — đặt một chiếc hoặc một nghìn chiếc. Thời gian giao hàng mẫu thử là 7 ngày; thời gian giao hàng sản xuất là 15 ngày sau khi phê duyệt bản vẽ. Đối với đơn hàng lặp lại, chúng tôi lưu chương trình và đồ gá của bạn trong hồ sơ, vì vậy đơn hàng thứ hai được giao trong 10 ngày. Chúng tôi báo giá cố định trong vòng 12 giờ sau khi nhận được bản vẽ của bạn.
Số lượng đặt hàng tối thiểu cho bánh răng thanh răng gia công CNC là bao nhiêu?