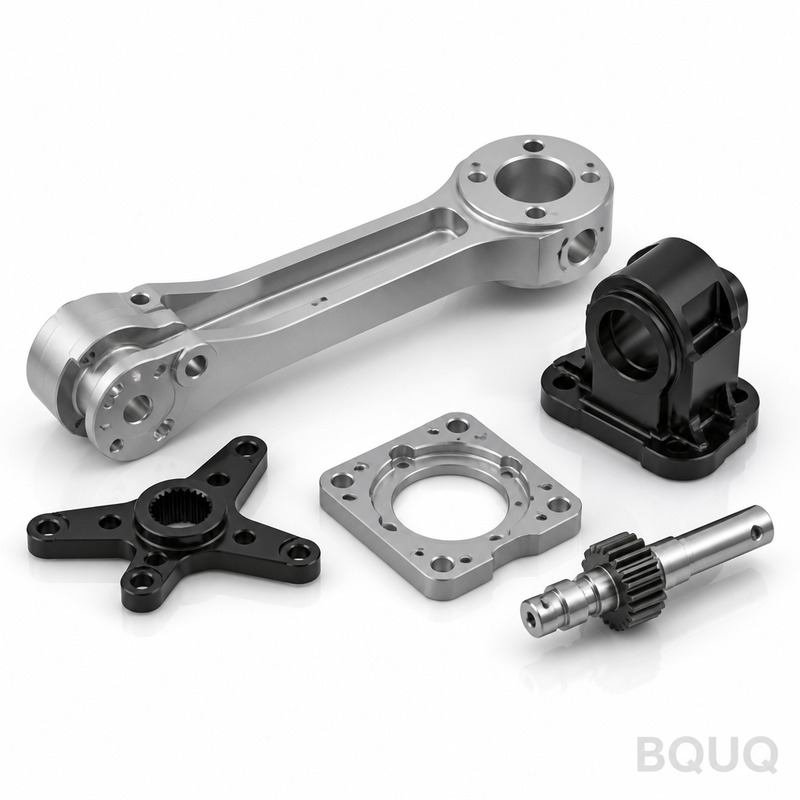
Đây là các linh kiện tay robot được gia công CNC từ nhôm khối đặc — thanh nối, giá đỡ, vỏ cổ tay và mặt bích chuyển tiếp chịu tải trọng động trong robot 6 trục, robot SCARA và robo
BQUQ Gia Công CNC Chính Xác Linh Kiện Tay Robot Bằng Nhôm | Sản Xuất Tại Trung Quốc
Đây là các linh kiện tay robot được gia công CNC từ nhôm khối đặc — thanh nối, giá đỡ, vỏ cổ tay và mặt bích chuyển tiếp chịu tải trọng động trong robot 6 trục, robot SCARA và robot cộng tác (cobot).
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Đây là các linh kiện tay robot được gia công CNC từ nhôm khối đặc — thanh nối, giá đỡ, vỏ cổ tay và mặt bích chuyển tiếp chịu tải trọng động trong robot 6 trục, robot SCARA và robot cộng tác (cobot). Bạn nhận được dung sai ở mức ±0,005 mm, độ đảo trục chính dưới 0,008 mm và độ nhám bề mặt xuống đến Ra 0,4 µm, giúp các khớp của bạn luôn cứng vững và không có độ rơ ở tốc độ 2.000+ chu kỳ mỗi giờ. Chúng tôi gia công từ nhôm 6061-T6 hoặc 7075-T6, anodize cứng đến tương đương 60 HRC trên bề mặt và giao hầu hết các lô hàng trong 5 ngày từ nhà máy tại Đông Quản.
Cách Chúng Tôi Giữ Dung Sai ±0,005 mm Trên Vỏ Cổ Tay Thành Mỏng
Cổ tay robot có thành mỏng chỉ 1,2 mm. Vật liệu này bị biến dạng trong quá trình cắt, đó là lý do hầu hết các xưởng thất bại với dung sai chặt ở khu vực này. Chúng tôi sử dụng máy 5 trục DMG MORI với trục chính 12.000 vòng/phút và các đường chạy dao được lập trình xen kẽ phay thuận và phay nghịch trên mỗi lần cắt. Chi tiết được kẹp chặt trên đồ gá chân không với độ lặp lại 0,004 mm. Đối với các lỗ chứa vòng bi, chúng tôi hoàn thiện bằng dao doa một lưỡi và đo tại chỗ bằng đầu dò Renishaw — không chi tiết nào rời máy cho đến khi lỗ được kiểm tra đạt trong phạm vi 0,005 mm. Nếu thiết kế của bạn có lỗ xuyên cho bộ truyền động sóng hài (harmonic drive), chúng tôi giữ độ đồng tâm này ở mức 0,008 mm tổng độ đảo chỉ thị (TIR).
Vật Liệu và Xử Lý Nhiệt cho Tải Trọng Chu Kỳ
Chúng tôi gia công hai loại nhôm cho tay robot. 6061-T6 cho các tấm thanh nối và vỏ bọc — loại này hàn tốt và có giới hạn chảy 310 MPa. 7075-T6 cho vỏ vai và khuỷu tay chịu tải — giới hạn chảy 503 MPa, xử lý tải trọng 6 kg ở độ vươn tối đa mà không bị rão. Cả hai loại đều từ các nhà máy trong nước được chứng nhận với giấy chứng nhận vật liệu truy xuất theo số mẻ nhiệt. Sau khi gia công, chúng tôi cung cấp dịch vụ anodize cứng (Loại III) đến 60 HRC trên bề mặt, chống mài mòn từ xích kéo cáp. Đối với các lỗ chính xác, chúng tôi để nguyên không phủ và giữ độ cứng nhôm thô ở 95–110 HBW. Nếu tay robot của bạn hoạt động trong phòng sạch, chúng tôi bỏ qua anodize và thụ động hóa để ngăn phát tán hạt.
Cân Bằng Khối Lượng và Độ Cứng trong Hình Học Tay Robot của Bạn
Trọng lượng ở cơ cấu chấp hành cuối làm tốn thời gian chu kỳ của bạn. Chúng tôi loại bỏ vật liệu ở những nơi không chịu tải — bên trong các hốc, giữa các gân, trong lòng của thanh nối dạng C. Phần mềm CAM của chúng tôi mô phỏng độ võng dưới ma trận tải 3 trục trước khi cắt. Một vỏ khuỷu tay điển hình chúng tôi gia công nặng 1,8 kg, nhưng chúng tôi có thể giảm xuống 1,2 kg bằng cách thêm các hốc giảm trọng lượng với thành dày 2 mm. Độ cứng vẫn nằm trong phạm vi 5% so với chi tiết đặc vì chúng tôi giữ nguyên lớp vỏ ngoài và các giao điểm gân. Gửi tệp STEP của bạn và chúng tôi sẽ chạy kiểm tra tôpô miễn phí — nếu chúng tôi thấy cách giảm 15% trọng lượng mà không làm yếu khớp, chúng tôi sẽ báo trước khi báo giá.
Thông số kỹ thuật
Giá trị
Ghi chú
Vật liệu chính
6061-T6, 7075-T6
Được chứng nhận, số mẻ nhiệt truy xuất được
Phạm vi kích thước gia công
10 mm – 800 mm
Trục dài nhất, trọng lượng chi tiết lên đến 400 kg
Dung sai tuyến tính
±0,005 mm
Giữa các lỗ, kiểm tra trên CMM
Độ đồng tâm lỗ (TIR)
≤0,008 mm
Cho bệ đỡ vòng bi và lắp ghép harmonic drive
Độ nhám bề mặt
Ra 0,4 µm – Ra 1,6 µm
Ra 0,4 µm trên các bề mặt làm kín
Độ cứng bề mặt (anodize)
Tương đương 60 HRC
Anodize cứng Loại III, dày 50–70 µm
Cấp ren
2B (UNF/UNC), 6H (hệ mét)
Có thể lắp ren Helicoil theo yêu cầu
Thời gian giao hàng
5–8 ngày làm việc
Lô tiêu chuẩn; giao gấp 3 ngày cho nguyên mẫu
MOQ
Không MOQ
1 chiếc cho nguyên mẫu, 10.000+ cho sản xuất hàng loạt
Báo cáo kiểm tra
Báo cáo CMM đầy đủ
Mọi kích thước quan trọng, dạng PDF hoặc giấy
Kiểm Tra Trước Mỗi Lô Hàng — Không Chỉ Kiểm Tra Mẫu
Chúng tôi không lấy mẫu. Mọi linh kiện tay robot đều được kiểm tra trên máy CMM Zeiss với đầu dò độ phân giải 0,001 mm. Chúng tôi kiểm tra tất cả các chuẩn định vị, tất cả vị trí lỗ, tất cả đường kính ren. Đối với chi tiết có bệ đỡ vòng bi, chúng tôi cũng chạy đồng hồ khí Marposs để xác nhận độ tròn dưới 0,003 mm. Độ nhám bề mặt được đo bằng máy đo nhám Mitutoyo trên bề mặt tiếp xúc với khâu tiếp theo. Bạn nhận được báo cáo PDF với bản đồ sai lệch mã màu — xanh nghĩa là trong dung sai, vàng là ghi chú, đỏ là dừng lô hàng. Trong 12 tháng qua, tỷ lệ đạt ngay lần đầu trên linh kiện tay robot của chúng tôi là 97,8% và chúng tôi chưa bao giờ giao hàng có cờ đỏ.
Dụng Cụ Cắt Phù Hợp với Loại Nhôm của Bạn
Hình dạng dao sai nghĩa là ba via trên thành mỏng và vết rung trên lỗ chứa vòng bi. Với 6061-T6, chúng tôi dùng dao phay ngón carbide hai lưỡi với góc xoắn 35° — dao này thoát phoi nhanh và để lại bề mặt Ra 0,8. Với 7075-T6, chúng tôi chuyển sang dao bốn lưỡi góc xoắn biến thiên với rãnh thoát phoi được đánh bóng để giảm hiện tượng bám lưỡi cắt ở tốc độ trục chính cao. Thư viện dao của chúng tôi được khớp với từng hợp kim cụ thể, không phải cài đặt "nhôm" chung chung. Nếu bạn muốn hiểu tại sao lựa chọn dao thay đổi kết quả trên chi tiết của bạn, hãy đọc hướng dẫn lựa chọn dụng cụ cắt CNC của chúng tôi. Đối với các giới hạn toán học về những gì chúng tôi có thể đạt trên đặc tính của bạn, hướng dẫn dung sai gia công CNC của chúng tôi trình bày các ký hiệu GD&T theo thuật ngữ thực tế.
Tại Sao Đông Quản Vẫn Là Nơi Lý Tưởng cho Linh Kiện Tay Robot
Bạn có thể nghĩ "sản xuất tại Trung Quốc" nghĩa là chờ đợi lâu hoặc dung sai lỏng lẻo. Nhà máy của chúng tôi đã 20 năm tuổi, với 40 máy CNC và cách cảng 15 km. Chuỗi cung ứng cho phôi thanh 7075-T6 chỉ cách 48 giờ, vì vậy chúng tôi không tích trữ — chúng tôi mua theo đơn hàng. Đó là lý do chúng tôi có thể báo giá cố định và thời gian giao hàng 5 ngày cho lô 50 chiếc. Thợ gia công của chúng tôi trung bình 12 năm kinh nghiệm về linh kiện tay robot; họ biết rằng một lỗ lệch 0,01 mm sẽ gây ra sai số góc 0,03° ở cơ cấu chấp hành cuối. Chính sản xuất chính xác đó là lý do chúng tôi giữ hợp đồng với hai thương hiệu cobot châu Âu và một nhà sản xuất robot phẫu thuật Hoa Kỳ.
Không MOQ, Nhưng Bạn Vẫn Có Kỹ Sư Chất Lượng Riêng
Đặt một chi tiết nguyên mẫu hay 10.000 đơn vị sản xuất — cùng một kỹ sư xử lý tệp của bạn. Họ kiểm tra GD&T của bạn so với năng lực máy trước khi chúng tôi cắt. Nếu dung sai quá chặt cho vật liệu, họ sẽ gọi cho bạn với phương án thay thế (ví dụ: chuyển từ 6061 sang 7075, hoặc thêm bước mài). Họ cũng chuẩn bị kế hoạch kiểm tra trong quá trình, để bạn không bị bất ngờ ở kiểm tra cuối. Đối với sản xuất hàng loạt, chúng tôi giữ một chi tiết đầu lô và một chi tiết cuối lô từ mỗi lô trong 24 tháng để phục vụ phân tích lỗi hiện trường. Không MOQ nghĩa là bạn có thể thử chúng tôi với một vỏ cổ tay duy nhất và sau đó mở rộng quy mô khi hình học hoạt động tốt.
MOQ của bạn cho một thanh nối tay robot tùy chỉnh là bao nhiêu?
Không MOQ — chúng tôi gia công một chi tiết nguyên mẫu cho thử nghiệm lắp ghép của bạn, sau đó mở rộng đến mọi số lượng mà không bị phụ phí cho lô nhỏ.
Bạn có thể gia công chi tiết từ mô hình 3D của tôi với các ký hiệu GD&T không?