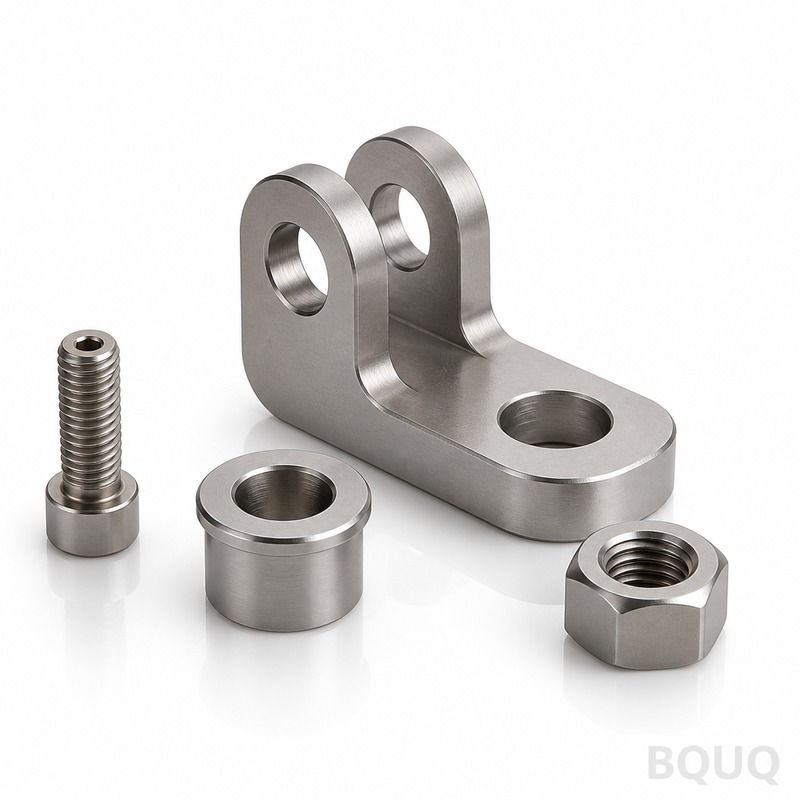
Đây là các Chi Tiết CNC Titan Chính Xác Cao được sản xuất tại nhà máy 20 năm tuổi của chúng tôi ở Đông Quản. Bạn nhận được dung sai vị trí 0.005 mm, độ nhám bề mặt Ra 0.4 µm và độ
Chi Tiết CNC Titan Chính Xác Cao | BQUQ Sản Xuất Trực Tiếp Từ Nhà Máy
Đây là các Chi Tiết CNC Titan Chính Xác Cao được sản xuất tại nhà máy 20 năm tuổi của chúng tôi ở Đông Quản. Bạn nhận được dung sai vị trí ±0.005 mm, độ nhám bề mặt Ra 0.4 µm và độ cứng 58 HRC có thể
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Đây là các Chi Tiết CNC Titan Chính Xác Cao được sản xuất tại nhà máy 20 năm tuổi của chúng tôi ở Đông Quản. Bạn nhận được dung sai vị trí ±0.005 mm, độ nhám bề mặt Ra 0.4 µm và độ cứng 58 HRC có thể đạt được trên các cấp vật liệu đã xử lý—với thời gian giao hàng tiêu chuẩn 5 ngày cho các mẫu thử. Nếu bạn đang thiết kế giá đỡ, vỏ máy hoặc các bộ phận kết cấu phải chịu được rung động và ăn mòn, đây chính là dòng sản phẩm bạn cần chỉ định.
Điều Gì Làm Cho Titan Có Thể Gia Công Được Ở Mức Dung Sai Của Chúng Tôi
Titan không giống nhôm. Nó hóa bền nhanh và đàn hồi trở lại. Chúng tôi khắc phục điều đó bằng máy phay 5 trục DMG MORI cứng vững và trục chính mô-men xoắn không đổi chạy ở tốc độ RPM giảm—không bao giờ vượt quá 60 m/min tốc độ cắt cho cấp 5 (Ti-6Al-4V). Đường chạy dao của chúng tôi sử dụng phay cycloidal để phân tán nhiệt, do đó các vách mỏng đến 0.5 mm vẫn thẳng mà không có vết cháy. Mỗi lô hàng được cắt trong xưởng có kiểm soát nhiệt độ (23°C ±1°C), giúp giữ các Chi Tiết CNC Titan Chính Xác Cao của bạn trong phạm vi ±0.005 mm ngay cả trên các chi tiết dài 300 mm.
Đối với phay ren và hoàn thiện lỗ, chúng tôi sử dụng dung dịch làm mát bên trong qua trục chính ở áp suất 70 bar. Điều này đẩy phoi ra ngay lập tức, ngăn ngừa hiện tượng phoi hàn—một nguyên nhân phổ biến gây rách bề mặt trên titan. Bạn nhận được các cạnh sạch, không có ba via mà không cần gia công tay thứ cấp. Chúng tôi giữ vị trí thực của các lỗ M6 ở mức 0.02 mm trên hầu hết các hình dạng.
Ba Cấp Titan Chúng Tôi Dự Trữ Và Cắt Hàng Ngày
Chúng tôi không đặt titan sau khi bạn gửi bản vẽ. Chúng tôi dự trữ ba cấp vật liệu ở dạng thanh tròn và tấm từ 20 mm đến 150 mm. Cấp 2 (titan nguyên chất thương mại) cho khả năng chống ăn mòn và hàn. Cấp 5 (Ti-6Al-4V) cho tỷ lệ độ bền trên trọng lượng cao—chúng tôi gia công cấp này hàng ngày. Cấp 23 (ELI) cho y tế và hàng không vũ trụ nơi độ dai chống gãy là quan trọng. Nếu bạn cần một tiêu chuẩn AMS hàng không cụ thể, chúng tôi tìm nguồn vật liệu được chứng nhận với đầy đủ truy xuất nguồn gốc—hãy yêu cầu chúng tôi cung cấp giấy chứng nhận vật liệu (mill certificate) kèm theo báo giá của bạn.
Độ cứng trên cấp 5 sau gia công thường là 36 HRC. Nếu bạn cần khả năng chống mài mòn, chúng tôi có thể xử lý nhiệt lên 48 HRC (xử lý dung dịch và hóa già) mà không bị biến dạng, vì chúng tôi khử ứng suất cho phôi thô trước khi gia công tinh. Chúng tôi cũng cung cấp dịch vụ anodizing (Loại II hoặc III) để tạo lớp oxit cứng tương đương đến 60 HRC trên bề mặt—rất tốt cho các khu vực tiếp xúc trượt.
Các Tùy Chọn Độ Nhám Bề Mặt Ngoài Tiêu Chuẩn Ra 0.4
Tiêu chuẩn trên tất cả các Chi Tiết CNC Titan Chính Xác Cao là bề mặt gia công đạt Ra 0.4 µm (16 micro-inch). Điều này phù hợp cho hầu hết các bề mặt làm kín và lỗ ổ trục. Đối với các bề mặt trang trí hoặc khí động học, chúng tôi cung cấp dịch vụ phun bi để tạo bề mặt mờ đồng nhất (Ra 0.8) hoặc đánh bóng thủ công đến độ gương Ra 0.1 µm. Chúng tôi cũng có thể áp dụng xử lý thụ động (ASTM A967) để loại bỏ sắt tự do và tăng cường lớp oxit tự nhiên—rất quan trọng cho thiết bị y tế hoặc quy trình hóa chất.
Nếu bạn cần khắc laser mã UID hoặc số sê-ri, chúng tôi thực hiện trên cùng một thiết lập máy—không cần kẹp lại phôi. Điều này giữ độ sâu khắc ở mức 0.03 mm ±0.01 mm. Chúng tôi đã xác minh rằng các quy trình hoàn thiện của chúng tôi không làm thay đổi các kích thước quan trọng quá 0.002 mm.
Thông số
Giá trị
Vật liệu
Cấp 2, Cấp 5 (Ti-6Al-4V), Cấp 23 (ELI)
Kích thước thanh/Tấm
Ø20 mm đến Ø150 mm; tấm lên đến 200 mm x 400 mm
Độ cứng có thể đạt được
36 HRC sau gia công; 48 HRC sau hóa già; 60 HRC qua anodizing cứng
Dung sai tiêu chuẩn
±0.005 mm (tuyến tính và vị trí)
Độ nhám bề mặt
Ra 0.4 µm tiêu chuẩn; Ra 0.1 µm đánh bóng
Độ đảo (đồng tâm)
≤0.01 mm trên trục Ø20 mm
Độ dày vách tối thiểu
0.5 mm (có hỗ trợ)
Thời gian giao hàng (mẫu thử)
5 ngày làm việc
Thời gian giao hàng (sản xuất)
12-15 ngày làm việc cho 100-500 chiếc
MOQ
Không yêu cầu MOQ – chấp nhận đơn hàng 1 chiếc
Kiểm tra
Báo cáo CMM đi kèm mỗi lô hàng
Xuất xứ
Sản xuất tại Trung Quốc, nhà máy Đông Quản (20 năm)
Kiểm Tra Trước Mỗi Lô Hàng: CMM Và Máy Đo Độ Nhám Bề Mặt
Chúng tôi không giao các Chi Tiết CNC Titan Chính Xác Cao dựa trên niềm tin. Mỗi chi tiết đều được đưa đến phòng QC. Chúng tôi sử dụng máy CMM Zeiss để kiểm tra kích thước—chúng tôi kiểm tra tất cả các lỗ quan trọng, vị trí thực và dung sai biên dạng theo bản vẽ của bạn. Độ nhám bề mặt được đo bằng máy đo độ nhám Mitutoyo trên chính bề mặt bạn chỉ định. Chúng tôi gửi kèm báo cáo kiểm tra đầy đủ (PDF) với mỗi đơn hàng, ngay cả cho một mẫu thử duy nhất. Đối với các lô sản xuất, chúng tôi sử dụng SPC—lấy mẫu mỗi chiếc thứ 10 và ghi lại dữ liệu xu hướng. Nếu một kích thước bị lệch, chúng tôi dừng máy và điều chỉnh trước khi tạo thêm phế phẩm.
Bạn cũng nhận được giấy chứng nhận vật liệu (mill cert) cho lô titan đã sử dụng. Điều này bao gồm thành phần hóa học và tính chất cơ học. Nếu bạn là kiểm toán viên hàng không hoặc y tế, hệ thống truy xuất nguồn gốc của chúng tôi liên kết số bộ phận của bạn với chính thanh vật liệu đã được cắt.
Ren, Lò Xo Xoắn Ốc Và Các Chi Tiết Bên Trong Không Bị Rách
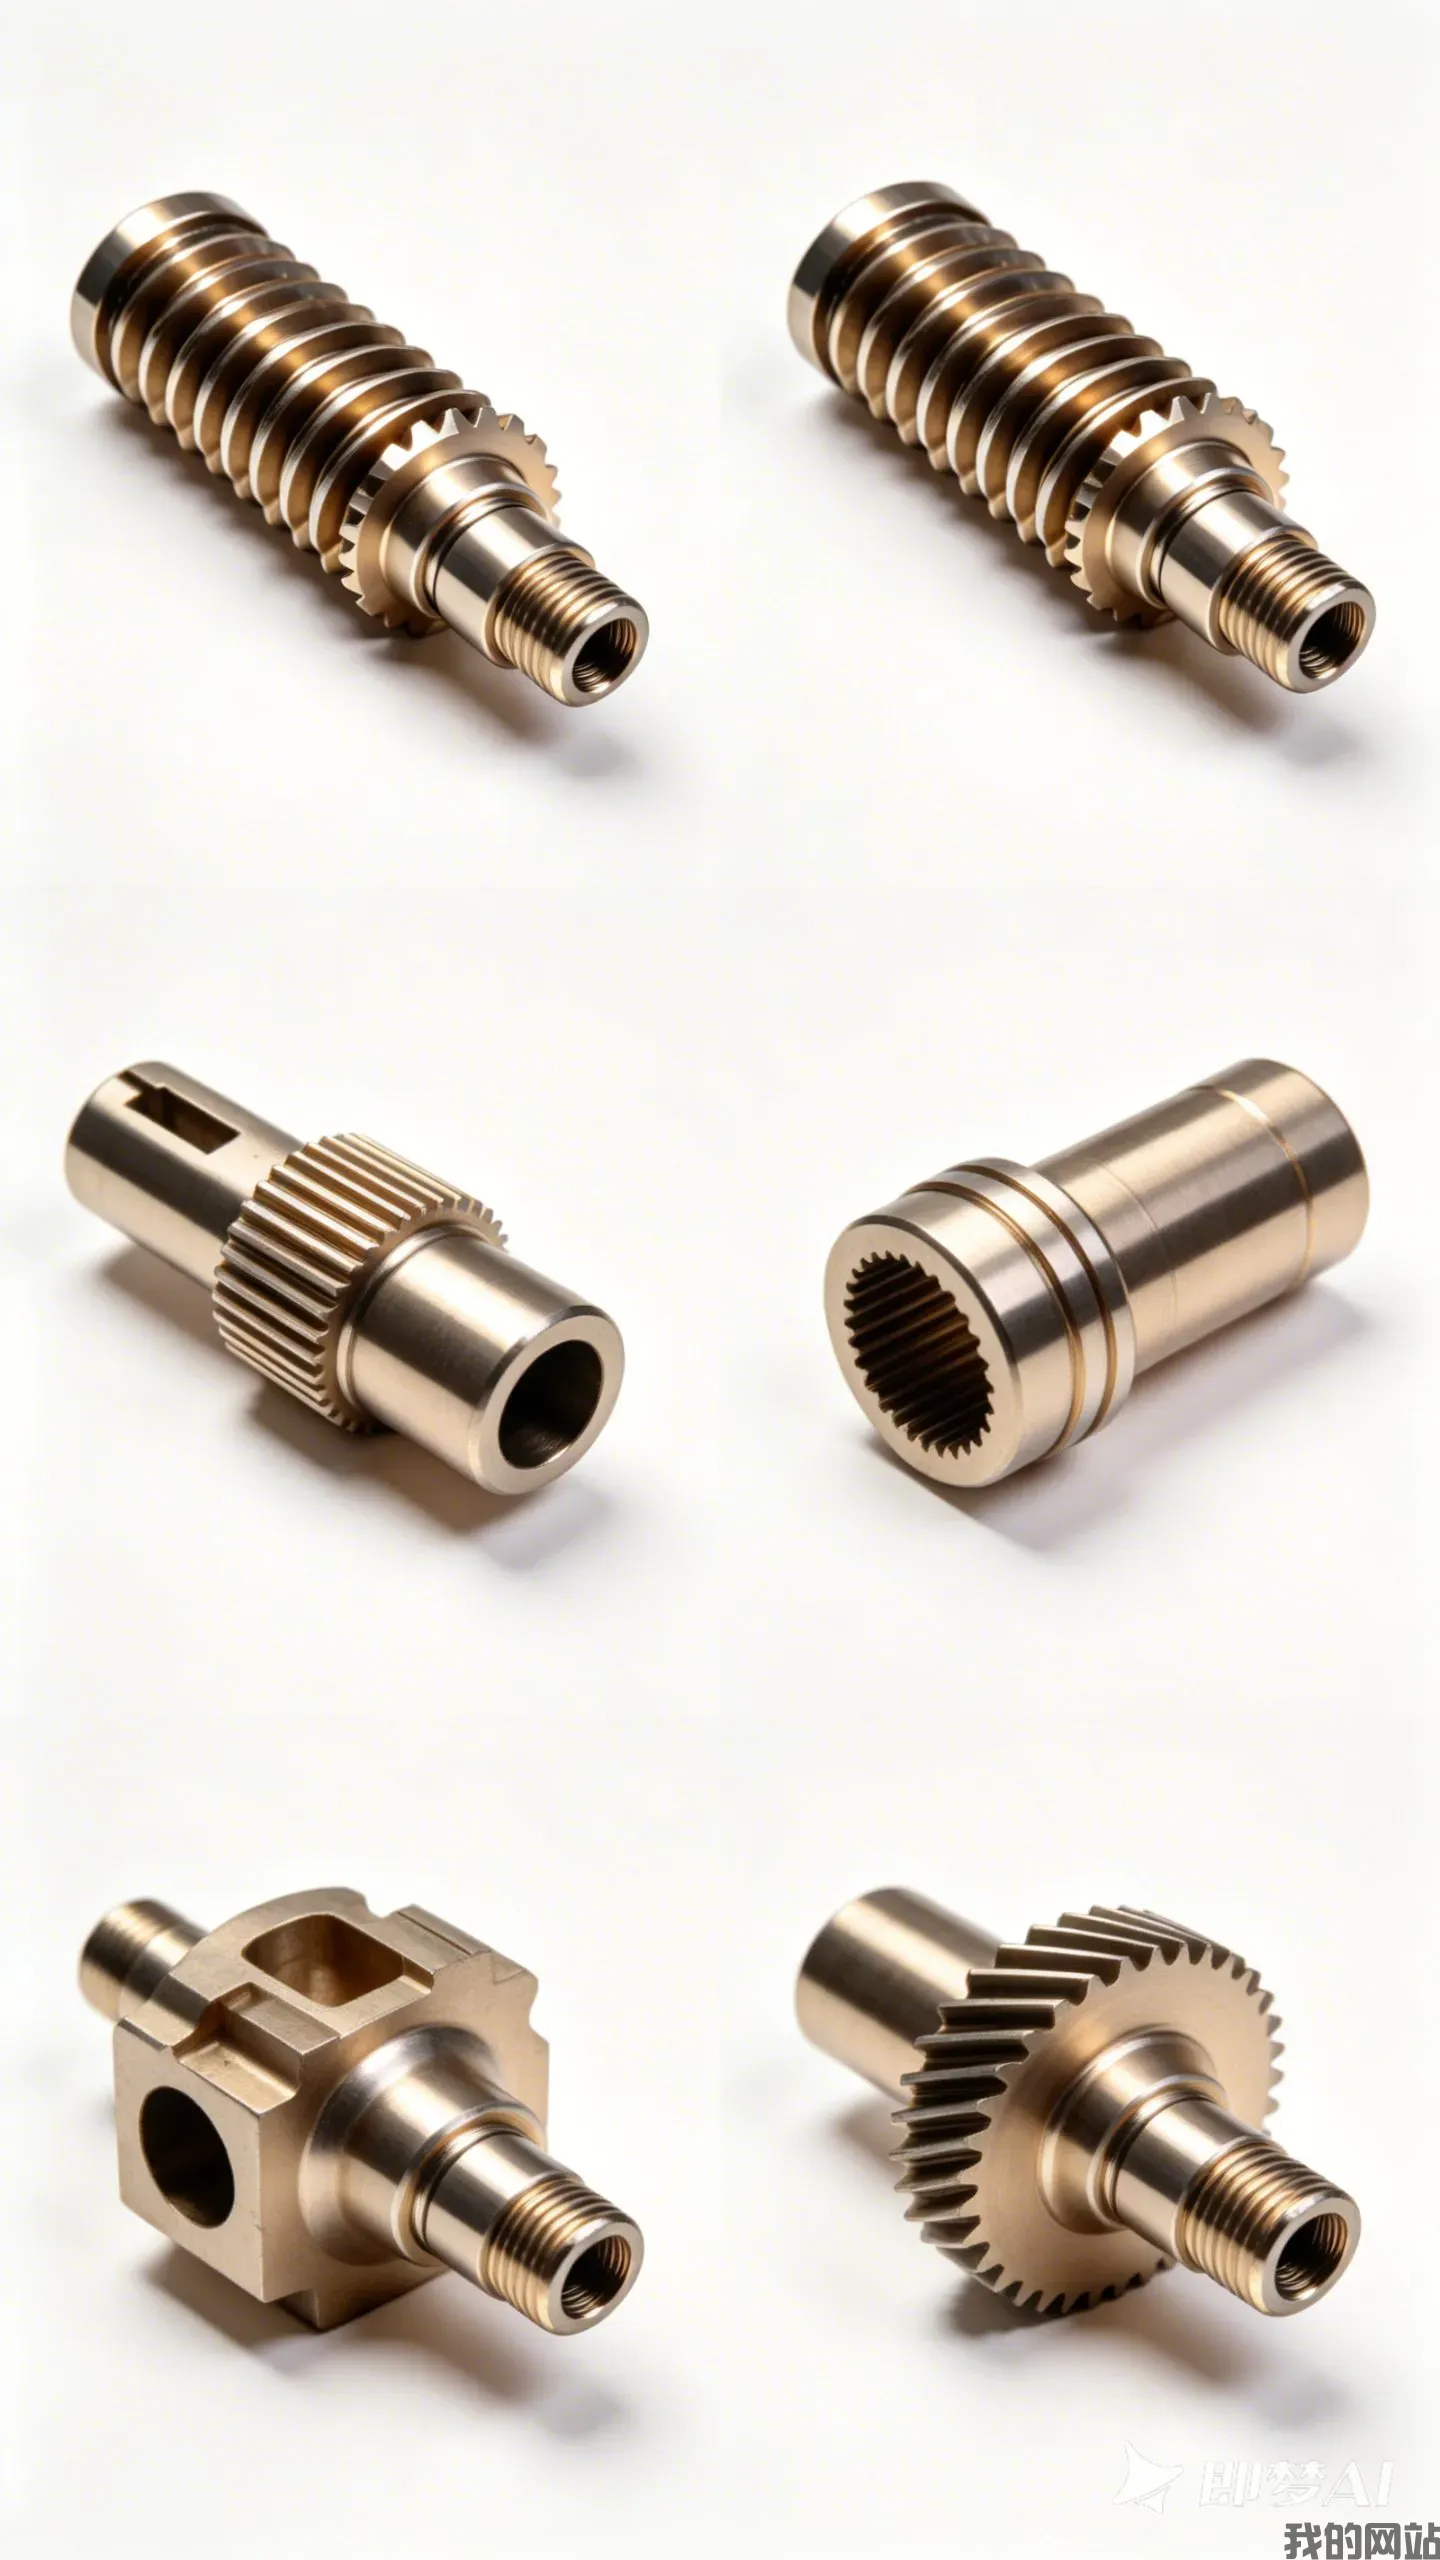
Ren titan là một điểm hỏng phổ biến. Chúng tôi gia công ren trong bằng dao phay ren một lưỡi, không phải ta-rô, giúp loại bỏ gãy dao và cho bạn độ khớp cấp 2B. Đối với ren M2 đến M12, chúng tôi giữ đường kính bước ren trong phạm vi 0.02 mm. Trên các lỗ kín, chúng tôi kiểm soát độ sâu ren đến ±0.5 vòng. Nếu bạn cần lò xo xoắn ốc (như Keensert), chúng tôi lắp đặt tại nhà máy và kiểm tra lực kéo ra—chúng tôi đảm bảo 100% thông số định mức.
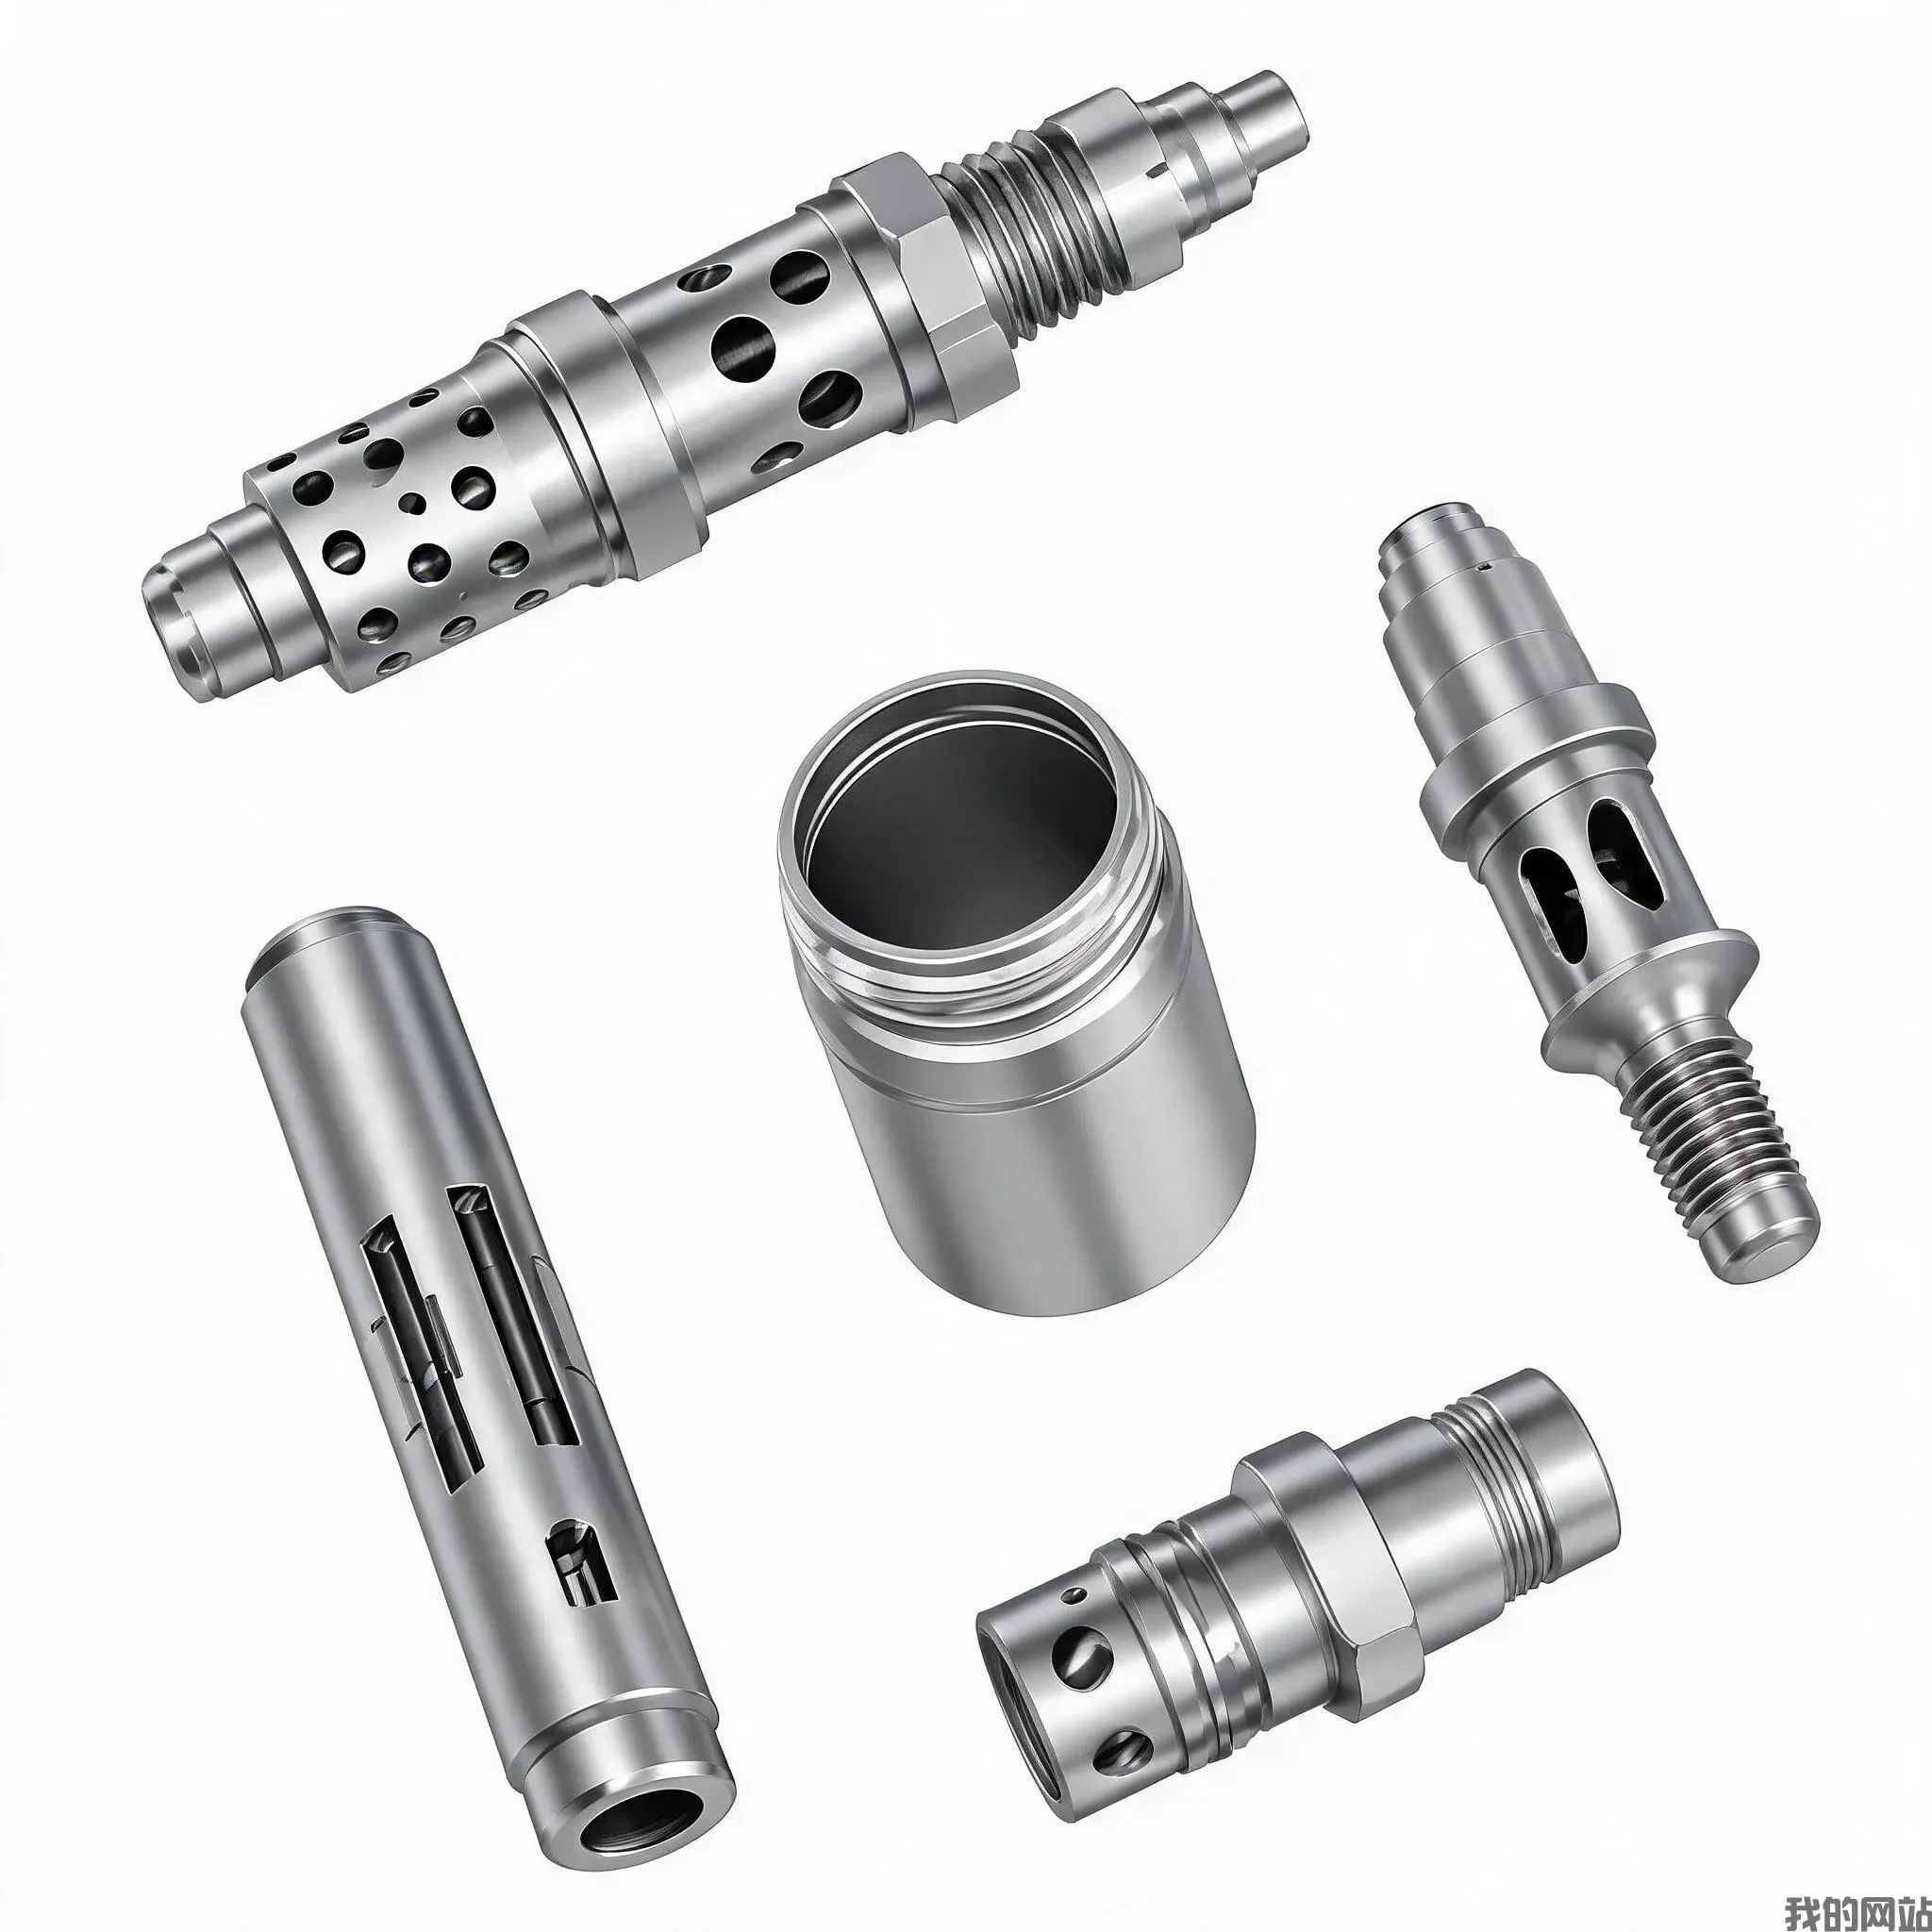
Chúng tôi cũng cắt các rãnh sâu (đến 3 lần đường kính) và lỗ giao nhau mà không có ba via. Quy trình loại bỏ ba via của chúng tôi sử dụng kết hợp gia công dòng mài mòn và kiểm tra thủ công dưới độ phóng đại 10x. Bạn sẽ không tìm thấy cạnh nổi nào trên bất kỳ điểm giao nhau bên trong nào.
Tại Sao Xưởng BQUQ Đông Quản Không Phải Là Xưởng Gia Công Theo Đơn
Chúng tôi có 20 năm kinh nghiệm, nhưng quan trọng hơn là sự tập trung của chúng tôi. Chúng tôi chỉ làm gia công CNC chính xác—không ép nhựa, không đúc áp lực. Điều này có nghĩa là công nhân vận hành, người gá dao và nhân viên QC của chúng tôi làm việc với các chi tiết titan dung sai chặt chẽ cả ngày, mỗi ngày. Máy của chúng tôi được trang bị chu trình dò tìm giúp thiết lập lại điểm chuẩn của chi tiết sau mỗi lần thay dao, giữ độ lệch dưới 0.002 mm. Chúng tôi cũng duy trì kho dụng cụ cắt titan chuyên dụng (hợp kim cacbua K10/K20) để không bao giờ sử dụng dao mòn để tiết kiệm chi phí.
Nằm ở Đông Quản giúp chúng tôi tiếp cận nhanh chóng với các nhà cung cấp vật liệu thô và xưởng phủ lớp. Nhưng chúng tôi không phải là công ty thương mại. Chúng tôi sở hữu máy móc và tòa nhà. Nếu bạn đến thăm, bạn sẽ thấy các máy DMG MORI đang chạy và phòng CMM. Chúng tôi là sản xuất chính xác tại Trung Quốc với đường liên hệ trực tiếp từ hộp thư của bạn đến xưởng sản xuất của chúng tôi. Không có đại lý bán hàng nào ở giữa.
Số lượng đặt hàng tối thiểu (MOQ) là bao nhiêu?
Không có MOQ—chúng tôi chấp nhận một chi tiết mẫu thử hoặc một lô sản xuất 1000 chiếc với cùng chi phí thiết lập cho mỗi chiếc.
Bạn có thể tùy chỉnh kích thước hoặc thêm các tính năng không có trên bản vẽ của tôi không?
Có, chúng tôi có thể thêm các tính năng như khắc laser, thụ động hóa, anodizing hoặc lắp lò xo xoắn ốc—chỉ cần ghi chú chúng trên bản vẽ hoặc email của bạn và chúng tôi sẽ báo giá chúng như các hạng mục riêng.
Làm thế nào bạn kiểm soát chất lượng trên các chi tiết tit